



Мастерство литейных дефектов: когда возвращать или перерабатывать литье
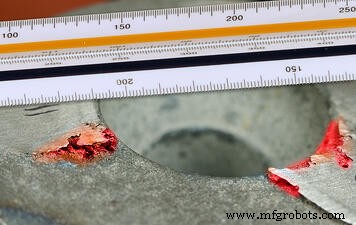
Металлослитье — современная производственная отрасль, и литые продукты используются в 90% долговечных товаров, от фонарных столбов до космических кораблей. Тем не менее, никакое литье не идеально. Даже с недавними инновациями в симуляции и технологиях процесса, почти каждый литой продукт будет содержать некоторый уровень дефекта. Четкое понимание литейных дефектов жизненно важно для любого клиента литья, так как оно помогает направить реалистичные ожидания при работе с литейным цехом.
В то время как опытные литейные цеха умеют находить баланс между стоимостью и качеством, покупатели должны быть тесно вовлечены в определение допустимых уровней дефектов в поставляемых продуктах.
Общие литейные дефекты
Некоторые из самых распространенных типов литейных дефектов — это пористость и включения. Пористость может быть вызвана газом в сплаве, в этом случае результирующие дефекты обычно малы, негативные дефекты эллиптической формы. Пористость также может возникнуть из усадки, которая происходит, когда недостаточно питательного материала доступно в определенных областях. В некоторых случаях пористость может даже быть вызвана включениями или оксидами, проникшими внутрь формы.
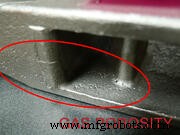 В песчаном литье и литье в выплавляемых моделях relatively часто встречаются включения от кусков формы, которые отламываются при заливке, или которые сгорают в сторону литья. В литье в выплавляемых моделях оболочечные включения появляются как маленькие куски керамики, вкопанные в застывшую деталь. Оболочево-формованные литья иногда демонстрируют прогар, где песок из формы связывается со сплавом так, что его нельзя удалить при вы Knockout. Включения часто ремонтируются литейными цехами перед отгрузкой клиенту, и во многих случаях низкие уровни включений допустимы в конечном продукте.
Дефекты, которые чаще подлежат возврату, включают горячие трещины, холодные швы, искривление, недоливы и вытеки. Горячие трещины — это трещины, формирующиеся в литье из-за перегретых зон в форме. Холодные швы могут возникнуть, если температура заливки или скорость заливки не оптимизированы, и появляются как разделение в литье, где одна сторона остыла слишком сильно перед встречей с другой стороной. Искривление может произойти практически в любом процессе литья, но наиболее часто с многоразовыми формами, как в постоянной формовке. Недоливы происходят, когда расплавленный металл не заполняет форму полости. Это может résultативть от наклоненной формы, недозаливки или неправильной температуры заливки. Особенно в песчаном литье, вытеки также могут быть частым дефектом. Вытеки происходят, когда металл утекает из формы, либо из-за поврежденной формы, либо из-за неадекватной герметичности между верхней и нижней частями формы.
Предотвращение или ремонт литейных дефектов
Если дефекты приводят к возвратам или внутреннему браку, литейные цеха корректируют рабочие процессы для снижения или устранения их возникновения. Плавленные процессы и дегазирующие меры могут быть скорректированы для снижения газовой пористости. Усадочная пористость может быть предотвращена проектированием углов с большими радиусами, или оптимизацией температур формы и заливки. Включения могут быть снижены более тщательным удалением шлака при плавлении, или покрытием форм, чтобы они оставались целыми до knockout. Недоливы часто вызваны ошибками в процессе заливки, и могут быть исправлены через инструкции.
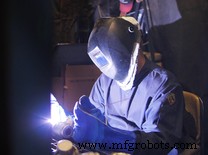
В зависимости от типа, тяжести и частоты литейных дефектов, литейные цеха могут решить исправить дефекты через пост-обработку как шлифовка и сварка. Положительные дефекты могут быть сошлифованы для формирования гладкой поверхности. Пористость от газа или усадки — и даже недоливы в некоторых случаях — могут быть отремонтированы через сварку. Сварка (изображенная выше) способна восстановить деталь к тем же спецификациям, которые были бы возможны без дефекта. Особенно после термической обработки, сваренные материалы имеют почти идентичные физические свойства полностью отлитым деталям.
Когда литье подлежит возврату
Определение, когда деталь подлежит возврату, — важный аспект процесса разработки продукта. Клиенты и литейные цеха должны согласовать заранее допустимые уровни дефектов. Например, любой процент пористости, превышающий согласованный уровень, будет подлежать возврату, но все ниже — пройдет.
Специфические характеристики детали иногда имеют разные требования. Например, газовая пористость часто невидима до тех пор, пока поверхность не сошлифована, раскрывая негативные дефекты внутри литья. Дизайн клиента может требовать очень низкие уровни пористости в конкретной области, которая будет обработана, чтобы обеспечить гладкую поверхность после обработки.
Другие дефекты могут казаться подлежащими возврату, но при ближайшем осмотре таковыми не являются. Маленькие включения или усадка могут производить эстетические дефекты, которые контроль качества клиентов пометит при инспекции. Однако это выгодно как для клиента, так и для литейного завода прийти к соглашению, пригодящем определенный уровень вариативности в некритических поверхностях. Стоимость полного устранения эстетических дефектов может быть слишком высокой для того, чтобы деталь была прибыльной, либо для литейного завода, либо для конечного клиента.
Несколько отраслевых групп предлагают стандартные руководства и рейтинговые системы для помощи в определении допустимых уровней дефектов, включая ASTM, ASME и SAE. Эти стандарты предоставляют шкалы для измерения инцидентности дефектов, но у каждой детали разные требования. Производственные процессы могут быть улучшены и скорректированы для подъема деталей по шкале, но более высокое качество почти всегда означает более высокую стоимость.
Чтобы обеспечить удовлетворительный результат для обеих сторон, литейные цеха и клиенты должны работать вместе для определения баланса между качеством литья, уровнем дефектов и общей стоимостью.
Узнайте больше о проектировании и производстве литых продуктов с Eagle Group: скачайте наше Краткое справочное руководство с допусками, возможностями и рекомендациями по дизайну:
Производственный процесс
- Распространённые дефекты литья в металлургии: причины и профилактика
- Дефекты литья: виды, причины и способы устранения
- Когда выбирать вакуумное литье вместо впрыска под давлением: практическое руководство
- Материалы для литья под давлением: выбор правильного металла для вашего производства
- Литье под давлением (Die Casting): точность, эффективность и производственные преимущества
- Как выбрать компанию по точному литью: 6 ключевых факторов
- Индивидуальная механическая обработка: когда и зачем она нужна
- Освоение формирования оболочки в литье в оболочках: руководство по точности и качеству
- Выбор смольного песочного литья: когда и почему это правильный процесс
- Центробежная литья: принцип, виды, преимущества и применение