



Методы литья металлов: обзор технологий от песчаного до непрерывного
Основные методы литья в машиностроении
Литьё — ведущий процесс для сложных, крупногабаритных деталей: станины станков, корпуса турбин, гидротурбинные колёса, клапанные корпуса. Прочность литья ниже ковкого, но геометрическая свобода неограничена.
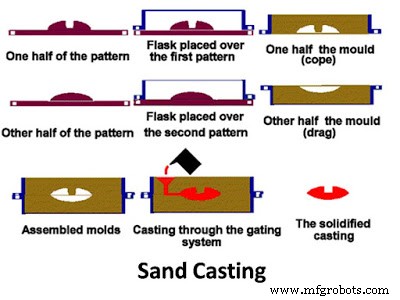
1. Песчаное литьё (Sand Casting)
Самый массовый, дешёвый, универсальный метод. Кремнезёмный песок + глина + вода. Этапы: 3D-модель → деревянная модель (раскладная) → формовка в кожеухе → заливка расплава → застывание → выбивка → механическая обработка. Для всех металлов, сложных форм. Низкая чистота поверхности.
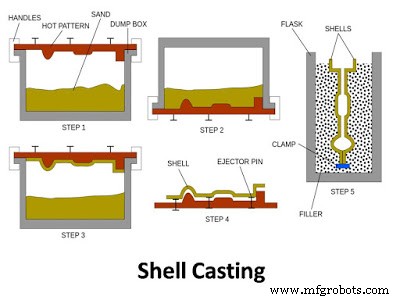
2. Оболочковое литьё (Shell Molding)
Для тонкостенных деталей (лопасти турбин). Металлическая модель (алюминий/чугун) нагревается до 250 °C, засыпается песок-смесь с фенолформальдегидной смолой. Смола полимеризуется на горячей модели → тонкая твёрдая оболочка. Оболочка дополнительно прокаливается. Высокая точность, чистота.
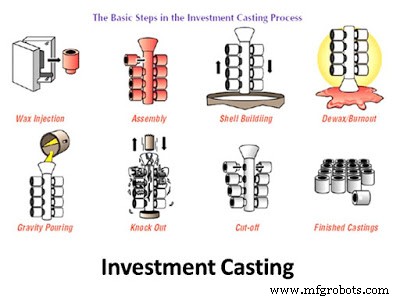
3. Литьё в выплавляемых моделях (Investment Casting / Lost Wax)
Восковая модель → обшивка огнеупором → выплавка воска → заливка металла. Высокая точность (IT7–IT9), чистота (Ra 1.25–2.5), сложные формы, малые партии. Авиация, медицина, ювелирка.
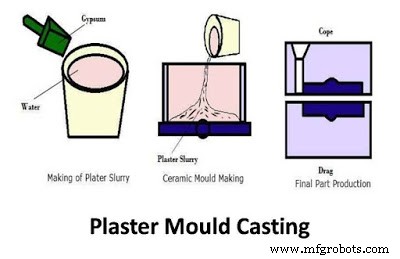
4. Литьё в гипсовые формы (Plaster Mold Casting)
Гипсовая форма из модели → сушка в печи → заливка (цинк, алюминий). Для прототипов, мелких партий, высокой точности.
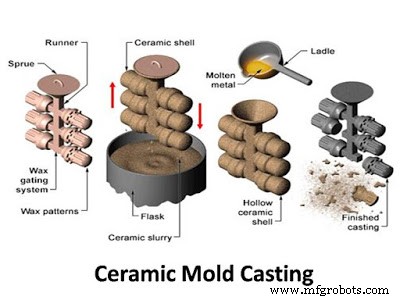
5. Керамическое литьё (Ceramic Mold Casting)
Как инвестиционное, но без воска. Керамическая суспензия + связующее → форма. Нет ограничений по габаритам. Тяжёлые детали: корпусные заготовки клапанов, военная техника.
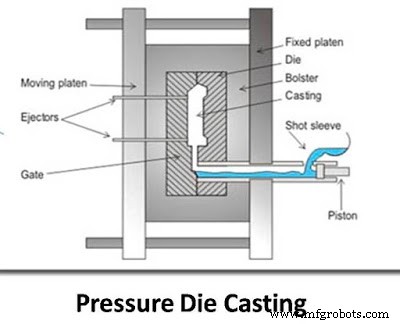
6. Давленное литьё в кокилли (Pressure Die Casting)
Расплав прессуется под высоким давлением (100–150 МПа) в металлическую форму (кокиллю). Для алюминия, цинка, магния (низкотемпературные сплавы). Высокая производительность, точность, чистота. Высокая стоимость оснастки. Не для сталей.
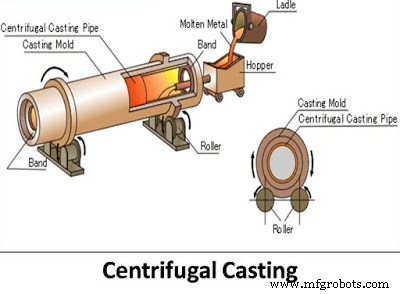
7. Центрифугальное литьё (Centrifugal Casting)
Расплав вливают в вращающуюся кокиллю. Центробежная сила прижимает металл к стенкам. Для симметричных полых деталей: трубы, втулки, кольца. Легкие включения собираются у оси — удаляются при обработке. Не нужны стержни и разливная система.
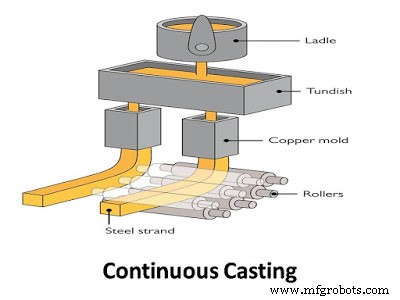
8. Непрерывное литьё (Continuous Casting)
Расплав непрерывно подаётся в водохлаждаемую медную кристаллизаторную трубу. Застывающий пруток/блум непрерывно извлекают с низа. Квадратные, круглые, прямоугольные сечения для последующей прокатки. Высокая металлургическая чистота, экономия энергии.
Выбор метода: песок — универсальность/дешевизна; оболочковое/инвестиционное — точность/сложность; кокилля/давление — серии/тColour металлы; центрифуга — трубы; непрерывное — заготовки для прокатки.
Производственный процесс
- Понимание текстильных красителей: реактивные, прямой и кислотные типы объяснены
- 6 основных типов заклепок для современного машиностроения
- 10 основных типов литейных моделей для оптимального металлопроизводства
- Виды молотков: от кувалдинского до пневматического джекхаммера
- Исследование оборудования для литья в песок: типы и применение
- Титановые сплавы для литья в оболочках: типы, преимущества и применения
- Всеобъемлющие методы контроля качества для компонентов песочного литья
- Исследование четырех основных типов производственных процессов
- Максимизация производственной эффективности с поставщиками литья чугуна
- Четыре основных процесса литья металлов: песок, кокиль, давление, выплавляемая модель