



Дефекты CNC-фрезерования: причины, симптомы и практические решения
Когда нужно изготовить высокоточные детали, CNC-фрезерование — один из самых распространенных методов обработки. Современные CNC-фрезеры предоставляют огромные возможности для быстрого создания сложных свободных форм. Они также развились в высокоточные станки, поэтому при правильном использовании можно получить зеркальную чистоту поверхности.
В CNC-фрезеровании нормально встречать некоторые дефекты заготовок. Это снижает качество конечного продукта. Здесь приведены примеры распространенных дефектов при CNC-фрезеровании и соответствующие решения для их устранения.
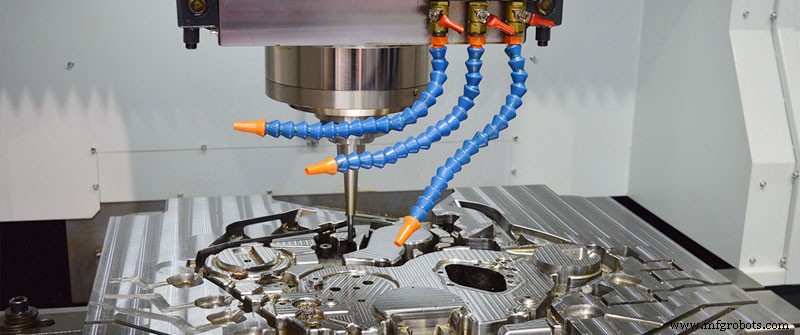
Обгары на поверхности заготовки
Дефект
Распространенный дефект, вызванный ошибками CNC-фрезерования — обгары на поверхности заготовки. Обгары возникают при перегреве заготовки. Дефект может находиться в углу или на краю материала. Проявляется в виде следов резака на поверхности, шероховатых краев или выступающих следов. Кроме того, инструмент изнашивается быстрее нормы.
Причина
Ввод неверных режущих параметров может вызвать дефекты. Особенно несочетание сочетания подачи и скорости на фрезере. Обычно это приводит к повреждению заготовки и режущего инструмента. Другая причина — неправильный выбор инструмента для работы. Размер, качество и размер инструмента должны соответствовать заготовке.
Решение
Этот дефект легко устранить снижением скорости резания и соотношения подачи. Это замедлит весь процесс обработки, снижая тепло, генерируемое на поверхности заготовки. Или можно увеличить скорость охлаждения заготовки при фрезеровании. Оба метода помогают снизить вероятность обгаров. В экстремальных случаях, например титан с плохой теплопроводностью, необходимы оба метода.
Вмятины от оснастки после CNC-фрезерования
Дефект
При обработке латуни, меди, бронзы или алюминиевых сплавов иногда можно заметить вмятины на деталях во время CNC-фрезерования. Это связано с их более низкой твердостью по сравнению с другими твердыми металлами.
Причина
Причина — чрезмерная зажимная сила в оснастке. Если ваша оснастка ручная, значит, нужно взять ключ и затянуть винты на зажиме и приспособлении — решение простое. Однако для ручных зажимов, которые не могут правильно измерить зажимную силу. Другие фрезерные станки используют пневматические или гидравлические цилиндры для генерации этой силы, и она обычно больше ручной зажимной силы.
Решение
Недорогое решение для предотвращения вмятин на деталях, зажимаемых пневматическими и гидравлическими средствами, очень простое. Нужно сделать промежуточную стальную пластину и поместить ее между заготовкой и приспособлением. Пластина используется для равномерного распределения давления на заготовке и увеличения контактной площади. Это предотвращает деформацию. Даже если зажимная сила все еще слишком велика, вмятины останутся на пластине, а не на заготовке.
Другое решение — приобрести специальные патроны и приспособления более мягкие, которые не повредят заготовку даже при деформации.
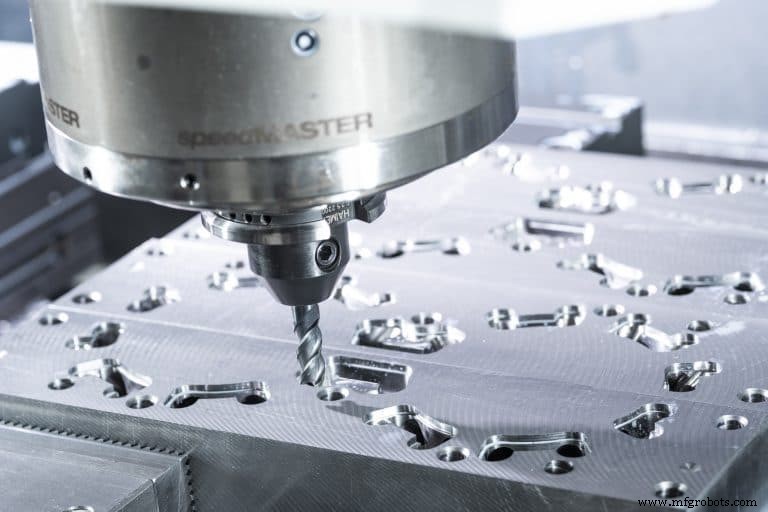
Разнородная чистота поверхности на одной поверхности
Дефект
Одна из частых проблем при CNC-фрезеровании — чистота поверхности. Много причин плохого качества или изменения поверхности заготовки.
Причина
Первая причина — дрожание (chatter). Термин означает излишнюю вибрацию в станке или инструменте. В результате получается неровная поверхность вместо гладкой. Причин дрожания несколько: первая — затупление. Перед удалением стружки от основной детали тупой резак может сильно деформировать заготовку. Это увеличивает резающую силу, и с накоплением деформации режущий край проникает глубже в деталь, а затем стружка внезапно ломается, оставляя маленькую ямку. Множество таких на поверхности сильно снижают чистоту.
Другая причина — стратегия CNC-фрезерования. Существует две стратегии: заходная (climb) и встречная (conventional). Первая — направление вращения инструмента совпадает с направлением подачи стола. При заходном фрезеровании инструмент ударяет в заготовку, а затем медленно выходит с минимальным количеством материала (поверхность после обработки). Это дает хорошую чистоту. Когда направления вращения и подачи противоположны — встречающее фрезерование. Инструмент входит в заготовку с уже обработанной поверхности. Из-за легкой вибрации и изменений процесса инструмент может слегка повредить финишную поверхность. Но этого достаточно для изменения финальной чистоты. Новички часто случайно используют обе стратегии, двигая инструмент туда-сюда. Это дает поверхность с двумя типами чистоты: гладче на одном проходе и шершавее на следующем.
Последняя причина плохой чистоты — неправильный выбор или отсутствие СОЖ. Многие недооценивают роль СОЖ и смазок, игнорируют их или используют самые простые и дешевые смазки. На самом деле, подходящие СОЖ и смазки могут улучшить качество всей поверхности.
Решение
Чтобы сделать чистоту поверхности максимально высокой, нужно обслуживать режущий инструмент, держать его острым, использовать правильную стратегию и обращать внимание на СОЖ. Обычно лучше, чтобы инструмент всегда входил в заготовку с одной стороны и выходил с другой.
Заусенцы
Дефект
В процессе CNC-фрезерования фрезер оставляет остаточный материал на заготовке. Этот остаточный материал называется заусенцем. Обычно образуются lungo нижнему краю заготовки при фрезеровании или сверлении. Также часто встречаются в более мягких материалах с низкой твердостью и высокой пластичностью.
Причина
Последний слой материала часто деформируется и удаляется режущим инструментом, но не может быть удален, когда деталь в том же положении. Деформированный материал остается в виде пленки на краях. Он острый и снижает эстетическую ценность готовой детали.
Решение
Мы удаляем заусенцы с заготовок через дебурринг. Существует несколько способов устранения заусенцев. Легкий способ — сделать вручную. Используем инструменты: шлифовальные насадки, напильники или наждачную бумагу для полировки и удаления заусенцев на заготовке. Этот простой вариант не требует много технических знаний, но справляется с задачей. Альтернативно, есть передовые технологии дебурринга, которые работают лучше ручного процесса. Они включают термическое и вибрационное дебурринг.
Следы смены инструмента при CNC-фрезеровании
Дефект
В обычной обработке и высокоскоростной обработке инструмент нужно менять. Если не обращать внимания на соответствующую корректировку параметров при смене инструмента, появляются очевидные следы, серьезно влияющие на внешний вид заготовки.
Решение
Когда дно или боковая поверхность отфрезерованы, появление следа инструмента — обычное явление. Многие думают, что это неизбежная ошибка. На самом деле, это полностью избежимо. Для решения проблемы при обработке заготовки финишная обработка вогнутых углов должна выполняться малыми инструментами. Из-за силы и качания при обработке легко образуются следы на углах.
Заключение
Как видите, CNC-фрезерование — сложный процесс. Вам нужны правильные партнеры для достижения отличных результатов. SANS Machining — ваш лучший выбор для проектов малого объема. Отправьте чертежи для бесплатной котировки.
Производственный процесс
- Дефекты литья: виды, причины и способы устранения
- Три частые причины отказа электродвигателей и как их устранить
- Освоение обработки крупногабаритных деталей: преодоление ключевых вызовов
- ЧПУ-фрезерование и обработка: ключевые применения и преимущества
- Предотвращение вытягивания шпунта при штамповке: причины и решения
- Распространенные дефекты CNC-обработки и проверенные меры контроля
- CNC-фрезерные станки и методы: точность и автоматизация
- ЧПУ-точение против фрезеровки: ключевые различия и применение
- ЧПУ токарно-фрезерные станки: функции, преимущества и применение
- Ключевые компоненты систем станков с ЧПУ: подробное руководство