



Комплексное руководство по обработке титановых сплавов
Титан и сплавы благодаря уникальным свойствам всё чаще применяются в авиации и биомедицине. Этот популярный металл обладает антикоррозийными и антихимическими свойствами, поддается переработке, имеет низкий вес, высокую прочность и отличную коррозионную стойкость, решая многие инженерные проблемы. Детали из титана служат дольше и дают лучшие характеристики и результаты, чем другие металлы и материалы.
Титан на 30% прочнее стали, но почти на 50% легче. Титан на 60% тяжелее алюминия, но его прочность в два раза выше алюминия. Однако при обработке титановых сплавов и выборе правильных инструментов и параметров необходимо учитывать определенные сложности.
Здесь мы глубоко погрузимся в обработку титана, почему его так трудно обрабатывать, и предоставим технические инсайты и советы для повышения успешности обработки титана, а также его преимущества и применение.
Сорта титановой обработки
Существует множество марок и видов титановых сплавов — более 100 видов. У каждого сплава свои уникальные свойства. 40–50 видов доступны в промышленности, более десяти — наиболее часто используемые. Включая различные марки технически чистого титана и избранные титановые сплавы: Ti-6Al-4V, Ti-5Al-2.5Sn, Ti-2Al-1.5Mn, Ti-3Al-2.5V, Ti-6Al-2Sn-4Zr-2Mo, Ti-6Al-2Sn-4Zr-6Mo, Ti-10V-2Fe-3Al, Ti-0.20Pd, Ti-0.3Mo-0.8N и др. Однако для большинства стран первые два важных сплава (Ti-6Al-4V, Ti-5Al-2.5Sn) являются наиболее типичными и признанными мировым сообществом.
По структурной классификации титановые сплавы делятся на три категории: α-сплавы, (α+β)-сплавы и β-сплавы.
α Титановый сплав
Однофазный сплав, состоящий из α-твердого раствора. Он остается α-фазой как при нормальной, так и при более высоких практических температурных применениях, с устойчивой структурой, более высокой износостойкостью, чем чистый титан, и сильной стойкостью к окислению. При температуре 500–600 °C сохраняет прочность и ползучесть, но не может быть усилен термообработкой, а комнатная прочность невысока.
β Титановый сплав
Однофазный сплав из β-твердого раствора. Обладает высокой прочностью без термообработки. После закалки и старения сплав дополнительно усиливается. Комнатная прочность может достигать 1372–1666 МПа; но термическая стабильность плохая, непригоден для высокотемпературного применения.
α+β Титановый сплав
Двухфазный сплав с хорошими комплексными свойствами, хорошей структурной стабильностью, вязкостью, пластичностью и высокотемпературными деформационными свойствами, хорошо поддается горячей деформации, может быть закален и застарен для усиления. Прочность после термообработки на 50–100% выше, чем в отжижженном состоянии; высокая высокотемпературная прочность, может долго работать при 400–500 °C, термическая стабильность вторая после α-титанового сплава.
Наиболее часто используемые из трех типов — α-титановый сплав и α+β-титановый сплав. α-титановый сплав имеет лучшую обрабатываемость, за ним следует α+β-титановый сплав, а β-титановый сплав — худший.
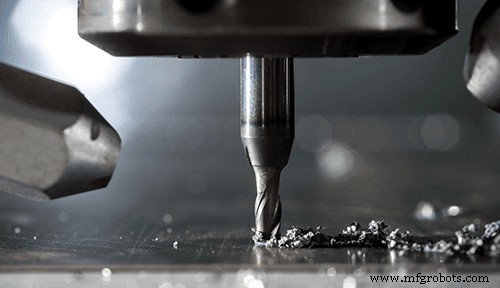
Почему титан трудно обрабатывать?
Физические явления при обработке титана
Резанье силы при обработке титанового сплава лишь незначительно выше, чем у стали той же твердости, но физическое явление обработки титанового сплава намного сложнее обработки стали, что создает огромные трудности.
Теплопроводность большинства титановых сплавов очень низка — всего 1/7 от стали и 1/16 от алюминия. Поэтому тепло, возникающее при резке титанового сплава, не быстро передается заготовке или уносится стружкой, а концентрируется в зоне резки. Температура может достигать 1000 °C, вызывая быстрый износ, трещины и образование заусенца на режущем крае инструмента, быстрый износ лезвий, генерацию еще большего тепла в зоне резки, дальнейшее сокращение жизни инструмента.
Высокая температура при резке также разрушает целостность поверхности титановых деталей, приводя к снижению геометрической точности и явлению закалки при обработке, что серьезно снижает устойчивость к усталости.
Эластичность титанового сплава может быть полезна для характеристик деталей, но при резке эластическая деформация заготовки — важная причина вибрации. Резающее давление заставляет «эластичную» заготовку отходить от инструмента и возвращаться, так что трение между инструментом и заготовкой превышает резающее действие. Процесс трения также генерирует тепло, усугубляя плохую теплопроводность титановых сплавов.
«Жар» — «виновник» трудностей обработки титановых сплавов!
Как улучшить обработку титана?
На основе понимания механизма обработки титановых сплавов и предыдущего опыта, основные технологические ноу-хау для обработки титановых сплавов следующие:
Больше охлаждающей жидкости
Титан — изолятор, поэтому тепло, возникающее при резке, стремится оставаться возле режущего инструмента. Очевидный способ борьбы с избыточным теплом — добавить СОЖ. Рабочая зона и инструмент опрыскиваются 10% концентрированным СОЖ под высоким давлением, чтобы контактная зона оставалась холодной и все стружки, уносящие тепло, смывались.
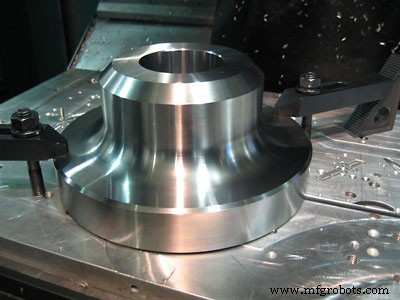
Охлаждающая жидкость под высоким давлением
Для точечных приложений положение и давление СОЖ критичны. При правильном применении можно достичь более высоких скоростей резания и интенсивности удаления металла. Единственный недостаток — базовый материал может оседать на поверхности детали. Это преодолевается планированием стратегии резки и снижением давления СОЖ для финишной обработки.
Постоянная подача
Титан склонен к закалке при обработке — при резке становится тверже и быстрее изнашивает инструменты. Постоянная подача обеспечивает минимизацию обработки закаленного материала.
Увеличение скорости подачи
Если станок позволяет, увеличение скорости подачи означает, что инструмент проводит меньше времени в конкретной зоне, поэтому нет времени для накопления тепла и закалки, влияющих на режущий край инструмента.
Инструмент
PVD-покрытый твердосплавной вкладыш — наиболее подходящий инструмент для резки титана. Новые и более продвинутые покрытия также доступны, например TiAlN (титан-алюминий-нитрид). Титан — эластичный материал, поэтому острый инструмент абсолютно необходим. Тупые инструменты смивают поверхность и вызывают дрожание.
Управление стружкой
Титан образует длинные стружки, которые легко повреждают инструмент и маркируют поверхность заготовки. Кроме того, длинные тонкие стружки неидеальны, так как не помогают уносить тепло из зоны обработки. Поэтому при обработке титана идеальные инструменты и траектории инструмента идеальны для создания более мелких и толстых стружек.
Траектория инструмента
Выбор правильной траектории инструмента при обработке титана так же важен, как выбор правильного инструмента. При обработке титана абсолютно необходимо обеспечить, чтобы траектория инструмента всегда зацепляла заготовку. При фрезеровании канавки траектория инструмента в сочетании с циклоидальным узором сократит время зацепления любой канавки с материалом, что помогает ограничить накопление тепла. Ввод и вывод режущего инструмента в/из заготовки помогает уменьшить удары и внезапные движения, которые могут серьезно повредить инструмент.
Станок
Надежный станок необходим для успешной обработки титана. Идеальный фрезерный станок для титана должен быть жестким, а шпиндель — способным работать на низких оборотах с высоким моментом. Это помогает поглощать вибрацию и уменьшать дрожание при резке — частую проблему при обработке титановых сплавов.
Преимущества и недостатки обработки титана
Титановый сплав имеет преимущества: низкий вес, высокая прочность, хорошая коррозионная стойкость, поэтому широко используется в автопроме. Наибольшее применение титанового сплава — в двигательных системах автомобилей. Низкая плотность титанового сплава снижает инерционную массу движущихся частей. Титановые пружины клапанов увеличивают свободную вибрацию, снижают вибрацию кузова, повышают обороты и мощность двигателя.
Выбор титанового сплава снижает нагрузочное напряжение связанных деталей и уменьшает размеры деталей, тем самым снижая массу двигателя и всего автомобиля. Снижение инерционной массы деталей уменьшает вибрацию и шум, улучшает характеристики двигателя. Применение титанового сплава к другим деталям улучшает комфорт персонала и эстетику авто. В автопроме титановый сплав сыграл неоценимую роль в энергосбережении и снижении потребления.
Высокая коррозионная стойкость, отличная биосовместимость и лучшее соотношение прочность/вес среди всех металлов. Эти качества делают титановый сплав особенно востребованным материалом в авиации и медицине.
Из-за сродства к другим элементам титан не встречается в натуральном виде, поэтому для его рафинирования требуются сложные и энергозатратные процессы. Это означает, что цена титановых сплавов значительно выше других металлов — будь то первичная плавка или последующая обработка.
Еще один главный недостаток титана — техническая сложность процесса обработки.
Связанные статьи: Всё об обработке нержавеющей стали | Всё об обработке латуни | Всё об обработке алюминия
Производственный процесс
- Титановые сплавы в современной гражданской авиации: применение и влияние
- Титановые сплавы: эволюция, применение и влияние на промышленность
- Сплавы молибден-рений: высокотемпературная производительность для авиации, ядерной и электроники
- Термическая обработка титановых сплавов: оптимизация прочности, стабильности и контроля процесса
- Титановые карабины: высокая прочность и легкость для серьезных альпинистов
- Титановые сплавы в судостроении: повышение производительности и долговечности кораблей
- Титановое литье в оболочках: точность, эффективность и выбор материалов
- Сплавы титана 101: прочность, марки и ключевые преимущества для инженеров
- Полное руководство по медным сплавам: типы, применение и преимущества
- Легированная сталь: состав, виды и применение