



Максимизация скорости обработки титана: проверенные методы и лучшие практики
Опубликовано 19 октября 2020 г. | Candy, WayKen Rapid Manufacturing
Титан долгое время игнорировали из-за своих свойств. Но недавние достижения металлургии и производственных технологий открыли новый взгляд. Сейчас титан ценится за выдающееся соотношение прочность/вес (в 3 раза лучше стали), коррозионную стойкость, биосовместимость и работу при высоких температурах. Авиационные детали из титана популярны за легкость и прочность. Однако обработка титана — серьезная проблема.
Самые распространенные титановые сплавы
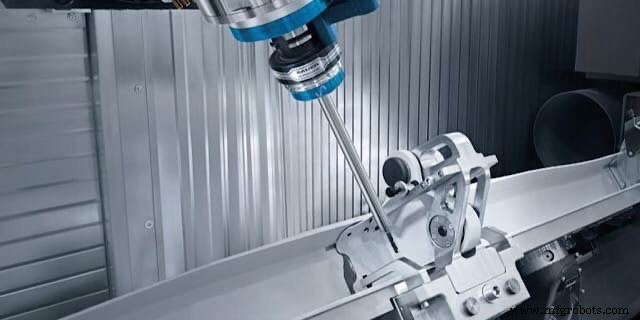
Разные элементы легируют титан для повышения характеристик. Титан проходит аллотропное превращение выше 800 °C. Элементы, снижающие температуру использования — бета-стабилизаторы, повышающие — альфа-стабилизаторы. По содержанию стабилизаторов сплавы делят на 4 группы:
- Нелегированный титан. Лучшая коррозионная стойкость, но низкая прочность.
- Альфа-сплавы. Лучшая ползучесть — для высокотемпературных применений.
- Альфа-бета-сплавы. Самая распространенная группа за отличные свойства. Альфа-стабилизаторы дают теплостойкость, бета-стабилизаторы — прочность. Самый популярный Ti-6Al-4V занимает ~50% рынка титановых сплавов.
- Бета-сплавы. Тверже всех предыдущих, но выше плотность.
7 причин, почему титан трудно обрабатывать
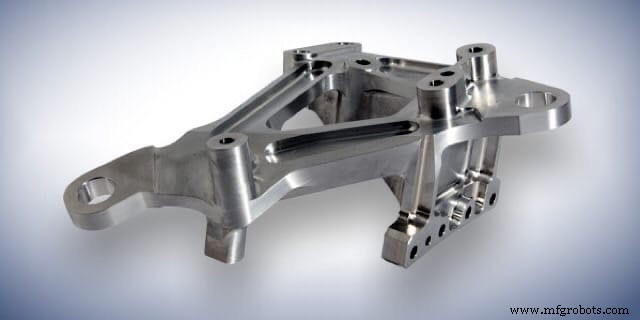
Не вдаваясь в механику фрезерования, токарной обработки, шлифовки, износ инструмента и образование стружки, резюмируем 7 причин сложности:
- Титан сохраняет высокую прочность при высоких температурах, сопротивление пластической деформации сохраняется на скоростях резания. Режущие силы намного выше, чем у стали.
- Стружка получается очень тонкой, площадь контакта стружка-инструмент в 3 раза меньше, чем у стали. Вершина инструмента воспринимает почти все режущие силы.
- Высокий коэффициент трения титановых сплавов к материалам режущего инструмента повышает температуру и силы резания.
- При >500 °C титан химически реагирует с большинством материалов инструмента. Титан может самовспламеняться при нагреве при резании — СОЖ обязателен.
- Из-за малой площади контакта и тонкой стружки всё тепло уходит в инструмент, резко снижая его ресурс. Только высоконапорные СОЖ справляются с нагревом.
- Очень низкий модуль упругости титановых сплавов вызывает вибрации, трескание инструмента, дефлекцию.
- На низких скоростях резания материал прилипает к режущему краю — катастрофа для чистоты поверхности.
Много серьезных проблем. Но инженеры по всему миру разработали стратегии повышения скоростей обработки титана.
Повышение скоростей обработки титана через режущий инструмент
Выбор режущего инструмента — первый шаг к успешной ЧПУ-обработке алюминия и титана. Главное — материал. За годы ряд твердых сплавов доказали эффективность при резании титана. Инструмент для титана должен обладать:
- Высокой твердостью при высоких температурах
- Высокой устойчивостью к тресканию
- Высокими усталостными свойствами (образование стружки циклично)
- Химической инертностью к горячему титану
- Высокой прочностью
- Хорошей теплопроводностью для компенсации низкой теплопроводности титана
Наиболее подходящий диапазон материалов — сплавы ВК/Ко (WC/Co). Возможное альтернативное решение — высокоскоростные стали (высокая устойчивость к сколованию). Алмазные инструменты также показывают хорошие результаты. Подробнее о алмазной обработке.
Технологии высокоскоростной обработки титана
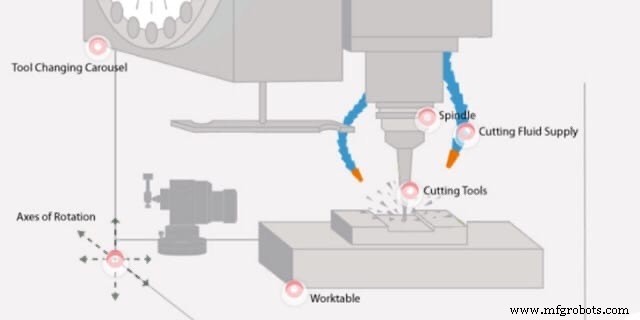
Другой путь — специальные стратегии обработки титана. Услуги WayKen по титану умеют подбирать оптимальные параметры резания для минимизации времени. Помимо оптимизации параметров, есть нестандартные стратегии, значительно повышающие скорости резания.
Инструменты с выступом (Ledge Tools)
Разработаны General Electric. Используют инструменты с тонким выступающим выступом. Вместо всего инструмента режет только этот тонкий выступ. Стружка тоже тонкая — разницы нет, но выступ изнашивается медленнее и его легче затачивать. Фланец выступка быстро изнашивается, затем остается постоянным пока изнашивается остаток выступка — медленнее с постоянными фланцами.
Вращающиеся пластины (Rotary Inserts)
Применяются для токарной обработки титана. Раньше невозможны из-за нехватки точности станков. Сейчас технологии позволяют. Принцип: пластина круглая и вращается вокруг крепления пока режет заготовку. Теплопередача быстрее, инструмент меньше нагревается — можно повысить скорость резания.
Ультразвуковая помощь при удалении металла
Добавление ультразвуковой вибрации к режущему инструменту облегчает образование стружки. Титановая стружка имеет плохую эластичность, ухудшаемую упрочнением при деформации когда режущий край начинает резать. Ультразвук способствует ломанию стружки вместо деформации — положительно влияет на ресурс инструмента, чистоту поверхности, характеристики инструмента, предотвращает наросты на режущем крае, позволяет повысить скорость резания.
Хотите узнать больше?
Правильный выбор технологий и сырья для быстрого прототипирования критичен при требованиях к производительности. В WayKen с удовольствием дадим профессиональные советы, свяжитесь: info@waykenrm.com или загрузите CAD-файл.
Станок с ЧПУ
- Титановые сплавы в современной гражданской авиации: применение и влияние
- Титановые сплавы в судостроении: повышение производительности и долговечности кораблей
- Анодирование титана и сплавов: процесс, окраска и применения
- Титан сегодня: от авиакосмоса к медицине и далее
- Ускорение инноваций: использование инженерного дизайна для ускорения разработки продуктов
- Максимизация эффективности ЧПУ обработки: проверенные стратегии для превосходного производства
- Раскрытие продуктивности: как высокоточная обработка с ЧПУ повышает эффективность
- Повышение эффективности воздушных компрессоров на судах: проверенные методы
- Снижение затрат на CNC-обработку: проверенные стратегии точности и экономии
- Повысьте прибыль с передовыми стратегиями высокоточной обработки