



Достижение точности: обеспечение размерной стабильности при ЧПУ-обработке алюминия
Опубликовано 23 октября 2020 г. | WayKen Rapid Manufacturing
Поддержание точного размерного контроля для деталей, где точность — ключевое требование, всегда в фокусе металлообработчиков. Это породило множество исследований размерной стабильности: эластичные пределы, микродеформации, микроползучесть, механизмы их возникновения и методы улучшения контроля. Под размерной стабильностью понимается способность материала сохранять исходную форму, размеры и оставаться в заданных допусках за определенный период при заданных условиях.
В статье рассмотрим размерную нестабильность алюминия — одного из самых используемых металлов — и способы борьбы с деформациями при его обработке.
Мы поддерживаем передовые технологии ЧПУ-обработки и фрезерования алюминия. При проблемах с обработкой алюминия — обращайтесь, поможем.
Почему обсуждаем обработку алюминия?
Как самый распространенный металл в земной коре (8,1%), алюминий вездесущ: авиация, автопром, стройка. Уникальная природа сплавов и разнообразие свойств делают его феноменальным материалом. Но разные применения требуют особых условий обработки, в отличие от стали.
Главная проблема — значительно более высокие коэффициенты теплового расширения алюминиевых сплавов по сравнению с другими распространенными металлами. Сравнительная таблица:
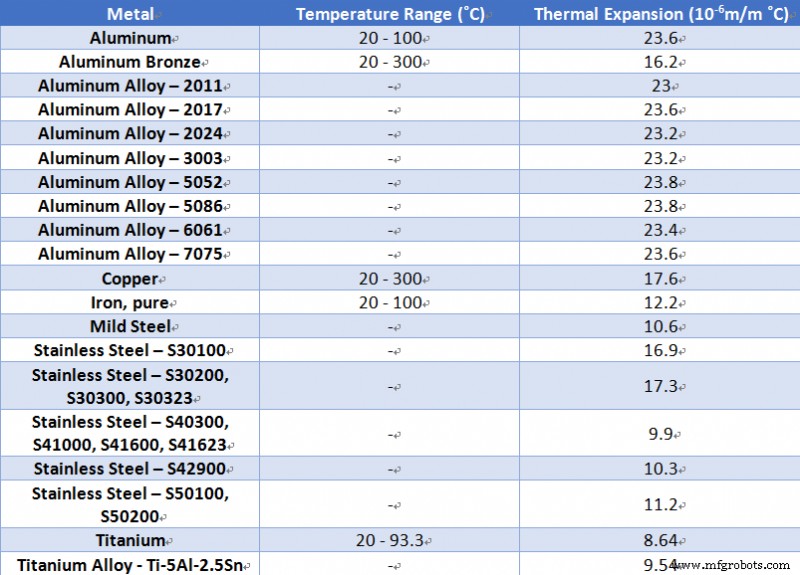
Явно видно: у алюминия и его сплавов коэффициенты теплового расширения значительно выше. Поэтому далее обсудим критические аспекты обработки алюминия.
Проблемы при обработке алюминия
Обработка алюминиевых сплавов сопряжена с серьезными деформациями при различных операциях, включая тонкостенную обработку и ковку. Сначала разграничим понятия:
- Восстанавливаемые размерные изменения — не зависят от времени, предсказуемы: упругие деформации, тепловое расширение, магнитострикция.
- Пластическая деформация (микродеформация) — невосстанавливаемые пластические деформации, зависят от времени, результат приложенных напряжений.
- Размерная нестабильность — изменения размеров от внутренних напряжений. Металлургические нестабильности: фазовые превращения, выделение фаз. Происходит без внешних сил.
Два основных механизма размерной нестабильности металлов: металлургическая нестабильность и релаксация остаточных напряжений. Рассмотрим причины деформаций алюминиевых деталей: материал, форма заготовки, производственные условия, качество охлаждающей жидкости.
- Деформации от внутренних напряжений в заготовке
- Деформации от режущих сил
- Деформации от выделения тепла при резании
- Деформации от зажимных сил при обработке
Критически важно контролировать эти деформации для качественной обработки. Классифицируем и обсудим меры снижения.
Этапы снижения деформаций при обработке алюминия
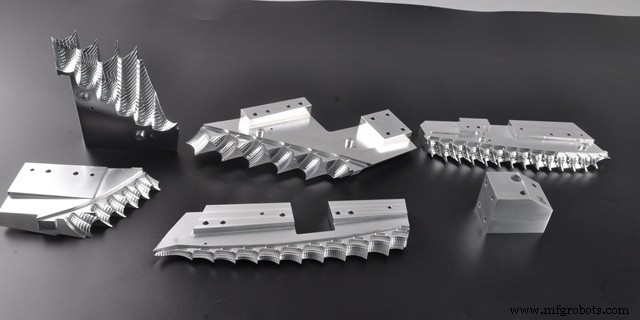
Опираясь на обширный опыт, проведем через ключевые шаги снижения деформаций специально для алюминиевых сплавов. Меры охватывают технологию, выбор ЧПУ-оборудования, настройку параметров, выбор инструмента, методы закрепления, навыки оператора.
Снижение внутренних напряжений в заготовке
Как обсуждалось, размерная нестабильность зависит от внутренних напряжений без внешних сил. Для их устранения у алюминиевых сплавов используют вибрационную обработку и естественное или искусственное старение. По справочнику ASM, три метода снятия напряжений:
- Контролируемая пластическая деформация сжатием или растяжением. Только для свободной ковки.
- Термические обработки: субнулевая обработка или холодная стабилизация при циклических температурах от –73 до +100 °C. Снижает внутренние напряжения до 25%.
- Упхилл-квойзинг (uphill quenching): заготовку охлаждают до –273 °C, затем быстро нагревают горячим паром.
Повышение режущей способности инструмента
Правильный выбор геометрии инструмента напрямую влияет на режущие силы и выделение тепла. Рассмотрим важные геометрические параметры и структуру инструмента.
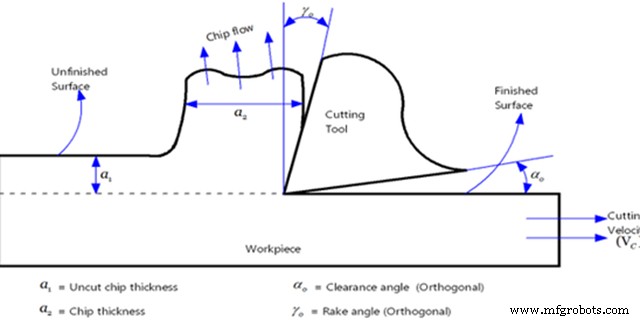
Геометрические параметры
- Инструменты для алюминиевых сплавов должны быть качественно заточены. Это позволяет увеличить задние и боковые передние углы. Для чистовой обработки используют большие задние углы. Большие задние углы полезны для мягких сплавов — острее режущий край. Малые задние углы — для черновых резов, глубокого резания, высоких подач. Задний угол 0–40°, никогда не отрицательный.
- Задний угол всегда должен быть большим — он напрямую влияет на износ задней поверхности и качество чистоты. Зависит от подачи и глубины реза. Для чернового реза и высоких подач — малее. Для точной ЧПУ-обработки: нужно снижать упругие деформации и трение для высокой чистоты — задний угол максимально возможный.
- Важен зазорный (клиренс) угол. Слишком мал — пятка инструмента натирает заготовку, выделяя тепло. Слишком велик — инструмент впивается в материал, вызывает вибрацию. Выбор оптимален. Обычно 6–10°.
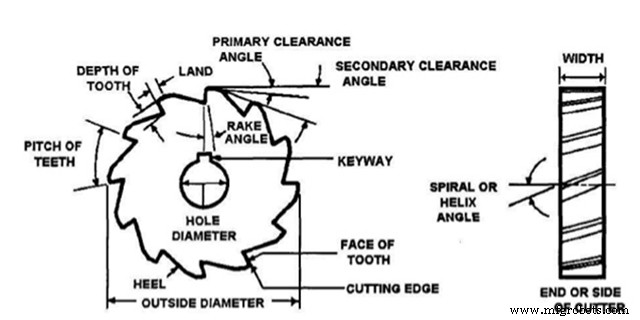
- Спиральный угол. Для плавной фрезеровки и снижения фрезеровских усилий — максимально возможный.
Улучшение методов закрепления заготовки
Два способа лучшего закрепления алюминиевых заготовок. Для тонкостенных цилиндрических деталей трехлапковый самоцентрирующий патчик вызывает деформации. Помогает эндовый (концевое) зажатие: торец сжимает накладную пластину гайкой. Обеспечивает удовлетворительную точность.
Второй способ — для тонкостенных пластин. Вакуумные присоски дают равномерное распределение зажимной силы по тонкой пластине. Дополнительный метод — жидкая среда для предотвращения деформаций при зажатии. Например, расплавленная мочевина с 3–6% нитрата калия заливается на заготовку. Спирт или вода промывают деталь, полностью удаляя среду.
Структура инструмента
- Уменьшение числа зубьев фрезы важно для алюминия. Высокая пластичность алюминия — большие деформации при обработке. Алюниевая стружка липкая, мешает точной обработке. Увеличенный зазор между режущими краями позволяет крупной стружке свободно выходить.
- Шероховатость режущего края < 0,4 мкм, качественная заточка. Устраняет заусенцы, снижает выделение тепла и резательные деформации.
- Замена/восстановление инструмента по стандартам. При шероховатости > 0,2 мм и температуре резания > 100 °C — замена или восстановление.
Советы оператору ЧПУ
Квалификация оператора критична. Поэтому надежные сервисы ЧПУ-обработки алюминия дают лучшие результаты при тех же инструментах и параметрах. Чего должен соблюдать оператор:
- Знание расчета подач и скоростей. Диапазон подач и скоростей для алюминиевых сплавов уже, чем для других материалов. Обработка алюминия требует высоких оборотов шпинделя, подачи — по требованиям. Высокие обороты позволяют использовать фрезы меньшего диаметра. Опытный оператор владеет формулами подач и оборотов для алюминия.
- Алюминий требует медленного и твердого подхода. Побуждение запрограммировать глубокие резы за проход для продуктивности обратно работает: липкая стружка трудно удаляется, поверхность портится заусенцами. Хороший оператор работает терпеливо, рассчитывает оптимальную глубину реза за проход.
- Особое внимание к СОЖ. Необходима пред- и пост-обработка заготовок. Оператор терпелив и внимателен к малейшим дефектам готовых деталей для поддержания репутации качественного сервиса.
Заключение
Надеемся, это всестороннее и лаконичное руководство по обработке алюминия расширит ваши технические знания, чтобы в следующий раз вы могли эффективно обсудить каждый аспект с вашим подрядчиком по механической обработке.
Станок с ЧПУ
- Полное руководство по обработке алюминия
- Экспертное руководство по изготовлению алюминиевых деталей: проверенные методы и лучшие практики
- Обработка алюминия: инструменты, технологии и операции
- Повышение обрабатываемости алюминия: советы для чистых резов и более прочных деталей
- Выбор правильного алюминиевого сплава для точной ЧПУ обработки
- Высокоточная механическая обработка алюминиевых листов: кронштейны, уплотнения и пороги
- Понимание алюминия 6061: как отпуск влияет на обрабатываемость
- Обработка латуни против алюминия: вечный превосходство традиции
- Алюминий в ЧПУ обработке: преимущества, недостатки и сплавы объяснены
- От прототипирования к производству: Выбор между 3D-печатью и CNC-обработкой