



3 проверенные стратегии снижения затрат на ЧПУ-обработку алюминия
Дизайнер на этапе прототипирования хочет сэкономить. Дизайн = функционал/эстетика. Инженер производства получает нереальную геометрию. Обычно деталь изготовима, но стоимость завышена. Оптимизируем дизайн под производство — режем затраты.
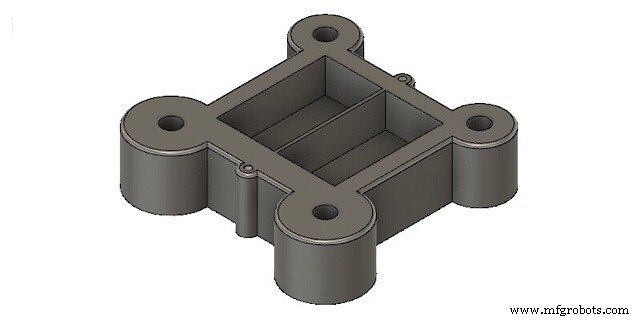
Иллюстрация на модели корпуса: панель вставляется в квадратное отверстие, крепление 4 винтами.
Совет 1. Проверяйте отверстия
Длинная резьба — миф
Длиннее резьба/винт ≠ крепче. Расчет сил: первые 2–3 витка воспринимают 80% нагрузки. Длинные отверстия под длинные винты не нужны.
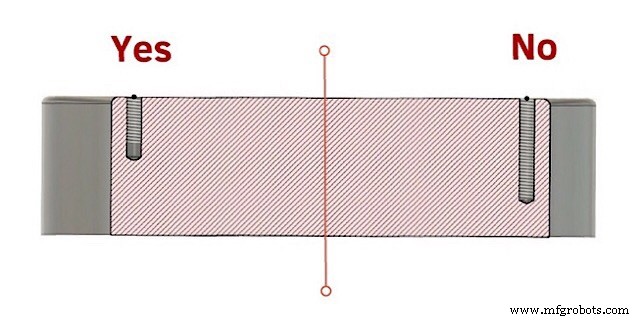
Слепые отверстия с резьбой
Оставьте свободный от резьбы участок у дна (≥ 2 шага). Резьбонарезка имеет зону входа (конус) и калибровки. Инструменту нужно место для завершения последних витков.
Глубокие отверстия
Правило: глубина ≤ 3 диаметров. Глубже → длинная сверла, меньшая жесткость, уход от оси, брак. Спец. пушечное сверло (gun drill) — любая глубина, но дороже. Есть глубокие отверстия? Рассмотрите увеличение диаметра (для прототипа) — сохранит функцию, уберет специнструмент.
Совет 2. Проверяйте полости (карманы)
Углы 90°
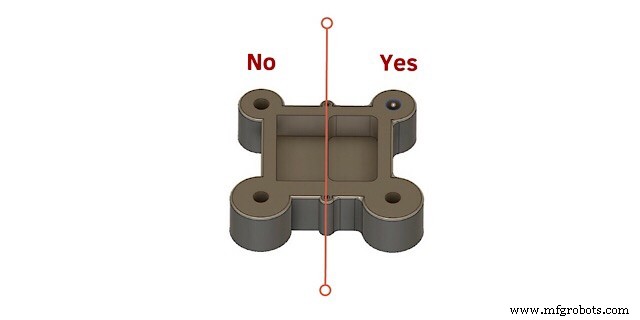
Конструкторы делают 90° углы в карманах. ЧПУ фреза — цилиндрическая, вращается. Не может сделать острый внутренний угол в замкнутом пространстве. Производителю придется использовать строгальный станок для снятия фаски — лишняя операция.
Часто угол не нужен. Оставьте фаску (филлет). Если нужна посадка квадратной детали — сделайте такую же фаску на вставной детали (не усложняет ЧПУ). Иначе — цилиндрический вырез глубиной ≥ 1/3 глубины кармана — фреза пройдет, квадратная деталь встанет.
Избегайте глубоких узких карманов
Ошибка новичка: малая заготовка → крепления на границе кармана. Глубокий узкий карман → длинная тонкая фреза (150 мм × 10 мм). Глубина реза > 0.3 мм → лом. Потеря 2–3 фрез. Мораль: избегайте малых глубоких карманов. Иначе — бюджет на расходники.
Избегайте тонких стенок
Враг #1. Силы и тепло резания уничтожают тонкие стенки. Нужен легкий вес? Сделайте стенку толще + сверлите отверстия. Или конусная стенка: толще у основания.
Совет 3. Проверяйте требования к детали
Миф: точнее/чище = лучше. Шлифовка/полировка — долго и дорого. Допуски и чистота дифференцируются не зря.
Функциональные vs второстепенные поверхности
Функциональные определяют работу в механизме (напр., посадочное отверстие колеса на ось). Самые точные/чистые. Выдерживают нагрузки.
Второстепенные — связующие или для жесткости. Нет смысла делать все поверхности чисто — цена в 5 раз выше.
Допуски
Та же логика. Зачем шлифовать всё до 0.005 мм, если не используется? Определите функциональные поверхности — фокус на них.
Заключение
Миллионы советов по снижению затрат. Некоторые — в правильном позиционировании размеров, выборах баз. Есть методы улучшения обработки без изменения дизайна — задача технологи. Но дизайнер в аутсорсе должен взять часть работы на этапе проектирования. Следуя советам — резко снизите время обработки прототипа.
Станок с ЧПУ
- Освоение ЧПУ-плазменной резки: ключевые советы для качественных резов (Часть 5)
- 14 проверенных стратегий дизайна для снижения затрат на ЧПУ-обработку
- Факторы, влияющие на стоимость CNC обработки: Что нужно знать
- Повышение обрабатываемости алюминия: советы для чистых резов и более прочных деталей
- Профессиональные советы по ЧПУ-обработке титана — аэрокосмика, автопром и не только
- Понимание затрат на ЧПУ-обработку: ключевые факторы и оптимизация
- Понимание алюминия 6061: как отпуск влияет на обрабатываемость
- Обработка латуни против алюминия: вечный превосходство традиции
- Снижение затрат на ЧПУ обработку: экспертные советы для точных деталей
- Как формируются затраты на точную CNC-обработку — Ключевые факторы