



14 проверенных стратегий дизайна для снижения затрат на ЧПУ-обработку
В ЧПУ-обработке (CNC),无论您 создаете один прототип или запускаете крупносерийное производство, главной целью часто является снижение затрат на изготовление. К счастью, правильные конструкторские решения позволяют существенно снизить стоимость. Следуя правилам проектирования для удобства обработки (DFM), можно производить дешевые детали, которые все равно соответствуют функциональным требованиям.
В этой статье представлены подробные рекомендации по оптимизации вашего дизайна. Мы начнем с анализа факторов, увеличивающих стоимость ЧПУ-обработки, а затем предложим комплексные рекомендации — проверенные советы по дизайну, которые помогут сократить бюджет вашего проекта.
Сколько стоит ЧПУ-обработка?
Стоимость ЧПУ-деталей определяется следующими факторами:
Время обработки: Чем дольше занимает обработка детали, тем она дороже. Время обработки часто является основным фактором затрат в ЧПУ, особенно в серийном производстве, где простые конструкторские ошибки могут ухудшить эффект масштаба.
Пусковые затраты: Связаны с подготовкой CAD-файлов и планированием процесса. Пусковые затраты значительны для мелких объемов, но они фиксированы. Если дизайн и шероховатость поверхности подходят для масштабирования затрат, можно снизить цену за единицу, применяя принципы экономии на масштабе.
Прочие производственные затраты: Для обеспечения строгих допусков или проектирования деталей со сложными для обработки элементами (например, очень тонкими стенками) могут потребоваться специальная оснастка, более строгий контроль качества и дополнительные операции при более низких скоростях резания. Это также увеличивает общее время и стоимость производства.
Стоимость материала: Цена заготовки и ее пригодность к обработке сильно влияют на общую стоимость. Оптимизация дизайна с учетом свойств материала позволяет снизить затраты.
Понимая, что формирует стоимость ЧПУ-обработки, мы можем оптимизировать дизайн для снижения бюджета.
Как снизить стоимость ЧПУ-обработки
1. Добавляйте радиус на внутренних вертикальных кромках
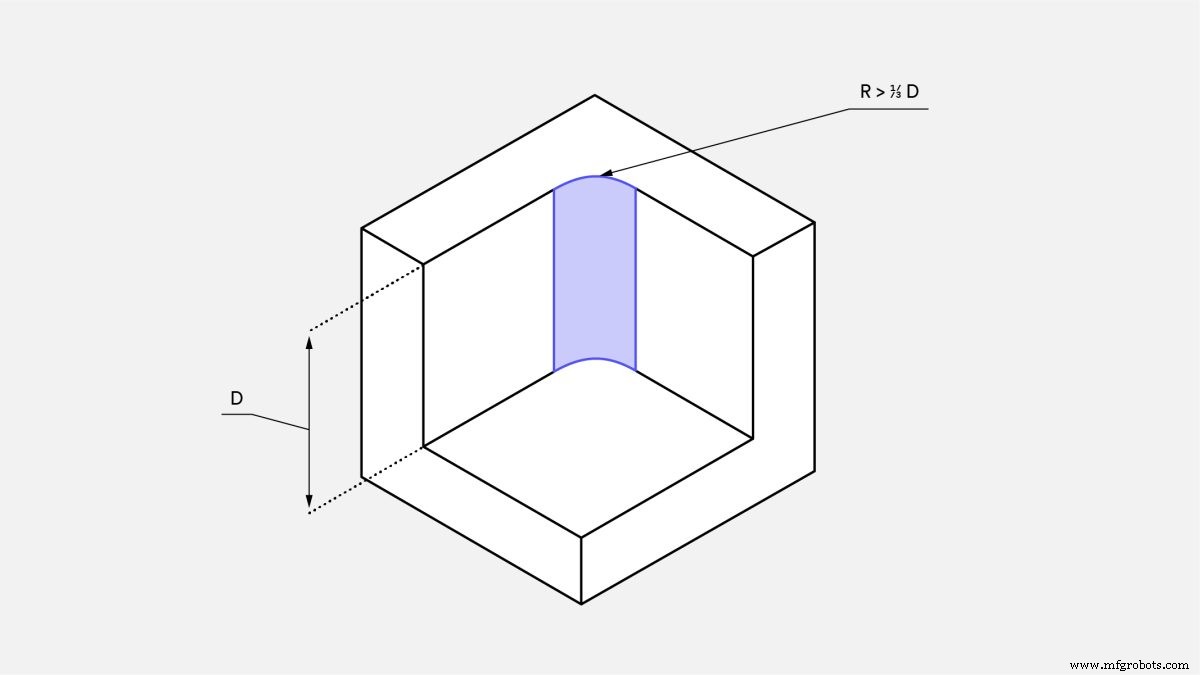
Все фрезерные инструменты ЧПУ имеют цилиндрическую форму и создают радиус при резании края кармана. Радиус угла можно уменьшить, используя инструмент меньшего диаметра. Это требует множества проходов на более низкой скорости, так как малые инструменты не могут удалить материал так же быстро, как крупные, за один проход. Это увеличивает время обработки и стоимость.
Для минимизации затрат:
Добавляйте радиус не менее одной трети глубины кармана — чем больше, тем лучше.
Используйте одинаковый радиус для всех внутренних кромок, чтобы исключить смену инструмента.
На дне кармана используйте меньший радиус (0,5 или 1 мм) или вообще без радиуса.
Полезно знать: Идеально, если радиус угла немного больше радиуса используемого инструмента. Это снижает нагрузку на инструмент и, следовательно, стоимость изготовления. Например, если глубина кармана 12 мм, добавьте радиус 5 мм (или больше) в углах. Это позволит использовать инструмент диаметром 8 мм для резания на более высокой скорости.
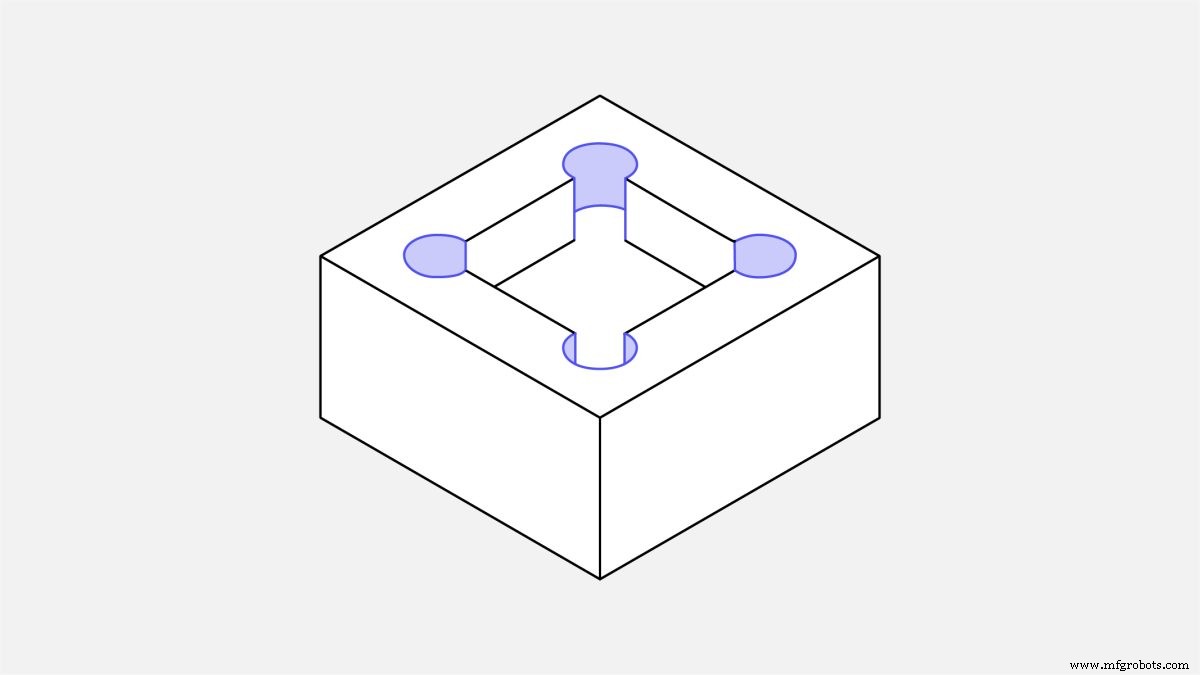
Совет профи: Если нужны острые внутренние углы (например, прямоугольная деталь должна вставляться в карман), вместо уменьшения радиуса внутренней кромки используйте форму с подрезом, как показано на изображении ниже.
2. Ограничивайте глубину карманов
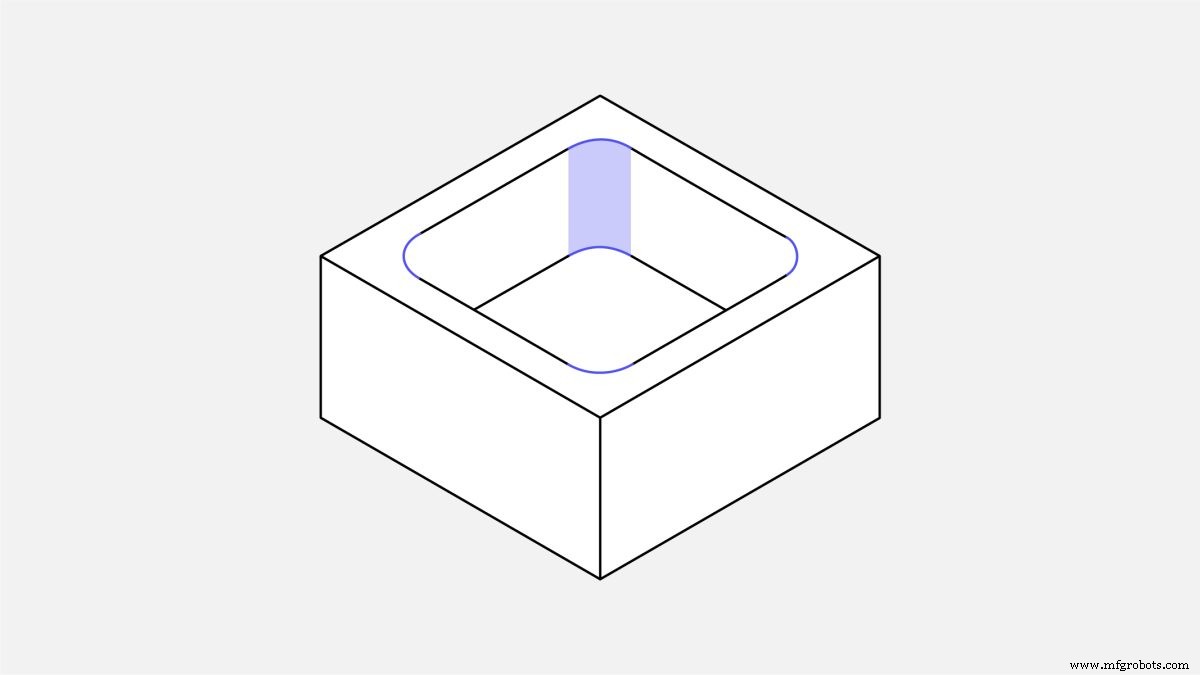
Обработка глубоких карманов резко повышает стоимость деталей, так как требуется удалить большой объем материала. Это трудоемко и нерационально.
У инструментов ЧПУ ограниченная длина резания. Они лучше всего работают при глубине карманов до двух-трех диаметров инструмента. Например, фреза диаметром 12 мм может безопасно обрабатывать карманы глубиной до 25 мм. Глубоких карманов (до четырех диаметров и более) обработать можно, но это повышает стоимость из-за необходимости специальной оснастки или многоосевых систем.
Для минимизации затрат:
Ограничьте глубину всех карманов четырьмя их длинами — то есть наибольшим измерением в плоскости XY.
Скорректируйте внутренние радиусы углов соответствующим образом. При необходимости используйте совет №1.
3. Увеличивайте толщину тонких стенок
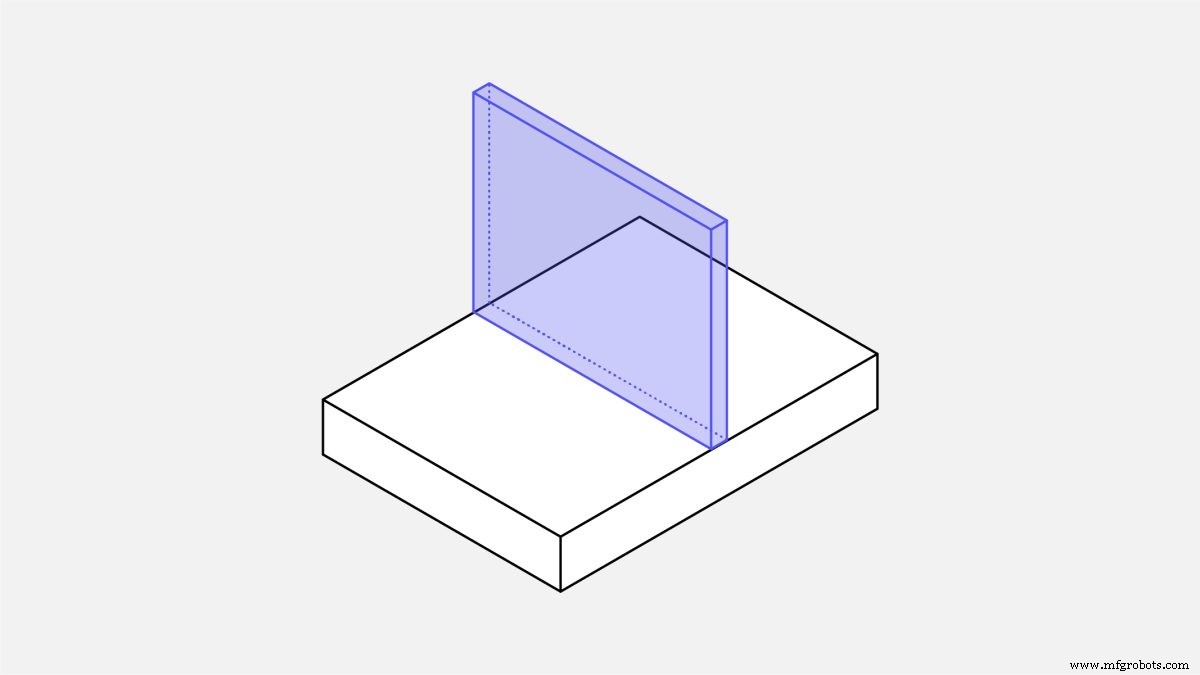
Если вес не является критическим фактором, проектируйте толстые массивные секции — они более стабильны и дешевле в обработке. Чтобы избежать деформации или трещин при обработке тонкой стенки, приходится использовать множественные проходы с малой глубиной резания. Тонкие элементы также склонны к вибрациям, что усложняет точную обработку и значительно увеличивает время.
Для минимизации затрат:
Для металлических деталей проектируйте стенки толщиной более 0,8 мм — чем толще, тем лучше.
Для пластиковых деталей минимальная толщина стенки должна быть выше 1,5 мм.
Полезно знать: Минимально достижимая толщина стенки для металлов — 0,5 мм, для пластиков — 1 мм. Пригодность таких элементов для обработки оценивайте в каждом случае отдельно.
Важно: Тонкие стенки часто становятся проблемой при размещении отверстий (и резьб) очень близко к краю детали. Учитывайте это при проектировании для ЧПУ-обработки.
4. Ограничивайте длину резьбы
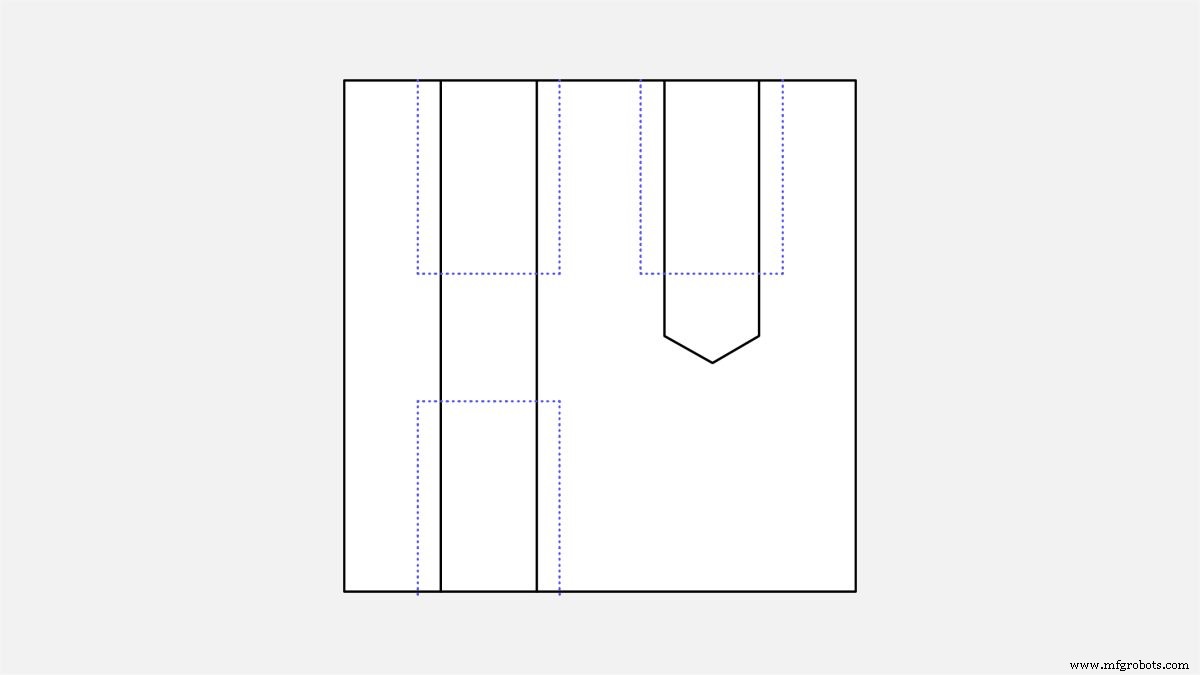
Резьба, длиннее необходимой, увеличивает стоимость из-за возможной потребности в специальной оснастке. Резьба длиннее 1,5 диаметров отверстия не повышает прочность соединения.
Для минимизации затрат:
Проектируйте резьбу с максимальной длиной до трех диаметров отверстия.
Для глухих отверстий добавляйте нерезьбовый участок длиной не менее половины диаметра на дне отверстия.
5. Используйте стандартные размеры отверстий
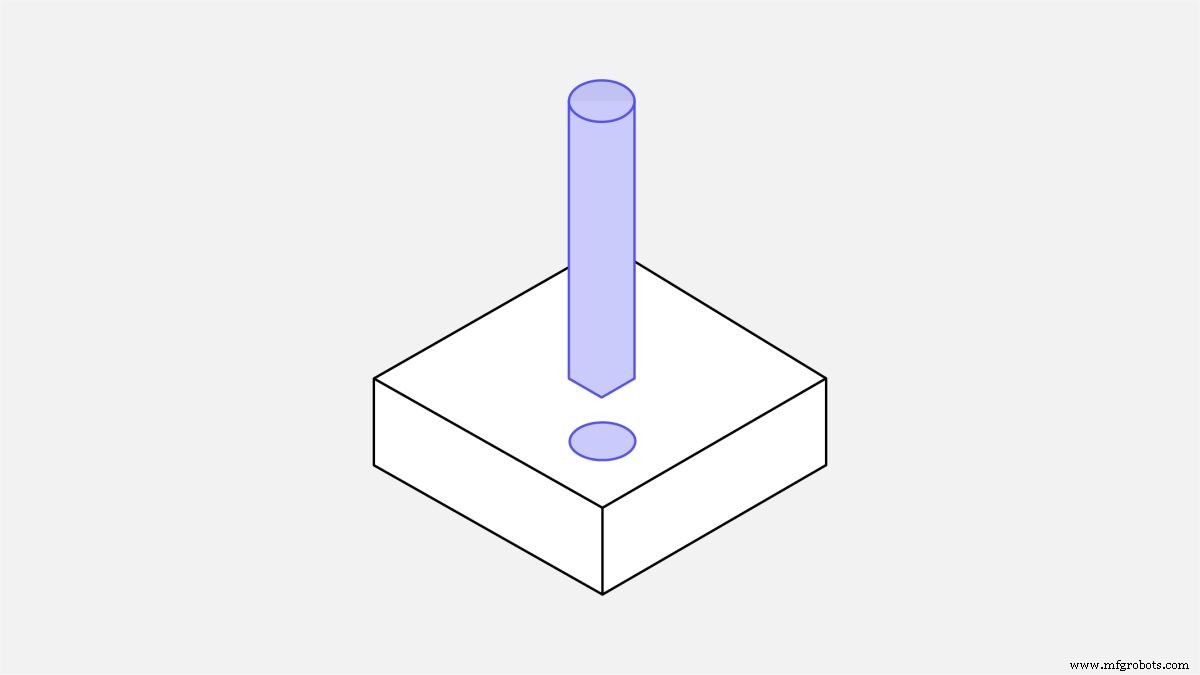
Отверстия стандартных размеров можно быстро и точно обработать стандартными сверлами. Для нестандартных размеров требуется дополнительная операция, что повышает стоимость.
По возможности используйте сквозные отверстия вместо глухих — их легче обрабатывать.
Ограничьте глубину отверстий четырьмя их диаметрами. Глубокие отверстия (до 10 диаметров) можно изготовить, но они значительно увеличат стоимость из-за времени обработки.
Для минимизации затрат:
Проектируйте отверстия с диаметром, кратным 0,1 мм для диаметров до 10 мм. Для диаметров выше 10 мм — кратным 0,5 мм.
При проектировании в дюймах используйте обычные дробные величины или обратитесь к таблице дробных размеров сверл.
6. Указывайте допуски только при необходимости
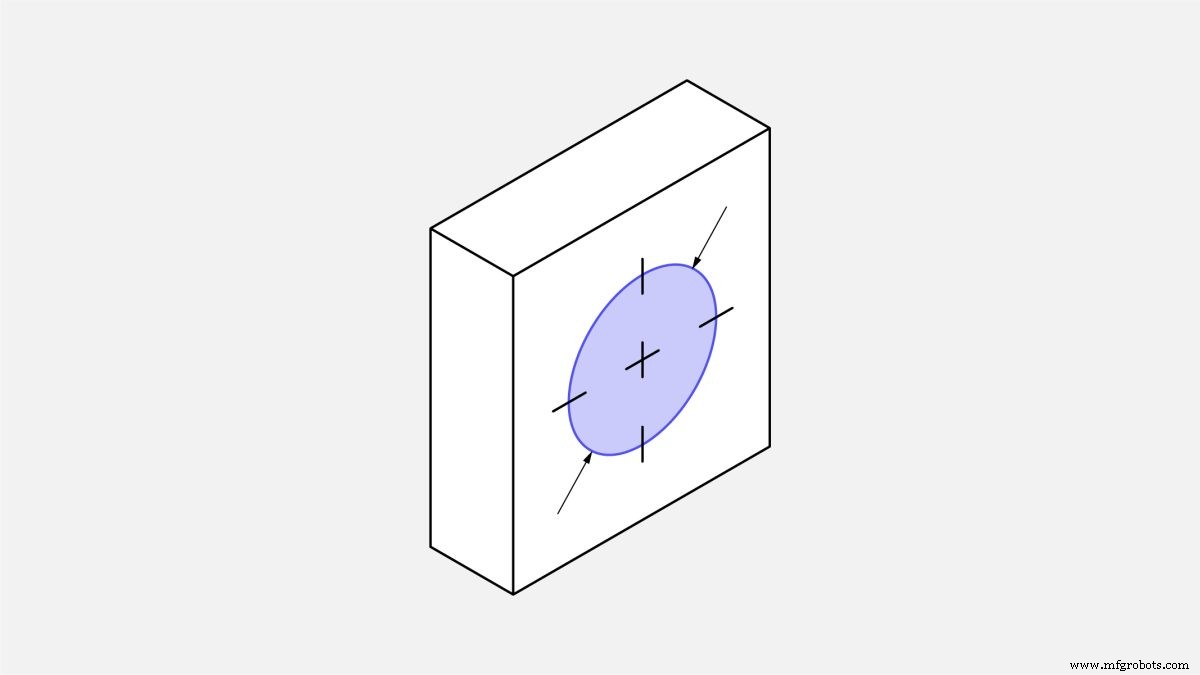
Назначение строгих допусков увеличивает стоимость обработки элемента, поэтому это следует делать только когда это абсолютно необходимо. Если на чертеже не указан конкретный допуск, детали обрабатываются по стандартному допуску (±0,125 мм или лучше). этого достаточно для большинства некритичных элементов.
Для минимизации затрат:
Определяйте более строгие допуски только когда это абсолютно необходимо.
Определите единый базис (например, пересечение двух кромок) как опорный для всех размеров с допусками.
Совет профи: Используйте Геометрическое размерование и допуски (ГРД / GD&T) на чертежах для снижения стоимости ЧПУ-обработки. ГРД включает такие признаки, как планарность, прямолинейность, окружностность и истинное положение. Часто оно позволяет задать более свободные допуски, хотя и требует продвинутых знаний для эффективного применения.
7. Минимизируйте количество установок станка
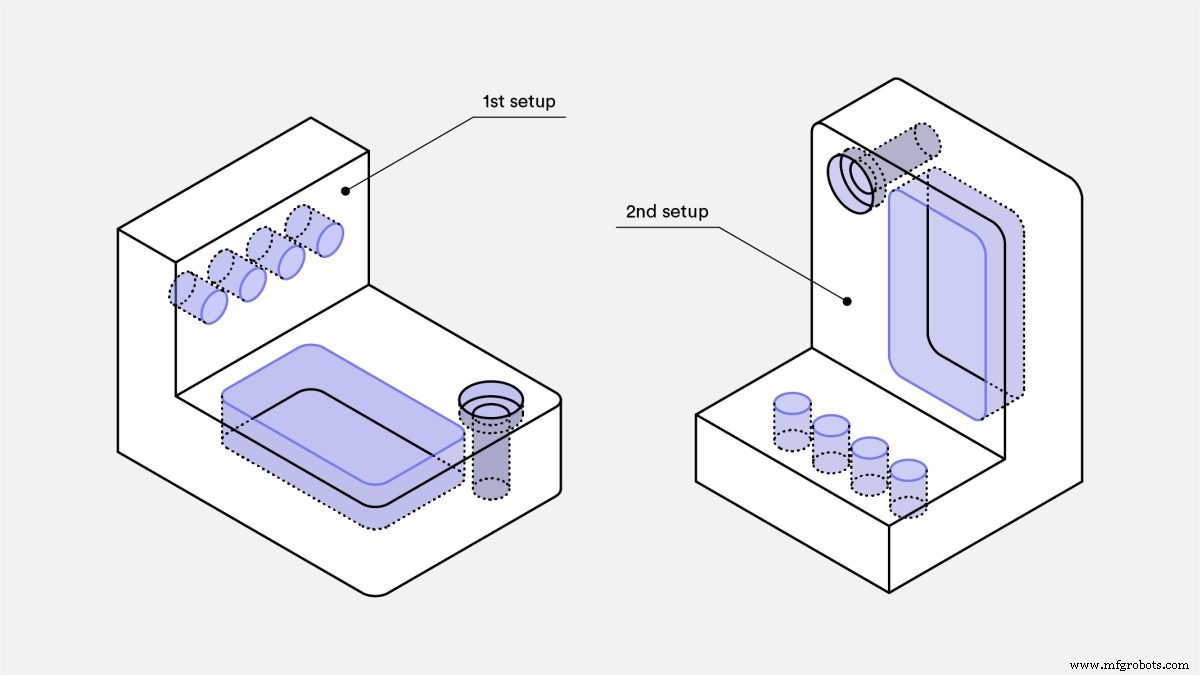
Проектируйте детали, которые можно обработать за минимальное количество установок. Идеально — одна установка. Например, деталь со слепыми отверстиями с двух сторон требует двух установок, так как ее нужно переворачивать для доступа к обеим сторонам.
Поворот или переустановка детали увеличивают затраты, так как обычно делаются вручную. Сложные геометрии могут требовать специальную оснастку, что также повышает стоимость. Особо сложные формы могут потребовать многоосевую ЧПУ-систему, что тоже дороже.
Рассмотрите разделение детали на несколько геометрий, которые можно обработать за одну установку, а затем собрать болтами или сваркой. Это также применимо к деталям с очень глубокими карманами.
Для минимизации затрат:
Проектируйте детали с простой 2,5D-геометрией, обрабатываемой за одну установку ЧПУ-станка.
Если это невозможно, разделите деталь на несколько частей для последующей сборки.
8. Избегайте мелких элементов с высоким соотношением сторон
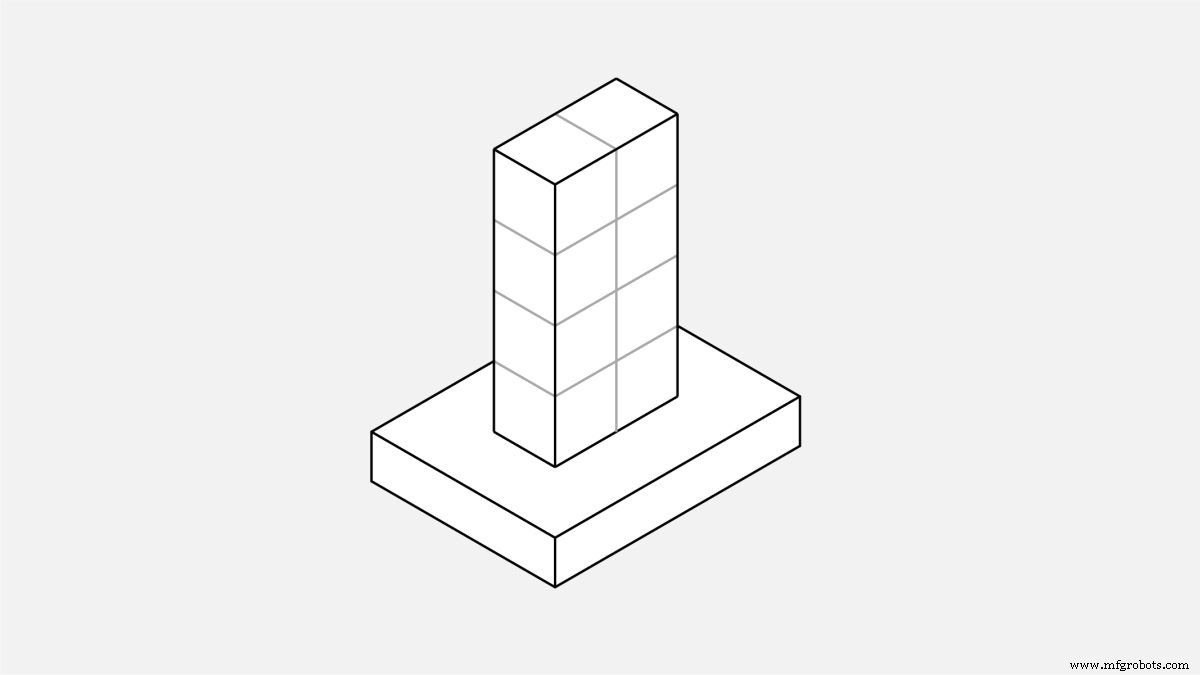
Мелкие элементы с высоким соотношением ширины к высоте подвержены вибрациям и их трудно обработать точно.
Для минимизации затрат:
Проектируйте элементы с соотношением ширины к высоте менее четырех.
Добавляйте опорные ребра вокруг мелких элементов или соединяйте их со стенкой для повышения жесткости.
9. Убирайте весь текст и надписи
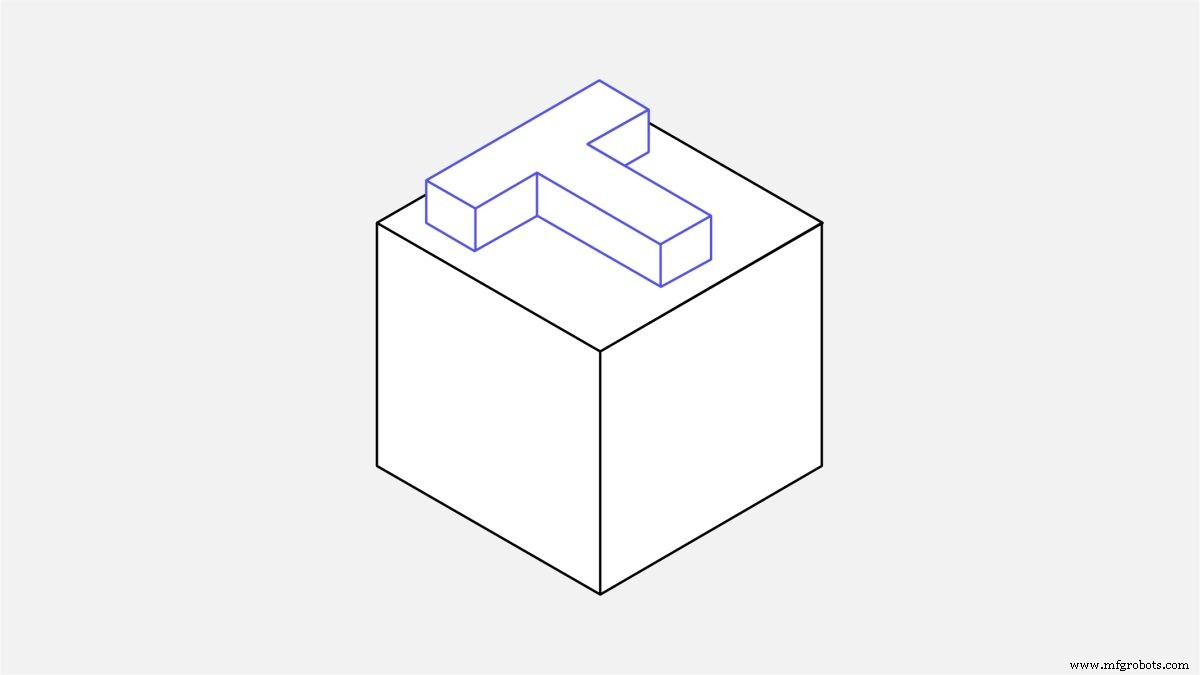
Нанесение текста на поверхность ЧПУ-детали существенно увеличивает стоимость, так как требует дополнительных операций и времени. Методы отделки поверхности, такие как шелкография или покраска, — более экономичный способ добавления текста.
Для минимизации затрат:
Удаляйте весь текст и надписи с ЧПУ-деталей.
Если текст необходим, выбирайте гравировку, а не выдавливание.
Используйте шрифт без засечек (например, Arial или Verdana) размером не менее 20 пунктов.
10. Учитывайте обрабатываемость материала
Обрабатываемость — это легкость резания материала. Чем выше обрабатываемость, тем быстрее его можно обработать на ЧПУ, снижая стоимость. Она зависит от физических свойств материала. Обычно более мягкие и вязкие сплавы легче обрабатывать.
Латунь C360 обладает наивысшей обрабатываемостью, позволяя высокоскоростную обработку. Алюминиевые сплавы (например, 6061 и 7075) также легко обрабатываются, хотя и требуют чуть более низких скоростей.
Нержавеющая сталь имеет в 10 раз более низкую обрабатываемость, чем алюминий, и ее обработка занимает как минимум в два раза больше времени. Разные марки стали имеют разную обрабатываемость. Например, нержавеющая сталь 304 имеет индекс обрабатываемости 45%, а сталь 303 (сплав с очень похожим составом) — 78%, что делает ее легче для обработки.
Обрабатываемость пластиков в основном зависит от их тепловых свойств и жесткости, так как они склонны к плавлению и изгибу при обработке.
POM (Дерин) — самый легкообрабатываемый пластик, ABS — вторым. PEEK и найлон 6 — распространенные инженерные пластики, которые труднее обрабатывать.
Для минимизации затрат:
Если есть выбор, выбирайте материал с лучшей обрабатываемостью, особенно для крупных заказов.
11. Учитывайте стоимость заготовки материала
Цена заготовки материала — еще один фактор, сильно влияющий на стоимость ЧПУ-деталей.
В таблице ниже приведены цены распространенных металлических сплавов и пластиков для листа размером 6×6×1 дюйм (примерно 150×150×25 мм).
| Материал | Цена |
|---|---|
| Алюминий 6061 | $25 |
| Алюминий 7075 | $80 |
| Нержавеющая сталь 304 | $90 |
| Нержавеющая сталь 303 | $150 |
| Латунь C360 | $148 |
| ABS | $17 |
| Найлон 6 | $30 |
| POM (Дерин) | $27 |
| PEEK | $300 |
Источник: McMaster
Алюминий 6061 — самый экономичный способ создания металлических прототипов благодаря низкой цене и отличной обрабатываемости.
Металлы с более высокой обрабатываемостью, такие как нержавеющая сталь 303 и латунь C360, стоят дороже и лучше подходят для серийного производства. В этом случае работает экономия на масштабе: более высокая стоимость материала компенсируется гораздо более коротким временем обработки.
Что касается пластиков, ABS, найлон и POM (Дерин) стоят примерно столько же, сколько алюминий 6061. Их сложнее обрабатывать, поэтому ожидайте более высокую стоимость. PEEK — очень дорогой материал, используйте его только при крайней необходимости.
Для минимизации затрат:
Выбирайте материал с низкой ценой заготовки, особенно для мелкосерийных заказов.
12. Избегайте множественных видов отделки поверхности
Отделка поверхности улучшает внешний вид деталей и их устойчивость к агрессивным средам, но увеличивает стоимость. Заказ нескольких видов отделки на одной детали еще больше повышает затраты, так как требует дополнительных операций (например, маскировки поверхностей). Статью, подробно описывающую преимущества каждого вида отделки для ЧПУ-деталей, можно найти здесь.
Для минимизации затрат:
Выбирайте отделку «как после обработки» (as machined).
Заказывайте множественную отделку только когда это абсолютно необходимо.
13. Учитывайте размер заготовки
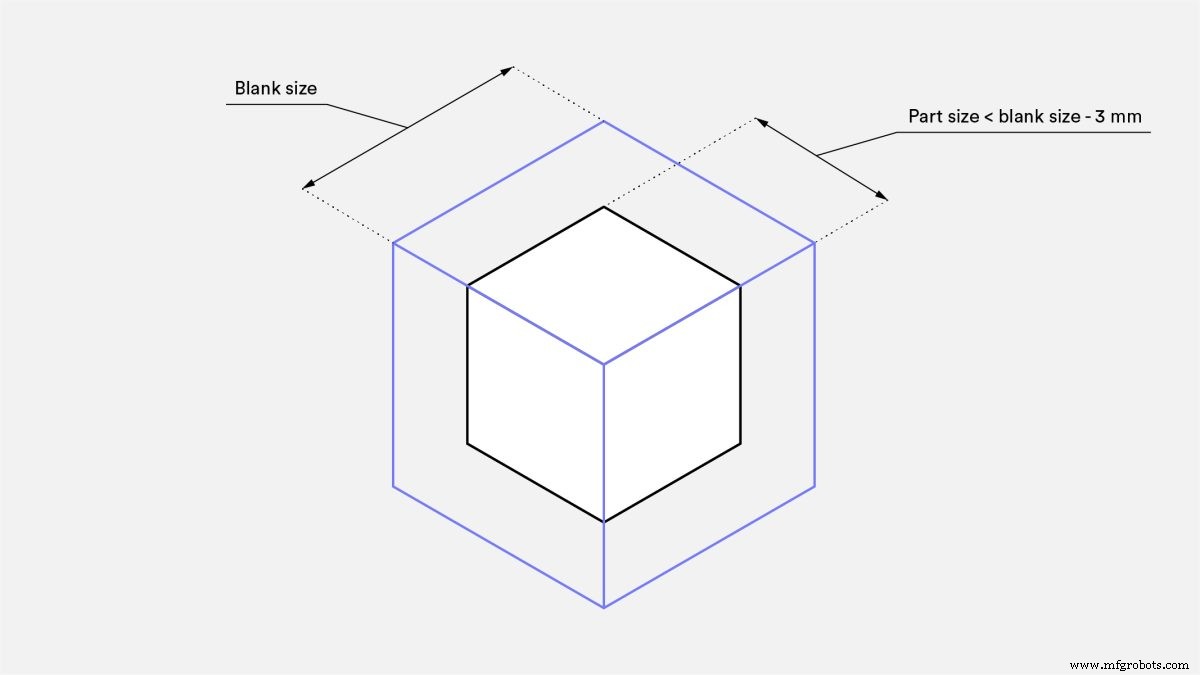
Размер заготовки — исходного материала — может влиять на общую стоимость. По эмпирическому правилу, заготовка должна быть минимум на 3 мм больше готовой детали по каждому измерению. Для обеспечения точности со всех сторон детали необходимо снять слой материала.
Пример влияния размера заготовки на цену: деталь с габаритами 30×30×30 мм потребует заготовку, выпиленную из листа толщиной 35 мм. Если же габариты детали 27×27×27 мм, можно использовать лист 30 мм, что сэкономит много материала.
Для минимизации затрат:
Проектируйте детали с измерениями на 3 мм меньше стандартного размера заготовки.
14. Используйте экономию на масштабе
В ЧПУ-обработке количество сильно влияет на цену за единицу. Это связано с тем, что пусковые затраты относительно высоки, и при малых объемах они составляют большой процент стоимости. При больших объемах стоимость единицы падает.
На графике ниже показана средняя цена за единицу для 12 различных деталей, обработанных из нержавеющей стали 304.
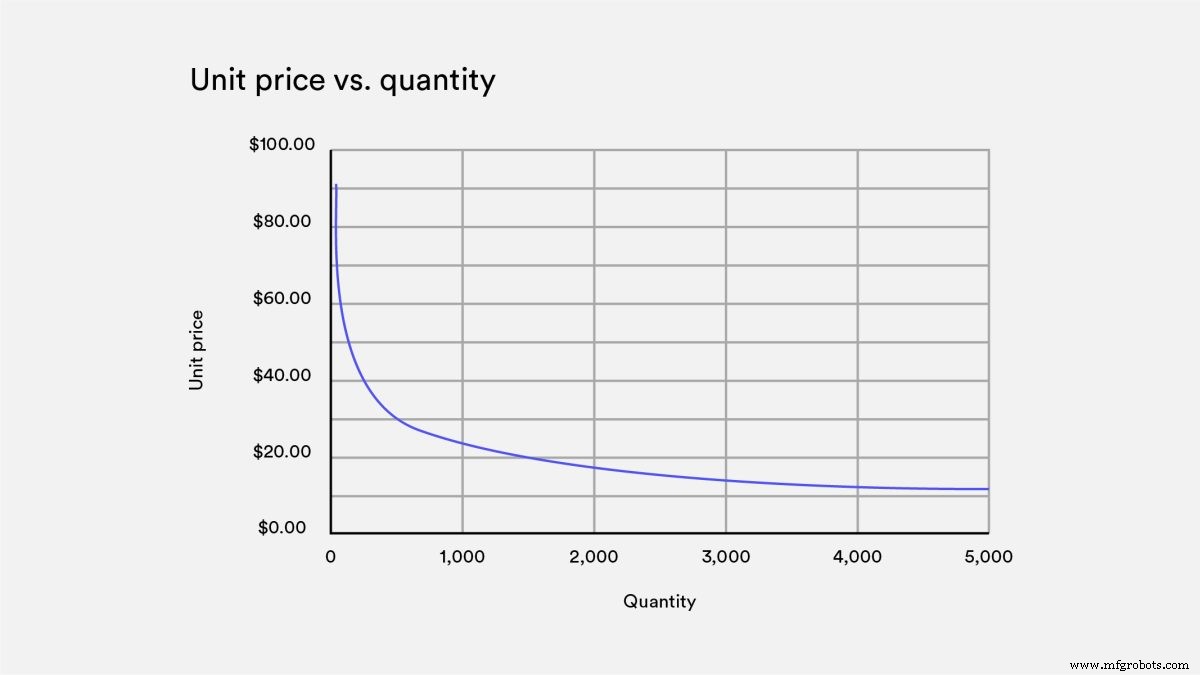
Снижение цены за единицу почти экспоненциально: даже увеличение объема с 1 до 5 штук может уменьшить цену вдвое. Заказ очень больших объемов (>1000 деталей) снижает цену за единицу в 5–10 раз.
Для минимизации затрат:
Используйте экономию на масштабе, заказывая большие партии.
Лучшие практики для снижения затрат на ЧПУ
Подводя итог: делайте вашу ЧПУ-обработку простой.
Сложность в ЧПУ стоит дорого. Геометрии, требующие специальной оснастки, множественных установок или специальных материалов, увеличивают затраты.
Чтобы снизить затраты, перед отправкой заказа на расчет стоимости задайте себе вопросы:
Оптимизирована ли моя деталь по рекомендациям проектирования для удобства обработки?
Все ли элементы моей модели абсолютно необходимы? Можно ли удалить или упростить их, сохраняя полную функциональность?
Можно ли разделить дизайн на несколько деталей, которые легче обработать и собрать позже?
Есть ли способ изменить дизайн, чтобы исключить необходимость множественных установок или специальной оснастки?
Существует ли менее дорогой или легче обрабатываемый материал, удовлетворяющий требованиям дизайна?
Настоящее и будущее ЧПУ-обработки
Возможности ЧПУ-обработки постоянно расширяются. Например, недавние достижения в оснастке позволяют современным системам ЧПУ резать резьбу по всей длине отверстия, а отверстия любого диаметра можно обрабатывать без существенного влияния на цену, используя впайной инструмент и профильную интерполяцию (спиралевидный траекторию).
В этой статье мы сосредоточились на общих советах по проектированию для производства, которые универсальны для любой ЧПУ-системы. Рассматривайте эти советы как общие лучшие практики, помогающие проектировать детали эффективнее.
Скачайте чек-лист по снижению затрат на ЧПУ
Если статья оказалась полезной и вы хотите иметь ее под рукой офлайн, вы можете скачать наш основной чек-лист по снижению затрат на ЧПУ-обработку.
Станок с ЧПУ
- Откройте преимущества ЧПУ обработки латуни для точных компонентов
- Основные навыки для эффективных ЧПУ-фрезерных операций — Часть 1
- Основы и лучшие практики ЧПУ-токарной обработки
- CNC обработка: Точные решения для автомобильной промышленности
- Снижение затрат на CNC-обработку: проверенные стратегии точности и экономии
- Снижение затрат на ЧПУ обработку: экспертные советы для точных деталей
- ЧПУ-обработка: трансформация производства в скорости, точности и устойчивом развитии
- Формирование завтрашнего дня: Инновации, определяющие будущее CNC-обработки
- CNC-механики: Мастерство точности для авиакосмической и оборонной промышленности
- Как формируются затраты на точную CNC-обработку — Ключевые факторы