



Типичные дефекты непрерывной литья стали: причины и профилактика
Дефекты непрерывной литья: определение и источники
Непрерывная литейка (НЛ) превращает жидкую сталь в твердый продукт: плиту (толстую или тонкую), блум или квадрат. Прогрессивная технология, дающая заготовку заданного сечения неопределенной длины. Требует строгого соблюдения регламентов, технологических норм, передовых производственных и контрольных техник. Несмотря на меры, дефекты в продукте НЛ не исключаются полностью. Формация и тип дефектов зависят от: состояния оборудования НЛ, формы и размера заготовки, марки стали, технологических условий (температура, скорость литья), осцилляции и охлаждения кристаллизатора, качества и свойств литейного порошка.
Дефект — отклонение по внешнему виду, форме, размерам, макроструктуре и/или химическим свойствам от спецификаций в технических стандартах или норм. документах. Дефекты выявляют после литья: визуальный осмотр поверхности на остывательных стеллажах, повторный визуальный контроль на осмотровых стеллажах, химический анализ и макроструктура проб в лабораториях.
Экономическое значение и природа причин
Дефекты, возникающие при кристаллизации и остывании, приводят к потере или пересортице качественного металла. Для предотвращения потерь нужно анализировать причины и внедрять профилактические металлургические технологии и конструктивные решения. Необходима сегрегация и удаление брака из качественного металла.
Дефект редко следствие единственной причины. Часто — результат взаимодействия множества причин, зависящих от переменного числа параметров. Похожие дефекты могут иметь разные причины, разные дефекты — общие причины.
Факторы формирования дефектов: материаловые, скорость и температура литья, осцилляция кристаллизатора, литейный порошок, коэффициенты сегрегации элементов, фазовые превращения, механические и термические напряжения. Механические напряжения: трение, ферростатическое давление, гибание/выпрямление, давление вальцов. Термические: неравномерное охлаждение в кристаллизаторе и/или вторичной зоне. Контроль водяного потока на поверхности жгута и минимизация перегрева жгута снижают термические напряжения.
Материаловые факторы
- Превращение δ (феррит) → γ (аустенит): изменение объема и деформации → снижение теплоотдачи от застывшей оболочки к кристаллизатору → неравномерная толщина оболочки.
- Высокая сера и низкое отношение Mn/S.
- Высокий кислородный потенциал жидкой стали.
- Высокий перегрев.
- Наличие включений в жидкой стали.
Стали с C = 0,09–0,15% (перитектические) склонны к дефектам, обычно продольным трещинам.
Влияние режимов литья
- Высокие скорости: уменьшают толщину зоны охлаждения, может разрушиться в экстремальных условиях. Ослабление зоны поддерживают крупные неметаллические частицы и осцилляционные следы.
- Высокая температура литья (перегрев): повышает температуру поверхности жгута. Оболочка перегревается → термические и растяжные напряжения → трещины и дефекты кожи.
- Температура литья должна быть выше ликвидуса. Разница = перегрев. Критическая роль в формировании дефектов — необходим контроль.
Механические деформации и термические напряжения
Механические деформации от недостаточной смазки и при выпрямлении. Действуют в продольном и поперечном направлениях. Термические напряжения — в поперечном направлении при быстром охлаждении жгута → причина дефектов.
Осцилляция кристаллизатора
Регулярная осцилляция предотвращает прилипание расплава к стенкам. При низкой частоте: кожа может лопаться, образуются поверхностные трещины и осцилляционные следы. Профилактика: повышение частоты осцилляции и стабилизация скорости литья.
Классификация дефектов продукции НЛ
Дефекты делят на: (1) поверхностные, (2) внутренние, (3) геометрические (формы), (4) механические, (5) отклонения от заданного химического состава.
- Поверхностные: продольные трещины на гранях и углах, поперечные трещины на гранях и углах, глубокие осцилляционные следы.
- Внутренние: средние трещины, трещины в тройных точках, центральные трещины, диагональные трещины, центральная сегрегация и пористость, включения литейного флюса, пузырки газа.
- Геометрические: ромбовидность, продольная депрессия, овальность.
Поверхностные дефекты требуют дорогого, трудоемкого шлифования, в тяжелых случаях — понижение марки или отбраковку. Ремонтная зона — часто «узкое горлышко», затраты на шлифование высоки.
Основные типы трещин и дефектов
Трещины — раскрытия на поверхности переменной длины и глубины, могут простираться на всю заготовку или весь плав. Не всегда прямые, бывают прерывистыми, зигзагообразными. По направлению: продольные, поперечные, звездообразные.
Продольные трещины
Направлены вдоль извлечения стали. Присутствие → отбраковка. Основные причины:
- Неравномерное первичное охлаждение в кристаллизаторе.
- Турбулентный теченье стали и колебания уровня мениска.
- Неравномерное или слишком интенсивное вторичное охлаждение.
- Разброс коэффициента теплопроводности по длине кристаллизатора → неравномерный износ.
- Высокий перегрев жидкой стали.
- Высокая скорость литья.
- Литейный порошок с неподходящими характеристиками.
Поперечные трещины
Обычно от растяжения в продольном направлении жгута. Шлифуют в допусках, если неглубокие. Причины:
- Термические напряжения.
- Колебания уровня мениска.
- Сегрегация у дна осцилляционного следа.
- Трение жгута в кристаллизаторе.
Угловые трещины
На ребрах заготовки. Причины: большие колебания температуры стали, высокий Al, высокий S, неравномерная температура ребер, избыточное трение по ребрам из-за неравномерного распределения порошка, низкий перегрев.
Звездообразные трещины
Очень тонкие, от хрупкости жгута при высоких температурах. Видны только на чистой от шкалы поверхности. Местное шлифование устраняет. Причины: интенсивное локальное охлаждение, наличие меди на аустенитных границах зерен. Профилактика:
- Правильная корреляция расхода воды и скорости литья.
- Равномерный расплавленный слой порошка между жгутом и кристаллизатором.
- Умеренное вторичное охлаждение для избежания роста термических напряжений.
Депрессии (впадины)
Локальные деформации поверхности. Продольные — мелкие желобки вдоль заготовки. Причина: неравномерный теплообмен в кристаллизаторе. Контроль: равномерное охлаждение, центрирование струи стали, контроль колебаний уровня, порошок с подходящей вязкостью и плавлением, регулярный мониторинг степени и равномерности износа кристаллизатора.
Поперечные — циклические вдоль жгута. Чувствительны: перитектические стали с низким C и высоким Mn, нержавейки. Причины: колебания уровня в кристаллизаторе, много порошка, турбулентность стали под мениском. Контроль: стабилизация уровня, правильный конус кристаллизатора, подходящий порошок, правильное позиционирование входного штуцера.
Пузырки газа (Blowholes)
Полости на внешней поверхности, часто ассоциированы с включениями. Причины: газы в стали, влажность и качество порошка, колебания уровня в кристаллизаторе, влага в ванновой облицовке. Контроль: достаточная деоксидация, сухой порошок, совместимый с маркой/температурой/скоростью, контроль уровня, контроль глубины погружения штуцера, избегание высокого перегрева и пенообразования шлака у штуцера.
Нарушение физической непрерывности заготовки
Возникает при паузе литья, часто при смене плавки в серийном режиме. Причина: кратковременная остановка, резкая смена скорости от колебаний температуры в ванне, уровня в кристаллизаторе, закупорки штуцера (высокий Al₂O₃), смены режима литья. Коррекция: постоянная скорость, узкий диапазон температуры в ванне, уровень в ванне в нормах.
Дефекты от шлаковых пятен
Проникновение ваннового шлака в заготовку. Причины: высокий уровень шлака в ванне, рост активного кислорода в стали, снижение уровня стали в ванне → шлак в кристаллизатор, высокая вязкость порошка.
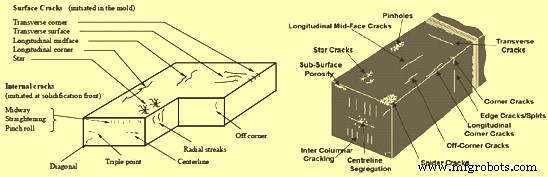
Рис. 1. Некоторые дефекты литья в плите и квадрате
Производственный процесс
- Обнаружение и контроль включений в непрерывно литой стали для обеспечения высшего качества
- Оптимизация непрерывного литья воздушно-распыльным охлаждением: эффективность и качество
- Премиальные порошки для форм непрерывной литья: для высококачественного производства стали
- Тундш: ключ к качеству в непрерывной разливке стали
- AMPCO® 25 Непрерывная литье: Высокопроизводительный сплав для точных матриц
- Сплав AMPCO® 18 (непрерывная литья) – Высокая прочность, усталостная стойкость и возможность термической обработ…
- Сплав AMPCO® 22 (непрерывная литья) – Дуплексный сплав с исключительной твердостью, сжатием и износостойкостью
- AMPCO® 21 (непрерывная литья) – Высокоизносостойкий сплав
- Непрерывно литая бронза AMPCO® 18.23 — высокая прочность и износостойкость
- Чугунная литье: Состав, цвет при разрушении и предотвращение трещин