



Частые дефекты литья и прерывистости: причины и предотвращение
Глубокий взгляд на поверхностные, включения, формовочные, вливные и охлаждающие дефекты
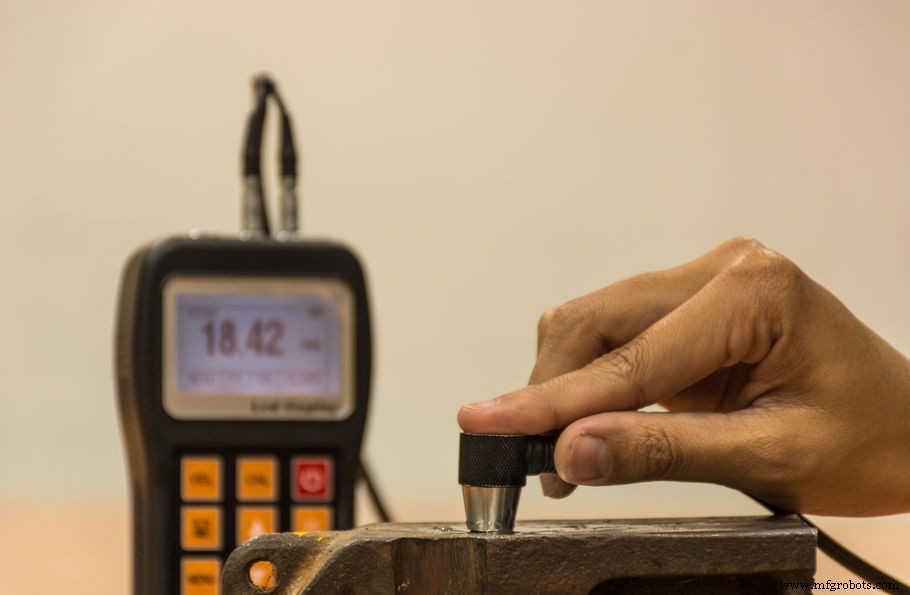
Металлическое литьё в литейных цехах — сложный процесс. Методы тестирования помогают инспектировать отливки на качество. Эти методы выявляют потенциальные дефекты литья. Как и другие производственные процессы, литьё уязвимо для нескольких типов дефектов — будь то литьё в песок или литьё по выплавиваемым моделям. Дефекты литья — нежелательные аномалии в процессе. Различают поверхностные дефекты, дефекты включений, формовочные и вливные, охлаждающие дефекты.
Поверхностные дефекты
Поверхностные дефекты литья видимы инспектору. К ним относятся: очень шершавые или неровные поверхности; «жилы» или «крысиные хвосты» от трещин формы при высоких температурах; «слонья кожа» — пугало от быстрого охлаждения; обожжённый песок; дефекты сдирания. Дефекты сдирания — чешуйки металла на поверхности из-за газа, застрявшего в форме.
Дефекты включений
Включения шлака
Дефект, когда неметаллические материалы создают карманы или ленточные включения в отливке. Шлаг — важная часть плавки в печи, необходима для качественных отливок: химические процессы в силикатно-кальциевых шлаках меняют вязкость металла. При вливании рабочий должен удерживать шлак вне формы. Перед вливанием шлак часто сбивают, но не весь захватывается на этом этапе. Спринг (заливной канал) или впуска формы также должны удерживать шлаг. Сбой на любом этапе может допустить загрязнение металла. Далее, окисление металла может быть проблемой для металлов, долго находившихся при высоких температурах; шлаг может сформироваться внутри формы. Оксиды не единственный шлаг: карбиды, сульфиды, нитриды тоже могут быть виновны.
Песчаные включения
Очень часты. Ожидаются в малых количествах на поверхностных глубинах для всех песок-литых изделий. Но избыток песковых включений портит отливку. Песок из формы попадает в металл.
Если много песковых включений на поверхности, может указывать на нужду в помывке формы или другой формовочной системе. В запечённом для стабильности литейном песке, возможно, форма слишком долго была в печи и стала хрупкой. Лучше — газонасыщенная формовка или инвестиционное литьё. Дефект может указывать на недостаток связующего или неправильный вид связующего для прочной оболочки. Другая возможность — недостаточно уплотнённый песок.
Формовочные и вливные дефекты
Недолив или дефект недозаполнения (misrun)
Эти дефекты случаются, когда недостаточно расплава для заполнения формы. Иногда открытые risalеры используют для оценки полноты: если они неверно размещены, отливку могут недолить. Иногда misrun из-за раннего застывания при вливании. При misrun часть отливки неполная, обычно с округловым краем, где металл замерз до достижения стенки формы.
Дефект подъёма формы или плавающего стержня (floating core)
Приводит к неверным размерам отливки. Расплав давит, и если стержень не стабилизирован или форма не зажата, они поднимаются, деформируя отливку.
Дефект заусенца (flashing)
Заусенец на стыках часто встречается, но должен удаляться. Тонкая кожа, когда расплав просачивается между закрытыми стыками формы. Если форма нестабильна, заусенец может быть настолько сильным, что деформирует отливку.
Дефект несовпадения формы (mold mismatch/shift)
Может случиться, если коп (верх) и драг (низ) формы несовпадают при закрывании. Получившаяся отливка часто комична — верх и низ сдвинуты.
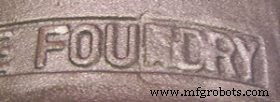
Дефект нестабильности песка
Нестабильность песка, недостаточная уплотнённость или проблемы с литейной смесью вызывают потерю деталей на отливке. Может задеть мелкие детали (буквы, декор) или привести к волнистым краям по всей отливке.
Холодной нахлёст (cold lap) или холодной замыкание (cold shut)
Происходят при слишком низкой температуре формы или расплава. Вместо быстрого заполнения часть потока замедляется и начинает застывать. Этот застывающий бугрь становится препятствием, вокруг которого обтекает остальной металл: как камень в реке, вниз по течению возникает волна. Видимый круглый край холодного нахлёста создаёт постоянную прерывистость на поверхности. Дефект виден на поверхности, иногда достаточно мал для шлифования или заполнения, но может уходить глубоко, угрожая структурной целостности.
Холодные капли (cold shots)
Аналогично вызваны преждевременным застыванием части металла. Выглядят как маленькие железные шарики или капли, зависшие в окружающем материале.
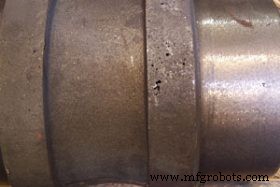
Поровые дефекты: игольчатые отверстия (pinholes) и пузырчатые (blowholes) / газовая пористость
Могут быть вызваны газом в форме, проталкивающимся через расплав и оставляющим пустоты/пузыри при охлаждении. Запертый газ может быть вызван условиями формы, если она недостаточно пориста для выхода газа. Ржавый, водородонасыщенный заряд лома приносит больше водорода — больше питтингов. Газовая пористость отличается от усадочной, хотя обе оставляют малые отверстия и могут встречаться в одной детали. Газовая пористость даёт регулярные пузырчатые питтинги у верха формы.
Охлаждающие дефекты
Усадочная пористость
Причина — недостаточный объём металла в форме. При остывании и усадке остаются малые отверстия по всей отливке. Обычно заостренные, в отличие от гладких плавающих питтингов от газа.
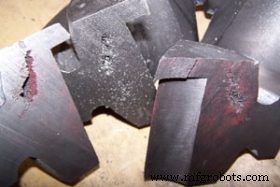
Усадочные полости
Похожи на усадочную пористость — недостаток металла для заполнения пространства при остывании/усадке. Но это более серьёзная структурная проблема. Часто выглядят как большие рваные расщелины в центре объёма металла. Отливки остывают снаружи внутрь, поэтому полость образуется в последнем месте остывания. Не универсально: усадки, видимые снаружи, могут появляться в зависимости от инфраструктуры заливочных каналов, ранеров, risalеров. Эти впадины обычно не заостренные или открытые, а места, где металл кажется втянутым по сравнению с заданной формой. Объект с большой усадкой можно исправить изменением дизайна отливки: конусные стенки, сглаженные углы, дополнительные risalеры в модели, изменение расположения впусков.
Дефекты закалки (chilling defects)
Могут случиться, если форма слишком холодна или отливку слишком быстро извлекают из песка. Быстрое застывание делает поверхность крайне хрупкой, как после воздушной закалки. Если дефект механический, но не структурный, отжиг может спасти отливку, устраняя хрупкость термообработкой.
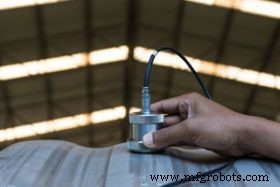
Горячие трещины (hot tears/cracks)
Также возникают при слишком быстром охлаждении. Аналогичны усадочным полостям, но более ленточные пустоты в металле от быстрой усадки. Отливки с горячими трещинами механически недопускают.
Охлаждающая деформация
Частый дефект в очень длинных тонких отливках, но возможен и в других формах. Металл деформируется от заданной формы при охлаждении, выходя за допуски.
Инспекция
Проблемы с размерными допусками или финишем поверхности часто видны визуально и измерениями. Тесты механических свойств тоже просты. Другие проблемы — пористость, усадочные полости — внутренние. Существуют методы тестирования для выявления внутренних проблем, чтобы отливка не отказала неожиданно под нагрузкой.
При вопросах или запросах, связанных с литейными услугами или проектами, обращайтесь к нашим квалифицированным менеджерам по продажам.
Производственный процесс
- Понимание литья в нерасходные формы: типы, преимущества и применения
- Литье в постоянные формы: процесс, типы и преимущества
- Типичные дефекты непрерывной литья стали: причины и профилактика
- Горячая прокатка полосы и предотвращение типичных дефектов
- Дефекты литья: виды, причины и способы устранения
- Освоение температурного контроля в литье под давлением для оптимального качества
- Экспертное литье в смольный песок: продвинутые возможности и точные процессы
- 5 дефектов металлореза и стратегии их устранения
- Распространенные дефекты CNC-обработки и проверенные меры контроля
- Четыре основных процесса литья металлов: песок, кокиль, давление, выплавляемая модель