



Горячая прокатка полосы и предотвращение типичных дефектов
Прокатка горячей полосы и дефекты полосы
Прокатка — одна из важнейших промышленных операций металлообработки давлением. Горячая прокатка применяется для проката стальных плит в горячую полосу на прокатных станах горячей полосы. Как и любая горячая прокатка, прокатка горячей полосы — пластическая деформация материала плиты под действием компрессионных сил через систему валов. Поперечное сечение плиты уменьшается. Материал сжимается между парой валов: толщина уменьшается, длина увеличивается. Прокатка ведется при высоких температурах из-за необходимости больших деформаций. Горячая прокатка дает полосу без остаточных напряжений. Обычно сопровождается оксидным нагаром, поэтому размерная точность ниже, чем у холоднопрокатной полосы.
Для проката плиты нагревают до 1100–1300 °C. Температура в последнем финишном стане 700–900 °C, всегда выше верхней критической точки для получения равномерных эквиаксиальных зерен феррита.
Цель — уменьшить толщину плиты с увеличением длины и минимальным увеличением ширины. Материал в центре полосы скован в поперечном направлении, а нераскованные плечи материала по бокам от валов препятствуют удлинению в направлении ширины. Это условие называется плоской деформацией. Материал удлиняется, не расширяясь.
Основные понятия прокатки горячей полосы
- Дуга контакта между валами и материалом — часть окружности;
- Коэффициент трения в теории постоянный, на практике варьируется по дуге контакта;
- Материал деформируется пластически;
- Объем материала до и после проката постоянен (на практике незначительно уменьшается за счет замыкания пор);
- Скорость валов постоянна;
- Материал удлиняется только в направлении проката, без расширения в ширину;
- Поперечное сечение, нормальное к направлению проката, не искажается.
Основные переменные процесса
Главные переменные, влияющие на прокатку: (1) диаметр валов, (2) сопротивление деформации материала (металлургия, температура, скорость деформации), (3) напряжение текучести материала, (4) трение между валами и материалом, (5) наличие переднего и/или заднего натяжения в плоскости полосы.
Силы и геометрические соотношения
На рис. 1 показаны силы и геометрия. Материал толщины h₀ входит в валы в плоскости x-x со скоростью v₀. Проходит зазор валов и выходит в плоскости y-y с толщиной h_f и скоростью v_f. При отсутствии увеличения ширины вертикальное сжатие переходит в удлинение в направлении проката. Объем металла в единицу времени постоян: b·h₀·v₀ = b·h·v = b·h_f·v_f (b — ширина, v — скорость при толщине h). Отсюда h₀·v₀ = h_f·v_f → v₀/v_f = h_f/h₀. Так как h₀ > h_f, то v₀ < v_f. Скорость полосы монотонно возрастает от входа к выходу, вертикальный элемент остается неискаженным.
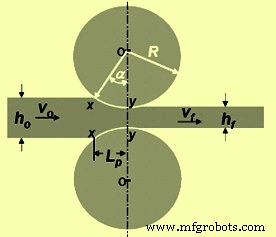
Рис. 1 Силы и геометрические соотношения при прокатке горячей полосы
В единственной точке поверхности контакта вала и полосы на материал действуют две силы: (1) радиальная сила P_r, (2) касательная сила трения F. Между входной плоскостью (x-x) и нейтральной точкой полоса движется медленнее поверхности вала, сила трения F направлена так, чтобы втянуть металл в валы (рис. 2). На выходной стороне (y-y) нейтральной точки полоса движется быстрее вала. Направление силы трения меняется на противоположное, препятствуя выдаче полосы.
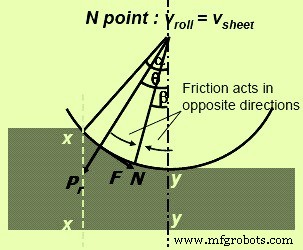 Рис. 2 Силы, действующие при прокатке
P_r — радиальная сила, с вертикальной составляющей P (прокатная нагрузка — сила, с которой валы давят на материал). Удельное давление валов p = P / (b·L_p), где L_p — проекция длины дуги контакта.
Распределение давления валов (рис. 3) по дуге контакта: давление возрастает до максимума в нейтральной точке, затем падает. Пик не острый — нейтральная точка не линия, а область. Площадь под кривой пропорциональна прокатной нагрузке. Затененная область — сила для преодоления трения. Площадь под пунктирной линией AB — сила для деформации металла в плоской однородной компрессии.
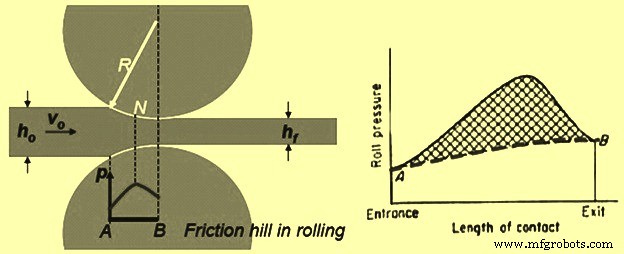
Рис. 3 Распределение давления валов
Условие захвата (Roll bite condition)
Условие захвата материала в зазор валов (рис. 4). Компонента силы трения должна быть ≥ горизонтальной компоненте нормальной силы: F·cos α ≥ P_r·sin α, где α — угол захвата. F/P_r ≥ tan α. Так как F = μ·P_r (μ — коэффициент трения), то μ = tan α. Если tan α > μ, материал не может быть втянут; если μ = 0, прокатка невозможна. Свободный захват при μ > tan α. Для увеличения эффективного μ: канавки на валах параллельно оси, увеличение диаметра валов (уменьшение tan α), или при фиксированном диаметре уменьшение толщины материала.
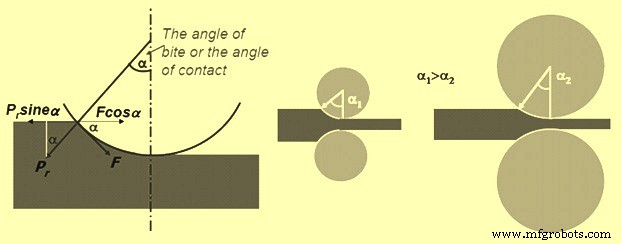
Рис. 4 Условия захвата валов
При отсутствии трения прокатная нагрузка P = p·b·L_p, где p — предел текучести в плоской деформации (нет изменения ширины b). На практике есть трение. Сила трения нужна для втягивания материала и отвечает за большую часть нагрузки. Высокое трение → высокая нагрузка, крутой «трение холм», склонность к краевым трещинам. Трение меняется по дуге контакта, но измерить вариацию μ трудно, поэтому теории предполагают постоянный μ. Для горячей прокатки полосы μ ≈ 0,2 до липких условий.
Прокатная сила растет с увеличением радиуса вала или величины ужима. Нагрузка растет при уменьшении толщины или увеличении диаметра валов. Ниже определенной минимальной толщины (критическое утончение) нагрузка резко возрастает, так как сопротивление полосы становится очень высоким. Может стать невозможным прокатить полосу — она просто проходит между валами без ужима. Для тонких полос нужны валы меньшего диаметра, поддержанные крупными валами. Длина дуги контакта уменьшается с радиусом вала, μ растет, нагрузка растет.
При передаче высоких сил через валы возникают два основных типа эластических деформаций: (1) валы изгибаются по длине, так как материал стремится развести их, а они закреплены на концах → вариация толщины; (2) валы сплющиваются в зоне контакта → увеличение радиуса кривизны → сплющивание валов.
Под высокими силами валы сплющиваются и изгибается весь стан. «Пружинистость стана» (Mill spring) делает толщину выходящей полосы большей зазора при нагрузке. Точная прокатка требует эластической постоянной стана. Нужны калибровочные кривые. Эластические постоянные обычно 1–3 ГН/м для винтово-нагруженных станов и ~4 ГН/м для гидравлических.
Под действием прокатной силы валы дефлектируются и изгибаются → большая толщина в центре, меньшая по краям. Дефект называется «горбовидность и кривизна» (crown and camber). Для предотвращения валы шлифуют с легкой выпуклостью: центр имеет больший диаметр, чем края — «камберовка валов» (cambering). Выпуклые валы под нагрузкой дают плоскую полосу. Обычно камбер 0,5 мм на диаметр вала. При горячей прокатке валы нагреваются и выпячиваются в центре из-за температурной разницы центр/края. Камбер нужно менять в процессе для компенсации тепловых эффектов и дефлекции. Это также предотвращает неравномерный износ валов (больше по краям).
Камбер валов варьируют: (1) изгиб рабочих валов внешней силой; (2) поперечное смещение рабочих валов относительно оси полосы; (3) профилированные валы; (4) поворот оси рабочего вала относительно оси опорного вала в горизонтальной плоскости (дефлекция концов рабочего вала → камбер).
Сплющивание валов — увеличение радиуса кривизны под давлением, вызывающее эластическую деформацию. Увеличивает длину контакта и прокатную силу.
Ранее сказано: нагрузка зависит от диаметра вала. Больше диаметр → больше сила. Меньший ужим → меньше сила. Для снижения силы: уменьшить диаметр валов или трение. Другой метод — приложить небольшое продольное натяжение к полосе. Продольное натяжение снижает предел текучести в поперечном направлении (критерий Трезка). В прокатке натяжение на входе через разматыватель/размоточник с тормозом, переднее натяжение на выходе через намотчик управлением крутящим моментом.
Крутящий момент валов оценивается из прокатной силы. Момент = сила × плечо. Полный момент = прокатный момент + момент преодоления трения в подшипниках + момент на валу двигателя + момент трения в трансмиссии. Мощность валов расходуется на деформацию металла, преодоление трения во вращающихся частях и т.д.
Если применить достаточно большой задний натяг, нейтральная точка смещается к выходу — валы движутся быстрее материала. При переднем натяге — к входу. Обычно задний натяг почти в 2 раза эффективнее переднего в снижении прокатной нагрузки.
Распростертость (Spread) — увеличение ширины полос с малым отношением ширины к толщине (квадратные сечения). Снижение трения, увеличение отношения радиуса вала к толщине полосы и использование более широких полос уменьшают распростертость. Пара вертикальных валов (кромочные валы) может использоваться для ограничения распростертости.
Контроль толщины и поперечного сечения — реальный вызов на стане горячей полосы. Для непрерывного мониторинга толщины используют рентгеновские или гамма-датчики. Точный контроль калибра — регулировка зазора валов. Калибровка на стане горячей полосы: измерение толщины рентгеновским калибром и регулировка натяжения полосы системой обратной связи.
При прокатке горячая полоса намотается в рулон для управления растущей длиной из-за ужима. Важно снизить сложность контроля полос разной скорости из-за разной толщины: более тонкий участок движется быстрее при прокатке.
Дефекты прокатки
Проблема поверхностного качества горячепрокатной полосы — базовый приоритет производства. Любая несовершенность материала может вызвать дефект или снизить качество конечного продукта. Возможные источники поверхностных дефектов на разных стадиях: (1) производство и литья жидкой стали, (2) перегрев плит, (3) прокатка горячих плит. Наиболее проблемные дефекты инициируются на стадии производства и литья: (1) включения, (2) пузыри, (3) шрамы, (4) оксидные полосы алюминия, (5) дырки, (6) продольные, поперечные и краевые трещины. Состояние перегрева плит в печи и горячая прокатка способствуют дальнейшему созданию и развитию дефектов. Технологические операции нагрева и проката также создают специфические дефекты: ракушечная поверхность, термические трещины, заусенцы, засверления, нагар, вжатие валов, царапины и др. Накопление дефектов снижает механические свойства, фрактурный анализ выявляет другие механизмы деградации.
Дефекты литой плиты до проката
- Пористость, полости, пузыри в плите замыкаются при прокатке.
- Продольные струнки неметаллических включений или перлитная полосатость — связаны с практикой плавки и кристаллизации. В тяжелых случаях приводят к слоистости, резко снижающей прочность в направлении толщины.
Дефекты, возникающие при прокатке
Два аспекта проблемы формы полосы: (1) равномерная толщина по ширине, точно контролируемая современными системами калибровки; (2) плоскость — трудно измерить точно.
Проблемы формы сильнее при прокатке тонкой полосы: дробные ошибки профиля зазора валов при уменьшении толщины дают большие внутренние напряжения. Тонкая полоса менее устойчива к потере устойчивости (buckling). Легкие проблемы формы корректируются растяжением-выпрямлением (stretch leveling) или гибко-валичным выпрямлением (roller leveling).
Пружинистость стана (Mill spring) — полоса толще требуемой, так как валы дефлектируются под высокой нагрузкой. Эластическая деформация стана во время проката. Избегается использованием более жестких валов (материал с высокой жесткостью/эластичной постоянной). Обычно эластичная постоянная 1–4 ГН/м.
Эластическая деформация валов → неравномерная толщина по ширине. Материал валов должен иметь высокий модуль упругости. Для очень тонких полос используют валы малого диаметра, поддержанные крупными. Минимальная достижимая толщина прямо пропорциональна радиусу вала, трению, напряжению текучести.
Сплющивание валов увеличивает давление и заставляет валы деформироваться легче, чем материал.
Плоскость полосы зависит от дефлекции валов. Полоса становится волнистой при дефлекции валов.
Зазор валов должен быть идеально параллельным для равной толщины по краям. Прокатная скорость очень чувствительна к плоскости. Разница удлинения 1 на 10 000 между участками полосы вызывает волнистость.
Если валы эластически дефлектированы, полоса тоньше по краям, толще в центре. Края удлиняются больше центра. Из-за непрерывности полосы центр испытывает растяжение, края — сжатие. Это ведет к волнистости по краям. Вдоль центра — молниевидные трещины (zipper cracks) от высокого растяжения.
Камберирование валов предотвращает такие дефекты. Но один камбер работает только для конкретной прокатной силы. Для коррекции дефлекции в диапазоне условий используют гидравлические джеки, управляющие эластической деформацией валов по требованию.
Если валы имеют избыточную выпуклость → центр полосы удлиняется больше краев. Дефект — «центральная волна» (centre buckle).
Эффекты недостаточного камбера: толстый центр → края пластически удлиняются больше центра («длинные края»). Остаточные напряжения: сжатие по краям, растяжение вдоль центра. Могут вызвать центральные трещины, искривление, морщинистость краев, «креп-бумажный» эффект, волнистый край.
Эффекты избыточного камбера: толстые края, центр удлиняется больше краев → боковое расширение. Остаточные напряжения: сжатие в центре, растяжение по краям. Могут вызвать краевые трещины, центральное растрескивание, морщины в центре.
Тонкие полосы чувствительнее к дефектам зазора → более тяжелые дефекты. Склонны к волнистости или потере устойчивости. Коррекция: вальцовое выпрямление или растяжение-под натяжением. Растяжение-под натяжением между валами выпрямителя.
При прокатке полоса стремится деформироваться в поперечном направлении. Трение выше в центре → распростертость минимальна в центре. Это приводит к округлению концов полосы. Края испытывают растяжение → краевые трещины. Если центр сильно скован и испытывает избыточное растяжение → центральное растрескивание (centre split).
Неоднородная деформация материала по толщине → высокие вторичные растяжения по краю → краевые трещины. Вторичные напряжения от выдавливания свободной поверхности. Краевые трещины предотвращаются кромочными валами.
Кромочной дефект (Edging defect) — неоднородная деформация по толщине. Если деформируется только поверхность (легкий ужим толстой плиты), края вогнуты. Нависающий материал не сжимается на следующем проходе, область под растяжением → краевая трещина. Наблюдается при начальном распрессовке горячей прокатки при h/L_p > 2. При большом ужиме центр стремится расшириться боково больше поверхности → «бочкообразные» края. Это вызывает вторичные растяжения от выбухания, чувствительные к краевым трещинам.
Из-за неоднородного течения материала по толщине возникает дефект «аллигаторинг» (allegatoring). Поверхность под растяжением, центр под сжатием (большее боковое расширение в центре). Аллигаторинг при большем боковом расширении в центре, чем на поверхности (поверхность в растяжении, центр в сжатии) и наличии металлургической слабости вдоль центральной линии.
Поверхностные дефекты чаще при прокатке из-за высокого отношения поверхность/объем. Шлифовка, скалывание или desetка дефектов на поверхности литой плиты обычно требуются перед прокаткой. Наложения (laps) из-за смещения валов дают нежелательные формы. Чешуйки или охлаждающие трещины по краям снижают пластичность при горячей прокатке крупнозернистых плит. Царапины от оснастки и манипулирования. Вариация толщины от дефлекции валов или скорости проката.
Производственный процесс
- Литье тонких плит и прокатка (TSCR): интенсификация производства плоского проката
- Ключевые особенности современного горячепрокатного стана полос для высокопроизводительного производства с…
- Оптимизация генерации горячего надува с регенеративными домнами
- Универсальные (I/H) балки: дизайн, прокатка и применения
- Горячая прокатка на профильном стане: от перегрева до намотки
- Понимание прокатных станов: виды, процессы и применение
- Дефекты литья: виды, причины и способы устранения
- Основные дефекты сварки: причины, идентификация и устранение
- Прокатные станы: типы и распространенные дефекты металла
- Горячая и холодная прокатка: понимание процессов формовки металла