



Оптимизированная сортировка и подготовка стального лома для устойчивого рециклинга
Стальной лом и процессы его сортировки и подготовки
Рециклинг стального лома получает все больший импульс благодаря экологическим инициативам: увеличение потребления лома снижает необходимость в добыче первичных ресурсов и уменьшает воздействие на окружающую среду. Рециклинг — часть разумного управления железными ресурсами. Восстановление 1 т стали из лома экономит руду, уголь и известняк. По данным World Steel Association, интегрированный маршрут (доменная печь + конвертер) на 1000 кг чугуна требует 1400 кг руды, 800 кг угля, 300 кг известняка и 120 кг лома. Маршрут Электродуговой печи (ЭДП) в среднем использует 880 кг лома + DRI/горячий металл/гранулированное железо, 16 кг угля и 64 кг известняка. В среднем 1 т стали из лома экономит ~1030 кг руды, 580 кг угля, 50 кг известняка. Рециклинг также экономит энергию: 99,9% плавленного лома идет в новую сталь с пренебрежимо малым экологически вредным отходом.
Классификация стального лома
Лом делится на три категории по этапу жизненного цикла:
- Собственный (home) лом — внутренний лом при производстве новых стальных изделий на металлургических заводах. Также «возвратный лом» — обрезки, брак в процессе производства железа и стали. Редко покидает производственную зону, возвращается в сталелитейную печь на месте. Известные физические и химические свойства. Технологический прогресс значительно снизил его генерацию.
- Новый (промышленный) лом — образуется на предприятиях, изготавливающих стальные изделия (резка, волочение, экструзия, обработка, отливка). Включает стружку, обрезки, штамповочный лом. Быстро возвращается на заводы через переработчиков/дилеров или напрямую для повторной плавки (избегание затрат на хранение/учет). Предложение зависит от промышленной активности. Химический состав и физические характеристики хорошо известны. Обычно чистый (без примесей). В принципе не требует серьезной предобработки перед плавкой, кроме раскроя по размеру.
- Старый (потребительский/устаревший) лом — сталь, списанная после انتهاء срока службы промышленных и потребительских изделий (авто, бытовая техника, машины, здания, мосты, корабли, банки, вагоны). Собирается после потребительского цикла, часто загрязнен в зависимости от происхождения и системы сбора. Поскольку срок службы многих изделий >10 лет (строительство >50 лет), накапливается большой объем стали в использовании. Химический состав и свойства обычно неизвестны. Часто смешан с мусором. Это самая сложная и дорогая форма для повторного использования. Включение в рециклинг может требовать очистку, сортировку, удаление покрытий и другую подготовку.
Многочисленные источники и формы лома требуют многочисленных процессов сортировки и подготовки для удаления загрязнений и/или извлечения ценных материалов (цветные металлы) перед сталелитьем.
Процессы сортировки и подготовки
Собственный лом почти не требует подготовки, кроме раскроя крупных кусков (газовое резание/лансирование) для зарядки в печь. То же для значительной части нового лома. Однако часть нового лома может требовать обработки.
Крупные предметы (корабли, авто, техника, вагоны, конструкционная сталь) необходимо резать для зарядки. Используют ножницы, ручные газовые резаки, прессы-дробилки, шредеры. Ручная сортировка — удаление компонентов вручную (радиаторы из авто, пластиковые бачки из радиаторов). Разделение металлов и неметаллов часто ручное.
Механические процессы
Основные механические процессы подготовки (рис. 1): прессование (баллирование), брикетирование, ножничное крошение, шредерование. Химические процессы применяются в отдельных случаях.
- Баллирование (Baling) — прессование лома в мощном механическом/гидравлическом прессе в плотные кубические блоки (баллы). Прессует рыхлый лом с большой удельной поверхностью и низкой плотностью (например, токарная стружка). Мощнейший пресс (600 л.с.) за <2 мин из 3 спрессованных авто без двигателей делает баллу 2,5 т размером 1×0,5×2 м. Преимущества: (1) больше веса на транспорт → ниже транспортные затраты; (2) больше материала на площади хранения; (3) удобнее/быстрее/системнее манипулирование и хранение → ниже затраты; (4) более плотный заряд печи.
- Брикетирование (Briquetting) — мелкий лом уплотняется в карманах между двумя противовращающимися барабанами. Уплотнение может подкрепляться теплом.
- Ножничное крошение (Shearing) — лом режется мощным лезвием гидравлической гильотины. Режут тяжелые профили (двутавры, корабльные листы, трубы, борта вагонов). Сила пресса 300–2000+ т. Самый дешевый — крокодиловорезы (крошат Тяжелый плавильный лом до 200 мм). Крупные прессы мощнее.
- Шредерование (Shredding) — для лома с примесями (стекло, пластик, резина, цветные металлы): авто, бытовая техника. Закаленные стальные молоты/ножи на электродвигателях огромной мощности дробят на мелкие куски, затем магнитное разделение. Шредеры — высокие капитальные/операционные затраты, оправданы при регулярном большом объеме. Также — фрагментизаторы. Редуцируют крупный лом до кулаковых кусков массивными молотковыми мельницами. Средний шредер: 36 молотов по ~120 кг. Основное сырье — кузова авто, также «белая техника» (плиты, стиралки, холодильники). Производительность 1500–20 000+ т/мес. Шредерование дает три фракции: (1) ферро-металл (железо/сталь), (2) легкая фракция остатков шредера, (3) тяжелая фракция остатков. Обе остаточные фракции — shredder residue (SR). «Шредерный пух» — легкие материалы от циклонной сепарации. На 1 т восстановленной стали ~300 кг SR (пластик, резина, стекло, пена, текстиль, загрязненные маслом/жидкостями). Ферро-металл извлекают магнитным разделением. Тяжелая фракция SR: в основном Al, нержавейка, Cu, Zn, Pb. Цветные и черные металлы извлекают из тяжелой фракции. Основные технологии: тяжелосреднее разделение и вихретоковое разделение.
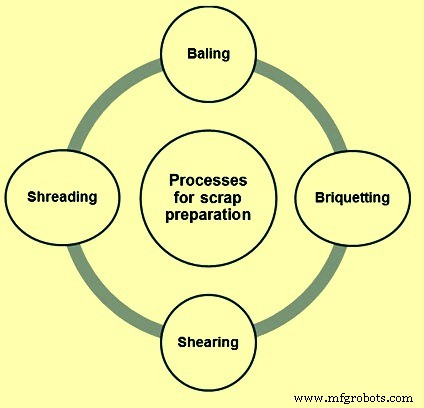
Рис. 1 Процессы подготовки стального лома
Магнитное разделение
Применяется для разделения большого объема ферро-лома от других материалов. Постоянные магниты и электромагниты (вкл/выкл для захвата/сброса). Типы: ленточный или барабанный. В барабанном — постоянный магнит внутри вращающейся оболочки. Материал проходит под барабаном на ленте. Ленточный сепаратор — магнит между шкивами бесконечной ленты. Ограничения: не разделяет Fe/сталь от Ni и магнитных нержавеек. Композитные детали с Fe попадают в ферро-фракцию, загрязняя плавик. Ручная сортировка часто дополняет магнитное разделение.
Вихреточное разделение (Eddy current separation)
Для разделения цветных металлов от отходов и SR. Обычно после первичного магнитного разделения. Использует электропроводность неметаллов. Пропуск магнитного тока через поток сырья и отталкивающие силы между магнитным полем и вихревыми токами в металлах. Наклонный рамповый сепаратор — простейший вариант: ряд магнитов на наклонной пластине с неметаллической скользящей поверхностью (нержавейка). При подаче смеси неметаллы скользят прямо, металлы отвлекаются боково. Два потока собираются отдельно. Вариации: вращающийся диск (магниты вокруг оси), конвейер с магнитным валом. Все опираются на разные траектории материалов под действием магнитного поля.
Тяжелосреднее разделение (Heavy media separation — HMS)
Для извлечения цветных металлов из остатков шредера. Среда: мелкоразмолотый магнетит или ферросилиций + вода. Удельный вес среды варьируется пропорциями твердой фазы. Обычно удельный вес среды посередине между плотностями разделяемых материалов. После разделения продукты дренируют, среду возвращают в процесс. Остаточная среда на продукте смывают водой. Раствор через магнитные сепараторы для восстановления среды. Выпарная вода повторно используется для промывки. HMS обычно в открытой ванне (разделяющая сила = гравитации). Для мелких частиц вязкость среды противостоит разделению — используют циклонные сепараторы (разделение при множестве g).
Разделение по физико-химическим характеристикам
Используют цвет, плотность, магнитность, искру, химический и спектроскопический анализ. Операторы (сортировщики) идентифицируют материалы ограниченным набором тестов: распознавание по цвету, видимой плотности, реакции с реактивами, химический анализ, магнитные свойства, искровая картина при шлифовке абразивным кругом, спектрографический анализ.
Физические свойства (цвет, плотность, твердость) позволяют быстро отделять классы материалов. Медь/латунь — по цвету, свинец — по плотности и мягкости. Различение сплавов близких марок сложно. Тогда используют магнитный тест, искровой метод, химический и спектроскопический анализ. Магнитный тест: Fe, Ni, Co — ферромагнитны, как низколегированные нержавейки. Не разделяет сплавы, но классифицирует по сериям.
Искровой тест: шлифовка сплава на абразивном круге. Цвет и длина искры идентифицируют сплав. Спектрометр анализирует спектр искры и сравнивает с эталонами, но не переносим, поэтому мало используется. Опытные операторы отличают материалы по искре.
Оптические и рентгеновские спектрометры для определения состава сплавов. Термоэлектрический тест (Эффект Зеебека): два щупа из одного металла, один нагрет, один при комнатной температуре. Контакт с ломом дает потенциал, характерный для металла. Химические точечные тесты: реактивы (кислоты) на металле, наблюдение реакции. Количественный химический анализ для точного подтверждения состава.
Процессы декоатинга (очистки от покрытий)
Также — процессы очистки лома. Эффективны для удаления примесных элементов из лома. Многие примеси (Cu, Sn, Sb, Pb), растворенные в стали, не окисляются в присутствии Fe при сталелитье из-за низкого сродства к кислороду. Их нельзя удалить обычным пирометаллургическим процессом (в отличие от Si, Mn, Al, которые окисляются и уходят в шлак). Для удаления примесей лом нужно предварительно обрабатывать при низких температурах в твердом состоянии. Преимущество: примеси в чистом виде, либо смешанные с ферро-частью, либо на поверхности — облегчает удаление.
Многие стальные изделия имеют покрытия других металлов (оцинкованные листы, белая жесть). Лом от таких изделий должен быть очищен от покрытия перед плавкой. Существует несколько промышленных процессов декоатинга.
Децинкование стального лома
Главный источник цинка — лом оцинкованных листов. Цинк в заряде дает оксид цинка в пыли дымовых газов. Из-за высокого парциального давления (71 кгс/см² при 1600 °C) большинство цинка испаряется при плавке. Баланс цинка для ЭДП: 97,9% уходит с дымами, 2% растворяется в стали, 0,1% в шлаке. Удаление цинка на стадии плавки не проблема, но полезно децинковать на стадии подготовки лома, чтобы избежать проблем при рециклинге больших объемов оцинкованного лома.
Тепловые методы удаления цинка:
- Нагрев оцинкованных деталей >900 °C — цинк испаряется;
- Нагрев до температуры обломления покрытия → удаление абразивным путем;
- Нагрев + удаление покрытия дробеструйкой.
Химические методы: выщелачивание аммиаком или едким содой цинкового покрытия.
Непрерывный электролитический процесс децинкования процессного лома автопрома разработан Hoogovens (Нидерланды), пилотный завод во Франции. Оцинкованный лом в горячем щелочном растворе — цинк растворяется, сталь нетронута. После реактора лом промывают и прессуют. Цинкобогащенный раствор циркулирует в электролизерах — цинк осаждается на катодах. Недостатки: высокие затраты на обработку и доп. транспорт. Но для нишевых рынков (большое предложение оцинкованного процессного лома + спрос на надежное сырье для сталелитья) дает прямое решение рециклинга. Исследуются и другие методы: термическая обработка, обработка смесями Cl₂–O₂, механическая пост-обработка после термической.
Деоловование стального лома
Олово (ниже температура плавления) вызывает зоны слабости в горячей стали — «горячая ломкость» и проблемы. Оловосодержащий лом (консервные банки, автоподшипники) ухудшает поверхностное качество стали: олово сегрегирует на границах зерен, вызывает налет при деформации. Процессы деоловования: электролитический и щелочной.
Электролитическое деоловование белоистяного лома — коммерциализирован давно. Лом прессуют в пучки плотностью >1,2 т/м³. Пучки — аноды в щелочном растворе (85 °C). Олово осаждается на стальном катоде в виде губки, скрапывается, прессуется в крупные таблетки для утилизации в олово-промышленности. Остаточное олово в ломе до 0,02%. Экономически эффективно при мощности >30 000 т/год. Подходит для нового лома, проблематично для старого.
Механическая обработка (шредерование) не удаляет олово. В диапазоне 400–550 °C сульфидирование покрытия реактивными газами с сернистым потенциалом и удаление как хрупкий сульфид — успешно в лаборатории. Промышленного удаления олова из расплава лома нет. В лаборатории олово удаляли Ca-содержащими шлаками в восстановительных условиях и вакуумной обработкой расплава при 1 кгс/м².
Демеднение стального лома
Медь не удаляется из стальных расплавов на ломе конвенционным рафинированием. Подходы к снижению Cu: улучшение сортировки лома, разбавление загрязненных зарядов DRI, механическая/химическая предобработка лома для удаления примесей. Значительные усилия по пирометаллургическому демеднению. В лаборатории подтверждено: медь удаляется сульфидными шлаками, но перспективнее — селективное испарение меди при обработке расплава пониженным давлением газовой фазы. Успешно протестировано в лаборатории. Проводятся исследования оптимизации работы шредера по Cu в ломе. Предварительные результаты: содержание Cu контролируется степенью раскрытия решетки шредера. По сортировке: медь эффективнее всего удаляется ручной ручной подборкой.
Сжигание (Incineration)
Часто используется для удаления горючих материалов: масла, смазки, краски, клея.
Современные технологии сортировки лома
Переносные оптические эмиссионные спектрометры
Эволюционируют как важные инструменты для оперативной сортировки и идентификации металлов в ломе на месте. Точность и точность, хоть и ниже лабораторных спектрометров, более чем достаточно для сортировки смесей и верификации большинства марок. Переносной спектрометр разделяет разные типы стали и ≥90–95% индивидуальных марок каждого типа.
Цветное разделение (Colour sorting)
Первый автоматизированный промышленный процесс сортировки, разработан Huron Valley Steel Corporation (HVSC) — крупнейший мировой сортировщик неметаллического лома. За десятилетие HVSC использует для сортировки цинка, меди, латуни, нержавейки. Основа — компьютерный анализ изображения: детектируется цвет каждой металлической части. Части с цветом в заданном диапазоне автоматически выделяются из потока. Для работы нужен сингулятор, формирующий цепнообразный профиль частиц перед детектором.
Процесс HVSC дает чистоту металлов >98%. Независимость от размера и формы частиц. Прогресс компьютеров за десятилетие резко увеличил скорость реального времени анализа изображения. Современные промышленные цветные сортировщики драматически улучшили способность эффективно сортировать металлы с незначительными цветовыми вариациями.
Процесс с лазерной индуцированной распадной спектроскопией (LIBS)
LIBS — процесс сортировки лома, определяющий фактический химический состав каждой частицы быстро и экономично для достижения наивысшего качества лома. LIBS разработан в Los Alamos National Lab (начало 1980-х) для широких применений. В начале 1990-х внедрен для анализа твердых металлических кусков в совместном проекте с Metallgesellschaft. Результаты показали практичность точного определения элементного состава металлолома. Фокус проекта — идентификация матричного элемента, не полный спектральный анализ всех элементов. Ограничения: поверхность лома должна быть чистой от красок, смазок, клеев, так как импульсный лазер проникает ≤30 Å на поверхность металла.
Рентгеновское излучение вместо лазера для освещения поверхности. Рентгеновская флуоресценция (XRF) используется для идентификации сплавов, существует ряд коммерческих переносных/ручных приборов.
Производственный процесс
- Обнаружение и контроль включений в непрерывно литой стали для обеспечения высшего качества
- Понимание включений в стали: причины, типы и минимизация во вторичной металлургии
- Оптимизация качества стали: управление включениями и производство чистых сталей
- Оценка жизненного цикла стали: двигатель устойчивого развития отрасли
- Железорудные пеллеты и пеллетизация: полный обзор технологии и процесса
- Перегревательные печи: типы, функции и промышленное применение
- Марки нержавеющей стали: типы, свойства и распространенное применение
- Современные методы механической обработки: токарная, фрезерная, сверление и альтернативы
- Понимание марок инструментальной стали: свойства и применение
- Инструментальная сталь: состав, производство и промышленные применения