



Освоение гибки нержавеющей трубы: проверенные техники и ключевые советы
Нержавеющая сталь — один из самых популярных материалов в производственной отрасли. Это делает гибку нержавеющей трубы стандартным процессом формовки металлических деталей для различных применений. Инженеры и дизайнеры считают её основной операцией в системах трубопроводов.
Однако необходимо правильное понимание того, как гнуть стальные трубы. Некоторые высококачественные нержавеющие стали стали основными, усугубляя их обработку. Поэтому важно знать, как подходить к процессу гибки.
В этой статье мы обсудим наиболее эффективные методы гибки стальных труб и проведем вас через получение наилучшего результата.
Основы и проблемы гибки нержавеющей трубы
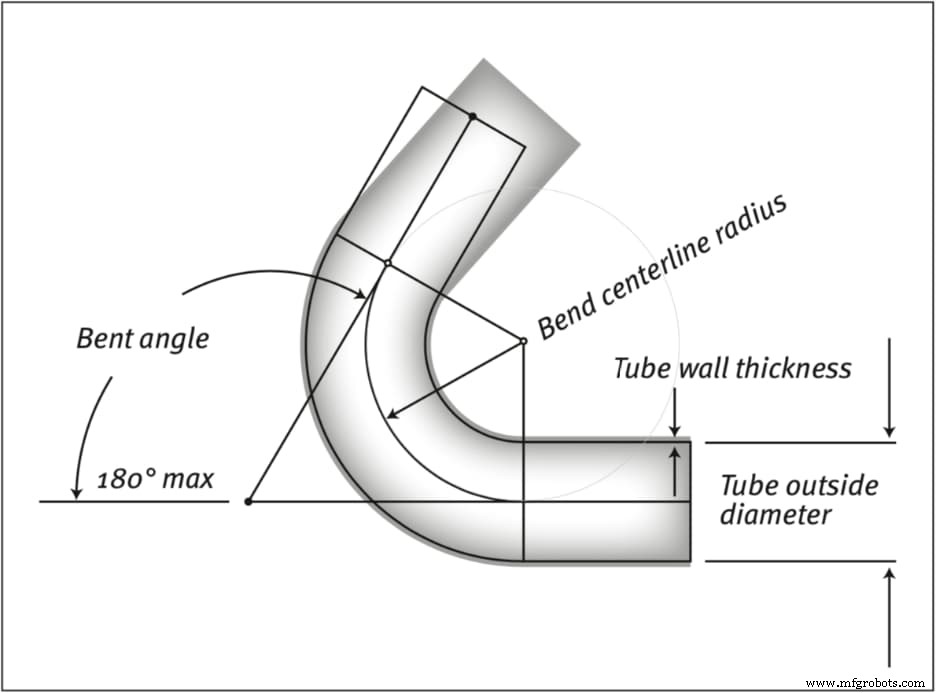
Использование стали для кастомного прототипирования может быть сложным. Это твердый материал. Однако он вязкий и ковкий. Его легко формировать различными процессами обработки в различные формы. Гибка нержавеющей трубы — процесс, позволяющий придать трубам различные ценные конфигурации.
Хотя можно гнуть нержавеющую сталь в разные формы, процесс может требовать значительного прямого давления и специализированных инструментов. Речь о гибке высококачественных нержавеющих сталей переводит внимание на увеличение трудностей гибки. Сложность часто зависит от толщины стенки трубы.
Толстостенные трубы обычно требуют больше силы для гибки. Кроме того, определенные размеры и формы труб могут требовать свой набор гибочного оборудования. Возможность обратного пружинивания (springback) также представляет серьезную проблему при гибке нержавеющей трубы.
Как гнуть нержавеющую трубу
Работа с нержавеющей трубой довольно сложна. Однако существуют техники, упрощающие процесс. Этот раздел описывает, как гнуть нержавеющую трубу с использованием наиболее эффективных методов.
Гибка с мандрелем (Mandrel Tube Bending)
Гибка с мандрелем часто выполняется на гибочном станке с вращательным вытягиванием (rotary draw). Мандрель — инструмент, помещаемый внутрь трубы для сохранения её формы при гибке. Мандрели могут иметь дополнительные шаровидные насадки из стали, чтобы оставаться внутри изогнутых участков во время гибки.
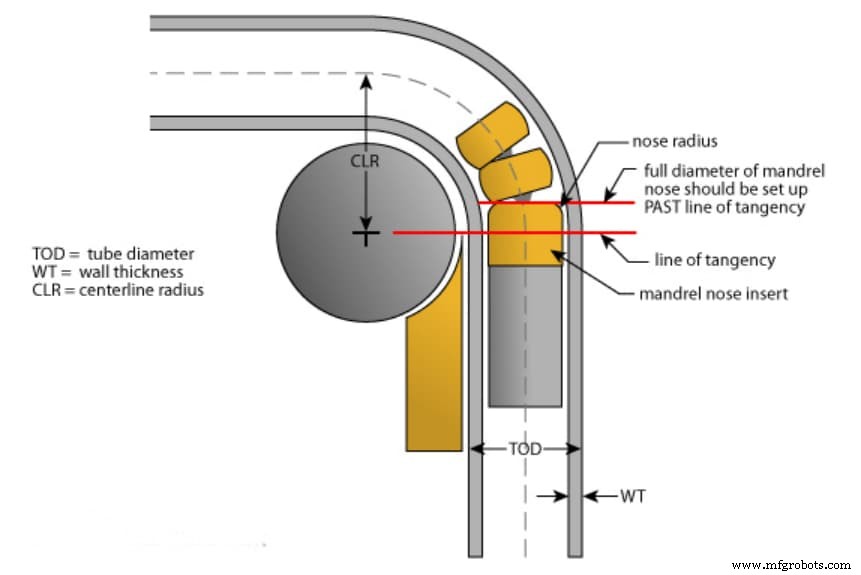
Оборудование для гибки с мандрелем включает:
- Прессовую матрицу (pressure die) — удерживает касательную (прямой участок) трубы.
- Зажимную матрицу (clamp die) — вращает стальную трубу вокруг гибочной матрицы.
- Мандрель (mandrel) — поддерживает внутреннюю поверхность трубы в зоне изгиба и может иметь подвижные шары.
- Стиральную матрицу (wiper die) — соприкасается с трубой прямо перед точкой касательной внутреннего радиуса, стирая заготовку для предотвращения морщин на внутреннем радиусе.
Гибка с мандрелем доминирует в гибке нержавеющей трубы, особенно для применений с малыми радиусами. Когда вы думаете, как согнуть нержавеющую трубу к радиусу, выбирайте гибку с мандрелем. Это обеспечивает максимальный контроль над овальностью и утончением стенки.
Использование мандреля во внутреннем диаметре (ID) поддерживает поток материала при гибке. Прессовая матрица поддерживает внешний диаметр (OD). Элементы объединяются для контроля OD и ID на протяжении всего процесса. Гибка с мандрелем предотвращает самые частые проблемы: обратное пружинивание, морщины, сплющивание и зажимы.
Трхроллерная гибка (Three-Roll Bending)
Рулонная гибка или угловая гибка — эффективный процесс для крупных заготовок. Обычно задействует три валика в пирамидальной компоновке с вертикальной или горизонтальной фрезерной ориентацией в зависимости от размера сечения. Валики движутся так, чтобы создавать большие, обычно заданные радиусы.
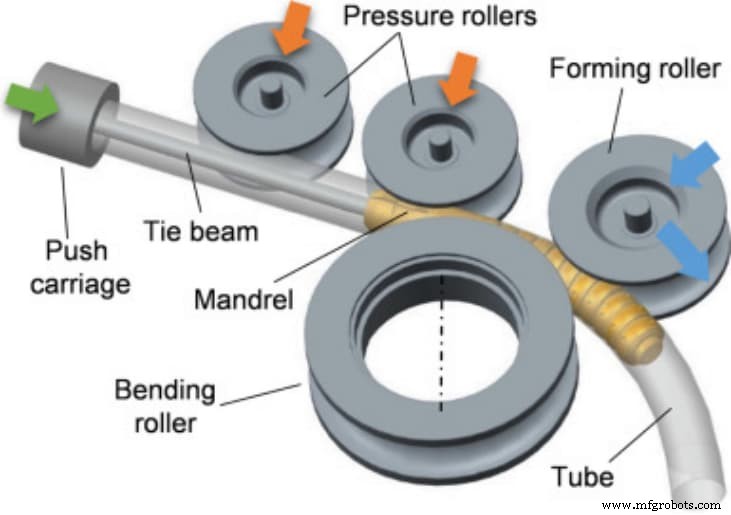
Станок определяет, какие валики куда движутся. Положение среднего валика определяет радиус трубы или трубопровода. Верхний валик может двигаться вверх-вниз на некоторых станках для заданного угла. На других двигаются два нижних валика, а верхний остается неподвижным.
Производители используют рулонную гибку для изготовления спиралей. Оператор может производить непрерывные катушки, поднимая трубу после оборота. В этом случае заготовка должна иметь большой радиус и шаг в один диаметр. Если шаг катушки больше, требуется дополнительный валик для направления трубы наружу при формировании катушки.
Вытягивающая гибка (Draw Bending)
Этот метод похож на гибку с мандрелем, но без мандреля. Он повышает точность детали трубы для достижения сложных изгибов без деформаций. В этом методе станок поддерживается зажимами.
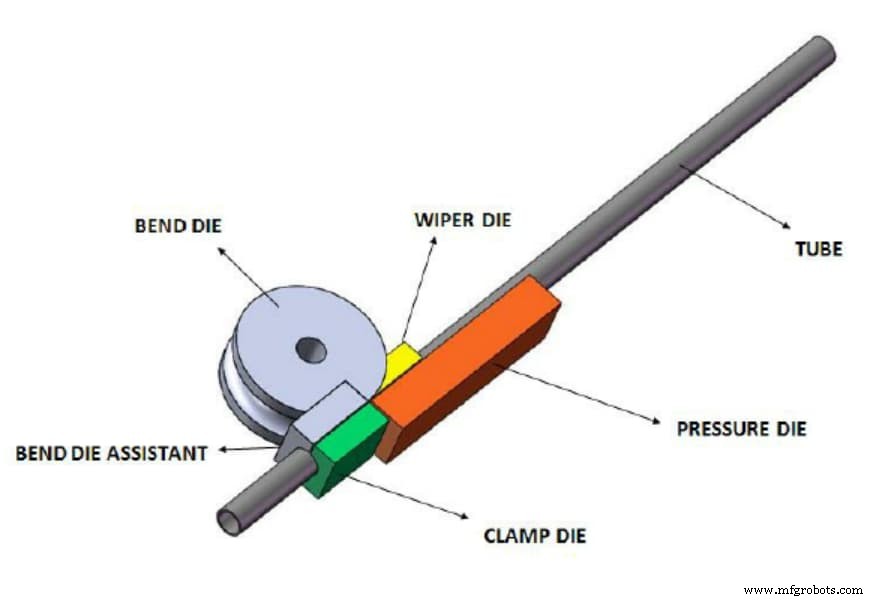
Зажимы позволяют тянуть трубу к форме, имеющей аналогичный радиус, как у трубы. С этим принципом вытягивающая гибка позволяет получать острые изгибы на трубе, сохраняя высокую точность и повторяемость.
Производители часто используют вращательную вытягивающую гибку для трубных деталей, применяемых в конструктивных рамах и машинах. Типичные примеры: защитные арки, велосипедные рули, перила и т.д.
Компрессионная гибка (Compression Bending)
Еще один эффективный метод гибки нержавеющей трубы — компрессионная гибка. Этот метод гнет материал вокруг неподвижной гибочной матрицы с помощью компрессионной матрицы. Система включает первоначальный зажим трубы за задней точкой касательной. Затем компрессионная матрица «сжимает» заготовку против гибочной матрицы.
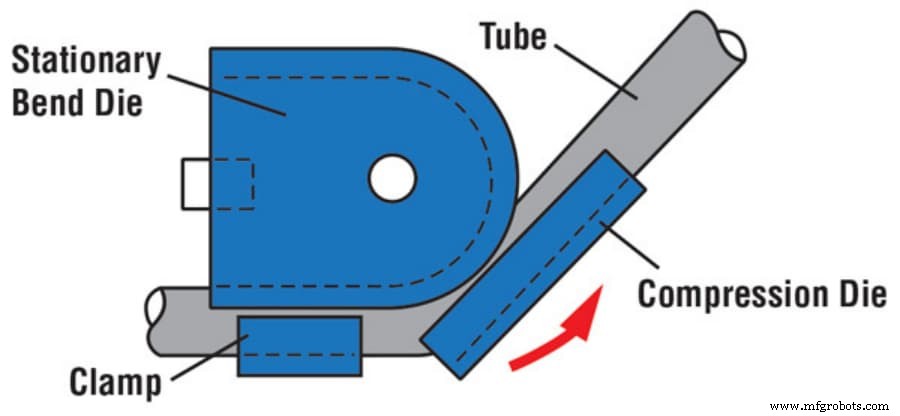
Компрессионная гибка труб лучше всего работает для симметричных заготовок — труб с одинаковыми изгибами по обе стороны. Гибка таких труб происходит в одной установке на станках с двумя гибочными головками. Поэтому этот метод стоит выбирать, когда круглизность изгиба не является критическим фактором.
Компрессионная гибка идеальна для скорости и экономии при стремлении к большему выходу при низких затратах. Однако мы не рекомендуем этот метод для труб с центральным радиусом (CLR) менее двух диаметров изгиба. То есть для трубы диаметром 1 дюйм нужен центральный радиус не менее 2 дюймов для качественного изгиба.
Интересуетесь другими техниками гибки листового металла? Читайте: Как гнуть листовой металл. Вам нужно произвести согнутые нержавеющие трубы? RapidDirect к вашим услугам. Просто загрузите файл дизайна.
Рекомендации для гибки нержавеющей трубы
Размышляя о том, как согнуть стальную трубу, необходимо учитывать структурные соображения и факторы. Самые важные из них:
Радиус гибки (Bend Radius)
Гибка стальной трубы часто требует достижения малого радиуса. В большинстве случаев утончение внешней стенки изгиба приводит к деформированному изгибу. Использование мандреля для поддержки помогает предотвратить это. Значит, гибка с мандрелем — самый надежный метод в этом случае.
Иногда достижение малого радиуса может заставить сталь выйти за пределы эластичности. Это часто приводит к деформациям вроде морщин и выпуклостей. В таких случаях рекомендуются трехроллерная или вращательная вытягивающая гибка.
Кроме того, более тесные радиусы требуют более тщательного приложения силы. 180-градусный изгиб может быть выполним в зависимости от внутреннего диаметра и толщины трубы. Однако более широкой «U-образной» формы может потребоваться для сохранения структурной целостности и внутренней формы.
Предел текучести (Yield Strength)
Еще один важный фактор для гибки нержавеющей трубы — предел текучести. Это одна из характеристик стальных материалов, указывающая на вероятность образования обратного пружинивания. Материалы с более высоким пределом текучести имеют большее отношение эластичной деформации к пластичной. Такие материалы также демонстрируют большее пружинивание, чем те, у которых ниже предел текучести.
Поэтому жизненно важно определить предел текучести вашего стального материала перед гибкой. Каждый изгиб дает определенное количество деформации. Предел текучести должен учитываться с учетом конкретного ожидаемого количества деформации.
Толщина материала (Material Thickness)
Вариации толщины материала — серьезная проблема при гибке нержавеющих труб. Она особенно сильно влияет, когда технологи пытаются достичь конкретных допусков гибки. Калибр различных нержавеющих сталей часто обсуждается в терминах средних значений. Однако реальная толщина материала попадает в определенный диапазон.
Поэтому незначительное изменение толщины может существенно повлиять на угол изгиба на несколько градусов. Это часто влияет на результаты, особенно когда нужны строгие допуски. Важно знать, что некоторые материалы могут требовать больше гибочной силы других при кастомной фабрикации труб. Более толстые марки нержавеющей стали потребуют большей силы, чем более тонкие.
Напряжение, задействованное при гибке более толстых материалов вокруг заданных радиусов, выше, чем у более тонких материалов вокруг тех же радиусов. Чем толще стенки, тем выше давление, которое труба может выдержать. Тонкостенные трубы более склонны к коллапсу при гибке.
Таким образом, рекомендуется правильно установить гибочную силу для предотвращения несоответствий и деформации материала. Необходимо выбрать подходящий процесс и правильно настроить станок.
Шовная труба vs. Бесшовная труба
И бесшовную, и шовную трубу можно гнуть. Однако бесшовная труба часто гнется лучше, если нужен малый радиус. С другой стороны, более тонкие стенки швных труб делают их полезными для применений с большим диаметром. Шов швных труб может мешать согласованности изгибов. Это из-за точки концентрации напряжений, образующейся на трубе.
Концентрация напряжений дает швным трубам на 20% меньшее рабочее давление, чем бесшовным. Нельзя также игнорировать возможность некачественного шва, из-за которого труба не идеально круглая. Это препятствует правильной гибке швных труб.
Таблица радиусов гибки нержавеющей трубы
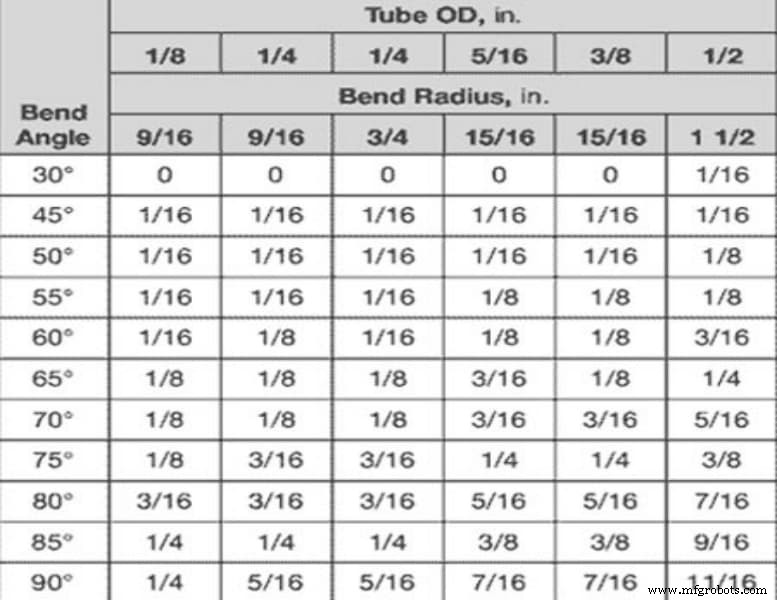
Радиус гибки трубы — это радиус, измеренный до центральной линии трубы. Инструментарий для радиуса гибки часто отличается в зависимости от гибочного станка. Однако наиболее распространенные обычно соответствуют конкретным правилам эмпирики.
Стандартный радиус вытягивающей гибки — 2 x D
Это означает, что труба с наружным диаметром 20 мм потребует радиус гибки 40 мм. Более тесные радиусы вроде ½ x D возможны. Однако часто это обходится дороже, чтобы получить что-либо ниже 2 x D.
Минимальный радиус рулонной гибки — 7 x D
Свойства материала и толщина стенки влияют на минимальный радиус рулонной гибки. Поэтому следование рекомендации 7 x D технически безопасно. Также желательно допускать широкий допуск в радиусах гибки.
Применение нержавеющей трубы
Нержавеющая труба — универсальный материал, используемый в нескольких отраслях благодаря легкости сборки. Она также выдерживает экстремальные условия: высокие температуры и давление. Это одно из свойств нержавеющей стали, делающих их полезными в конкретных отраслях.
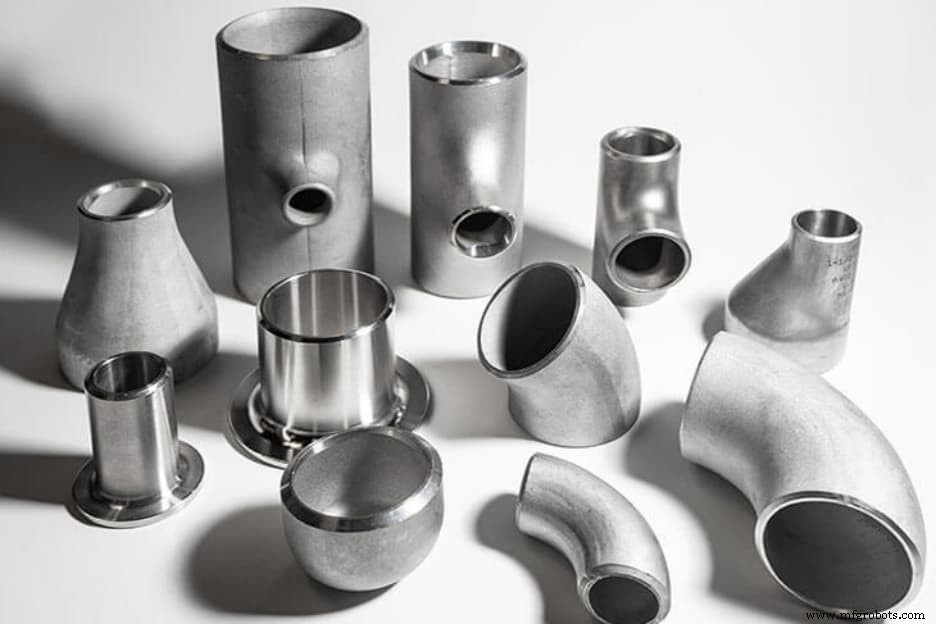
Например, ЧПУ-обработка для автопрома использует нержавеющую трубу для производства высококачественных глушителей, так как они выдерживают экстремальное давление. Также применяется в медицинских приборах, рамах солнечных панелей, промышленном оборудовании и электропроводке. Способность формировать стальные трубы в различные формы и толщины делает их еще более полезными.
Вы найдете продукты из нержавеющей трубы для множества бытовых применений: бытовая техника, отопление, водоснабжение и сантехника. Едва ли есть отрасль, не использующая этот универсальный материал: аэрокосмическая, автомобильная, технологическая, электротехническая, строительная, пищевая и напиточная промышленность.
Инноваторы продолжают находить новые применения нержавеющим трубам каждый день, встраивая их во все аспекты жизни.
Так подходит ли гибка стальной трубы для вашего применения?
Как упоминалось, стальные трубы полезны в различных отраслях для разных применений. Также наличие сложных станков и современных методов делает гибку труб более точной. Поэтому выбор подходящего материала, процесса и инструментария даст вам отличный шанс достичь идеального изгиба для вашего применения.
Если вы хотите узнать более рентабельные способы и получить профессиональное руководство по гибке стальных труб, услуга ЧПУ-обработки RapidDirect для вас! Мы также предоставляем услуги кастомной фабрикации труб и производства, которых вы не найдете нигде больше. Наша команда экспертов предлагает услуги быстрого прототипирования по конкурентным ценам.
Это не все. Наша экспертная команда дает профессиональные советы по вашему дизайну. Затем мы помогаем производить высококачественные и желаемые стальные трубы. Мы предлагаем гарантию качества, на которую всегда можно положиться. Загрузите свой CAD-файл сегодня и получите мгновенную котировку.
Часто задаваемые вопросы
Насколько трудно гнуть нержавеющие трубы?
Гибка стальных труб может быть очень сложной из-за твердости материала. Однако выбор правильного подрядчика с надлежащими знаниями процессов и инструментария может сделать процесс более гладким.
Гибка с мандрелем лучше рулонной гибки?
Выбор метода зависит от ваших требований к гибке. Гибка с мандрелем предпочтительна для операций с более тесными радиусами для предотвращения сплющивания, морщин и зажимов. С другой стороны, рулонная гибка идеальна для тонких труб с большим радиусом изгиба.
Каковы применения нержавеющей трубы?
Многие отрасли используют нержавеющие трубы для различных применений. Они используются в бытовых приборах, авто- и аэрокосмических деталях, электронных устройствах, сантехнических системах, медицинских приборах и многих других.
Промышленные технологии
- Аустенитная против ферритистой нержавеющей стали: ключевые различия
- Ручки из нержавеющей стали: преимущества, недостатки и экспертный взгляд
- Нержавеющая сталь: состав, производство и глобальное влияние
- Углеродистая сталь vs нержавеющая сталь: ключевые различия для фабрикаторов
- Ключевые ошибки при обращении с нержавеющей сталью, которых следует избегать для долговечности и эстетики
- Премиальные решения из нержавеющей стали для резки, шлифовки и финишной обработки
- Сплавы Monel: ключевые свойства и реальные применения
- Нержавеющая сталь Condition A vs Condition B: ключевые различия объяснены
- Нержавеющая сталь: двигатель современной революции американских горок
- Переработка нержавеющей стали: преимущества, вызовы и лучшие практики