



Преодоление проблем при обработке нержавеющей стали: решения и лучшие практики
Появление новых продуктов ставит более высокие требования к материалам деталей. Иногда необходимые материалы должны отвечать специальным требованиям высокой твердости, высокой износостойкости, высокой вязкости и т.д., что приводит к появлению партии труднобрабатываемых материалов, и к технологии обработки выдвигаются более высокие требования. По сравнению с качественным углеродистым конструкционным сталью, материалы нержавеющей стали включают Cr, Ni, Nb, Mo и другие легирующие элементы. Увеличение этих легирующих элементов не только улучшает коррозионную стойкость стали, но и оказывает определенное влияние на механическую обработку нержавеющей стали.
Данная статья берет за объект нержавеющую сталь и другие труднобрабатываемые материалы, объединяя реальные проблемы, возникающие при обработке, анализирует трудности обработки нержавеющей стали и предлагает практичные и эффективные решения.
Данная статья объединяет реальные проблемы, возникающие при механической обработке, анализирует трудности обработки нержавеющей стали и предлагает практичные и эффективные решения.
Анализ трудностей резания нержавеющей стали
В реальной обработке резание нержавеющей стали часто сопровождается появлением сколов на инструменте и прилипанием. Из-за большой пластической деформации нержавеющей стали при резании, образующиеся стружки не легко ломаются и легко привариваются, что приводит к серьезной закачке поверхности в процессе резания. Каждый проход создаст закаченный слой для следующего резания. После накопления слоев нержавеющая сталь в процессе резания становится все более твердой, и требуемая режущая сила также увеличивается.
Образование закаченного слоя и увеличение режущей силы неизбежно приведут к увеличению трения между инструментом и заготовкой, и температура резания также увеличится.
Кроме того, теплопроводность нержавеющей стали мала, условия отвода тепла плохи, и большое количество режущего тепла сосредоточено между инструментом и заготовкой, что ухудшает обрабатываемую поверхность и серьезно влияет на качество обрабатываемой поверхности. Более того, увеличение температуры резания усугубит износ инструмента, вызовет лунчатые кратеры на передней поверхности инструмента и выколовки на режущей кромке, что повлияет на качество поверхности заготовки, снизит эффективность работы и увеличит производственные затраты.
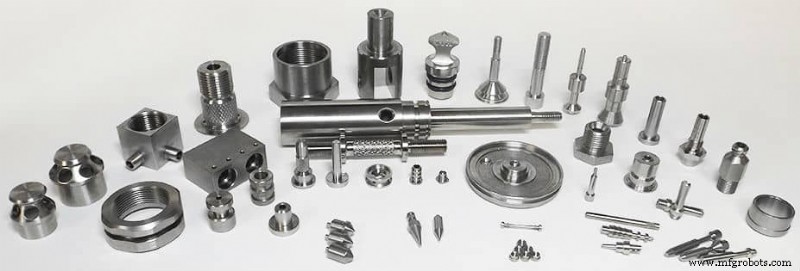
Способы улучшения качества обработки нержавеющей стали
Из вышеизложенного видно, что обработка нержавеющей стали более трудная, легко образуется «закаченный слой» при резании, легко ломается инструмент, образующиеся стружки не легко ломаются, что приводит к прилипанию к инструменту, что усугубит износ инструмента. Для этих режущих характеристик нержавеющей стали, объединяя с производственной практикой, мы начали с трех аспектов: материалов инструментов, режущих параметров и методов охлаждения, чтобы найти способы улучшения качества обработки нержавеющей стали.
3.1 Выбор материала инструмента
Выбор правильного инструмента — основа обработки высококачественных деталей. Инструмент слишком плохой — не получится обработать качественные детали; если выбран хороший инструмент, хотя он может соответствовать требованиям качества поверхности детали, легко вызовет отходы и увеличит производственные затраты. Объединяя с характеристиками плохих условий отвода тепла, закаченными слоями и легким прилипанием ножа при резании нержавеющей стали, выбранный материал инструмента должен отвечать характеристикам хорошей теплостойкости, высокой износостойкости и низкого сродства с нержавеющей сталью.
3.1.1 Высокая скорость Сталь (High Speed Steel)
Высокоскоростная сталь — это высоколегированная инструментальная сталь с добавлением W, Mo, Cr, V, Co и других элементов. Она имеет хорошие технологические свойства, хорошую прочность и вязкость, сильную ударную и вибрационную стойкость. В случае высокого тепла, генерируемого высокоскоростным резанием (около 500 °C), она все еще может сохранять высокую твердость (HRC все еще выше 60). Высокоскоростная сталь имеет хорошую краснотугопрочность и подходит для изготовления фрез, вретень и других фрезерных инструментов, которые могут соответствовать требованиям среды резания нержавеющей стали, такой как закаченный слой и плохое отведение тепла.
W18Cr4V — самый типичный инструмент из высокоскоростной стали. С момента своего появления в 1906 году он широко изготавливался в различные инструменты для удовлетворения потребностей в резании. Но с непрерывным улучшением механических свойств различных обрабатываемых материалов инструменты W18Cr4V больше не могут соответствовать требованиям обработки труднобрабатываемых материалов. Высокопроизводительная кобальтсодержащая высокоскоростная сталь должна появиться из времени в время. По сравнению с обычной высокоскоростной сталью, кобальтсодержащая высокоскоростная сталь имеет лучшую износостойкость, краснотугопрочность и надежность в использовании. Она подходит для обработки с высокой интенсивностью удаления материала и прерывистого резания. Обычно используемые марки, такие как W12Cr4V5Co5.
3.1.2 Твердый сплав (Hard alloy steel / Cemented carbide)
Твердый сплав — это продукт порошковой металлургии, изготовленный из микронного порошка твердых рефрактарных металлических карбидов (WC, TiC) в качестве основного компонента, кобальта, никеля и молибдена в качестве связующего, и спеканный в вакуумной печи или печи водородного восстановления. Твердый сплав имеет хорошую прочность и вязкость, теплостойкость, износостойкость, коррозионную стойкость, высокую твердость — ряд отличных свойств. Он также остается практически неизменным при температуре 500°C, и все еще имеет высокую твердость при 1000°C, что подходит для резания труднобрабатываемых материалов, таких как нержавеющая сталь и теплостойкая сталь. Обычные твердые сплавы в основном делятся на три категории: тип YG (вольфрам-кобальтовый твердый сплав), тип YT (вольфрам-титан-кобальтовый), тип YW (вольфрам-титан-тантал (нийбий) тип), состав этих трех сплавов различается, применение тоже очень разное. Среди них тип YG твердый сплав имеет хорошую вязкость и теплопроводность. Можно выбрать больший передний угол, что подходит для резания нержавеющей стали.
3.2 Выбор геометрических параметров для инструментов резания нержавеющей стали
1) Передний угол yo:
В сочетании с характеристиками высокой прочности нержавеющей стали, хорошей вязкости и стружками, которые не легко отламываются при резании, следует выбирать больший передний угол при условии обеспечения достаточной прочности ножа, что может уменьшить пластическую деформацию обрабатываемого объекта, а также снизить температуру и силу резания, одновременно уменьшая образование закаченных слоев.
2) Задний угол ao:
Увеличение заднего угла уменьшит трение между обрабатываемой поверхностью и задней поверхностью, но теплоотводная способность и прочность режущей кромки также уменьшатся. Размер заднего угла зависит от толщины резаемого слоя. Когда толщина резаемого слоя большая, следует выбирать меньший задний угол.
- Главный угол в плане kr, вспомогательный угол в плане k'r:
Уменьшение главного угла в плане kr может увеличить рабочую длину режущей кромки, что полезно для отвода тепла, но увеличит радиальную силу при резании, что склонно к вибрации. Значение kr часто принимают 50° ~ 90°. Если жесткость станка недостаточна, можно соответствующе увеличить. Вспомогательный угол в плане часто принимают k'r = 9° ~ 15°.
4) Наклон лезвия λs:
Для увеличения прочности кончика инструмента, наклон лезвия обычно принимают λs = 7° ~ -3°.
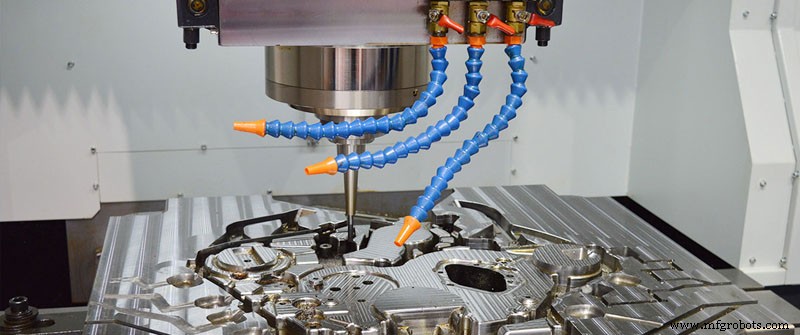
3.3 Выбор охлаждающей жидкости и метода охлаждения
Обрабатываемость нержавеющей стали плоха, и к охлаждению, смазке, проникающей способности и очищающей способности охлаждающей жидкости предъявляются более высокие требования. Есть несколько типов обычно используемых охлаждающих жидкостей:
1) Эмульсия:
более распространенный метод охлаждения, с лучшим охлаждением, очисткой и смазкой, и часто используется для грубого токарения нержавеющей стали.
2) Сернистое масло:
на металлической поверхности при резании может образовываться высокоплавкий сульфид, который не легко разрушается при высокой температуре, имеет хороший смазывающий эффект и имеет определенный охлаждающий эффект, — обычно используется для сверления, растачивания и нарезания резьбы.
3) Минеральное масло, такое как моторное масло и шпиндельное масло:
Оно имеет хорошую смазывающую способность, но плохое охлаждение и проникающую способность, и подходит для внешней точной токарной обработки.
В процессе резания сопло охлаждающей жидкости должно быть направлено в зону резания, или лучше использовать высоконапорное охлаждение, распыляемое охлаждение и другие методы охлаждения.
Подводя итог, хотя нержавеющая сталь имеет плохую обрабатываемость, серьезную закачку поверхности, большую режущую силу, низкую теплопроводность, легко прилипает, легко изнашивает инструменты и другие недостатки, пока вы найдете подходящий метод обработки, используете подходящий инструмент, режущий метод и режим резания, выберете правильную охлаждающую жидкость, будете прилежно думать в работе, проблема труднобрабатываемых материалов, таких как нержавеющая сталь, решается.
Производственный процесс
- Ручки из нержавеющей стали: преимущества, недостатки и экспертный взгляд
- Нержавеющая сталь: состав, производство и глобальное влияние
- Марки нержавеющей стали: типы, свойства и распространенное применение
- Премиальные решения из нержавеющей стали для резки, шлифовки и финишной обработки
- Понимание поломок, износа и сколов режущего инструмента: причины, профилактика, решения
- Нержавеющая сталь vs конструкционная сталь: что лучше для штампов?
- Универсальная токарная обработка с ЧПУ: от металла к пластику
- Традиционная и нетрадиционная обработка: технологии, применение и преимущества
- Почему сталь доминирует в точной CNC-обработке: Преимущества и применение
- Мастерство обработки нержавеющей стали: Техники и лучшие практики