



Достижение точности и скорости при обработке отверстий: динамика инструмента и качество поверхности
Для достижения высокоскоростной и высокоточной растачивательной обработки необходимо обратить внимание на влияние вибрации зубов инструмента на шероховатость поверхности и срок службы инструмента. Для предотвращения снижения точности обработки и срока службы инструмента выбранный центр обработки должен быть оснащен шпинделем с отличной динамической балансировкой, а выбранный растачивательный инструмент также должен иметь высокие характеристики динамической балансировки. Особенно для зубовой части растачивательного инструмента, следует выбирать геометрию, материал инструмента и метод закрепления, подходящие для высокоскоростного резания. Радиус R на конце режущей кромки должен быть больше для повышения эффективности обработки; при условии обеспечения той же шероховатости поверхности, подачу следует увеличить. Однако увеличение подачи должно быть адекватным, иначе оно увеличит сопротивление резанию, что не способствует повышению эффективности обработки. Режущая кромка должна иметь отрицательную фаску менее 0,1 мм, что может эффективно поддерживать стабильность срока службы инструмента.
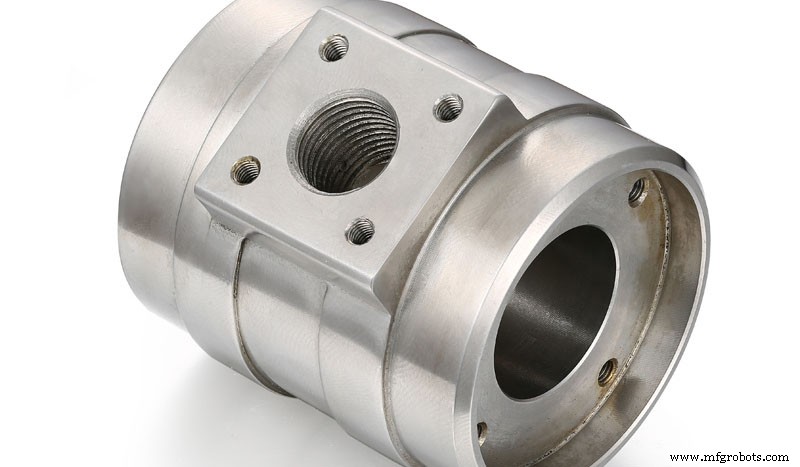
Помимо точной обработки отверстий ЧПУ-резанием, растачивание и растачивание также могут использоваться для высокоточной обработки отверстий. С высокоскоростными шпинделями центров обработки растачивательные инструменты могут использоваться для высокоточной высокоскоростной обработки отверстий. По сообщениям, при растачивании около φ40 мм на алюминиевых сплавах скорость резания может быть увеличена до более чем 1500 м/мин. Эта скорость резания также может использоваться при обработке стали, чугуна и высокотвердой стали с КБН спеканным телом в качестве режущей кромки. Ожидается, что высокоскоростная обработка растачиванием будет быстро популяризирована в будущем.
Что касается материала инструмента, он отличается в зависимости от природы обрабатываемого материала. Например, при обработке стали и других материалов ниже 40 HRC можно использовать керметические инструменты. Этот тип инструментов может получить хорошую шероховатость поверхности и долгий срок службы инструмента при условиях высокоскоростного резания выше v=300 м/мин. Покрытые твердые сплавы подходят для высокоскоростного резания стали ниже 60 HRC. Срок службы инструмента очень стабилен, но скорость резания немного ниже, чем у керметических инструментов. Спеканные тела инструментов подходят для обработки высокотвердой стали, чугуна и других материалов. Скорость резания может достичь более 1000 м/мин, и срок службы инструмента очень стабилен.
Земляная часть зубов КБН должна быть соответствующе зафаскирована, что крайне полезно для стабильного высокоскоростного резания и продления срока службы инструмента. При ультравысокоскоростном резании цветных металлов и неметаллических материалов, таких как алюминиевые сплавы, можно использовать инструменты из алмазного спеканного тела, которые стабильны в резании и имеют долгий срок службы. Следует отметить, что при использовании алмазных инструментов режущая кромка должна быть зафаскирована, что является важным условием для обеспечения стабильного резания.
Производственный процесс
- Станок, Рабочий станок и Режущий инструмент: в чем разница
- Освоение операций на токарном станке и выбор режущих инструментов
- Механическая обработка: определение, процесс и ключевые инструменты
- Одноосевые режущие инструменты: номенклатура, геометрия, углы и сигнатура
- Оптимизация выбора инструмента и параметров: краеугольный камень превосходства в обработке
- Понимание поломок, износа и сколов режущего инструмента: причины, профилактика, решения
- Понимание дефлекции инструмента в CNC-обработке: причины и эффективные стратегии снижения
- Универсальная токарная обработка с ЧПУ: от металла к пластику
- Механическая обработка: процессы, инструменты и применение
- Традиционная и нетрадиционная обработка: технологии, применение и преимущества