



Универсальные (I/H) балки: дизайн, прокатка и применения
Универсальные балки и их прокатка
Универсальные балки также известны как балки с параллельными полками или балки с широкими полками. Поперечное сечение универсальной балки имеет форму I или H. Балки формы H также называются универсальными колоннами. Горизонтальная часть поперечного сечения универсальной балки известна как полки, а вертикальный элемент называется стенкой. H-балка имеет более широкие полки, чем I-балка. Универсальные балки обычно прокаткиваются из конструкционных сталей и используются в строительстве и гражданском инженеринге. Универсальная балка имеет наиболее эффективный поперечный профиль, поскольку большая часть её материала расположена далеко от нейтральной оси, обеспечивая высокий второй момент инерции, что, в свою очередь, увеличивает жесткость, следовательно, сопротивление изгибу и деформации.
H-балки имеют равную или близкую к равной ширину и высоту и лучше подходят для вертикальной ориентации для восприятия осевой нагрузки, таких как колонны в многоэтажном строительстве, в то время как I-балки значительно глубже, чем широки, и лучше подходят для восприятия нагрузки на изгиб, таких как балочные элементы в перекрытиях.
Когда балка изгибается, верх балки находится под сжатием, а низ — под растяжением. Эти силы максимальны в самом верху и самом низу. Поскольку универсальная балка имеет большее количество материала на верхней и нижней сторонах и меньше материала в стенке, она обеспечивает конструкционное сечение, которое жесткое при использовании наименьшего материала.
Хотя I-балки отлично подходят для однонаправленного изгиба в плоскости, параллельной стенке, они не работают так же хорошо при двунаправленном изгибе. Эти балки также показывают малое сопротивление скручиванию и испытывают сечениевое искривление под крутильной нагрузкой. Для задач, доминирующих скручением, используются коробчатые сечения и другие типы жестких сечений вместо I-балок.
Увеличение высоты балки увеличивает прочность на изгиб в кубе высоты, следовательно, универсальные балки обеспечивают большую жесткость. Однако толщина стенки не должна быть малой, чтобы избежать потери устойчивости.
Стенка универсальной балки сопротивляется поперечным силам, а её полки сопротивляются большинству изгибающего момента, испытываемого балкой. I-образные балки спроектированы для переноса высоких нагрузок на больших пролетах. Они очень эффективная форма для переноса как нагрузок на изгиб, так и поперечных нагрузок в плоскости стенки. Толстые полки и более тонкая стенка эффективно распределяют материал для сопротивления высоким нагрузкам на изгиб от балочных приложений. Однако I-образные сечения имеют сниженную способность в поперечном направлении и также неэффективны в переносе крутильной нагрузки.
H-балка — высокопроизводительное сечение стали благодаря своему преимуществу оптимизированного распределения поперечного сечения и разумного соотношения прочности к весу. Благодаря особенностям широкой полки и тонкой стенки, H-балка имеет большой момент сопротивления, высокую устойчивость к изгибу и отличные механические свойства. H-балки обычно тяжелее I-балок и полезны как опоры для подпорных стен и подобных. Они также могут использоваться как балочные сечения, где высота потолка имеет значение. Благодаря своим выдающимся свойствам H-балки широко используются для балок, колонн и других архитектурных элементов, а также в свайных фундаментах, мостах и других инженерно-строительных работах.
Универсальные балки отличаются от прокатных стальных швелей, также известных как балки с коническими полками. Полки универсальных балок параллельны и имеют постоянную толщину, в то время как у швелей они конические и, следовательно, имеют переменную толщину. Швели из-за переменной толщины полок требуют конических шайб для соединения.
H-балки имеют равную или близкую к равной ширину и глубину, в то время как I-балки значительно глубже, чем широки. Универсальные балки производятся из конструкционных сталей либо путем фаabricации, обычно с использованием стальных листов, либо путем прокатки. Сравнение поперечных сечений различных типов балок приведено на Рис. 1.
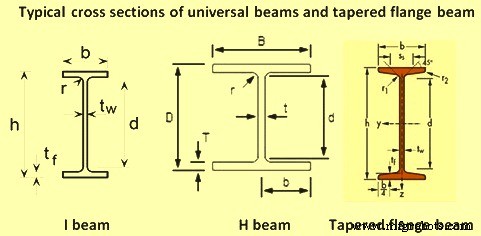
Рис. 1 Сравнение поперечных сечений различных типов балок
Прокатка универсальных балок
Традиционно универсальные балки, как и другие конструкционные профили, производятся прокаткой стальных блюмов в универсальных станах (Рис. 2). Недавно заготовки с поперечным сечением в форме «собачьей косточки» литуются непрерывно, тем самым обходя определенные стадии первичной прокатки. Для производства I-балок самый современный процесс — непрерывная литья и прокатка заготовок с тонкой полкой (например, с толщиной менее 50 мм) для производства балки с параллельными полками и тонкой стенкой.
Традиционный прокатный стан для универсальных балок
Традиционный производственный процесс прокатки универсальной балки включает нагрев блюма, прокатку до надлежащего контура и размеров, горячую резку на длины, которые можно обрабатывать, охлаждение до атмосферной температуры, выпрямление, резку на заказанные длины, инспекцию и отгрузку.
Нагрев блюма для крупных сечений выполняется в одном из двух типов печей: погружной печи или непрерывной печи с ходячей балкой. Погружная печь использовалась для обслуживания почти всех старых прокатных станов универсальных балок, в то время как недавний тренд — использование печей с ходячей балкой из-за большого количества преимуществ. Обычно прокатные станы универсальных балок имеют одну или две непрерывные печи с ходячей балкой.
Типичный стан для производства универсальных балок имеет двухваловый реверсивный разгрубочный стан, в котором выполняется начальная формовка, за которым следует группа из трех станов, расположенных в поезде, где завершается процесс прокатки.
H-балки изначально прокаткивались на двухвальных и трехвальных станах, а четырехвальные универсальные штабы использовались для чистовой прокатки. Однако полки не были так хорошо вытянуты, как стенка, и балки были ограничены по размеру. Тем не менее, существовал значительный спрос на балки большей глубины с более тонкими стенками и более крупными полками с малым или нулевым конусом. Этот спрос задал тренд станов универсальных балок.
Состав обычного стана универсальных балок для прокатки универсальных балок состоит из высоконапорного водяного дескалера для удаления шкалы с нагретых блюмов, двухвального реверсивного разгрубочного прокатного стана с многощелевыми валами вместе с манипуляторами по обе стороны от прокатного стана, языковидной пилы для среза головного конца материала, универсального разгрубочного стана, кромочного стана, однопроходного универсального чистового стана, горячей пилы, гаузового упора, двух охлаждающих ложементов, 7-9 валкового ротационного выпрямителя, инспекционного ложемента вместе с прессом для повторного выпрямления балки при необходимости, укладочной машины, этикетчика, холодной пилы и связочной машины вместе с вальцовыми столами для перемещения материала на прокатном стане. Типичная схема станования для такого прокатного стана приведена на Рис. 2.
Универсальные разгрубочный и кромочный стана — реверсивные многопроходные стана, работающие в тандеме через компьютерное согласование скоростей. Универсальный разгрубочный стан обычно четырехвальный с двумя приводными горизонтальными валами и двумя неприводными вертикальными валами. Кромочный стан обычно двухвальный, одножелезистый стан. Универсальный чистовой стан также имеет два приводных горизонтальных вала и два неприводных вертикальных вала.
После прокатки универсальная балка проходит финишные стадии, такие как горячая пила для резки балки на длину охлаждающего ложемента. Обычно есть две пилы, состоящие из одной стационарной пилы и другой подвижной пилы. Охлаждающий ложемент обычно имеет комбинацию ходячих балок и цепей перемещения для движения материалов. В некоторых станах водяные распылители также используются на верхней и нижней поверхности срезанных балок для охлаждения перед перемещением их в финишную зону.
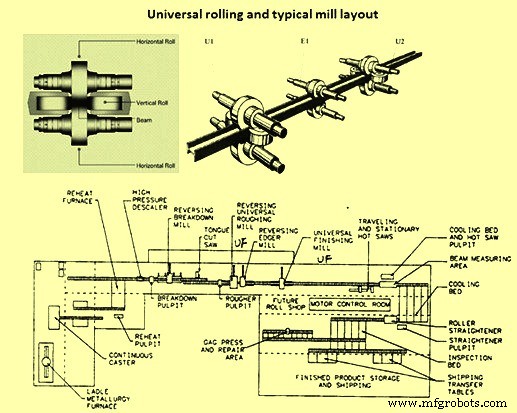
Рис. 2 Прокатка универсальной балки в универсальном стане и типичная схема стана
Современный прокатный стан универсальных балок
Современный прокатный стан универсальных балок обычно строится с непрерывными универсальными станами для прокатки непрерывно литых плит или заготовок балки. Стан обычно оснащен системой автоматического контроля толщины (AGC). Толщина полки для литой заготовки балки менее 50 мм.
Плита или заготовка балки обычно нагревается непрерывной печью с ходячей балкой для перегрева. Многие печи перегрева имеют четыре зоны нагрева и мощность около 250 тонн в час. Современные печи перегрева полностью компьютеризованы и могут принимать горячие или холодные плиты или заготовки балки для зарядки.
Полный поезд стана обычно состоит из одного разгрубочного или разгрубочного прокатного стана, одной группы универсальных станов с универсальным станом U1, кромочным станом E1, универсальным станом U2 (Рис. 2) и одним универсальным чистовым станом. Перед разгрубочным станом находится высоконапорный водяной дескалер. Оборудование также включает горячие и холодные пилообразовательные средства, один вальцовый выпрямитель, инспекционное ложе вместе с прессом, финишные машины, станочки для поворота валов и мастерские оборудование. Все оборудование соединено вальцовыми столами для движения прокатной заготовки. На финишной стороне есть цепное перемещение в некоторых местах. Современные прокатные станы универсальных балок обычно имеют годовую мощность 1 млн тонн или более.
Разгрубочный стан часто является реверсивным станом. Поскольку тонкая плита или заготовка балки с тонкой полкой литуется и служит входным размером, требуется меньше проходов, чем при обычной прокатке. Сталь прокаткивается до размера, подходящего для универсального стана балкового стана.
Типичная группа универсальных станов балкового стана состоит из универсального разгрубочного стана с вертикальными и горизонтальными валами, горизонтального кромочного стана и универсального чистового стана с горизонтальными и вертикальными валами (Рис. 2). Для обеспечения использования более тяжелых плит как исходного материала для улучшения выход обычно предоставляется достаточная длина выбегающего стола.
Обычно формованная прокатная заготовка после разгрубочного стана проходит вперед и назад через стан, универсальный разгрубочный стан уменьшает толщину как центральной стенки, так и двух полок, в то время как кромочные валы контактируют только с концами полок для контроля их длины. Универсальный чистовой стан остается открытым до финального прохода, когда его четыре вала придают хорошую отделку поверхности сечению и обеспечивают хорошую размерную точность.
Высота нижних горизонтальных валов на обоих универсальных станах может быть отрегулирована, как и верхние валы. Это гарантирует, что стенка может быть сформирована в центре полок. Все валы в трех станах позиционируются автоматически компьютерным контролем, запрограммированным для различных форм сечений и калибровок, требуемых.
Станы также оснащены системой автоматического гидравлического контроля калибра (AGC). Это обеспечивает улучшенную размерную точность и высокую гибкость в размерах сечений.
Продукты, такие как H-балки, чье поперечное сечение не прямоугольное, также могут быть произведены прокаткой. Здесь калибровая прокатка проводится на разгрубочной стадии. Материалы прокаткиваются калибровыми валами для получения той же формы поперечного сечения, что и валы. После производства близкой к H формы калибровой прокаткой, продукт финишируется универсальным станом и кромочным станом. H-образное поперечное сечение формируется, когда материал проходит через четыре вала, делая универсальный стан, оснащенный парой вертикальных валов и парой горизонтальных валов, подходящим для прокатки H-балок. Кромочный стан оснащен калибровыми валами и имеет функцию регулировки ширин полок продуктов.
В универсальном стане вариации толщины полки и толщины стенки могут быть легко сделаны путем регулировки зазора валов. Однако, когда нужно прокатка продуктов с разными высотами стенки и ширинами полок, необходимо использовать эксклюзивные валы для этих размеров, что требует смены валов. В частности, поскольку высоты стенки определяются суммой ширины горизонтальных валов и толщины полки, до сих пор необходимо было иметь такое же количество размеров горизонтальных валов, как высот стенки продуктов. Разработка для преодоления этой проблемы привела к недавним прокатным станам и прокатным техникам, способным регулировать высоты стенки одним валом с изменяемой шириной без смены валов.
Производственный процесс
- IoT-интеграция: Удаленный контроль Arduino через UWP-приложения Windows 10
- Литье тонких плит и прокатка (TSCR): интенсификация производства плоского проката
- Тундш: ключ к качеству в непрерывной разливке стали
- Технология литья баллонообразных заготовок: эффективное производство стальных балок
- Оптимизация операций в литейном доме доменной печи для эффективности и надежности
- Оптимизация проектирования доменной печи: ключ к производительности и долгой кампании
- CNC-станки: раскрытие эффективности и точности в промышленном инжиниринге
- Понимание фрезерных станков: типы, функции и применения
- Горячая и холодная прокатка: понимание процессов формовки металла
- Понимание прокатки: как процессы на станах формируют металл