



Тундш: ключ к качеству в непрерывной разливке стали
Тундш и его роль в непрерывной разливке стали
Непрерывная разливка стали — широко используемый и важный этап производства стали. Доля непрерывно разливаемой стали в мире значительно выросла с внедрения процесса в 1950-х годах. В настоящее время эта доля составляет около 97 %. Однако параллельно с ростом применения процесса введены строгие требования к качеству, ставшие критическими при постоянно растущих производительностях разливочных машин и увеличении размеров разливаемой продукции.
В процессе непрерывной разливки для переливания жидкой стали из сталелитейного ковша в кристаллизатор используется промежуточный сосуд — тундш. Тундш расположен над кристаллизатором, принимает жидкую сталь из ковша и подает её в кристаллизатор с регулируемой скоростью. Он должен обеспечивать равномерную подачу жидкой стали в кристаллизаторы заданной пропускной способности и температуры без загрязнения включениями. Жидкая сталь вытекает из ковша в тундш, который связывает дискретные процессы вторичной металлургии с непрерывной разливкой.
Тундш сглаживает поток, регулирует подачу стали в кристаллизатор и очищает металл. Металлические остатки внутри тундша, известные как тундшные черепа (skulls), подлежат удалению, обычно механическими средствами (скребление, резка). Полученный лом обычно перерабатывается в сталеплавильном процессе.
Функции тундша в непрерывной разливке
Тундш выполняет важную роль буферного сосуда между пакетным ковшовым процессом и непрерывной разливкой. Это также последний металлургический сосуд перед разливкой, поэтому он играет ключевую роль в поставке стали с правильным составом, температурой и качеством. Эта функция стала всё важнее за последние десятилетия с всё более строгими требованиями к качеству стальных продуктов.
Вклад тундша в процесс непрерывной разливки: (1) достижение стабильности потоков жидкой стали, входящих в кристаллизатор, и, следовательно, постоянной скорости разливки; (2) разливка последовательности зарядов; (3) замена пустого ковша на полный без прерывания потока жидкой стали в кристаллизаторах; (4) получение смешанной марки из стали двух разных марок двух разных зарядов при необходимости; (5) возможность предотвращения попадания включений и шлака в тундш и далее в кристаллизатор; (6) усиление разделения оксидных включений; (7) поддержание постоянного уровня жидкой стали над дюзами к кристаллизаторам, обеспечивая постоянный поток стали и скорость разливки; (8) обеспечение более стабильных потоковых схем в кристаллизаторах.
Главная функция тундша — быть стальным резервуаром между ковшом и кристаллизатором, а в случае многоструйных машин — распределять жидкую сталь по разным кристаллизаторам. Тундш обеспечивает подачу жидкой стали на разливочную машину во время смены ковшей, выступая буфером жидкой стали. Поскольку тундш действует как резервуар во время смены ковшей и продолжает подавать сталь в кристаллизаторы, когда приток прекратился из-за смены ковша, он делает возможной последовательную разливку рядом ковшей.
Тундш — огнеупорно облицовочный сосуд с различными возможными геометриями. Это прямоугольный открытый контейнер с большим концом вверх, который может иметь огнеупорную крышку сверху. Существует несколько типов и форм тундша. Тундши обычно вытянуты и геометрически просты. Форма обычно прямоугольная, но также используют дельтоидные и Т-образные. Один из распространенных дизайнов для многоструйных билитных и блумовых машинах — желобовидный с приварным ящиком со смещением в середине. Для плитных машин тундш обычно короткий ящик или ваннообразный.
Тундш спроектирован для подачи жидкой стали заданной производительности без крупных колебаний расхода. Расход в основном контролируется глубиной расплава. Дополнительный контроль выходного расхода можно осуществлять либо стопорными стержнями, либо заслонками. Число выходов зависит от типа разливки. Число кристаллизаторов, которым тундш подает сталь, обычно 1–2 для плитных машин, 2–6 для блумовых и 2–8 для билитных.
Дно тундша имеет одно или несколько отверстий с заслонками или стопорными стержнями для управления металлопотоком. Он используется для подачи жидкой стали в кристаллизатор(ы) непрерывной разливки, чтобы избежать брызг и дать более плавный поток. Скорость подачи стали в кристаллизатор удерживают постоянной, поддерживая постоянную глубину жидкой стали в тундше.
Тундш часто делят на две секции. Первая — входная секция, обычно с ливневым ящиком, куда сталь поступает из ковша. Вторая — выходная секция, откуда сталь идет в кристаллизатор. Ливневая струя из ковша направляют вниз в позицию на дне тундша, защищенную износостойким ударным подкладом. Эта позиция обычно максимально удалена от тундшной дюзы для минимума турбулентности. В остальных местах тундш облицован огнеупором.
Тундш обеспечивает непрерывный поток жидкой стали и выступает вторичным рафинирующим устройством. Поведение потока в тундше непрерывной разливки доминирует над качеством и чистотой производства стали. Рафинирование жидкой стали в тундше происходит через flotaцию неметаллических включений на верхнюю поверхность во время выдержки. Эти всплывшие включения удаляют с поверхности. Гидродинамика тундша играет существенную роль в контроле удаления включений и расчете времени выдержки. Для достижения оптимальных потоковых характеристик тундша применяют устройства управления потоком.
Различные устройства управления потоком — дамбы, переливы, баффлы с отверстиями — обычно устанавливают вдоль длины тундша. Более длинный путь жидкой стали предпочтителен для увеличения времени выдержки и способствования флотации макро-включений. Устройства управления потоком также снижают вредные эффекты турбулентности на поверхности жидкой стали, струи стали, входящие в кристаллизатор, и мертвые зоны.
Оптимизация потока тундша необходима по размеру, форме, износу, баффлам и для прогнозирования времени перемешивания. Выгоды оптимизации: (1) улучшение времени перемешивания и гомогенизации; (2) выявление неактивных зон потока (мертвая вода); (3) зоны усиленного износа огнеупора; (4) разделение неметаллических включений; (5) контроль температурной стратификации.
Дюзы для защиты ливневой струи от реоксидизации между ковшом и тундшом, и тундшом и кристаллизатором, сейчас используют почти на всех машинах непрерывной разливки, по крайней мере при разливке высококачественных сталей. Они расположены у дна для распределения жидкой стали по кристаллизаторам. Используют как стопорно-управляемые дюзы, так и заслонки различных конструкций для контроля потока стали из ковша в тундш и из тундша в кристаллизатор. Свободная поверхность жидкой стали в тундше обычно покрыта тундшным флюсом для предотвращения реоксидизации и тепловых потерь.
Скорость отдачи жидкой стали контролируется калибром дюзы и ферростатическим давлением (высотой жидкой стали в тундше) над дюзой. Разные калибры выбирают в зависимости от размера сечения разливки и нужной скорости. Стопорно-управляемые дюзы применяют для разливки плит и крупных сечений при производстве алюминиевых убитых сталей. В этом случае расход стали через дюзу контролируют вручную или автоматически установкой стопорной головки относительно отверстия дюзы. Раньше использовали завышенные калибры дюз для алюминиевых убитых сталей из-за нароста аллюмины, чтобы стопорную головку можно было поднимать, компенсируя снижение расхода.
Недавние разработки в практиках деоксидации вместе с аргоновым пузырением через стопорную головку и дюзовые узлы минимизировали проблему нароста аллюмины. Другое развитие контроля потока стали из тундша — применение систем заслонок, аналогичных используемым на ковшах. Система заслонок для тундша обычно состоит из трех пластин и может обеспечивать возможность смены дюз во время разливки, а также смены калибра дюзы. На рис. 1 показан тундш в машине непрерывной разливки с его компонентами.
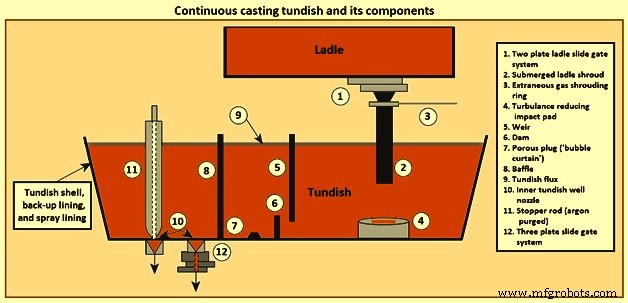
Рис. 1 Тундш машины непрерывной разливки и его компоненты
Тундши обычно предварительно разогревают перед разливкой, чтобы минимизировать тепловые потери от жидкой стали на начальных этапах и избежать застывания металла, особенно в критических зонах дюз. Крышки тундша также используют для снижения излучательных тепловых потерь во время всей операции разливки.
Тундшная тележка используется для перемещения тундша. Это самоходная тележка, транспортирующая тундш. Каждый тундш нагревают до высокой температуры нагревательным устройством в резервной позиции и перевозят на разливочную станцию тундшной тележкой непосредственно перед началом разливки. Помимо функции перемещения, тундшная тележка включает функцию подъема для вставки погружной дюзы, расположенной у дна каждого тундша, в кристаллизатор, функцию центрирования для корректировки позиции погружной дюзы и автоматическую функцию контроля уровня жидкой стали для поддержания постоянного уровня для разделения примесей флотацией. Размер тундшной тележки обычно растет с увеличением числа струй, и интерференция с соседними устройствами становится туже. Поэтому требуется механизм, компактный с точки зрения структурной динамики.
Тундшная тележка обычно полуподвесная и крепится на главной рабочей платформе. Обычно гидравлически приводящаяся, используется для поддержки и перевозки тундша для разливки или разогрева. Одним из важных устройств автоматического контроля уровня жидкой стали является весовое устройство, необходимое для измерения веса жидкой стали в каждом тундше с высокой точностью, пока вес меняется во времени. Тундшная тележка включает взвешивающий механизм для непрерывного мониторинга веса жидкой стали.
С точки зрения как стационарного, так и нестационарного состояний, тундш должен обеспечивать: (1) достаточный объем для перекрытия смены ковшей; (2) соответствующую рабочую глубину; (3) равномерное распределение потока по всем струям; (4) оптимальное время выдержки для флотации включений; (5) спокойную поверхность; (6) тепловую и химическую изоляцию, включая соответствующие огнеупоры; (7) низкую остаточную массу слива для оптимизации выхода.
Тундш как металлургический реактор
Существует постоянный спрос на сталь с улучшенными свойствами: повышенной прочностью, пластичностью, долговечностью, коррозионной стойкостью, необходимыми для множества применений. Также есть стремление сделать сталеплавление более энерго- и затратоэффективным и решить экологические вопросы. Эти факторы способствовали эволюции тундша в металлургический реактор с функцией финального контроля свойств расплава перед разливкой для получения конечного продукта с желаемыми механическими свойствами.
Поскольку тундш — финальная стадия сталеплавления перед разливкой, он также дает последнюю возможность композиционного контроля жидкой стали. Основная форма композиционного контроля в тундше — ограничение числа и размера неметаллических включений в жидкой стали при разливке.
При перемещении жидкой стали через тундш она взаимодействует с огнеупорами, шлаком и атмосферой. С продолженным акцентом на качестве стали становится всё более ясным, что тундш имеет гораздо более важную функцию непрерывного металлургического реактора, чем изначально предполагалось. Следовательно, правильный дизайн и эксплуатация тундша важны для поставки стали строгого состава и качества. Современный тундш спроектирован для максимальной возможности проведения различных металлургических операций: разделение включений, флотация, легирование, модификация включений кальциевой обработкой, контроль перегрева, термическая и композиционная гомогенизация, ведущая к развитию отдельной области вторичного рафинирования стали — «тундшной металлургии».
За годы в тундше непрерывной разливки произошли драматические изменения. Из простого резервуара и распределительного сосуда тундш сегодня рассматривается как сосуд для рафинирования стали. Тундш сегодня также выполняет металлургические функции: подачу жидкой стали в кристаллизатор с контролируемой скоростью, термическую и химическую гомогенизацию и др. Также фокусируется на непрерывном улучшении многих параметров качества: гидродинамика, термоизоляция, флотация и удаление включений, захват водорода и т.д.
Непрерывный разливочный тундш имеет несколько ролей: (1) критическое звено в цепочке качества сталеплавления; (2) непрерывный рафинатор; (3) передаватель металлургических сигналов. Суть процесса в том, что неконтролируемый тундш становится загрязнителем, а не рафинатором. Неоспоримо, что тундш так же важен для практик чистой стали, как ковш перед ним и кристаллизатор после него. Если качество, заложенное в сталь в первичной и вторичной металлургии, теряется в тундше, способность произвести качественный продукт, соответствующий назначению, полностью зависит от восстановления в кристаллизаторе. Это гораздо более сложная задача, учитывая ограниченное время пребывания стали в кристаллизаторе, дающее конечную возможность очистки стали на последней стадии перед полной кристаллизацией.
Верхняя поверхность тундша должна быть защищена от атмосферы. На большинстве машине непрерывной разливки это делают добавкой слоя тундшного флюса. Слой флюса создает поверхностный шлак. Помимо поглощения включений, главные функции тундшного шлакового слоя — термоизоляция, химическая изоляция и буферизация ковшового шлака. Тундшные шлаговые покрытия могут быть сложными инженерными многокомпонентными смесями, такими как основные флюсы (соотношение CaO/SiO₂ > 2), или простыми, как чистые кислые изоляционные шлаки: зола от сожженной рисовой шелухи или диатомит, оба по сути состоят из силиката.
Тундш рассматривается как загрязнитель жидкой стали. Основные причины образования включений и загрязнения: продукты деоксидации, продукты эрозии облицовки ковша, унос ковшового шлака, унос тундшного шлака из-за чрезмерных колебаний, особенно в входной зоне, реоксидизация стали воздухом в тундше, выпадение включений при пониженной температуре (включения TiO₂), эрозия облицовки тундша, эмульгация различных шлаков в жидкую сталь. Приятное загрязнение обычно происходит в переходные периоды последовательной разливки — при смене ковша на границе двух зарядов.
Загрязнения или включения должны выплыть из жидкой стали во время её прохождения через тундш перед подачей в кристаллизатор. Включения можно удалить механизмами: (1) плавучее подъем и поглощение верхним шлаком; (2) перенос потоком жидкости; (3) флотация аргоновыми пузырьками; (4) рост включений за счет столкновений и «Оствальд-ripening» и флотации; (5) поглощение включений облицовочными огнеупорами. Конечные пункты назначения включений: верхний шлак, облицовка (безопасное удаление) и кристаллизатор (возможные дефекты разливаемого продукта, если не удалены в кристаллизаторе).
Число и размер включений в расплаве, выходящем из тундша, снижаются предотвращением образования и роста включений в тундше, а также удалением включений, унесенных из ковша в тундш. Поэтому критически важно соблюдать правильные практики при эксплуатации ковша для снижения количества включений в жидкой стали, поступающей в тундш.
Еще одна важная функция тундша — контроль температуры жидкой стали, поступающей на непрерывную разливку. Поскольку разлив из ковша может занимать до часа, температура входного потока меняется во времени. В сочетании с тепловыми потерями в самом тундше температура разливаемой стали может колебаться за последовательность разливки. Однако температура жидкой стали влияет на качество и свойства продукта, работу разливочной машины и износ огнеупора. Поэтому желательно ограничить колебания и держать температуру максимально близко к оптимальной. Поскольку тундш работает как буферный бак, колебания температуры стали, поступающей на машину, можно значительно снизить, если перемешивание в тундше достаточное.
Проводилось несколько исследований тундшей для максимизации выгод от времени выдержки, доступного для флотации и ассимиляции продуктов реакций из жидкой стали в шлаковую фазу. Продуктами реакций могут быть продукты деоксидации, реоксидизации, выпадения, эмульгации и/или уноса компонентов огнеупора в жидкую сталь, таким образом охватывая как индигенные, так и экзогенные включения. На основе правильного выбора дизайна тундша эксплуатация должна быть направлена на: (1) стимулирование флотации включений максимизацией времени выдержки; (2) обеспечение ассимиляции включений пленным и некоррозионным шлаком; (3) снижение термических и химических потерь от жидкой стали; (4) минимизацию короткого замыкания и мертвых зон; (5) предложение оператору оптимального дизайна для качества и выхода.
Поток через тундш — гидродинамическое явление. Включает однофазный турбулентный поток, многофазный при надуве газа из ковшовой шуры, распределение времени выдержки, рост включений с их движением и удалением, перемешивание и переход марок, термический перенос энергии, образование вихрей в начале и конце разливки. Цель оптимизации потока в тундше — достичь лучшей потоковой схемы для удаления включений из жидкой стали. Оптимизацию можно достичь через форму тундша и устройства управления потоком: ингибиторы турбулентности, ударные подкладки, баффлы, переливы и дамбы. Тундш должен быть спроектирован для реализации оптимального потока и, следовательно, более высокой чистоты за счет: (1) высокого среднего времени выдержки; (2) малого объема сильной турбулентности, мертвых зон и короткого замыкания; (3) большого объема ламинарной зоны; (4) принудительной коагуляции в подходящих турбулентных зонах и флотации включений, ассимилируемых покрывающим шлаком; (5) избегания «открытого (красного) глаза» — незакрытой поверхности жидкой стали для поглощения воздуха.
База для решения задач тундшной металлургии — несколько основных требований: (1) использование размера тундша, соответствующего темпу цеха и требований переходов; (2) заряды поставляются вовремя со сталью надлежащей температуры и должной чистоты; (3) максимизация свободного открытия ковша; (4) открытие зарядов погруженными и полностью шурированными; (5) использование автоматического обнаружения ковшового шлака и отсечки для избежания легко восстанавливаемых оксидов в шлаках, облицовках и огнеупорах; (6) проектирование шлаков под требования применения; (7) обеспечение передаточных систем без утечек или всасывания воздуха; (8) проектирование устройств управления потоком тундша (включая ударные подкладки) для максимизации флотации и минимизации переходов; (9) работа тундша на максимальном объеме в стационарном режиме; (10) использование технологий инертного газового пульсирования для минимизации переходных эффектов; (11) непрерывный мониторинг температуры, если возможно; (12) избегание больших температурных колебаний для стабильного потока тундша; (13) понимание и устранение корневых причин закупорки; (14) максимизация выхода и производительности без угрозы безопасности людей и кристаллизатора.
Огнеупорная облицовка тундша
Облицовка тундша — еще важная часть металлургической системы. Облицовка должна быть инертной и не вносить экзогенных включений в сталь. Тундшные огнеупоры делят на две категории: (1) облицовочные огнеупоры, (2) устройства управления потоком.
Различные огнеупоры, ассоциированные с тундшом: материалы облицовки тундша (постоянная и рабочая облицовка), дамбы и переливы, ударный подклад, система управления потоком (моноблочный стопор или тундшная заслонка), защита ливневой струи между тундшом и кристаллизатором (шруд или погружаемая входная дюза), тундшная дюза, садочный блок. Дамбы и переливы изготавливают из магнезитовых плит или корундных кирпичей. Жидкая сталь из тундша в кристаллизатор подается погружной дюзой, вживленной в жидкую сталь в кристаллизаторе. Погружаемые входные дюзы должны быть устойчивы к коррозии и осыпанию. Закупорка дюз также важна. Обычно используют изостатически прессованные погружаемые входные дюзы из аллюмина-графит-плавленого кварца.
Огнеупоры в тундше необходимы для бесперебойной, безопасной и, конечно, рентабельной качественной производства в процессе разливки. Жертвенные по природе, огнеупоры имеют измеримое влияние на затраты и качество производства стали, поэтому их нужно контролировать. Используя поток и энергию стали в тундше, огнеупоры помогают превратить тундш в непрерывный рафинирующий сосуд как за счет своего физического присутствия, так и контролируемых химических реакций.
Материал облицовки тундша напрямую влияет на качество жидкой стали, так как он близок к стадии кристаллизации. Рабочая облицовка тундша контактирует со сталью, и эрозия начинается на границе жидкая сталь-воздух при колебаниях уровня жидкой стали в тундше. Различные металлические оксиды, присутствующие в жидкой стали, являются основными эрозирующими агентами для тундшной огнеупорной облицовки.
Огнеупорная облицовка тундша имеет определенный ресурс в зависимости от качеств облицовки и типов тундшного шлака. Химическая реакция между рабочей облицовкой и тундшным шлаком очень важна, особенно при высокой последовательной разливке.
Желательно, чтобы тундшные огнеупоры выполняли ряд функций: устойчивость к жидкой стали (высокая температура солидуса), устойчивость к тундшному шлаку, низкая теплопроводность (хорошие термоизоляционные свойства), хорошая стабильность (нет эрозии огнеупора при разливке), высокая термоударная стойкость, химическая инертность, утилизабельность после использования, разумная цена. Дополнительно: низкий кислородный потенциал, хорошая механическая стойкость, легкий дескуллинг, низкий захват водорода сталью.
Независимо от того, контактируют огнеупоры в тундше со сталью напрямую или нет, неправильный выбор или применение этих материалов может иметь катастрофические последствия и повлиять на безопасность персонала. Главное для защиты от потенциального проникновения стали и возможного пробоя тундша — не только выбор материалов с соответствующей изоляцией, горячей прочностью и эрозионной стойкостью, но и исключение прямых сквозных швов. Ступеньки в огнеупорах дают возможность застыванию стали при проникновении, причем застывшая сталь обеспечивает некоторое удержание надлежащего жидкого металла.
Огнеупоры для тундша должны иметь высокую стабильность и специальные свойства. Тундш — одна из самых важных областей применения огнеупоров и поэтому один из крупнейших «центров контроля затрат» в процессе непрерывной разливки. Различные огнеупоры, ассоциированные с тундшом: материалы облицовки (постоянная и рабочая), дамбы и переливы, ударный подклад, система управления потоком (моноблочный стопор или тундшная заслонка), защита ливневой струи между тундшом и кристаллизатором (шруд или погружаемая входная дюза), тундшная дюза, садочный блок. Для облицовки тундша существует несколько практик. На рис. 2 показан типичный тундш с его огнеупорами.
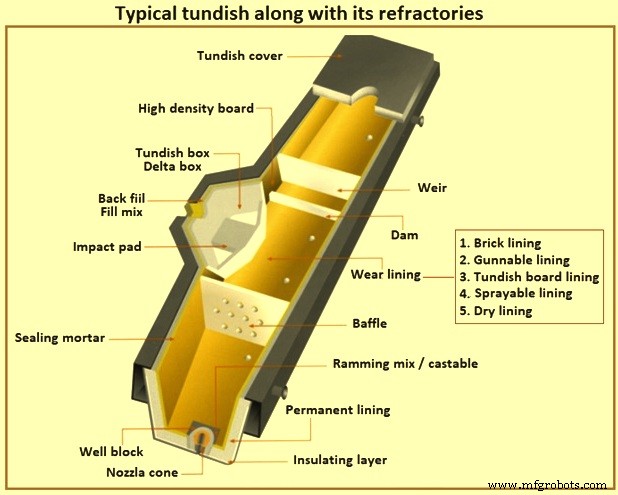
Рис. 2 Типичный тундш с его огнеупорами
Различные практики огнеупорной облицовки тундша можно разделить на пять основных типов: (1) кирпичная облицовка, (2) забивная облицовка, (3) облицовка плитами тундша, (4) распыляемая облицовка, (5) сухая облицовка.
Кирпичная облицовка
Концепция огнеупорной кирпичной облицовки применялась для тундша изначально при внедрении непрерывной разливки в 1950-х. Это были высокоалюминистые кирпичи, по сути продолжение ковшовых огнеупорных практик на тундш. Было ряд трудностей с этим типом облицовки, что привело к развитию альтернативных практик.
Забивная облицовка
Забивные облицовки коммерчески начали в Японии для преодоления проблем кирпичной облицовки. Изначально это были альминосиликатные, позже перешли на магнезитовые или основные для поддержки металлургической практики. Эта облицовка дала монолитную бесшовную структуру и относительно улучшенный дескуллинг, но мало выиграли в разогреве или тепловых потерях из-за относительно высокой плотности забивных облицовок. Все еще была тенденция к трещинам и осыпанию при быстром разогреве. Это также исключало использование забивных облицовок для практик «холодного пуска».
Облицовка плитами тундша
Новый тип износостойкой облицовки тундша внедрен в середине 1970-х. Состоял из систем плит: низкой плотности, высокоизоляционных, утилизируемых, предварительно сформированных и предварительно отвердевших огнеупорных плит. Легкий дескуллинг, отсутствие инвестиций в оборудование и низкая стоимость силицистого варианта также способствовали его огромной популярности у многих сталеплавильников. Изначально использовали силицистые плиты, позволявшие только практику «холодного пуска». Магнезитовые плиты внедрили в середине 1980-х для выполнения требования предварительной разогреваемости — практики «горячего пуска» для низкого водорода при производстве высоколегированных качественных сталей. Однако трудоемкость, наличие швов и песчаной забивки, ломки оставались врожденными недостатками системы плит. Тем не менее, плитная система популярна там, где низкие затраты на труд и технологии применения не доступны.
Распыляемая облицовка
Разработка распыляемой облицовки проведена для преодоления трудностей других практик и стимулирования автоматизации системы облицовки тундша. В этой системе густую суспензию после тщательного смешивания транспортируют и наконец наносят на тундш после «атомизации» сжатым воздухом. Первая роботизированная система введена в эксплуатацию в 1982 году, со второй половины 1980-х широко использовалась благодаря значительным преимуществам: более низкой уложенной плотности и лучшему контролю толщины облицовки по сравнению с забивной. Больше не нужно передавать сухой порошок после флюидизации (как при забивке). Это позволило добавлять волокна и другие химикаты в массу, а однородное смешивание и нанесение стали реальностью. Облицовку можно было разогреть и взять разливку в режиме «горячего пуска», или остудить до комнатной температуры и взять как «холодный пуск». При отверделении распыляемая облицовка требует контроля для обеспечения целостности, что требует, чтобы постоянная облицовка тундша идеально была ниже 100 °C для удовлетворительного нанесения. Мокрые процессы, такие как распыляемая облицовка с до 30 % воды по массе и наличие шлангов и проливов, могут вызывать проблемы операционного здоровья и безопасности на сталеплавильном заводе. Тем не менее, эта система успешно сочетала многие преимущества плит и забивки, устраняя недостатки: швы, песчаная забивка, отскок, пыль, плохая изоляция и др.
Сухая облицовка
Сухие облицовки для тундша внедрены в Европе, вероятно, в 1986 году. Система отличается от всех предыдущих тем, что наносится в виде сухого порошка и не требует добавки воды для формирования рабочей облицовки тундша. Обычно использует смоляную связь (реакция связующего/катализатора), активируемую относительно небольшим количеством тепла (~160 °C). Вибрация может требоваться или нет в зависимости от продукта, но обязательно использовать формовку, и сухой порошок засыпают в зазор между постоянной облицовкой тундша и формовкой. Горячий воздух вводят при ~400 °C, цикл нагрева занимает ~45 минут с дополнительными 30 минутами на охлаждение. Таким образом, экономится много времени. В минусы: сухая система имеет более низкую изоляцию из-за более высокой плотности.
Производственный процесс
- Шлак доменной печи: критически важен для оптимальной работы печи
- Обнаружение и контроль включений в непрерывно литой стали для обеспечения высшего качества
- Продвинутая автоматизация и моделирование в непрерывной отливке стали
- Премиальные порошки для форм непрерывной литья: для высококачественного производства стали
- Основы непрерывной литья стали: процесс и преимущества
- Кристаллизаторы: ключевой компонент непрерывной литья стали
- Точное машиностроение: драйвер современного производства
- Инструментальная сталь: ключевые свойства и применение в строительстве и производстве
- Инструментальная сталь: типы, свойства и ключевые промышленные применения
- Литье под давлением (Die Casting): принцип работы, горячая и холодная камера, применение