



Кристаллизаторы: ключевой компонент непрерывной литья стали
Роль кристаллизатора в непрерывной литье стали
Кристаллизаторы играют важнейшую роль в процессе непрерывной литья жидкой стали. Они являются сердцем процесса непрерывной литья. В ходе процесса жидкая сталь из раздаточного горна (тундиша) через погружной входной сопло (SEN), погруженное в жидкую сталь, поступает в литейный кристаллизатор. Кристаллизаторы охлаждаются водой. Твердение жидкой стали начинается в кристаллизаторе за счет косвенного охлаждения. Процесс охлаждения в кристаллизаторе называется первичным охлаждением.
В кристаллизаторе тонкая оболочка стали у стенок кристаллизатора затвердевает раньше, чем центральная часть. Эта оболочка называется жгутом и покидает основание кристаллизатора, попадая в камеру опрыскивания. Основная масса жидкой стали внутри стенок жгута все еще находится в расплавленном состоянии. Жгут немедленно поддерживается плотно расположенными водяноохлаждаемыми роликами, которые удерживают стенки жгута от ферростатического давления еще затвердевающей жидкой стали внутри жгута. Для увеличения скорости затвердевания жгут опрыскивается большими объемами воды при прохождении через камеру опрыскивания. Это вторичный процесс охлаждения. Окончательное затвердевание жгута может произойти после выхода из камеры опрыскивания.
Функция кристаллизатора непрерывной литья — принять жидкую сталь и обеспечить быстрый теплообмен с охлаждающей водой для обеспечения быстрого затвердевания. Жидкая сталь при выходе из кристаллизатора должна иметь достаточно толстую внешнюю оболочку, чтобы предотвратить ее разбрызгивание по частям литейной машины. Кристаллизатор выполняет именно эту функцию. После кристаллизатора дальнейшее охлаждение жгута осуществляется за счет более интенсивного прямого охлаждения с помощью прямых водяных струй.
Затвердевание обусловлено динамической природой процесса литья. В частности, это относится к следующему:
- Обработка очень высоких тепловых потоков в кристаллизаторе
- Поддержание начальной тонкой и хрупкой твердой оболочки для предотвращения пробоев при спуске жгута вниз по кристаллизатору
- Расчет литейных параметров в соответствии с динамикой затвердевания марок стали для минимизации или устранения поверхностных и внутренних дефектов в литом изделии
Ключевые элементы стальной оболочки, покидающей кристаллизатор: форма, толщина оболочки, равномерное распределение температуры по оболочке, отсутствие дефектов внутреннего и поверхностного качества с минимальной пористостью и малым количеством неметаллических включений.
Безопасная эксплуатация (без металлопробоев) литейной машины и достижение приемлемого качества литой стали требуют понимания как процессной инженерии, так и металлургии затвердевания. Важные аспекты — контроль трения в кристаллизаторе и влияние характеристик марки стали на процесс затвердевания. Первый является уникальным примером сочетания механизма затвердевания и процессной инженерии, а второй определяет литейные параметры для литья различных марок стали.
Кристаллизатор
Кристаллизатор представляет собой по сути открытую коробчатую структуру, содержащую водяноохлаждаемую внутреннюю облицовку из высокочистого медного сплава. Небольшие количества легирующих элементов добавляются для повышения прочности. Вода кристаллизатора отводит тепло от затвердевающей оболочки. Рабочая поверхность медной грани часто хромируется или никелируется для обеспечения более твердой рабочей поверхности и предотвращения переноса меди на поверхность литого жгута, что может способствовать образованию поверхностных трещин на литой стали. Глубина кристаллизатора может варьироваться от 0,5 до 2,0 м в зависимости от скорости литья и размера сечения.
Кристаллизатор имеет коничность для уменьшения образования воздушного зазора. Коничность обычно составляет 1% длины кристаллизатора. Для поперечного сечения кристаллизатора коничность составляет около 1 мм на 1 м длины кристаллизатора. Поперечное сечение кристаллизатора соответствует сечению литуемого профиля. Поперечное сечение кристаллизатора постепенно уменьшается сверху вниз.
Покрытие, состоящее в нанесении покрытия на внутреннюю стенку кристаллизатора, служит для увеличения срока службы медных кристаллизаторов. Качество покрытия играет значительную роль в определении ресурса кристаллизатора. На протяжении лет разрабатывались различные типы покрытий, которые неуклонно улучшали качество и стоимостную эффективность кристаллизаторов непрерывной литья.
В зависимости от требований литейного процесса применяются различные процессы и материалы покрытия для получения оптимального результата. Доступные материалы покрытий: Ag, Ni, Cr, Mo, CrO, ZrO и Al2O3. Покрытие наносится химическим, электролитическим или термическим способом. Существуют следующие типы покрытий:
- Параллельное покрытие — предотвращает прямой контакт между жгутом и медью, контролирует тепловые потери (во всех случаях, а не рассеивание) за счет изменения толщины покрытия и повышает ресурс.
- Многослойное покрытие — компенсирует горячие точки и повышает ресурс.
- Частичное параллельное покрытие у входа или выхода кристаллизатора — покрытие у входа снижает рассеивание тепла в верхних зонах кристаллизатора, предотвращает наложение и повышает ресурс. Покрытие у выхода снижает рассеивание тепла в конце кристаллизатора и повышает ресурс.
- Коническое покрытие — контролирует рассеивание тепла вдоль длины кристаллизатора и повышает ресурс.
Кристаллизаторы непрерывной литья могут иметь разные формы и внутренние коничности в зависимости от поперечного сечения, литого на машине непрерывной литья. Несколько типичных поперечных форм кристаллизаторов показаны на рис. 1.
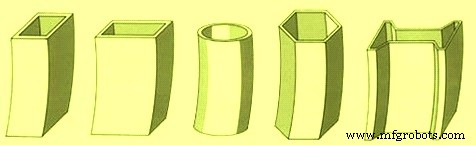
Рис. 1 Поперечные формы кристаллизаторов
Требования к кристаллизатору
Кристаллизатор должен быть устойчивым к термическому износу и деформации. Желательные свойства кристаллизатора:
- Высокая теплопроводность
- Высокая прочность и твердость для обеспечения (i) износостойкости, (ii) ползучестойкости, (iii) усталостной прочности и (iv) стойкости к трещинообразованию
- Высокая температура размягчения (сохранение требуемых свойств при высоких температурах)
Контроль уровня жидкой стали в кристаллизаторе критически важен для успешной работы машины непрерывной литья. Это осуществляется путем контроля уровня стали (уровня мениска). Затвердевание начинается от мениска уровня стали в кристаллизаторе. Датчики уровня кристаллизатора используются для контроля уровня мениска.
Кристаллизатор обычно извлекает около 10% от общего количества тепла. Теплообмен в кристаллизаторе как критичен, так и сложен. Математическое и компьютерное моделирование обычно используются для лучшего понимания тепловых условий кристаллизатора и помощи в правильном проектировании и эксплуатации. Теплообмен обычно рассматривается как серия тепловых сопротивлений:
- Теплопередача через затвердевающую оболочку
- Теплопередача от поверхности стальной оболочки к внешней поверхности медного кристаллизатора
- Теплопередача через медный кристаллизатор
- Теплопередача от внутренней поверхности медного кристаллизатора к охлаждающей воде
Раннее затвердевание в непрерывной литье происходит в виде частичного замерзания кривизны мениска, исходящей от точки контакта жидкости с кристаллизатором. Предотвращение прилипания и разрыва этой начальной тонкой оболочки при спуске затвердевающего жгута является одной из главных функций кристаллизатора. Для минимизации прилипания и разрыва оболочки трение между поверхностью жгута и стенкой кристаллизатора должно держаться ниже критического уровня в зависимости от прочности оболочки.
Колебания кристаллизатора
Минимизация трения и непрерывное отделение оболочки от кристаллизатора достигнуты за счет внедрения колебаний кристаллизатора с помощью смазки. Кристаллизатор колебается вверх и вниз для извлечения частично затвердевшего жгута. Частота колебаний может варьироваться. Кристаллизатор также колебается вертикально (или по близкой к вертикали криволинейной траектории), чтобы предотвратить прилипание жидкой стали к стенкам кристаллизатора.
Цикл колебаний влияет на трение «кристаллизатор-жгут», включая отделение жгута от кристаллизатора, а также определяет микрогеометрию поверхности литого изделия. Циклы колебаний кристаллизатора варьируются по частоте, ходу и характеру. С точки зрения смазки цикл колебаний переводится в две рабочие фазы:
- Фаза сжатия длительностью t1, определяемая как отрицательное время стриппа, когда литейный шлак проникает в зазор между первой затвердевшей оболочкой и кристаллизатором. Период t1 характеризуется большей скоростью движения кристаллизатора вниз относительно скорости спуска жгута и отвечает за отделение оболочки от стенки кристаллизатора, а также позволяет возникнуть сжатым напряжениям в оболочке, повышающим ее прочность за счет заделывания поверхностных трещин и пористости.
- Фаза смазки длительностью t2, когда на первую затвердевшую оболочку действуют растягивающие напряжения, сопровождаемые отложением проникшего литейного шлака на стенку кристаллизатора. Это соответствует движению кристаллизатора вверх.
Колебания кристаллизатора необходимы для минимизации трения и прилипания затвердевающей оболочки, предотвращения разрыва оболочки и пробоев жидкой стали, которые могут нанести серьезный вред оборудованию и вызвать простои машины из-за очистки и ремонта. Трение между оболочкой и кристаллизатором снижается за счет использования смазок для кристаллизаторов, таких как масла или порошковые литейные флюсы. Колебания осуществляются либо гидравлически, либо при помощи электродвигателей с эксцентриками или рычагами, которые поддерживают и возвратно-поступательно двигают (колеблется) кристаллизатор.
Колебания кристаллизатора приводят к образованию следов колебаний (ОМ) через почти регулярные интервалы на поверхности литого изделия. Эти следы могут сопровождаться образованием затвердевших крючков под следами колебаний. Образование следов колебаний в основном включает три стадии:
- Частичное затвердевание мениска у стенки кристаллизатора и литейного порошка в виде хрупкого крючка.
- Изгиб крючка в фазе t1 и заживление любого разрыва оболочки (вызванного вязким трением на предшествующем ходу вверх). Линия сегрегации связана с изгибом оболочки, когда растворитель-обогащенная междендритная жидкость выдавливается на поверхность.
- Разгибание оболочки происходит на ходу вверх за счет вязкого трения. Ход вверх также может сопровождаться переливом жидкой стали над изогнутым крючком в случае сильной оболочки мениска или подъема уровня в кристаллизаторе. Комбинация разгибания оболочки и перелива металла также возможна. Следы колебаний глубже при разгибании оболочки, а при переливе — мелкие и показывают наложенные поверхности.
Форма крючка и следов колебаний основана на степени изгиба/разгиба оболочки и переливе через мениск при литье.
Смазка кристаллизатора
Смазку также можно добавлять в жидкую сталь в кристаллизаторе для предотвращения прилипания и захвата любых частиц шлака (включающих оксидные частицы или накипь), которые могут присутствовать в жидкой стале, и вывода их на поверхность ванны для образования плавающего слоя шлака.
Смазка в кристаллизаторе возникает за счет проникновения литейного шлака в зазор «жгут-кристаллизатор». Происходит слойное распределение шлака в зазоре. Трение в кристаллизаторе считается обусловленным двумя механизмами. Движение кристаллизатора относительно затвердевшей оболочки порождает силу трения за счет вязкости пленочного шлака. Сила трения, возникающая по этому механизму, называемая жидким трением, связана со скоростью кристаллизатора, скоростью литья, вязкостью жидкого шлакового слоя и его толщиной.
Если происходит относительное движение между жгутом и затвердевшим литейным шлаком, сила трения возникает за счет контакта твердое-твердое. Полученное твердое трение связано с коэффициентом твердого трения и ферростатическим давлением расплавленной стали.
Жидкая смазка полностью доминирует в верхней части кристаллизатора. С другой стороны, значение твердого трения ниже жидкого трения в нижней части кристаллизатора, что указывает на доминирование твердой смазки. Кроме того, при более низкой вязкости шлака зона жидкой смазки простирается дальше в нижнюю часть кристаллизатора.
Приведенная выше концепция трения полезна для объяснения повышенной склонности к пробоям типа «прилипание» при увеличении скорости литья. Анализ трения показывает, что предотвращение пробоев типа прилипание при высокоскоростном литье требует улучшения смазки в верхней части кристаллизатора, особенно непосредственно под мениском.
Производственный процесс
- Стальная шерсть: история, производство и безопасность
- Искусство ножниц: от древних пружинных лезвий к современным точным инструментам
- Цинк: свойства, применение и производственный процесс
- Нержавеющая сталь: свойства, производство и будущие применения
- Обнаружение и контроль включений в непрерывно литой стали для обеспечения высшего качества
- Продвинутая автоматизация и моделирование в непрерывной отливке стали
- Оптимизация непрерывного литья воздушно-распыльным охлаждением: эффективность и качество
- Премиальные порошки для форм непрерывной литья: для высококачественного производства стали
- Тундш: ключ к качеству в непрерывной разливке стали
- Точное литье нержавеющей стали в оболочке: передовое производство сложных деталей