



Эволюция непрерывной разливки в сталелитейном производстве: ключевые исторические этапы
Исторические аспекты непрерывной разливки и смежных технологий для стали
Технология непрерывной разливки (НР) стали как метод кристаллизации жидкого металла имеет относительно короткую историю — не намного длиннее, чем история кислородного сталеварения. В отличие от других процессов сталепроизводства, непрерывная разливка является критическим звеном между жидкой и твердой фазами и должна одновременно учитывать металлургические эффекты и механические вызовы.
Непрерывная разливка преобразует жидкую сталь в твердую на непрерывной основе и включает ряд важных коммерческих процессов. Эти процессы являются наиболее эффективным способом застывания больших объемов жидкой стали в простые формы для последующей обработки. Доля НР в мировой сталелитейной промышленности сейчас составляет около 96% от выпуска чугуна, тогда как в 1970 году она была всего 4%.
Непрерывная разливка отличается от других процессов кристаллизации своим стационарным характером. Жидкая сталь застывает на стенках кристаллизатора, одновременно вытягиваясь из его нижней части со скоростью, которая поддерживает границу твердое/жидкое в постоянном положении во времени. Процесс работает лучше всего, когда все его аспекты функционируют в этом стационарном режиме.
Экономические и технические преимущества
По сравнению с другими методами литья, непрерывная разливка, как правило, требует более высоких капитальных затрат, но обеспечивает более низкие операционные расходы. Это наиболее затратно- и энергоэффективный метод массового производства полуфабрикатов из стали с постоянным качеством в различных размерах и формах. Поперечные сечения могут быть прямоугольными (для последующей прокатки в лист или полосу), квадратными или круглыми (для сортовой проката и бесшовных труб), а также в форме «собачьей кости» (для прокатки в двутавры).
Современные непрерывные разливочные машины состоят из модульных технологических/мехатронных пакетов, что позволяет быстро проектировать, сократить сроки реализации проектов и быстро выходить на полную мощность после первой заливки. С металлургической точки зрения, современные машины НР обладают функциями для обработки струй специальным охлаждением и технологиями мягкого сжатия. Сложные процессные модели обеспечивают онлайн-симуляцию и замкнутое управление для дальнейшей оптимизации качества продукции и производительности. Роботизированные узлы выполняют работы в опасных зонах, повышая оперативную надежность без участия человека. Темп инноваций в непрерывной разливке с момента начала коммерциализации в 1950-х годах был выдающимся. Видения и первые попытки разработки этого процесса в 1960–1970-х годах, а также ориентиры 1980-х годов хорошо задокументированы.
Ранние этапы развития непрерывной разливки
Идея повышения производительности литья за счет непрерывности принадлежит Дж. Лэйнгу, который в 1843 году запатентовал в США машину для горизонтальной непрерывной разливки труб и листов из низкоплавких сплавов после успешных испытаний. В патенте Лэйнг предложил подачу жидкого металла из вертикального резервуара через желоб в предварительно нагрет горизонтальный кристаллизатор с вставленным мандрилем, вращающимся вокруг своей оси для предотвращения прикрепления отливки. Труба охлаждалась на выходе из кристаллизатора.
Дальнейшее развитие непрерывной разливки приписывается Генри Бессемеру, который в 1857 году предложил и запатентовал в Великобритании устройство, известное как двухроликовая разливка. В этом устройстве жидкая сталь разливалась между двумя водяноохлаждаемыми барабанами, а полученный лист извлекался через изогнутые направляющие плиты, где он непрерывно резался на размеры и далее извлекался через пружинно-нагруженные ролики (Рис. 1). Однако Бессемер не развивал эту технологию, вероятно, отдавая приоритет разработке процесса сталеварения.
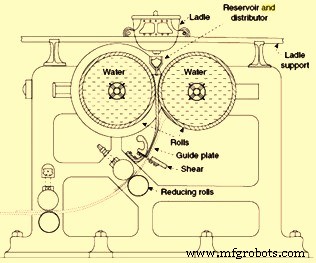
Прошло более 100 лет, прежде чем непрерывная разливка стали стала массовой производственной технологией, но уже с иной конструкцией, нежели двухроликовая разливка, которая применялась промышленным масштабом для легких сплавов.
В дальнейших разработках Бессемер внедрил 중간ную ложу с затвором для удержания шлака. Кристаллизатор 250×250 мм под ложу был оснащен гидравлическим тараном для выталкивания слитка вверх с целью прямой прокатки без перегрева. Это стало предтечей закрытия нижнего конца кристаллизатора маневренной заготовкой.
Геран Фридрих Гёранссон из Швеции ввел в 1858 году ложу с затвором для переливания жидкой стали из дуйного агрегата в литейную яму с помощью подъемника. В 1859 году Генри Бессемер заменил его поворотным устройством — первой ложе旋转ной туррелью. Первый раздвижный затвор ложи был придуман Дэвидом Д. Льюисом в 1885 году.
Следующий шаг сделал Бенджамин Ата в 1886 году. По его патенту высокий водяноохлаждаемый бесдныщный кристаллизатор был напрямую соединен с промежуточной ложью, а маневренная заготовка имела клеобразную головку и извлекала заготовку прерывисто с помощью приводных роликов. Метод использовался для полукоммерческого производства квадратных заготовок 100 мм в начале XX века, но не дошел до массового производства. Независимо Р.М. Дален в 1889 году запатентовал похожий (не использовавшийся на практике) аппарат со срезанием «на лету».
Первая разливочная машина, построенная настоящим станкостроителем — компанией Arthur McKee Co. (Кливленд, Огайо) в 1915 году, была спроектирована Джоном Т. Роули (США) уже с изгибом и выпрямлением, для заготовок 45×45 – 75×75 мм длиной 10–50 м (без срезания «на лету»). Наблюдалось нестабильное управление длиной из-за чрезмерного трения в кристаллизаторе, вызывавшего случайное прилипание и разрыв оболочки.
Концепция возвратно-поступательного движения короткого кристаллизатора вверх-вниз для уменьшения трения была запатентована Корнелиусом У. ван Ранстом (США) в 1921 году. Зигфрид Юнганс (Германия) впервые реализовал осцилляцию кристаллизатора в 1930-х годах. Его машина изначально использовалась на заводе Wieland-Werke для литья латуни. Кристаллизатор представлял медную трубу, открытую с обеих сторон, окруженную водяной рубашкой. Жидкий металл подавался сверху, а застывший — извлекался роликами снизу. Специальная система регулировала подачу металла в соответствии со скоростью вытягивания, поддерживая постоянный уровень расплава в кристаллизаторе. Это было важным элементом технологии и ярким примером преимуществ автоматизации и управления в НР. Кристаллизатор смазывали и придавали ему вертикальное осциллирующее движение для предотвращения прилипания застывшего металла к стенкам. Эта особенность была впоследствии перенесена на непрерывную разливку сталей. Летающие пилы располагались в яме под установкой для непрерывного реза заготовок на требуемую длину. Схема оказалась успешной и широко использовалась для литья меди, алюминиевых сплавов в Германии, США и СССР. Процесс Юнганса с 1937 года применяли для магния — литья круглых заготовок Ø200 мм для экструзии и плит до 100×600 мм. Рис. 2 изображает метод Юнганса. Позже Юнганс добавил водяное опрыскивание непосредственно на заготовку и внес много инноваций в систему подачи и распределения жидкого металла.
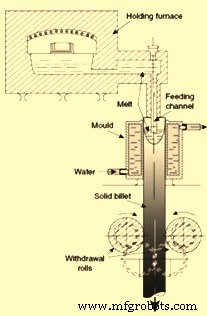
По сравнению с постоянным литьем в кокилли, использувшимся ранее, метод Юнганса имел следующие преимущества:
- Настоящий непрерывный процесс с возможностью расширенной автоматизации, позволявший повысить производительность при меньшем числе персонала
- Воспроизводимые режимы литья, обеспечивавшие воспроизводимое качество заготовок
- Лучшее питание центральных частей заготовок с соответствующим повышением их цельности
- Более однородная структура по сечению заготовки
- Лучшее удаление газов во время литья через жидкую часть заготовки
- Меньшее количество брака
Однако метод Юнганса не решал всех проблем кокилльного литья, главным образом из-за преобладания теплоотвода через стенки кристаллизатора. В результате шихта заготовки была глубокой, застывавшая оболочка испытывала высокие температурные градиенты, а образование воздушного зазора требовало поддержания низких скоростей литья, то есть более длительного времени застывания. Крупные заготовки (Ø300–500 мм) характеризовались негомогенной структурой и химическим составом (макрозагрязнения). Длинные кристаллизаторы, необходимые для надлежащего охлаждения, требовали очень тонкой чистовой обработки внутренней поверхности.
Для устранения этих недостатков необходимо было разработать технологию, где тепло отводилось бы преимущественно через твердую часть отливки. В результате шихта отливки должна была стать мельче, а профиль застывания — более плоским. Макрозагрязнения, структурная негомогенность и радиальные напряжения должны были быть значительно менее выражены. Эти потребности были удовлетворены новой технологией, разработанной почти одновременно и независимо в Германии и США. Эта технология известна как «технология прямого охлаждения» (Direct Chill — DC). Она быстро была коммерциализирована и применялась в промышленных масштабах. Процесс DC-литья по этой технологии был следующим.
Жидкий металл заливали сверху в открытый, относительно короткий водяноохлаждаемый кристаллизатор, который снизу закрывался маневренным блоком, соединенным с гидравлической или механической системой опускания. После достижения уровня расплава в кристаллизаторе определенного уровня, таран опускали, и твердая часть заготовки извлекали вниз. Расход жидкого металла и скорость литья согласовывали так, чтобы уровень расплава в кристаллизаторе оставался постоянным. Как только твердая оболочка выходила из нижней части кристаллизатора, на поверхность подавали воду в виде опрыскивания или водяной пленки. Охлаждение твердой заготовки еще больше интенсифицировалось ее погружением в яму, наполненную водой (что также делало процесс безопаснее, так как при прорыве жидкий металл быстро охлаждался в большом объеме воды). Процесс был полунепрерывным. Как только таран достиг нижнего положения в яме, литье останавливали, и заготовку извлекали из ямы. DC-литье обладало уникальной особенностью, резко отличающей его от ранее используемых технологий.
Застывание происходило в узком слое отливки внутри и под кристаллизатором. В стационарной стадии литья форма и размеры этой области оставались постоянными и воспроизводимыми от плавки к плавке. Управляя распределением жидкого металла при заполнении кристаллизатора, прямым охлаждением под кристаллизатором и скоростью литья, форму и размеры зоны застывания можно было держать в оптимальных пределах. Поскольку эти форма и размеры определяют температурные градиенты и отвечают за трещины, макрозагрязнения и структурную гомогенность, появление этих дефектов также можно было контролировать. DC-литье имело следующие преимущества над методом Юнганса:
- Существенное снижение центрлинейной сегрегации
- Повышение плотности центральной части заготовки
- Более тонкая и гомогенная структура с соответствующим улучшением механических свойств
- Лучшее качество поверхности
- Ниже операционные затраты
Первая машина НР для цветных металлов была установлена Росси (предпринимателем) в 1937 году на заводе Scovill Manufacturing Co. в Уотберри. Применялись несколько процессов НР того времени. Непрерывная разливочная машина (Рис. 3), с осциллирующим кристаллизатором и прямым охлаждением водяными опрыскиваниями снизу, выглядела довольно просто, но была реализована изощренная система подажи и питания жидкого металла. Она включала: (i) полностью облудненную перекачку жидкого металла из ложи через воронку в два индукционно нагреваемых и инертизированных удерживающего сосуда, расположенных параллельно; (ii) оттуда облудненную перекачку в небольшой инертизированный промежуточный желоб под давлением инертного газа (обеспечивая полное удержание шлака) через сопротивляемо-нагреваемые каналы с индикатором уровня металла; (iii) затем гравитационную подачу через другой сопротивляемо-нагреваемый канал в газозащищенный кристаллизатор. Росси гарантировал бесперебойную работу разливочной машины в течение семи дней, что было достигнуто с самого старта.
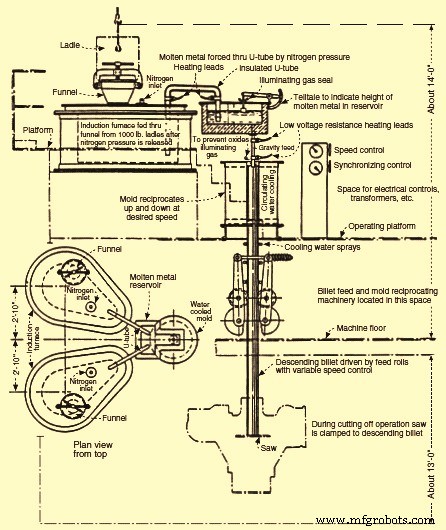
Под влиянием этого успешного примера из цветной металлургии усилия по применению технологии НР к стали постепенно усилились. Однако большинство таких разработок были серьезно ограничены в годы и вскоре после Второй мировой войны. Очень мало деталей и оперативной информации вышло в этот период из-за атмосферы всеобщей секретности. Эдвард Р. Уильямс, президент «Vulcan Mold and Iron Co.», выбрал длинный стационарный кристаллизатор и попытался уменьшить трение прерывистым вытягиванием струи. Его патент включал роликовую фартучную опору струи, необходимую для литья плит. Вместе с Republic Steel он запустил большой пилотный агрегат в 1942 году для заготовок 100×100 мм и мини-плит 75×215 мм. Еще один пилотный агрегат был построен с Babcock & Wilcox в 1948 году, оснащенный такими передовыми функциями, как автоматическое управление уровнем в кристаллизаторе и ТВ-наблюдение.
На базе стационарного фиксированного кристаллизатора в то время было инициировано множество подобных современных попыток в США, Великобритании, России (тогда СССР), Японии, Австрии и Франции. Эти попытки литья страдали от трения в кристаллизаторе и были менее успешными, чем ранние пилотные разливки стали с осциллирующим кристаллизатором Юнганса-Росси. В 1949 году Юнганс запустил свой пилотный агрегат, питаемый 1-тонным бессемеровским конвертером. После запуска он заключил соглашение о сотрудничестве с Mannesmann, которые запустили свой пилотный агрегат в Хюкингене в 1950 году. В 1952 году немецкие и австрийские разработчики НР объединили усилия, позже назначив Demag своим станкостроителем в 1956 году, что привело к аббревиатуре группы DMB (Demag-Mannesmann-Böhler).
Росси, оставшийся один, поставил свою первую сталелитейную машину, построенную Koppers Co., которая была запущена в Allegheny Ludlum в 1949 году. Этот агрегат был для круглого сечения Ø150 мм и мини-плиты 75×380 мм. Росси дал гарантии производительности 20 т/ч и качеству продукции. Эта машина считается самой первой попыткой коммерческой разливки стали. Агрегат показан на Рис. 4. Кроме функций, видно на Рис. 4, этот агрегат имел инертное облуднение ложи и кристаллизатора, а также сопротивляемое предварительное нагревание непогруженной разливной трубки. Для последующего применения погружной разливной трубки (SEN) к тонкоплитному сечению Росси предложил и запатентовал воронкообразную верхнюю половину кристаллизатора, но не использовал её.
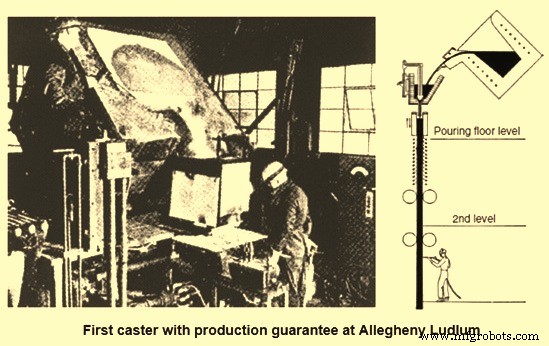
Росси создал инженерную компанию «Continuous Metalcast Inc.» с акционерами Allegheny и Koppers и получил еще четыре заказа от производителей специальных сталей в США, Англии, Швеции и Франции. Для ведения зарубежного бизнеса в 1954 году Росси основал Concast AG в Цюрихе (Швейцария). Таким образом, на заре индустриализации НР возникли две основные конкурирующие группы по проектированию и поставке агрегатов, помимо множества мелких станкостроительных инициатив. Некоторое понимание между двумя группами было достигнуто после внедрения концепции изогнутого кристаллизатора, когда и консорциум DMB, и группа Concast образовали в 1963 году совместное предприятие MBC (Mannesmann-Böhler-Concast) в Цюрихе.
Изначально развитие НР в стали было сфокусировано на производстве специальных сталей, где потенциальная экономия металла приносила наибольшее стоимое преимущество. Также меньшая вместимость ложей лучше соответствовала низкой производительности агрегата. Дальнейшим препятствием для внедрения непрерывной разливки крупными производителями были неудачные попытки производства капающих сталей приемлемого поверхностного качества. Таким образом, ранние попытки плитной разливки ограничивались производством марганцево-кремнезакаленных (Mn-Si) пластинчатых марок. Только переход на алюминиезакаленные (Al) стали и параллельные улучшения поверхностного качества струи открыли путь к более широкому применению непрерывной разливки как для плоских, так и для длинных продуктов. В этом отношении развитие внепечной обработки стали также стало жизненно важным предварительным условием, равно важным и для производительности агрегата, и для качества продукции.
В ходе развития непрерывных разливочных машин было реализовано несколько типов агрегатов с существенными различиями в конструкционных высотах (Рис. 5). Некоторые типы имели ограниченную производительность либо из-за ограниченной длины опоры (вертикальные агрегаты), либо из-за скорости литья, ограниченной высоким трением в кристаллизаторе (горизонтальные агрегаты). Кроме того, существовали характерные различия в отношении качества продукции.
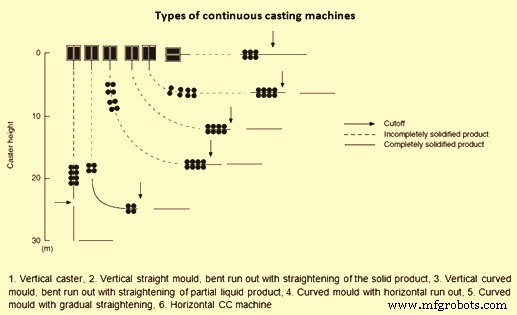
Вертикальная разливочная машина была естественной конструкцией, литьей под действием гравитации и обеспечивающей симметричную макроструктуру; но производительность агрегата была строго ограничена высотой здания. Поэтому в истории НР ряд попыток был заметен для увеличения длины агрегата при низкой высоте здания за счет изгиба и выпрямления струи, например, заготовкоразливка Роули и более совершенное предложение Тарквине и Сковилл. Для предотвращения внутренних трещин были разработаны несколько правил проектирования агрегатов, основанных на критическом деформировании и скорости деформирования на границе твердое/жидкое, что привело к выделению отдельных зон изгиба и выпрямления, простирающихся на несколько пар роликов.
С появлением принципа литья в изогнутый кристаллизатор, введенного одновременно пилотными испытаниями на Mannesmann Хюкинген и Von Moos Stahl в 1963 году, необходимая высота здания была существенно снижена. Этот тип агрегата инициировал быстрый рост применения НР в случае литья заготовок и блумов, особенно в небольших заготовкоразливных цехах, которые могли использовать существующие здания. В плитной разливке, однако, широкое использование изогнутого кристаллизатора в последние годы пришло к явному стопу из-за усиленной аккумуляции макровключений и/или пузырьков аргона в четвертях сечения. Поэтому, помимо новых агрегатов, теперь строится исключительно как прямые кристаллизаторы с изгибом, существующие машины с изогнутыми кристаллизаторами все чаще модернизируются.
С начала развития НР основной заботой было управление температурой жидкой стали. Это было серьезным препятствием для малых ложей с большим отношением поверхности к объему. В то время как ранние пилотные агрегаты питались непосредственно от плавленных или удерживающих печей, это было непрактично для крупномасштабного производства. Один из ранних подходов, реализованный Холлидеем на заводе Barrow Steel Works в Англии, заключался в использовании полностью герметичной ложи с литейной губкой, которую можно было нагревать во время литья горелкой «can-jet» через крышку ложи, обеспечивая время литья до 2 часов из 7-тонной ложи. Холлидей также настаивал на высокотемпературном предварительном нагреве ложи. Для более крупных вместимостей ложи с губкой были непрактичны, поэтому внедрили ложи с затвором для регулирования расхода. Однако использование затвора не подходило для увеличивающегося времени пребывания металла в ложе. Поэтому большим шагом вперед в оперативной надежности и производительности агрегата стало внедрение раздвижного затвора ложи.
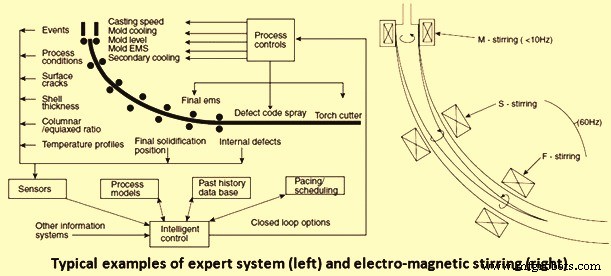
С 1980-х годов произошло множество разработок для повышения эффективности технологии непрерывной разливки для сталей. Улучшения коснулись ложеобработки жидких сталей, перекачки металла ложь–промежуточная ложь и промежуточная ложь–кристаллизатор, металлургии промежуточной ложи, кристаллизаторов и первичного охлаждения (электромагнитное мешание и др.), вторичного охлаждения и опоры застывающего металла (ЭМС, воздушно-капельное охлаждение и др.), разрезания и охлаждения отливки (охлаждающие ложе с переворотом), автоматизации и управления процессом. Рис. 6 показывает типичные примеры экспертных систем и электромагнитного мешания.
Производственный процесс
- Обнаружение и контроль включений в непрерывно литой стали для обеспечения высшего качества
- Продвинутая автоматизация и моделирование в непрерывной отливке стали
- Премиальные порошки для форм непрерывной литья: для высококачественного производства стали
- Тундш: ключ к качеству в непрерывной разливке стали
- Основы непрерывной литья стали: процесс и преимущества
- Кристаллизаторы: ключевой компонент непрерывной литья стали
- Ключевые этапы проектирования и строительства сталелитейного завода
- Премиальные решения из нержавеющей стали для резки, шлифовки и финишной обработки
- Оптимизация работы штампов и матриц премиальными марками инструментальной стали
- Мягкая, нержавеющая или инструментальная сталь: как выбрать лучший материал для проекта