



Эволюция сталеварения: от древних артефактов к современным процессам
Развитие процессов сталеварения
Ранней известные изделия из стали — это предметы из железа, выкопанные на археологической площадке в Анатолии, им почти 4000 лет, они датируются 1800 г. до н.э. Гораций упоминал стальные оружия, такие как фальката, на Иберийском полуострове, а Норическая сталь использовалась римской армией.
Репутация «серического железа» Южной Индии (вутц, ульца) среди греков, римлян, египтян, восточных африканцев, китайцев и народов Ближнего Востока значительно выросла. Южноиндийские и средиземноморские источники, включая Александра Македонского (III в. до н.э.), сообщают о презентации и экспорте такой стали грекам. Металлургические площадки на Шри-Ланке использовали ветровые печи, приводимые в действие муссонными ветрами, способные производить высокоуглеродистую сталь. Крупномасштабное производство ульцы в Тамилакме с использованием тиглей и источников углерода, таких как растение аварам, велось уже к VI в. до н.э., став пионерским предтечей современного сталепроизводства и металлургии. В Спарте сталь производили в больших объемах около 650 г. до н.э.
Китайцы периода Воюющих царств (403–221 гг. до н.э.) имели закаленную сталь, а китайцы династии Хань (202 г. до н.э. – 220 г. н.э.) создавали сталь путем плавки ковкого железа с чугуном, получая конечный продукт — сталь со средним содержанием углерода — уже к I в. н.э. Народ Хая в Восточной Африке изобрел тип печи, на котором делали углеродистую сталь при 1800 °C почти 2000 лет назад. Ричард Хукер предполагает, что восточноафриканская сталь датируется 1400 г. до н.э.
Доказательства раннего производства высокоуглеродистой стали
Доказательства самого раннего производства высокоуглеродистой стали на Индийском субконтиненте найдены в Кодуманале (Тамилнаду), Гольконде (Телангана), Кернатеке и в районе Саманалавева на Шри-Ланке. Эта сталь, известная как ульца, производимая примерно с VI в. до н.э., экспортировалась по всему миру. Стальная технология существовала в регионе до 326 г. до н.э., так как она упоминается в литературе сангамского тамильского, арабской и латинской как лучшая сталь в мире (называемая серическим железом), экспортировавшаяся римлянам, египтянам, китайцам и арабам. Поскольку технология была заимствована из Южной Индии, происхождение сталелитейной технологии в Индии можно консервативно оценить в 500–400 гг. до н.э.
Ульца, также известная как дамасская сталь, славится своей прочностью и способностью держать лезвие. Из писаний Зосимы Панополита известно, что эта сталь изначально создавалась из ряда разных материалов, включая различные примеси. Однако к моменту, когда царь Пор подарил стальной меч императору Александру в 326 г. до н.э., это уже была старая технология в Индии. По сути, это был сложный сплав с железом в качестве основного компонента. Недавние исследования предполагают, что в ее структуре могли присутствовать углеродные нанотрубки, что может объяснять некоторые ее легендарные качества, хотя, учитывая технологию того времени, такие качества получались случайно, а не по замыслу. Естественный ветер использовался там, где почва, содержащая железо, нагревалась с помощью дров. Древние сингальцы умели получать 1 тонну стали из 2 тонн руды — замечательный подвиг для того времени. Одна такая печь найдена в Саманалавеве, и археологи смогли произвести сталь так, как это делали древние.
Методы производства стали на Индийском субконтиненте
Различные методы использовались для производства стали на Индийском субконтиненте. Согласно исламским текстам, таким как аль-Тарсуси и Абу Райхан Бируни, описаны три метода непрямого производства стали. Средневековый исламский историк Абу Райхан Бируни (973–1050 гг. н.э.) дает самое раннее упоминание о производстве дамасской стали. Он описывает только три метода производства стали. Первые два метода имеют долгую историю в Центральной Азии и на Индийском субконтиненте, а третий эксклюзивен для Южной Азии. Эти три метода обычно считаются произошедшими с Индийского субконтинента. Первый метод и самый распространенный традиционный — твердофазная цементация ковкого железа. Это диффузионный процесс, при котором ковкое железо упаковывают в тигли или в ров с углем, затем нагревают для продвижения диффузии углерода в железо для получения стали. Цементация является основой ульца-процесса производства стали (разновидность цементационного процесса). Второй метод — декарбуризация чугуна путем удаления углерода из чугуна (разновидность тиглевого процесса). Еще один непрямой метод использует ковкое железо и чугун. В этом процессе ковкое железо и чугун могут нагреваться вместе в тигле для получения стали плавлением. Что касается этого метода, Абу Райхан Бируни утверждает: «этот метод использовался в рове».
Вариации процесса соплавления предварительно найдены в Персии и Центральной Азии, но также встречаются в Хайдарабаде (Индия). Для углерода современные исламские авторитеты указывают разнообразные органические материалы: кожуру граната, жёлуди, фруктовые кожуры (апельсиновая цедра), листья, а также яичный белок и скорлупа. В некоторых индийских источниках упоминаются щепки дерева, но значительно ни один из источников не упоминает древесный уголь.
Тиглевая сталь, полученная медленным нагревом и охлаждением чистого железа и углерода (обычно в виде древесного угля) в тигле, производилась в Мерве к IX–X вв. н.э. В XI веке есть доказательства производства стали в Суньском Китае с использованием двух техник: (i) «берганесковый» метод, дающий низкокачественную негомогенную сталь, и (ii) предтеча бессемеровского процесса, использующая частичную декарбуризацию путем повторной ковки под холодным дутьем.
Производство стали цементационным процессом было описано в трактате, опубликованном в Праге в 1574 году, и использовалось в Нюрнберге с 1601 года.
Цементационный процесс производства стали
Цементационный процесс — устаревший метод производства стали цементацией железа. В отличие от современного сталеварения, он увеличивал содержание углерода в железе. Видимо, разработан до XVII века. Печь Дервенткоут, построенная в 1720 году, — раннейший сохранившийся пример цементационной печи. Две цементационные печи, определенно существовавшие в начале XVI века, были раскопаны в Англии.
Процесс начинается с ковкого железа и угля. Используются одна или несколько длинных каменных горшков внутри печи. Обычно каждый был 14 футов (4,27 м) на 4 фута (1,22 м) и 3,5 фута (1,07 м) глубиной. Железные прутки и уголь укладывали чередующимися слоями, со верхним слоем угля и затем огнеупором для герметизации горшка. Некоторые производители использовали смесь порошкового угля, сажи и минеральных солей, называемую цементационным порошком. На крупных заводах за цикл обрабатывали до 16 тонн железа.
Стандартные прутки ковкого железа помещали в цементационную печь для превращения в цементационную или пузырчатую сталь. Печь строилась из песчаника в виде большого сундука с крышкой и загружала железными прутками, уложенными слоями с большими количествами высококачественного угля. При полной загрузке крышку устанавливали на место и замазывали раствором. Нагрев велся из огня под печью, где поддерживали угольный огонь из ямы. Тепло держали до недели, а еще неделю уходило на остывание сундука перед открытием, выгрузкой и перезагрузкой.
Распространенная конструкция цементационных печей имела два сундука рядом с огневой дыркой в центре и всем этим, заключенным в бутылкообразную структуру, похожую на «стеклянные конусы» и «гончарные печи», которая защищала печи от погоды и служила дымоходом. Размещение двух печных сундуков вместе позволяло одному огню нагревать первый сундук, пока второй остывал и перезагружался.
В течение долгого медленного нагрева углерод из угла впитывался в железные прутки. При извлечении из печи сталь имела пузырчатое внешнее отображение (отсюда альтернативное название). Эти пузыри содержали сталь с высоким содержанием углерода, в то время как центр прутков оставался ковким железом с очень малым содержанием углерода, поэтому пузырчатая сталь была мало пригодна до дальнейшей обработки.
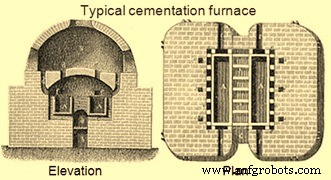
Пузырчатую сталь нагревали и ковали под молотом так, что пруток складывался на себя. Это давало «ножничную сталь», второй круг складывания и ковки давал сталь, известную как «двойная ножничная», продукт лучшего качества, дальнейшие круги давали еще более высокие сорта. План и фасад типичной цементационной печи приведены на Рис. 1.
Тиглевая сталь
Тиглевая сталь — термин, применяемый к стали, полученной двумя разными методами в современную эпоху, хотя она производилась в различных локациях на протяжении истории. Она изготавливается плавлением железа и других материалов в тигле и разливкой расплава в форму. Тиглевая сталь производилась в Южной и Центральной Азии в средневековье. Техники производства высококачественной стали были разработаны Бенджамином Хантсменом в Англии в XVIII веке. Его процесс использовал железо и сталь как сырье. Гомогенная кристаллическая структура этой литой стали улучшала ее прочность и твердость по сравнению с предыдущими формами стали.
Тиглевую сталь обычно приписывают производственным центрам в Индии и на Шри-Ланке, где она производилась ульца-процессом, и предполагают, что ее появление в других местах было следствием дальней торговли. Только недавно стало очевидно, что места в Центральной Азии, такие как Мерв в Туркменистане и Ахсикет в Узбекистане, были важными центрами производства тиглевой стали. Находки в Центральной Азии все из раскопок и датируются VIII–XII вв. н.э., в то время как индийский/шри-ланкий материал датируется уже 300 г. до н.э. Кроме того, индийская руда содержала следы ванадия (V) и других редкоземельных элементов, что приводило к повышенной закаляемости индийской тиглевой стали, прославленной на Ближнем Востоке своей способностью удерживать лезвие.
Хотя тиглевая сталь в ранние времена больше приписывается Ближнему Востоку, в Европе, особенно в Скандинавии, обнаруживались мечи. На этих мечах было выточено двусмысленное имя «Ульберт». Эти мечи датируются 200-летним периодом с IX по ранний XI век. Многие предполагают, что процесс изготовления лезвий зародился на Ближнем Востоке и впоследствии торговался в дни «Волжского торгового пути».
В первые столетия исламского периода появляются научные исследования мечей и стали. Наиболее известные из них принадлежат Джабиру ибн Хайяну (VIII в.), аль-Кинди (IX в.), Абу Райхану Бируни (начало XI в.), Мурде аль-Тарсуси (конец XII в.) и Фахри аль-Мудаббиру (XIII в.). Любой из них содержит гораздо больше информации об индийской и дамасской сталях, чем вся литература классической Греции и Рима.
Бенджамин Хантсмен был часовщиком, искавшим лучшую сталь для пружин часов. Он начал производить сталь в 1740 году после лет тайных экспериментов. Система Хантсмена использовала коксовое печь, способную достигать 1600 °C, в которую помещали до двенадцати глиняных тиглей, каждый вмещал около 15 кг железа. Когда тигли или «горшки» становились белого жара, их заряжали кусками пузырчатой стали, сплавом железа и углерода, полученным цементационным процессом, и флюсом для удаления примесей. Тигли извлекали через около 3 часов в печи, примеси в виде шлака скидывали, и жидкую сталь разливали в формы, получая чушковые слитки. Полное плавление стали давало высокооднородную кристаллическую структуру при остывании, что придавало металлу повышенную прочность на разрыв и твердость по сравнению с другими сталями того времени.
Сталь производилась в специализированных мастерских — «тиглевых печах» в Шеффилде (Англия), состоявших из мастерской на уровне земли и подземного погреба. Здания печей варьировались по размеру и архитектурному стилю, расту в размер к концу XIX века, когда технологические разработки позволили одновременно «обжигать» множество тиглей, используя газ как топливо. В каждой мастерской был ряд стандартных элементов: ряды плавленческих отверстий, литейные ямы, крышковые вентиляторы, стеллажи для тиглевых горшков и печи для отпуска каждого горшка перед обжигом. Вспомогательные помещения для взвешивания каждого заряда и изготовления глиняных тиглей либо примыкали к мастерской, либо располагались в комплексе погреба. Сталь, изначально предназначенная для пружин часов, позже находила применение в ножницах, топорах и мечах.
Другой метод, разработанный в США в 1880-х годах, плавления железа и углерода вместе напрямую для получения тиглевой стали. На протяжении XIX века и до 1920-х годов большой объем тиглевой стали направлялся на производство режущих инструментов, где она называлась инструментальной сталью.
Тиглевой процесс продолжал использоваться для специальных сталей, но сегодня устарел.
Другая форма тиглевой стали была разработана в 1837 году русским инженером Павлом Аносовым. Его техника опиралась меньше на нагрев и охлаждение, а больше на процесс закалки — быстром охлаждении жидкой стали в момент формирования правильной кристаллической структуры. Он назвал свою сталь «булат». Секрет процесса ушел с ним в могилу. В США тиглевую сталь открыл Уильям Меткалф. Хотя тиглевая сталь была очень высокого качества, она была и дорогой; признаком качества служит использование тиглевой стали до 1950-х для специальных целей.
Бессемеровский процесс положил конец тиглевой стали для менее ответственных применений.
Бессемеровский процесс и современное сталеварение
История современного сталеварения началась в XIX веке, когда Реомюр (Франция) в 1772 году, كيлли (США) в 1850 году и Бессемер (Британия) в 1856 году открыли, как улучшить чугун путем контроля углеродного содержания в железных сплавах, которые тем самым действительно становились сталями. Пока Реомюр, как химик, движился научным любопытством, Келли и Бессемер, будучи инженерами, отвечали на потребность в больших объемах и лучшем качестве стали, которую создала промышленная революция с ее станками, паровыми двигателями, машинами и железными дорогами. Это начало диалектическую связь между наукой и технологией, и основные концепции очистки чугуна (горячего металла) путем окисления углерода в жидкой ванне были изобретены в то время.
Рост железных дорог в XIX веке в Европе и Америке создал огромное давление на железно-стальную промышленность, которая все еще боролась с неэффективными производственными процессами. Сталь все еще не была проверена как конструкционный металл, производство было медленным и дорогим. До 1856 года, когда Генри Бессемер придумал более эффективный способ введения кислорода в жидкое железо для снижения содержания углерода.
Начиная с января 1855 года, он начал работать над способом производства стали в огромных объемах, требуемых для артиллерии, и к октябре подал свой первый патент, связанный с бессемеровским процессом. Бессемер сначала работал с обычной ревербераторной печью, но во время испытания пару чугунных слитков скатились к стороне ложи и оказались над ней в горячем воздухе печи. Когда Бессемер пошел толкать их в ложу, он обнаружил, что это стальные оболочки: одни только горячий воздух превратил внешние части слитков в сталь. Это решающее открытие заставило его полностью перепроектировать печь так, чтобы она загоняла воздух под высоким давлением через жидкое железо с помощью специальных воздуходувок. Интуитивно это казалось безумием, так как это должно было охладить железо, но благодаря экзотермическому окислению и кремний (Si), и углерод реагировали с избытком O₂, оставляя окружающее расплавленное железо еще более горячим, облегчая превращение в сталь.
Теперь известный как бессемеровский процесс, Бессемер спроектировал грушевидный сосуд — называемый «конвертер» — в котором железо можно было нагревать, пока O₂ дули через жидкий металл. По мере прохождения O₂ через жидкий металл он реагировал с углеродом, выделяя CO₂ и производя более чистое железо.
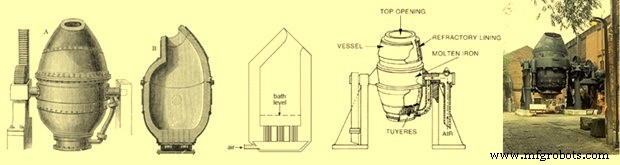
Бессемеровский процесс был первым недорогим промышленным процессом для массового производства стали из жидкого железа. Процесс назван в честь изобретателя, Генри Бессемера, который запатентовал процесс в 1855 году. Ключевой принцип — удаление примесей из железа окислением путем продува воздуха через жидкое железо. Окисление также повышает температуру железа и держит его в расплавленном состоянии. Процесс проводится в большом овальном стальном сосуде, выстеленном глиной или доломитом, называемом бессемеровским конвертером. Вместимость конвертера составляла от 8 до 30 тонн жидкого железа с типичным зарядом около 15 тонн. На вершине конвертера находится отверстие, обычно наклоненное к телу сосуда, через которое загружают железо и удаляют готовый продукт. Дно перфорировано рядом каналов — дюз, через которые воздух загоняют в конвертер. Конвертер установлен на ушах так, что его можно вращать для зарядки, ставить вертикально во время конвертации, и снова вращать для разлива жидкой стали в конце.
Процесс окисления удаляет примеси, такие как Si, C и марганец (Mn), в виде оксидов. Эти оксиды либо уходят как газ, либо образуют твердый шлак. Огнеупорная выкладка конвертера также играет роль в конвертации — огнеупорная глиняная выкладка использовалась в кислом бессемеровском процессе, где низкое фосфорное (P) сырье. Доломит используется при высоком содержании P в щелочном бессемеровском процессе (известняковые или магнезитовые выкладки также иногда используются вместо доломита). Чтобы придать стали желаемые свойства, в жидкую сталь после завершения конвертации можно добавлять другие вещества, такие как шпигеляйзен (сплав железа-углерода-марганца).
Когда требуемая сталь была получена, ее выливали в ложи, а затем переливали в формы, а легкий шлак оставляли позади. Процесс конвертации, называемый «дутье», завершался примерно за двадцать минут. В этот период ход окисления примесей оценивали по виду пламени, выходящего из устья конвертера. После дутья жидкий металл рекарбуризовывали до нужной точки и добавляли другие легирующие материалы в зависимости от желаемого продукта. Бессемеровский процесс сократил до примерно получаса время, необходимое для производства стали такого качества, требуя только кокс, нужный для первоначального плавления чугуна. Рис. 2 показывает бессемеровский конвертер.
Бессемер лицензировал патент на свой процесс пяти хозяевам железных работ за общую сумму 27 000 фунтов стерлингов, но лицензии не смогли обеспечить качество стали, которое он обещал, и позже он выкупил их обратно за 32 500 фунтов стерлингов. Он понял, что проблема в примесях железа и заключил, что решение в знании, когда отключить подачу воздуха в его процессе; чтобы примеси сгорели, но осталось именно нужное количество углерода. Однако, несмотря на затраты десятков тысяч фунтов на эксперименты, он не нашел ответа. Простое, но элегантное решение впервые обнаружил Роберт Форрестер Мюшет, который провел тысячи научно обоснованных экспериментов. Его метод заключался в том, чтобы сначала сжечь, насколько возможно, все примеси и углерод, а затем вновь ввести углерод и марганец, добавив точное количество шпигеляйзена. Это имело эффект улучшения качества готового продукта, повышения его ковкости и способности выдерживать прокатку и ковку при высоких температурах, делая его более пригодным для огромного спектра применений.
Бессемеровский процесс совершил революцию в сталепроизводстве, снизив его стоимость с 40 фунтов стерлингов за длинную тонну до 6–7 фунтов стерлингов за длинную тонну при внедрении, вместе с огромным увеличением масштаба и скорости производства этого жизненно важного сырья. Процесс также снизил потребность в рабочей силе для сталеварения.
До внедрения бессемеровского процесса сталь была слишком дорогой для строительства мостов или каркасов зданий, поэтому по всей промышленной революции использовали ковкое железо. После внедрения бессемеровского процесса сталь и ковкое железо стали примерно одинаковой цены, и большинство производителей перешли на сталь. Наличие дешевой стали позволило строить крупные мосты и обеспечило строительство железных дорог, небоскребов и больших судов. Внедрение крупномасштабного процесса производства стали, доведенного до совершенства английским инженером Генри Бессемером, проложило путь к массовой индустриализации, наблюдаемой в XIX–XX веках.
Коммерческое производство стали этим методом прекратилось в Воркингтоне в 1974 году. Его заменили процессы вроде основного кислородного процесса, который предлагал лучший контроль конечной химии. Бессемеровский процесс был настолько быстрым (10–20 минут на плавку), что оставлял мало времени для химического анализа или корректировки легирующих элементов в стали. Бессемеровские конвертеры не эффективно удаляли P из жидкой стали; по мере роста стоимости низкофосфорных руд затраты на конвертацию увеличивались. Процесс позволял заряжать только ограниченное количество стального лома, что еще больше повышало затраты. Особенно когда лом был дешевым, использование технологии электродуговой печи (ЭДП) успешно конкурировало с бессемеровским процессом, приведя к его устареванию.
Процесс был быстрым и недорогим, удаляя C и Si из железа за считанные минуты, но страдал от того, что был слишком успешен. Слишком много углерода удалялось и слишком много O₂ оставалось в конечном продукте. Бессемер в итоге должен был вернуть деньги инвесторам, пока не нашел метод повышения содержания углерода и удаления нежелательного кислорода.
Мартеновский процесс сталеварения
Мартеновский (ОХ) процесс сталеварения использует мартеновские печи. Благодаря своим преимуществам он быстро вытеснил бессемеровский процесс производства стали. К 1908 году ежегодное производство стали в мартеновских печах превысило производство бессемеровским процессом. Большинство мартеновских печей были закрыты к началу 1990-х годов, не в последнюю очередь из-за их медленной работы, их заменили основные кислородные печи (ОКП) или ЭДП. В мире все еще есть некоторые сталелитейные заводы, производящие сталь мартеновским процессом. Главные преимущества ОХ процесса заключались в том, что он не подвергал сталь избыточному азоту (который делал сталь хрупкой), был легче контролируем и позволял плавку и очистку больших количеств железного и стального лома.
Родной немецкий инженер Карл Вильгельм Сименс разработал регенеративную печь Сименса в 1850-х годах и заявлял в 1857 году, что восстанавливает достаточно тепла для экономии 70–80% топлива. Эта печь работала при высокой температуре за счет регенеративного предварительного нагрева топлива и воздуха для сгорания. При регенеративном предварительном нагреве отходящие газы из печи закачивают в камеру с кирпичами, где тепло передается от газов к кирпичам. Поток печи затем разворачивают так, что топливо и воздух проходят через камеру и нагреваются кирпичами. Этим методом мартеновская печь может достигать температур, достаточно высоких для плавления стали, но Сименс изначально не использовал ее для этого.
В 1865 году французский инженер Пьер-Эмиль Мартен получил лицензию от Сименса и первым применил его регенеративную печь для производства стали. Наиболее привлекательной характеристикой регенеративной печи Сименса является быстрое производство больших количеств качественной стали. Типичный размер мартеновских печей варьируется от 50 до 500 тонн.
Мартеновский процесс — это периодический процесс, а партия называется «плавка». Печь сначала осматривают на возможные повреждения. Как только она готова или отремонтирована, заряжают легким ломом, таким как листовой металл, дробленые автомобили или металлолом. Печь нагревают горящим газом. После плавления добавляют тяжелый лом, такой как строительный, конструкционный или прокатный лом, вместе с горячим металлом (HM) из доменной печи (ДП). После плавления всей стали добавляют шлакообразующие добавки, такие как известняк. O₂ в оксиде железа и других примесях декарбуризует горячий металл, сжигая избыточный углерод, образуя сталь. Для увеличения кислородного содержимого плавки в нее добавляют железную руду.
Процесс намного медленнее бессемеровского конвертерного процесса и поэтому легче контролируется и отбираются пробы для оценки качества. Подготовка плавки обычно занимает около 8–9 часов для получения стали. Поскольку процесс медленный, не обязательно сжигать весь углерод, как в бессемеровском процессе, но процесс можно прекратить в заданной точке, когда достигнуто желаемое содержание углерода.
Печь вскрывают так же, как ДП — в стенке рва сверлят отверстие, и сырая сталь вытекает. После вытекания всей стали шлак сдирают. Сырой металл может отливаться в слитки; этот процесс называется разливка, или он может отливаться в машине непрерывной разливки.
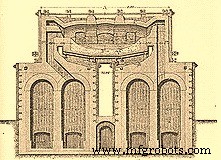
Регенераторы — отличительная черта печи, состоят из огнеупорных каналов, заполненных кирпичами, поставленными на ребро и расположенных так, чтобы иметь большое число малых проходов между ними. Кирпичи поглощают большую часть тепла от уходящих отработавших газов и возвращают его позже к входящим холодным газам для сгорания. Рис. 3 дает поперечное сечение печи Сименс-Мартен 1895 года.
Процесс Сименс-Мартен дополнял, а не заменял бессемеровский процесс. Он медленнее и поэтому легче контролируется. Он также позволял плавку и очистку больших количеств стального лома, еще больше снижая затраты на производство стали и утилизируя иначе проблемный отход. Его главным недостатком было то, что плавка и очистка заряда занимает несколько часов. Это было преимуществом в начале XX века, так как давало заводским химикам время на анализ стали и решение, как долго еще очищать. Но к 1975 году электронные приборы, такие как атомно-абсорбционные спектрофотометры, сделали анализ стали гораздо проще и быстрее.
Сталеварение в электрических печах
Существует два типа печей для электрического сталеварения: (i) электродуговая печь (ЭДП), и (ii) индукционная печь (ИП). Историческое развитие сталеварения в этих двух печах приведено ниже.
Технология сталеварения в ЭДП имеет более чем сотлетнюю историю. Хотя Де Лаваль запатентовал электрическую печь для плавки и очистки железа в 1892 году, а Эру демонстрировал электродуговую плавку ферросплавов между 1888 и 1892 годами, первая промышленная ЭДП для сталеварения начала работу только в 1900 году. Развитие было быстрым, и с 1910 по 1920 год произошел десятикратный рост производства, с более чем 500 000 тонн, произведенными в 1920 году, хотя это все еще составляло очень маленький процент от мирового производства стали того времени.
Изначально сталеварение в ЭДП разрабатывалось для производства специальных марок стали с использованием твердого сырья — лома и ферросплавов. Твердые материалы сначала плавили прямым дуговым плавлением, очищали добавлением соответствующих флюсов и вскрывали для дальнейшей обработки. Еще около тридцати-пяти лет назад тап-тап таймы свыше трех часов были довольно распространены, а удельное потребление электроэнергии часто превышало 700 кВт·ч/т — почти в два раза выше термодинамической необходимости. В течение большей части XX века сталеварение в ЭДП считалось дорогим и медленным процессом, пригодным только для специальных и ценных марок стали. С 1960-х годов технология прошла быструю разработку и стала второй по величине технологией сталеварения после основного кислородного сталеварения.
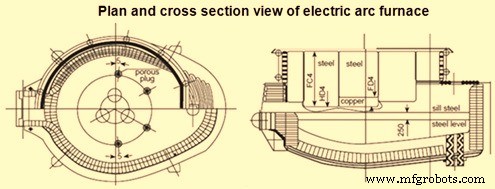
ЭДП являются центральной частью производственного маршрута, альтернативным доминирующему маршруту ДП–ОКП. План и поперечное сечение ЭДП показаны на Рис. 4. ЭДП используются для производства углеродистых и легированных сталей преимущественно путем переработки феррусного лома. В ЭДП лом и/или искусственные железные единицы (такие как ДВЖ, чугун, железокарбид и др.) плавится и превращается в высококачественную сталь с использованием высокомощных электрических дуг, образующихся между катодом и одним (для постоянного тока) или тремя (для переменного тока) анодами. Лом является приоритетным ресурсом, составляющим около 80% всего металлического сырья ЭДП глобально.
Рост производства и технологий ЭДП по всему миру обусловлен следующими причинами:
- Прекращение мартеновского процесса как конкурентоспособного процесса сталеварения.
- Желание уйти от больших капитальных и операционных затрат, связанных с крупномасштабным интегрированным сталеварением, к более мелким, менее капиталоемким мини-заводам.
- Очень быстрый прогресс в электрической технологии, снизивший стоимость крупномасштабного электрического оборудования и позволивший значительно улучшить контроль электрических устройств.
- Готовая доступность лома во многих странах в сочетании с сильным общественным давлением на переработку металлов.
- Возрастающая доступность альтернативных железных источников, особенно из развивающихся стран.
- Использование горячего металла и оксигоризонтного топлива в ЭДП.
- Огромное улучшение эксплуатации, управления, эффективности и качества продукции технологии сталеварения на базе ЭДП.
Индукционная печь (ИП) используется для плавки как феррусных, так и неферрусных металлов. Она вырабатывает тепло чисто и без сгорания. Работает на принципе электромагнитной индукции, открытой Майклом Фарадеем.
В 1870 году Де Ферранти начал эксперименты в Европе с индукционными печами. Первая ИП для плавки металлов была запатентована Эдвардом Алленом Колби в 1900 году. Первая сталь, получена в ИП в США, была в 1907 году в печи Колби под Филадельфией. Первая трехфазная печь построена в Германии в 1906 году Рёхлинг-Роденхаузером. Хотя индукционные печи используются давно, производство конструкционной стали в ИП — относительно недавнее явление.
Разработка гибких источников питания средней частоты с постоянной мощностью привела к широкому применению пакетных методов плавки. Эти блоки питания включают мощные тиристоры, способные генерировать и частоту, и амплитуду тока, необходимые для пакетной плавки, и достигают коэффициента электрической эффективности выше 97%, существенного улучшения по сравнению с 85% эффективностью типичных источников питания индукционных печей 1970-х годов. Новые конструкции позволяют максимально использовать мощность печи на протяжении всего цикла плавки с хорошим контролем мешивания. Схемы бескернообразной индукционной печи показаны на Рис. 5.
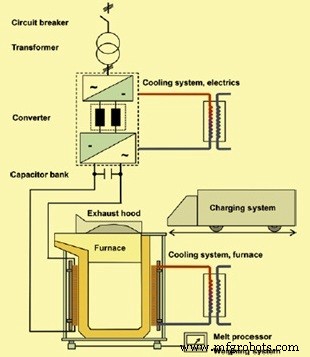
Существует несколько типов ИП, но все работают за счет сильного магнитного поля, создаваемого прохождением электрического тока через катушку, обмотанную вокруг печи. Этот ток создает электромагнитное поле, проходящее через огнеупорный материал и связанное с проводящим зарядом внутри печи. Магнитное поле в свою очередь создает напряжение через, и впоследствии электрический ток через металл, подлежащий плавке. Электрическое сопротивление металла производит тепло, которое плавляет металл и помогает ему достичь заданной температуры.
ИП изготавливаются в широком диапазоне размеров. Поскольку нет контакта между зарядом и носителем энергии, ИП обычно подходит для плавки стали, чугуна и неферрусных металлов, пока можно найти подходящий облицовочный материал. Продукты, изготавливаемые промышленностью плавлением в ИП, включают слитки/заготовки из конструкционной стали для строительных целей, слитки/заготовки из нержавеющей стали для посуды, прутков и проводов, литье из низколегированных сталей для инженерных применений, литье из нержавеющей стали для тепло- и коррозийностойких компонентов, и легированные стали для ковочного производства и мелющих тел.
В Индии использование ИП началось в середине 1960-х. Импортированные индукционные печи средней частоты использовались с середины 1970-х. Индукционные плавленческие печи в Индии впервые установили для производства нержавеющей стали из импортированного нержавеющего лома. В 1981–82 годах некоторые предприниматели, имевшие небольшие индукционные печи для нержавеющей стали, экспериментировали с производством конструкционной стали из сталеплавильного лома и преуспели. Благодаря этому успеху в начале 1980-х – середине 1990-х произошел резкий рост. В этот период началось местное производство индукционных печей. Сталеварение через ИП стало в этот период одним из ключевых драйверов роста сталепроизводства в стране и сейчас составляет долю более 32% от общего производства стали. Сегодня Индия — крупнейший производитель ИП, а также крупнейший производитель стали технологией ИП. Сталеварение в ИП выросло не только в плане общей мощности, но и в плане размеров печей. Сегодня в стране работают ИП вместимостью до 40 тонн.
Основное кислородное сталеварение
Основное кислородное сталеварение (ОКС) — процесс производства стали путем продува чистого O₂ в жидкую металлическую ванну, содержащуюся в сосуде, известном как основная кислородная печь (ОКП), ЛД-конвертер или просто конвертер.
Концепция ОКС восходит к 1856 году, когда Генри Бессемер запатентовал процесс сталеварения с продувом O₂ для декарбуризации жидкого железа (британский патент № 2207). В то время не было метода обеспечения необходимого количества O₂ для процесса. Коммерческие объемы O₂ вообще не были доступны или были слишком дорогими, поэтому изобретение Бессемера осталось только на бумаге и не использовалось. Сталеварение продувом чистого O₂ стало практикуемым в 1928 году, когда компания Linde успешно разработала метод (процесс Линде-Франкель) для поставки чистого O₂ в больших объемах. Благодаря успеху процесса Линде-Франкель O₂ также стал намного дешевле, так что оба предварительных условия (доступность больших объемов и дешевого O₂) для внедрения процесса ОКС были выполнены.
И в Европе, и в США эксперименты с O₂ проводились многократно. Среди тех, кто работал с высокочистым O₂, был Отто Лелеп, но его концепция «продува O₂ вертикально на ванну жидкого железа» оказалась неудачной. По словам Хуберта Хауттмана, участвовавшего в экспериментах Лелепа между 1936 и 1939 годами в Гутхоффнунгшютте, где он тогда работал, намерением было конвертировать жидкое железо продувом чистого O₂ через сопло в основании конвертера. Сталь, произведенная таким образом, была жалкого качества.
Во время Второй мировой войны инженеры К. В. Шварц (Германия), Джон Майлз (Бельгия), Дюррер (Швейцария) и Хайнрих Хельбрюгге (Германия) предложили свои версии кислородного сталеварения, но только Дюррер и Хельбрюгге довели его до уровня массового производства.
Карл Валериан Шварц подал патентную заявку в 1939 году на продув O₂ в ванну со сверхзвуковой скоростью. Но этот метод тоже «еще не способен производить пригодную сталь». Хотя более поздний Линц-Донавицкий (ЛД) процесс имел сходства с патентом Шварца, его типичные особенности были другими (например, «центральный вертикальный дутье»). Только из-за начала Второй мировой войны технология, описанная в патенте Шварца, не привела изначально к практическим применениям. Также в конце 1930-х Роберт Дюррер из Швейцарии начал свои эксперименты.
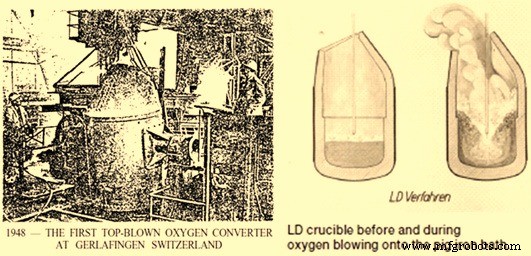
После войны Хайнрих Хельбрюгге и Роберт Дюррер (технический директор Roll’schen Eisenwerke) продолжили эксперименты в Roll’schen Eisenwerke в швейцарском городе Герлафинген. Фотография первого конвертера с верхним продува кислорода в Герлафингене показана на Рис. 6.
Именно Дюррер заложил основные теоретические принципы и советовал VÖEST дуть O₂ сверху в отдельный сосуд, после установления контакта между Герлафингеном и VÖEST для промышленно-технического сотрудничества. Серия экспериментов с 2-тонным экспериментальным конвертером началась 3 июня 1949 года на территории VÖEST. После того как команда в Линце пережила несколько первоначальных неудач, прорыв был достигнут уже 25 июня 1949 года, когда давление O₂ снизили и кончик дуйной ладьи отодвинили дальше от ванны, чтобы струя O₂ не проникала так глубоко. С этим прорывом получена сталь, которую можно было прокатовать в лист без проблем. Экспериментальный отдел VÖEST изучил эту сталь и был очень положителен в наблюдениях. Это был момент рождения процесса сталеварения в ЛД-конвертере. Эксперименты продолжались до производства нескольких сотен 2-тонных плавок, после чего перешли к специально построенному 15-тонному экспериментальному конвертеру, установленному на открытом воздухе. Первая партия произведена 2 октября 1949 года. Новый сорт стали подвергали непрерывным металлургическим и другим испытаниям.
Ключевым фактором этой инновации было движение жидкой ванны. До этого считалось невозможным получить достаточное движение ванны без продува O₂ на большой глубине. Но это движение было достигнуто очень удовлетворительным образом за счет образования CO (угарного газа). Принцип «мягкого дутья» также способствовал образованию FeO, который в свою очередь поглощал окисленные примеси для образования шлака. Это помогло в производстве отличного нового сорта стали.
Помимо Roll’schen Eisenwerke в Герлафингене и VÖEST, Mannesmann AG в Дуйсбурге-Хюкингене и ÖAMG (т.е. Донавиц) также выразили интерес в мае 1949 году к кислородному процессу или хотя бы кислородной металлургии в целом. Во время экспериментов в Линце и после демонстрации процесса, 17 июня 1949 года был согласован точный разделение труда. VÖEST должен был продолжать работу с чугуном из Линца в гораздо более крупном очистном сосуде, в то время как Mannesmann должен был экспериментировать с кислородным продува توماسовской стали, Roll’schen Eisenwerke изучали использование O₂ в ЭДП, а ÖAMG проводили испытания с O₂ в низкошахтной чугунной печи. Соглашение обязывало всех участников этой кислородной металлургии «не выпускать никаких заявлений или передавать никакую информацию за пределы своих компаний относительно деталей кислородной очистки, ставших известными или выводов, к которым они могли прийти во время обсуждений в Линце 17 июня 1949 года».
На основе соглашения вскоре стало очевидно из экспериментов в Донавице, что использование кислорода в шахтных печах бесполезно, после чего компания начала исследовать другие подходы. Процесс, разработанный в Донавице для восстановления шлака с высоким содержанием марганца путем продува O₂, привел к осознанию, что только процесс продува чистым O₂ следует рассматривать для планов расширения и рационализации сталепроизводства в Донавице. После обширного исследования и успешной разработки на 5-тонном или 10-тонном экспериментальном стенде, с кислородом, поставляемым во время первых испытаний из баллонов, объединенных в серию, руководство компании решило построить новый сталелитейный завод, готовый к работе через два года. Инженеры Донавицы изначально назвали свой процесс «SK» от немецких инициалов «Sauerstoff Konverter». Этот термин помог отличать деятельность VÖEST и ÖAMG в определенной степени.
9 декабря 1949 года тогдашний управляющий директор VÖEST Хайнрих Рихтер-Бром принял решение, не без риска, о строительстве первого ЛД-сталелитейного завода. Недолго после этого и после прояснения вопросов методов производства более твердых марок стали, было решено построить ЛД-завод в Донавице тоже. Первые патенты на процесс поданы в 1950 году.
В ежегодном отчете по научным исследованиям и обеспечению качества 1951 года было заявлено, что «в отчетном году обширная исследовательская работа посвящена ЛД-маркам стали, и издание было выпущено. Этот тип стали ожидается обладать большим потенциалом в плане качества, и в частности позволит производить сталь с высококачественной поверхностью в сочетании с хорошей холодной формообразуемостью. Это особенно важно для производства тонкого листа, где до сих пор хорошая холодная формообразуемость была возможна только при принятии определенных поверхностных дефектов (закаленные марки стали). Но сталь с более высокой границей текучести также может быть произведено крайне выгодно процессом кислородной очистки.
К 1951 году в Линце стало возможно очищать чугун чистым O₂ в сталеварении в инновационный, операционно надежный процесс для производства массовой качественной стали. Объявление о новом процессе было сделано впервые в декабре 1951 года на конференции «Очистка стали чистым кислородом» Австрийского общества металлургов в Леобене. На конференции Роберт Дюррер заявил, что два металлургических завода (Линц и Донавиц) разработали концепцию продува высокочистого O₂ на собственный чугун в жизнеспособный промышленный процесс, и поздравил их с этим большим успехом. С этим объявлением Австрия стала первой страной, производящей сталь в промышленных масштабах из чугуна продувом чистого O₂. Поперечное сечение ЛД-конвертера до и во время продува O₂ в жидкую металлическую ванну показано на Рис. 6.
27 ноября 1952 года первый конвертер был введен в эксплуатацию на ЛД-сталелитейном заводе 1 в Линце — веха в производстве стали по принципу продува O₂. 5 января 1953 года этот ЛД-завод, первый в мире, был официально открыт. К 17 июня 1953 года ЛД-завод 1 в Линце уже произвел 100 000 тонн ЛД-стали, а к началу декабря 1953 года — 250 000 тонн. Второй ЛД-завод заработал 22 мая 1953 года в Österreichisch-Alpine Montangesellschaft (ÖAMG) в Донавице. Процесс, теперь доведенный до полной эксплуатационной зрелости, превзошел все ожидания как по качеству производимой стали, так и по экономической целесообразности. В 2015 году 73,4% мировой стали производилось методом ОКП.
Производственный процесс
- Сплавы вольфрам-молибден-железо: усиление стали и повышение эффективности производства
- Стальная шерсть: история, производство и безопасность
- Стальные трубы: типы, история и современное производство
- Искусство ножниц: от древних пружинных лезвий к современным точным инструментам
- Эволюция ванн: от древних бань к современному производству
- Цинк: свойства, применение и производственный процесс
- Нержавеющая сталь: свойства, производство и будущие применения
- Понимание включений в стали: причины, типы и минимизация во вторичной металлургии
- Зеленая металлургия: революция в индустрии для охлаждения планеты
- Роль азота в свойствах стали