



Эффективное управление горячим металлом в доменном производстве железа
Обработка горячего металла в доменном производстве железа
Горячий металл (ГМ) получается восстановлением нисходящего рудного заряда восстанавливающими газами в доменной печи (ДП). Он жидкий по природе и собирается в рве ДП. Из рвы ГМ выпускают из заборного отверстия ДП через определенные промежутки времени. Обычно в крупных ДП скорости выпуска ГМ 7 т/мин и скорости жидкого выпуска 5 м/с в заборных отверстиях диаметром 70 мм и длиной 3,5 м являются типичными. Скорость выпуска ГМ сильно зависит от состояния и длины заборного отверстия. Обычно температура выпускаемого ГМ варьируется в диапазоне 1420–1480 °C.
Выпущенный ГМ обрабатывают в следующих трех этапах:
- Обработка ГМ в литейном дворе, т.е. от заборного отверстия до ложей для горячего металла
- Ложи для ГМ и их транспорт
- Обработка ГМ либо в машине для литья чугуна (МЛЧ) для производства чугуна (ЧГ), либо в сталеплавильном цехе для производства стали.
Историческое развитие обработки горячего металла
В XVII веке произведенное жидкое железо (обычно около 450 кг за заливку) из доменной печи сливали в одиночную траншею или ложили в песчаные формы для производства бытовых изделий: горшков, сковородок, плит для печей и т.д. По мере роста производительности ДП благодаря множеству конструктивных улучшений, удаление жидких продуктов (железа и шлака) стало проблемой. Производительность угольных ДП за период выросла с 1 до 25 тонн в сутки. Этот более высокий тоннаж не мог обрабатываться двумя заливками в сутки через одиночную траншею перед заборным отверстием. Литейный двор содержал зону для литья железа. Удаление железа состояло из большой траншей, называемой желобом, наклоненной вниз от фасада печи в песчаный пол литейного двора. Затем она разделялась на две системы жгутов. Главный жгут на каждой системе шел параллельно длине литейного двора. Поскольку этот жгут наклонен вниз, через регулярные интервалы делали переборки. Под прямым углом перед каждой переборкой в песке формировали меньший жгут, называемый «сука». От этой суки отходили многочисленные полости, называемые «поросята». Эти названия применялись, так как система выглядела как ряд поросят, сосущих мать. Несколько параллельных рядов сук и поросят производили, вдавливая D-образные деревянные формы во влажный песок на полу литейного двора. Во время заливки, по мере заполнения каждой суки и ее поросят жидким железом, песканая переборка на главном жгуте выбивали стержнем, и расплав текал вниз к следующей суке и поросячьей кровати. Было две полные системы, позволявшие ДП заливать чаще. Пока одна сторона заполнялась жидким железом, на другой стороне удаляли поросят и переделывали кровати.
Процесс литья железа в 1880-х годах не сильно менялся по сравнению с предыдущими операциями, но поросячьи кровати стали больше, а в 1909 году установили шлакосниматель для сдирания плавающего шлака с железа по мере его течения по желобу. В 1896 году установка машины для литья чугуна, изобретенной Э.А. Уэлинг, наконец привела к полному устранению поросячьих кроватей в литейном дворе. Затем внедрили открытые кирпичные ложи. Эти ложи перевозили около 10–100 тонн ГМ и требовали, чтобы печь и литейный двор были возвышены над уровнем земли, чтобы ложи можно было разместить под полом литейного двора. Хотя поросячьи кровати были устранены, но желоба и жгуты остались, а в литейный двор добавили выли для залива в ложи. В 1915 году было первое применение торпедообразных ложей. Эти ж/д ложи перевозили 90 тонн, но к 1925 году их увеличили до 150 тонн.
Обработка горячего металла в литейном дворе
Главный желоб, железный жгут, шлаковый жгут, наклоняемый жгут и другие используются на полу литейного двора для перемещения ГМ, выпущенного из ДП, в ложи для ГМ. Основные задачи системы жгутов — рассеивание кинетической энергии потока, вытекающего из заборного отверстия, разделение шлака от ГМ и распределение жидкого ГМ в транспортные сосуды.
После вскрытия заборного отверстия жидкое железо и шлак текут вниз по глубокой траншее — желобу для ГМ. Блок огнеупора, называемый «скиммер», устанавливают поперек и в желоб. Скиммер имеет небольшое отверстие снизу. ГМ течет через это отверстие скиммера, через «железную переборку» и вниз по «железным жгутам». Поскольку шлак менее плотный, чем железо, он плавает сверху железа по желобу, натыкается на скиммер и отводится в шлаковые жгуты. ГМ течет в огнеупорно выстеленные ложи. Наклоняемый жгут (съемная сборная секция жгута, также известная как качающийся жгут) обычно используется для переключения направления ГМ ко второй ложе после заполнения первой ложи, вместо обычного неподвижного жгута. Наклоняемый жгут изготавливают снаружи и фиксируют временными крепежами для легкого соединения и демонтажа для ремонтных работ.
Глубина желоба и жгутов должна быть достаточно большой для размещения максимально возможного потока материала, с учетом наличия огнеупорной выкладки.
Для избежания задержек в ремонтных работах жгутов литейного двора обычно применяют практику несливаемых жгутов, где определенный уровень металлической ванны поддерживается непрерывно между двумя интервалами заливки от заборного отверстия до скиммерной плиты.
Система жгутов обычно полностью закрыта и подключена к системе пылеудаления литейного двора, где передняя длина (около 6 м) главного желоба открыта, а пыль полностью отсасывается дымоходом, расположенным над ней.
Подходящие огнеупорные материалы применяются к соответствующим желобам с учетом эксплуатационных условий. Для поддержания стабильной перекачки ГМ и достаточной долговечности даже при тяжелых эксплуатационных условиях относительно высоких коэффициентов производительности или относительно высоких температур железа, используют оптимальные материалы жгутов, соответствующие эксплуатации ДП. Общие требования к материалам для желоба и жгутов ГМ: (i) легкость укладки (подходящая текучесть и время застывания), (ii) коррозионная стойкость (стойкость к атаке шлака и FeO), (iii) износостойкость, (iv) окислительная стойкость, и (v) термическая стойкость к облупливанию. Обычно в главном желобе локальный износ наблюдается на линии шлака (граница воздух/шлак) и на линии металла (граница шлак/металл).
Материалы, используемые для обычного применения для долгой жизни желоба: (i) огнеупоры с высоким содержанием карбида кремния на линии шлака для отличной стойкости к атаке шлака, и (ii) спинелевые материалы с более низким содержанием карбида кремния на линии металла для отличной стойкости к атаке FeO. Ремонты желоба ДП проводят мокрым напылением. Напылением ремонт эффективен для достижения большей долговечности желобов, что позволяет оптимизировать график обслуживания желобов. Напыляемый материал обычно характеризуется формированием достаточно плотного слоя с меньшим количеством воды и пригодностью для горячего напылений даже сразу после слива остаточного ГМ из желоба.
Ложи для горячего металла
Ложи для ГМ — сосуды, в которые разливают ГМ для его транспортировки. Существует два типа ложей для ГМ: (i) открытая ложь, и (ii) торпедообразная ложь.
Ложи для ГМ облицовывают огнеупорным кирпичом для сохранения содержимого жидким и защиты внешней стальной оболочки. Летучесть и эрозивная природа ГМ делают мониторинг огнеупорной выкладки ложи жизненно важной функцией обслуживания. Последствия прорыва значительны в плане безопасности и затрат.
Открытые ложи с коническим дном. Важные параметры при спецификации открытой ложи для ГМ:
- Вместимость ложей в тоннах
- Вес ГМ для обработки
- Максимально допустимый вес ложи
- Ограничивающая высота ложи
- Ограничивающий диаметр ложи
- Центральная линия шарнира до верхнего края фланца облицовки
- Центральная линия шарнира до нижней стороны дна
- Максимальный внутренний диаметр ложи у верха
- Толщина крюков ложи
- Диаметр шарниров
- Расстояние между центральными линиями шарниров и крюков ложи
Обычные вместимости ложей для ГМ составляют 50, 100 и 140 куб. м. Открытая ложь наклоняется наклонным лебедким или краном для опорожнения.
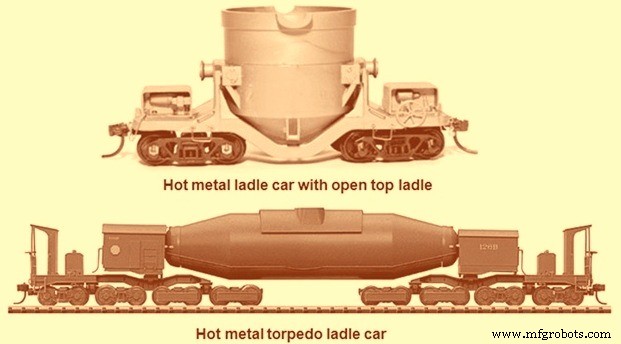
Открытые ложи устанавливают на ложевагоны для ГМ, которые обычно предназначены для ж/д транспортировки ГМ от ДП к МЛЧ и сталеплавильному цеху. Ложевагон для ГМ обычно состоит из: (i) несущего рамы, (ii) ж/д тележек, (iii) ложи, и (iv) автоматических сцепок. Аналогично торпедообразные ложи монтируют на ж/д тележки для движения и оснащают автоматическими сцепками.
Ложевагоны с открытыми ложами движутся по рельсам с помощью тягового ж/д оборудования в поезде до 5 ложевагонов. Торпедообразные ложевагоны движутся обычно поодиночке с помощью тягового ж/д оборудования и иногда в составе из двух ложевагонов. Два типа ложевагонов показаны на Рис. 1.
Для облицовки зон ложи используют кирпичи, демонстрирующие огнеупорность, термическую ударную стойкость и объемную стабильность. Используется широкий спектр огнеупорных кирпичей для облицовки ложей ГМ. Этот спектр включает огнеупорные глиняные кирпичи (содержимое Al₂O₃ 37%), высокоалюминистые кирпичи (Al₂O₃ 66–86%), и алюминие-карбидокремнистые кирпичи. При использовании алюминие-карбидокремнистых кирпичей необходимо использовать слой изоляционных кирпичей для сохранения тепла, так как теплопроводность карбида кремния выше других огнеупоров. Для облицовки торпедообразных ложей обычно применяют зональную концепцию: шлаковые огнеупоры, ударные пэды и кровля подбирают под параметры, существующие в этих зонах. Также облицовка ложей ГМ состоит из постоянной и износной выкладки.
Литьмассы используют в выливе, напольном обрамлении и как ремонтные массы. Химически связанные огнеупорные литьмассы демонстрируют прочность и плотность в сочетании с объемной стабильностью от окружающей до высоких температур. Монолиты для облицовки включают раствор, напыляемую смесь и шововую смесь.
Машины для литья чугуна
ГМ, произведенный в ДП, всякий раз, когда он не используется напрямую в сталеплавильном цехе или литейном цехе, литуют в чугун в МЛЧ. В МЛЧ ГМ затвердевает в мелкие куски. Чугун, произведенный в МЛЧ, имеет размеры обычно 10–45 кг/кусок. Такие мелкие куски ЧГ производятся в МЛЧ заливкой ГМ в форму с мелкими карманами. Там ГМ затвердевает охлаждением воздухом с последующим водяным охлаждением.
МЛЧ проектируют либо для заливки ГМ из открытых ложей, либо из торпедообразных ложей. Открытые ложи для ГМ обычно наклоняют с помощью наклонного лебедки. В случае торпедообразной ложи наклоняющее устройство ложи предусмотрено на самом ложевагоне.
ГМ, слитый из ложи ГМ, заливается в металлический переливный желоб МЛЧ для литья в чугун. Металлический переливный желоб имеет сварной корпус, облицованный огнеупором. Непрерывный уклон поддерживается в огнеупоре для плавного течения ГМ от точки приема до точки сброса. Корпус желоба закреплен на платформе литейного конца.
Существует две обычные системы литья: (i) конвейерно-ленточный или строевой тип МЛЧ, и (ii) колесного типа МЛЧ. Строевые МЛЧ — самые популярные машины для литья ГМ в чугун и описаны здесь.
Корпус МЛЧ состоит из четырех основных частей: (i) головная часть машины, (ii) хвостовая часть машины, (iii) ролики и цепь с шарнирами, и (iv) устройство для обработки прилипаний. Головная часть имеет приводную систему, состоящую из набора двигателя с регулируемой скоростью, редуктора и звездочки. В хвостовой части на валу хвостовой звездочки предусмотрено натяжное устройство для задания соответствующего натяжения цепи со шарнирами.
Строевая цепь МЛЧ — бесконечная цепь, несущая чугунные формы. Строевые цепи расположены под наклоном. Уровень наклона определяется высотой, необходимой для приема ГМ и для сброса отлитого чугуна в платформенные вагоны. ГМ заливается в переливный желоб МЛЧ, через который ГМ сбрасывается в движущиеся формы для литья. Скорость заливки ГМ и скорость забора ГМ МЛЧ уравнивают регулировкой скорости наклона ложи и скорости конвейерной цепи строевого МЛЧ.
МЛЧ имеет левый (LH) и правый (RH) наборы цепных шарниров. Цепные шарниры полностью механически обработаны. Эти шарниры — стальные литья, соединенные друг с другом через полый вал и втулку, на которой шарнир может вращаться. Заменяемые втулки нажимают в шарнир и зажимают для предотвращения вращательного движения между втулкой и шарниром. LH и RH шарниры собирают на полом валу. В отверстии шарнира обеспечивают закаленную втулку, через которую проходит полый вал. Прямоугольный фланец обеспечивают закаленной втулке, который вступает в механически обработанное посадочное место в цепном шарнире. Эта конструкция поддерживает правильное относительное движение между зубьями звездочки и цепными шарнирами и минимизирует износ зубьев звездочки.
Разделительные шплинты обеспечивают на полом валу для предотвращения выпадения цепных шарниров. Цепные шарниры движутся по роликам, закрепленным к технологической конструкции МЛЧ. Ролики размещены так, что цепные шарниры всегда остаются поддержанными на роликах. На восходящем пути ролики несут нагрузку цепи и форм, заполненных ГМ, тогда как на нисходящем пути формы переворачиваются вверх дном, и цепь получает поддержку на нижних роликах с другой стороны. Ролики обеспечивают воротником для предотвращения схода цепи с рельсов. Ролики монтируют на консолях. В основной плите консолей предусмотрены отверстия для закрепления роликовой сборки на восходящих и нисходящих путях МЛЧ. Подшипниковые крышки роликов обеспечивают уплотнениями для предотвращения попадания влаги и атмосферной пыли. Защитные чехлы также предусмотрены за подшипниковыми крышками, действующие как вторичная защита системы.
Формы закрепляют на цепи на LH и RH шарнирах. Цепь, надлежаще оборудованная формами, образует поезд. Цепные шарниры проходят через звездочечную сборку на конце сброса и на литейном конце. Мотор-редуктор приводит звездочечную сборку на конце сброса, тогда как звездочечная сборка на литейном конце свободно вращается на своих подшипниках. Привод МЛЧ связан со звездочечной сборкой привода зубчатым муфтой. Привод для МЛЧ состоит из: (i) асинхронного двигателя с короткозамкнутым ротором, (ii) шплинтно-втулочной муфты между двигателем и редуктором, (iii) конико-цилиндрического редуктора для снижения скорости, и (iv) зубчатой муфты между выходным валом редуктора и валом приводной звездочечной сборки. Звездочечная сборка на литейном конце сделана плавающей для компенсации расширения цепных шарниров и преодоления заклиниваний по внешним причинам.
Саморегулирующее натяжное устройство предусмотрено на отдельной звездочечной сборке на литейном конце. Натяжное устройство состоит из: (i) сварной базовой рамы с направляющей рейкой, (ii) подшипникового корпуса с направляющим седлом, соответствующим направляющей рейке для базовой рамы и вилом для соединения натяжного стержня через шплинты, (iii) натяжного стержня с одним концом для соединения с подшипниковым корпусом через шплинт и другим концом с резьбой для регулировки пружинного натяжения, (iv) сжатия пружин, и (v) гайки, соответствующей резьбе натяжного стержня.
Под литейным концом строевой цепи в месте, где ГМ сбрасывается из металлического переливного желоба в форму чугуна, предусмотрен желоб для пролива. ГМ, пролившийся в этом месте из-за несовпадения скорости потока металла и скорости забора ГМ МЛЧ, падает на желоб для пролива.
Устройство для выбивания чугуна предусмотрено на звездочечной сборке конца сброса для быстрого сброса чугуна из формы. Устройство имеет кулачковый и толкательный механизм для свободного падения выбивателя на отлитый чугун. Устройство в основном состоит из кулачкового диска, закрепленного на приводном валу звездочечной сборки конца сброса. Профиль кулачка соответствует зубьям звездочки для точного позиционирования выбивателя и 100% повторяемости точек удара. Кулачок приводит в действие рычажный механизм. Ролик, движущийся по валу, предусмотрен на конце рычага, вступающего в контакт с кулачком. Другой конец кулачка соединен с валом выбивательного устройства. Рычаг выбивателя с одним концом закреплен на валу устройства для выбивания чугуна, а другой конец имеет выбивательный диск. Пружины предусмотрены на рычаге выбивателя для амортизации удара выбивателя выше предельного значения.
Устройство для чугуна, состоящее из цепи, подвешенной к технологической конструкции, размещается перед звездочечной сборкой конца сброса. Назначение ударного устройства — поглотить удар кусков чугуна, выпадающих из форм на конце сброса. Куски чугуна, выброшенные/выбитые на конце сброса, теряют кинетическую энергию на ударной цепи и падают на сбросной желоб. Сбросной желоб размещен под звездочечной сборкой конца сброса для перемещения кусков чугуна в платформенные вагоны. Песчаная подушка предусмотрена на приемном конце сбросного жуоба для амортизации удара падающих кусков чугуна. Угол сбросного жуоба выбирают около 45° к вертикали для легкой транспортировки/скольжения кусков чугуна. Дно сбросного жуоба изготовлено из рельсового профиля, что дает долгую жизнь и предлагает минимальное сила трения скользящим кускам чугуна. Сбросной желоб закреплен к технологической конструкции строевого МЛЧ.
МЛЧ разгружает чугун в платформенные вагоны, которые перемещаются с помощью лебедки на площадку чугуна для хранения и отгрузки чугуна.
Решето (гризли) размещается под обратным путем строевой цепи МЛЧ для предотвращения падения прилипаний на землю. Первая точка завершения — перед известковым брызговым устройством, вторая — примерно в метре над уровнем земли у хвостового конца. Желоб предусмотрен на первой точке завершения для сбора прилипаний на уровне земли. Решето закреплено к технологической конструкции МЛЧ и обеспечивается адекватный зазор между решетом и движущимися формами, чтобы прилипания не могли застревать между ними.
Водяной желоб предусмотрен под формами чугуна на восходящем пути для сбора излишков водяного охлаждения. Желоб соединен с обратным водопроводом, который сбрасывает воду в обратную водяную траншею, обычно прокладываемую подземно и в циркуляционный водяной бак.
Металлические формы предусмотрены в МЛЧ для литья чугун. Форма имеет полости для разделения отливок на 3 или 4 части. Форма спроектирована с переменной толщиной стенок для поддержания оптимального теплообмена во время литейной кампании. Две опорные консоли предусмотрены в форме на противоположных концах для закрепления формы к LH и RH цепям МЛЧ. Опорные консоли держат наклоненными для соответствия наклону строевого МЛЧ, чтобы поверхность формы оставалась горизонтальной. Формы, закрепленные на цепи МЛЧ, образуют поезд. Для предотвращения пролива металла во время заливки ГМ в формы, формы должны быть защелкованы друг с другом. Формы таким образом спроектированы с двойными защелками. Когда ГМ заливается в формы, он может вылиться между передней и задней сопряженными поверхностями пары форм. Для предотвращения такого пролива задняя сторона формы выполнена в виде призмы с обратным коническим дном. Передняя сторона формы выполнена с выступающим носом. Передняя сторона задней формы вступает с обратным коническим дном в зацепление с ведущей формой, образуя идеальную защелку. Когда формы заполняются, ГМ может утекать с любой стороны форм, где предусмотрены опорные консоли. Для предотвращения этой утечки в формах предусматривают ребра и кривизны по бокам. Ребра предшествующей и последующей форм таким образом зацепляются друг с другом. Переливные выемки предусмотрены на задней стороне формы. Эти выемки ограничивают уровень заполнения формы, излишки ГМ каскадно перетекают к последующей форме.
Формы — эксплуатационные расходники для МЛЧ. Ресурс формы зависит от последовательности и равномерности заполнения формы во время литейной кампании. В литейной кампании, если не все полости/карманы/полости формы заполнены ГМ, а формы с пустыми полостями движутся вверх, вода заполняет пустые полости/карманы/полости на стадии водяного охлаждения стойки, что вызывает термические удары и может привести к трещинам в формах.
Для предотвращения прилипания чугуна к формам, формы покрывают известковым порошком. Известковое покрытие делают брызганием известкового молочка на внутреннюю поверхность формы во время их обратного прохода. Известковый порошок гасят перед сбросом в бак для приготовления известкового молочка. Гашение извести производят в классификаторе. Цель классификатора — непрерывно удалять гравий из известкового порошка и готовить погашенную известь для передачи в блок приготовления известкового молочка. Блок приготовления известкового молочка — стальной бак с рабочим колесом, приводным от мотор-редуктора. Непрерывное механическое перемешивание создает однородную суспензию известкового молочка, которая подается в брызговый блок. Порт также предусмотрен в этом баке для приема обратного известкового молочка от брызгового блока. Шнековые насосы предусмотрены для перекачки известкового молочка из бака приготовления в брызговый бак. Мощность шнекового насоса подбирается так, чтобы можно было циркулировать около трехкратного объема суспензии, необходимого для покрытия формы. Излишки возвращаются в блок приготовления известкового молочка. Непрерывная циркуляция известкового молочка между блоком приготовления и брызговым блоком помогает получить однородную суспензию в блоке приготовления, а также в брызговом блоке, и избегает осаждения в любой точке.
Брызговый блок известкового молочка работает по принципу лопатного захвата известкового молочка непрерывным вращением лопатного рабочего колеса, частично погруженного в известковое молочко. Для этого на валу размещают два диска в сварном корпусе брызгового блока. На периферии дисков предусмотрены лопатки. Скорость дисков регулируют так, чтобы достигать адекватных скоростей брызгания для покрытия известией полостей форм. Местоположение брызгового блока выбирают так, чтобы обратная форма оставалась при адекватной температуре для немедленного прилипания извести к ней и чтобы покрытая форма не удерживала никакой воды к моменту, когда форма достигает литейного конца. В некоторых конструкциях МЛЧ предусмотрена сушка форм для сушки известкового молочка на форме. Гländные уплотнения предусмотрены на выходных точках корпуса брызгового блока для предотвращения утечки известкового молочка в этих местах. Лопастной вал поддерживается на антифрикционных подшипниках и связан с мотор-редуктором через втулочно-шплинтовую муфту. Для целей чистки и обслуживания люк предусмотрен на нижнем конце бака брызгового блока. Порты предусмотрены в теле брызгового блока для входа известкового молочка и для оттока известкового молочка в обратную линию блока приготовления. Соединительные трубы и фитинги предусмотрены в блоке приготовления и брызговом блоке для кольцевых магистралей. Решетка предусмотрена на верхней стороне брызгового блока для предотвращения попадания прилипаний в бак.
Затвердевание ГМ достигается в двух стадиях: первая стадия — естественное воздушное охлаждение, вторая — прямое водяное закаливание. Длительность воздушного охлаждения подбирают так, чтобы верхняя поверхность отлитого ГМ достигла пластичного состояния, чтобы водяное опрыскивание для закаливания могло начаться без взрыва. Эффективность системы водяного охлаждения — жизненно важный фактор, определяющий температуру кусков чугуна, сбрасываемых из МЛЧ. Конвенциональные типы сопел, используемые для опрыскивания воды на чугун, имеют недостаток забивания сопел из-за неизбежного попадания пыли/углерода/частиц извести в воду охлаждения. Конструкция системы водяного опрыскивания должна преодолевать проблемы, встречающиеся в конвенциональных системах опрыскивания. Обычно водяное опрыскивание осуществляется через флейтовые отверстия, предусмотренные на верхней стороне водяного жгута. Специально спроектированный ротор предусмотрен для регулировки водяного расхода, имеющий встроенную самоочищающуюся функцию. Две/три контура водяного опрыскивания предусматривают для избежания перепада давления в трубопроводах водяного охлаждения. Водяные трубопроводы подвешены от технологической конструкции МЛЧ. Крупногабаритные сопла для затопления желоба пролива предусмотрены. Крупногабаритные распылительные сопла также предусмотрены на конце сброса для охлаждения сброшенного чугуна (на платформенных вагонах).
Обычные трубопроводные соединения предусмотрены в блоке приготовления известкового молочка для приготовления известкового молочка. Водораспределитель предусмотрен около литейной платформы. Вход распределителя получает воду от циркуляционного насоса МЛЧ, установленного в насосной станции, расположенной возле/над подземным обратным водяным баком. Водораспределитель имеет два главных выхода: первый для водяного охлаждения формы/чугуна и второй для брызгания вагонов. Прямое водяное соединение от центрального водоснабжения ДП желательно для блока приготовления известкового молочка и для точек обслуживания водопровода.
МЛЧ опирается на технологическую конструкцию. Для удобства эксплуатации и обслуживания предусмотрены следующие технологические платформы, переходы, лестницы/лестничные марши и средства механизации:
- Литейная платформа с ограждением. Желательно иметь огнеупорное покрытие пола на платформе, так как ГМ может пролиться на место.
- Платформа конца сброса с ограждением. На платформе установлены звездочечная сборка конца сброса, привод строя, ударное устройство чугуна, брызговый блок для вагонов и сбросной желоб.
- Переходы с ограждениями по бокам строевых цепей МЛЧ (с общей средней дорожкой в случае двухстроевого МЛЧ).
- Лестницы/лестничные марши с ограждением для доступа к переходам на нижнем уровне и платформе конца сброса.
Типичные спецификации для различных мощностей машин для литья чугуна приведены в Табл. 1.
| Табл. 1 Типичные спецификации машин для литья чугуна | |||||
|---|---|---|---|---|---|
| Макс. производительность (т/ч) | Длина машины (м) | Шаг шарнира (мм) | Шаг формы (мм) | Скорость (м/мин) | Наклон (°) |
| 100 | 30–40 | 300–400 | 300–360 | 5–15 | 5–15 |
| 150 | 40–50 | 400–450 | |||
| 200 | 50–60 | 450–600 | |||
| 250 | 60–70 | 600–720 | |||
| 300 | Свыше 70 | 600–720 | |||
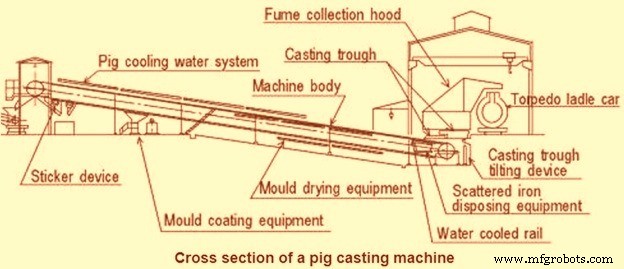
Типичный поперечный вид машины для литья чугуна показан на Рис. 2.
Производственный процесс
- Оптимизация доменного газа: генерация, использование и эффективность
- ITmk3: экологичный процесс производства железных нуггетов компании Kobe Steel
- Оптимизация работы доменной печи с использованием орехового кокса: эффективность и экономические выгоды
- Оптимизация сталеплавления: использование горячего металла в электродуговых печах
- Профилактика нерегулярностей в работе доменной печи: проверенные стратегии
- Оптимизация систем охлаждения доменной печи для повышения эффективности и долговечности
- Огнеупорная выстойка доменной печи: защита оболочки для непрерывной работы
- Оптимизация работы доменной печи с использованием железорудных пеллет
- Оптимизация проектирования доменной печи: ключ к производительности и долгой кампании
- Снижение выбросов CO₂ в доменном производстве железа