



Оптимизация систем охлаждения доменной печи для повышения эффективности и долговечности
Система охлаждения доменной печи
Учитывая огромные капитальные затраты, необходимые для перекладки доменной печи (ДП), в прошлом прилагались огромные усилия для продления срока службы печей. Развитие процесса доменного железоплавления и достижения в материаловедении улучшили производительность, расход топлива, качество продукции и продолжительность кампании ДП. До 1990-х годов продолжительность кампании ДП в основном определялась ресурсом нижней части шахты — зоны с наивысшей тепловой нагрузкой. Если не анализировать теплопередачу, термические напряжения и ресурс кампании печи, это может привести к её аварии.
Эффективное охлаждение необходимо для балансировки тепловой нагрузки и связанного с ней износа внутренней облицовки печи, а также для защиты оболочки и её охлаждающих элементов. Системы охлаждения ДП играют ключевую роль в продолжительности кампании и, следовательно, в операционных расходах. Охлаждающие элементы с циркуляцией воды устанавливаются между оболочкой ДП и огнеупорной облицовкой в верхней части печи для защиты этих компонентов от теплового излучения.
Фриц В. Лурман, известный специалист по доменным печам, высказался в 1892 году: «Независимо от использования так называемых огнеупорных материалов, лучшим средством поддержания стенок ДП в рабочем состоянии является охлаждающая вода». Функция системы охлаждения ДП — охлаждать оболочку печи и предотвращать её перегрев и последующее прогорание. Система охлаждения удаляет избыточное тепло, образующееся в ДП, которое иначе нагружало бы оболочку. Таким образом, система охлаждения предотвращает повышение температуры оболочки и облицовки. Существует несколько методов охлаждения оболочки ДП.
Историческое развитие систем охлаждения
Системы охлаждения ДП развиваются с 1884 года. Ранее (до 1920-х годов) охлаждение применяли только в области подпечи и bosh. К 1930–1940-м годам охлаждение распространили также на шахту. Одновременно испытывали внешние методы охлаждения: дождевое и жакетное охлаждение оболочки печи. Этот метод опирался на отвод тепла через оболочку печи к охлаждающей среде, что порождало высокие термические напряжения при теплопередаче и ставило под угрозу целостность оболочки.
В прошлом, помимо собственных кулеров, часть оболочки, прилегающая к подпечи и дну печи, в некоторых печах также охлаждали снаружи водяными распылениями. Также в ранние времена использовали охлаждающие коробки разного размера, количества и конструкции для отвода тепла печи к охлаждающей среде в сочетании с внешним охлаждением (распылительное охлаждение, двойная оболочка).
Штавное охлаждение
ДП с чугунными охлаждающими штавами эксплуатируются с середины 1900-х годов. Штав — это охлаждающее устройство с одним или несколькими внутренними водяными каналами, устанавливаемое на внутренней поверхности ДП для защиты стальной оболочки от высокотемпературного газа и расплавленного загрузочного материала, а также для поддержания внутреннего профиля печи. От штава требуют три основных свойства: (1) долгую службу и надежность, (2) адекватную охлаждающую способность, (3) теплоизоляционную способность.
Долгая служба и надежность. Поскольку штав невозможно отремонтировать снаружи ДП из-за его конструкции, при повреждении штавов требуются объемные замена. Поврежденные штавы оказывают серьезное негативное влияние на работу ДП, вызывая длительную остановку надува и падение температуры внутри печи из-за утечки воды, или изменение профиля, что может привести к операционному сбою. Поэтому штавам необходима стабильная долгая служба.
Адекватная охлаждающая способность. Для защиты оболочки от высокотемпературного газа (~1200 °C) и жидкого материала требуется соответствующая охлаждающая способность штавов. Поскольку в зоне между bosh и нижней частью шахты, подверженной высоким температурам, необходима высокая охлаждающая способность, в этом участке часто применяют медные штавы.
Теплоизоляционная способность. ДП, в которой железная руда восстанавливается и плавится при высокой температуре, должна иметь теплоизоляционную структуру, чтобы не терять тепловую энергию. С другой стороны, штавы охлаждаются для поддержания профиля внутри ДП и защиты оболочки. Следовательно, они отбирают тепловую энергию у высокотемпературного газа и материала. Отвод тепла штавом эквивалентен расходу топлива (кокса), напрямую увеличивая коэффициент расхода восстановителя (RAR). Рост RAR ведет к увеличению выбросов CO₂ и повышению себестоимости чугуна. Поэтому штавы должны обладать адекватной теплоизоляцией (ограничением отвода тепла), то есть способностью минимизировать отбор тепловой энергии изнутри печи, одновременно сохраняя охлаждающую способность. Традиционно для достижения обоих свойств на лицевую часть чугунного штава укладывают кирпичи с низкой теплопроводностью. В то же время медный штав формирует теплоизоляционный слой из полужидкого материала, прилегающего к его внутренней поверхности, за счет интенсивного охлаждения этого материала.
Эволюция штавных кулеров
Штавные кулеры начали разрабатываться около середины 1900-х годов. Технология чугунных штавов изначально была открытием бывшего Советского Союза, откуда она попала в Индию и Японию. К 1970-м годам чугунные охлаждающие штавы получили всемирное признание. С внедрением чугунных штавных кулеров разработка систем охлаждения ДП ускорилась, и сегодня доступен широкий спектр кулеров: плитные, цигарные и др. — для внутреннего охлаждения оболочки печи в экстремальных условиях современных крупных высокопроизводительных ДП. Преимущество штавного охлаждения над плитным — эффект «коврового» охлаждения по сравнению с точечным охлаждением плитных и цигарных кулеров, что обеспечивает более равномерную охлаждающую производительность.
Для большинства современных крупных ДП проектные инженеры предпочитают штавы, так как они обеспечивают интенсивное и, главное, равномерное охлаждение печи. Классически штавы изготавливают из ковкого чугуна, отлив его вокруг труб охлаждающей воды. Они устанавливаются по всей оболочке печи — от нижней плиты до горла. Однако штавы подвергаются тяжелым нагрузкам из-за высоких тепловых потоков, особенно в зонах bosh и belly, что может ограничивать продолжительность кампании печи. Это может привести к потере всего корпуса штава, когда остаются только трубы для воды. Считается, что проблема может кроться в теплопроводности чугуна и теплопередаче между трубками и чугунным телом. Даже с лучшими известными системами охлаждения нижняя часть оболочки оставалась слабым местом ДП.
Медные штавы — прорыв в технологиях
Штавы традиционно делали из чугуна, но возможность их изготовления из меди, обладающей отличной теплопроводностью, была подтверждена в Германии в середине 1990-х годов, и с тех пор медные штавы применяются во многих ДП. В 1993 году медные штавы впервые внедрили в Германии на ДП №2 Thyssen Krupp в Швельгерне и ДП «B» в Зальцгиттере. Изготовление штавов из меди — либо со сверленными водяными каналами вместо труб, либо с формированием каналов при литье медных плит — стало значительным шагом в проектировании современных ДП.
Теория о том, что высокая теплопроводность меди приводит к увеличению потерь технологического тепла, была опровергнута. Высокая проводимость меди обеспечивает низкие температуры поверхности и быструю формировку тонкого слоя, уменьшающего отвод тепла из печи. Охлаждающий эффект настолько интенсивен, что защитный слой образуется за несколько минут даже перед незащищенным штавом. Недавние результаты показали, что уровень отводимого тепла даже ниже, чем при чугунных штавах.
Изоляционный эффект таких слоев минимизирует тепловые потери. Поэтому при перекладке ДП №2 Stahlwerke Bremen перед штавами выше дующих не устанавливали постоянный огнеупорный материал, а только наносили тонкий надувной защитный слой. Эти штавы оказались настолько успешными, что сегодня использование медных штавов в зоне высокой тепловой нагрузки является передовой технологией доменного производства. Нижняя шахта больше не считается ограничивающим фактором кампании ДП. Вместо этого ресурс кампании определяется состоянием подпечи. Современные медные штавные кулеры изолируют внешнюю оболочку от технологического тепла в сильно нагруженных печах, однако в зависимости от их расположения в ДП они подвергаются разным уровням тепловой нагрузки.
Ключевая роль «черепа» (skull) на лицевой поверхности
Ключом к успешной эксплуатации системы охлаждения в ДП с высокой тепловой нагрузкой является формирование «черепа» (skull) на горячей грани охлаждающего элемента. Этот череп состоит из конденсированных паров, застывшего шлака и металла, которые прикрепляются к поверхности кулера за счет брызг, капель и замерзания. Толщина может варьироваться до 20 мм. Стабильность черепа в основном зависит от охлаждающей способности и механической адгезии охлаждающего элемента. Интенсивность газового потока у стенки также влияет на удержание черепа. Череп является естественным изолятором, если содержание металла в нем низко. В периоды экстремальной тепловой нагрузки (высокотемпературные газовые струи или процессные сбои) череп может осыпаться, а затем снова нарастать. Осыпание и нарастание черепов вызывают значительные колебания тепловых нагрузок на стенку печи с пиковыми значениями 300 000–500 000 Вт/м².
Следовательно, проектирование облицовки и охлаждения должно обеспечивать устойчивость к таким нагрузкам для предотвращения преждевременных отказов. Детальные исследования показали: чем выше эффективность охлаждения элемента, тем стабильнее череп и дольше он держится на элементе, сохраняя изоляционные и защитные свойства. Итог: высокоэффективные системы охлаждения обычно приводят к более низким общим тепловым потерям печи.
Особенности печей с мантией
Подавляющее большинство ДП — фристадинг (свободно стоящие) без опор на оболочке, но некоторые конструкции включают мантию, где печь опорается на колонны (стальные или бетонные) от уровня земли. Использование мантии обычно исключает зону belly. Мантия является неотъемлемой частью конструкции таких печей и должна защищаться от перегрева в тех же условиях, что и зона belly фристадинговых печей. Охлаждение облицовки в зоне мантии медными плитами затруднено из-за ограниченного доступа для замены и большой длины плитных кулеров. Применение штавов в этой зоне дает преимущество полного охлаждения мантии. На рис. 1 показана схема штавного охлаждения мантии и различные типы охлаждающих конструкций в ДП.
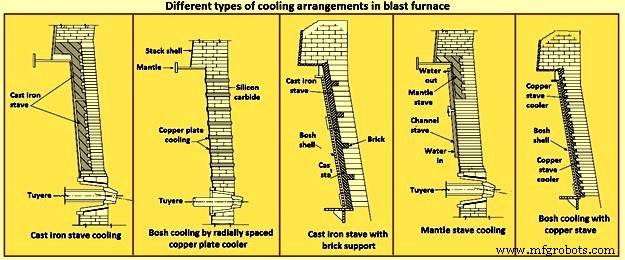
Рис. 1 Различные типы охлаждающих конструкций в доменной печи
Тепловые нагрузки в современных высокопроизводительных ДП
Современные ДП могут иметь производительность выше 3 т чугуна на м³ рабочего объема в сутки. Такой уровень достигается за счет улучшенных загрузочных материалов, технологий распределения загрузки, процессного управления, высоких температур горячего надува, обогащения кислородом и впрыска вспомогательного топлива. Однако эти практики создают высокие тепловые нагрузки и их колебания на стенках ДP. Хотя конкретная зона и величина пиковых нагрузок могут сильно варьироваться между печами, зоны belly и нижней шахты обычно испытывают самые высокие колебания (рис. 2).
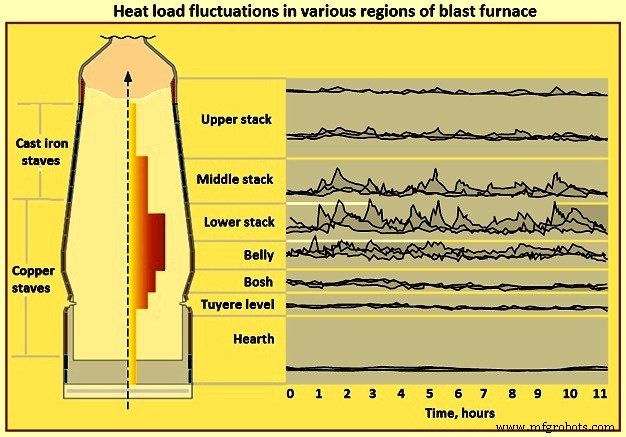
Рис. 2 Колебания тепловых нагрузок в различных зонах доменной печи
Зона с наивысшей тепловой нагрузкой тесно связана с положением и формой когезивной зоны и специфической схемой загрузки печи. Главная причина высоких колебаний — нерегулярные высокоскоростные газовые струи, вырывающиеся к стенкам печи через коксовые щели в загрузке. Высокие и пульсирующие температуры — основные нагрузки, с которыми должны справляться охлаждающие элементы ДП. Состав и качество загрузки существенно влияют на тепловые нагрузки и их колебания. Загрузка с более чем 70 % агломерата дает пиковые нагрузки 100 000–200 000 Вт/м², а загрузка с высоким процентом пелет или рудного куска — более 400 000 Вт/м². В зависимости от ожидаемой тепловой нагрузки применяют разные охлаждающие элементы. Таблица 1 обобщает различные конструкции охлаждения и огнеупоров с их максимальными пиковыми тепловыми нагрузками.
| Таблица 1. Обзор конструкций охлаждения и огнеупоров с максимальными пиковыми тепловыми нагрузками | |
|---|---|
| Конструкция | Пиковая тепловая нагрузка, Вт/м² |
| Плитные кулеры с корундными огнеупорами | 50 000 |
| Чугунные штавы, первое поколение | 100 000 |
| Утолщенные чугунные штавы с множественными водяными контурами | 200 000 |
| Плитные кулеры с уменьшенным шагом (300 мм) и специальными огнеупорами | 400 000 |
| Высокопроизводительные медные штавы | 500 000 |
Важно подчеркнуть: именно пиковая термическая нагрузка является первичным определяющим фактором для долгосрочной выживаемости печной облицовки или охлаждающих элементов.
Виды охлаждающих элементов
Разработаны следующие охлаждающие элементы для систем охлаждения ДП: (1) чугунные штавы разных поколений, (2) плотно расположенные медные плитные кулеры, (3) цигарные кулеры, (4) медные охлаждающие штавы. Они описаны ниже.
Чугунные штавные кулеры
Изначально для чугунных штавов использовали легированный перлитный ламеллярный серый чугун, но сейчас его заменили ковким или модуляром чугуном, так как он менее подвержен трещинам при температурах выше 760 °C. Недавно успешно испытывали штавы из чугунной стали вместо чугунных. Охлаждающий эффект чугунных штавов определяется размером и формой водяных трубок внутри кулера. Типичные размеры: длина 1,8–2,4 м, ширина 0,8–1,1 м, толщина 0,25–0,6 м. Разные типы чугунных охлаждающих штавов показаны на рис. 3. Штавы типа C тоньше и предназначены для экономии пространства внутри печи для увеличения рабочего объема.
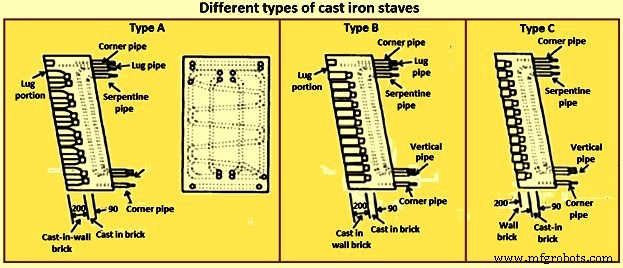
Рис. 3 Различные типы чугунных штавов
С момента приобретения технологии чугунных штавов из бывшего Советского Союза в 1969 году японцы внесли множество улучшений для повышения долговечности: сузили шаг труб, добавили угловые охлаждающие трубы и задние змеевидные трубы. Штавы четвертого поколения отличаются двумя охлаждающими плоскостями, четырьмя вертикальными трубами в горячей плоскости и одной змеевидной трубой в холодной плоскости. Штавы оснащены охлаждаемыми носами и/или кронштейнами для поддержки огнеупорных материалов. Углы штавов интенсивно охлаждаются. Огнеупоры отливают в специальные опорные отверстия в штавах. Улучшения от первого до четвертого поколения показаны на рис. 4.
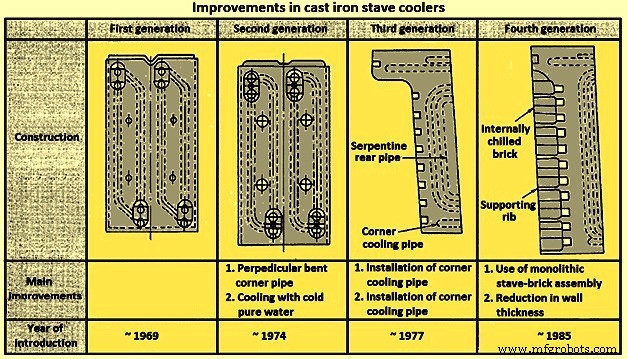
Рис. 4 Улучшения в чугунных штавных кулерах
Чугунные штавы в зонах bosh и шахты ДП имеют средний ресурс 8–10 лет. Обычно они выходят из строя из-за потери чугунного материала и обнажения внутренних трубчатых катушек. Чугун трескается в эксплуатации под воздействием высоких тепловых нагрузок. Случайные зазоры между охлаждающими трубами и чугуном снижают отвод тепла. Разница коэффициентов термического расширения материалов трубы и кулера может вызвать разделение чугуна от трубы и разрушение кулера. Использование чугунных кулеров с трубами, расположенными ближе к чугуну, усложняет конструкцию оболочки, не обязательно увеличивая ресурс системы охлаждения.
Механизм отказа чугунных штавов под высокими пульсирующими тепловыми нагрузками обусловлен низкой теплопроводностью чугуна (~45 Вт/м·К). Чугунные штавы имеют меньшую охлаждающую эффективность по сравнению с медными из-за более низкой проводимости чугуна и наличия изолирующего слоя. Этот слой создает тепловой барьер между водяной трубкой и телом чугунного штава, ухудшая теплопередачу. Неэффективная теплопередача приводит к значительному повышению температуры лицевой поверхности чугунного штава (свыше 700 °C) и последующей термической деформации. Тело чугуна также испытывает фазово-объемное преобразование при высоких температурах, что вызывает усталостное трещинование, потерю материала штава и выставление стальных охлаждающих труб напрямую к теплу печи.
Медные плитные кулеры
Медные плитные кулеры — это плоские пластины, укладываемые горизонтально в оболочку печи. Их применяли почти во всех европейских ДП. Изготавливают их либо сварными, либо отливными из электролитической меди. При литье нет проблем с швами и обеспечивается большая однородность свойств материала по всему элементу. Обычно используются в зоне от bosh до нижней шахты включительно. Проектируются для поддержания высоких скоростей воды на всем протяжении, обеспечивая равномерный и высокий коэффициент теплопередачи. Типичные размеры: длина 0,5–1,0 м, ширина 0,4–0,8 м, высота ~75 мм. Вертикальный шаг 0,3–0,6 м, в зонах высокой нагрузки (bosh, нижняя шахта) — до 0,25 м. В зонах, подверженных механическим повреждениям, лицевую сторону усиливают специальными материалами. Кулеры обычно приваривают к оболочке ДП для гарантированной газовой герметичности. Имеют множественные каналы с одной или двумя независимыми камерами. Обеспечивают минимальные потери давления воды и в трубопроводах, и в самом элементе.
Один из вариантов — шестипроходной с одной камерой, также рассчитан на высокие скорости воды для равномерного и высокого коэффициента теплопередачи.
Отказы медных плитных кулеров связаны с четырьмя механизмами: (1) дефлекция, (2) разрывы сварных швов труб, (3) разрывы затвора шва, (4) абразивный износ лицевой поверхности. Сравнение медного плитного кулера с чугунным штавным приведено в таблице 2.
| Таблица 2. Сравнение систем охлаждения | |||||
|---|---|---|---|---|---|
| Параметр | Ед. изм. | Медный плитный кулер | Чугунный штавный кулер | ||
| Среднее | Макс. | Среднее | Макс. | ||
| Удельная площадь охлаждающего элемента на м² оболочки | м²/м² | 1–2 | 2,5 | 0,8–1 | 1–2 |
| Удельный расход охлаждающей воды на м² оболочки | м³/ч | 5–10 | — | 3–5 | — |
| Типичная скорость охлаждающей воды | м/с | 0,5–1 | 2–2,5 | 1–1,2 | 2,5–3 |
Цигарные кулеры
Цигарные кулеры используют для более интенсивного охлаждения или при недостаточном шаге плитных кулеров. Также называются медными жакетными кулерами. Устанавливают в открытых промежутках между плитными кулерами, когда нужно более интенсивное охлаждение или шаг плитных кулеров недостаточен. Иногда применяют для модернизации существующей системы охлаждения в ходе кампании. Цигарный кулер обычно изготавливают из цельного медного бруска со сверленным и забитым одиночным каналом.
Цигарные кулеры обычно вставляют на центральных линиях между соседними плитными кулерами в горизонтальной и вертикальной плоскостях. Для установки в оболочку печи и существующую огнеупорную облицовку сверлят цилиндрическое отверстие коронным сверлом. Использование цигарных кулеров в зонах bosh, belly и нижней шахты увеличивает площадь системы охлаждения. Поскольку эта зона ДП имеет наивысшие температуры и их колебания, применение цигарных кулеров повышает сопротивление огнеупорной облицовки химической и механической атаке. Однако увеличение отверстий в оболочке требует проверки прочности оболочки перед монтажем. Типичный цигарный кулер и его позиционирование между плитными кулерами снаружи оболочки ДП показаны на рис. 6.
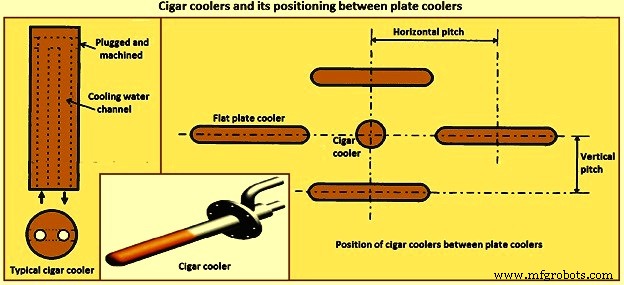
Рис. 6 Цигарный кулер и его позиционирование между плитными кулерами
Медные штавы
Учитывая огромные капитальные вложения в перекладку ДП, прилагались большие усилия для продления кампании. Технология медных штавов — один из результатов таких усилий.
Чугунный штав из-за материальных характеристик вызывает деградацию материала в нижней части ДП, подверженной высокой тепловой нагрузке, что затрудняет достижение стабильного ресурса 20 лет. В качестве альтернативы при высоких тепловых нагрузках разработали прокатываемые медные штавы. Такой штав изготавливают из прокаченной медной пластины, в которой сверлят отверстия и приваривают водоснабжающие и водоотводящие трубы, формируя водяные каналы. Применение прокатываемых медных штавов началось в Германии в середине 1990-х и распространилось на ДП в нескольких странах.
Другие разработанные виды медных штавов: литые медные штавы с водяными каналами, образуемыми стержнем при литье, и литые штавы с отлитыми монеливыми трубами, где каналы формируются изогнутыми трубами из монели, отлитыми в медь.
Медные штавы впервые использовали в ДП в конце 1970-х как лучшие элементы охлаждения стенок при высоких тепловых нагрузках. С интенсификацией производительности ДП и стремлением к кампании 20 лет стало ясно, что медные штавы лучше всего отвечают этим требованиям. Хотя применение медных штавов стало распространенным в середине 1990-х, большинство установок приходится на 2000 год и позже. Разработка велась в Японии и Германии для зон bosh, belly и нижней шахты для борьбы с высокими тепловыми нагрузками и большими температурными колебаниями. Япония пошла по пути литых медных штавов, а Германия — прокатываемых медных пластин с точными наружными допусками и сверленными охлаждающими проходами. Сверленные и забитые медные штавы обычно проектируют с четырьмя водяными трубами в прямой линии сверху и четырьмя внизу. Материалы внутренних трубчатых катушек: монель, медь или сталь. В отличие от чугунных штавов, медные штавы предназначены для сплавления с охлаждающей трубой.
Водяной канал медного штава формировали в основном сверлением отверстия в прокаченной медной пластине и сваркой водяных труб на концах отверстия, иногда — литьем с разовыми песчаными сердечниками, однако медная сварка была незаменима в обоих случаях. Хотя традиционные медные штавы отлично проявляли себя в охлаждающей способности, их изготовление требовало множества операций и было дорогим.
На сегодняшний день самым популярным типом является прокатываемый медный штав, процесс изготовления которого включает сверление отверстий в медной пластине. Концы водяных каналов такого штава заваривают заглушками. Разработанный штав с отлитыми стальными трубами изготавливается литьем изогнутых стальных труб в медь — принципиально иной технологический процесс по сравнению с прокатываемым медным штавом. Этот уникальный метод позволил достичь высокой энергоэффективности и долгой службы ДП, недостижимых с прокатываемыми медными штавами.
Проблемы прокатываемых медных штавов и их решение
У прокатываемых медных штавов бывают три проблемы: (1) деформация, (2) трещины в швах из-за термической усталости, (3) износ.
Деформация. Прокатываемые медные штавы искривляются из-за разницы термического расширения между внутренней поверхностью, подверженной высокотемпературному газу, и внешней, охлаждаемой поверхностью. Серьезно деформируются при чрезмерной длине штава или неверных позициях крепежных болтов. Деформация может вызвать износ выступающей части и разрыв шва из-за проникновения высокотемпературного газа в швы и на тыловую поверхность.
Трещины в швах. Возникают из-за термической усталости, так как швы прокатываемых штавов подвергаются повторяющимся термическим напряжениям. Из-за температурных колебаний возникают трещины и разрывы.
Износ. Железная руда, агломерат и кокс тверже меди. Эти материалы абразивно изнашивают медные штавы при контакте и спускании. Скорость износа зависит от контактной силы и скорости спускания материала, твердости меди и материала, формы материала.
Разработка литого медного штава учитывала следующие аспекты. Во-первых, для предотвращения деформации важны правильная длина штава и точки ограничения болтами. Штав с отлитыми стальными трубами со своей конструкцией эффективно снижает риск деформации. На рис. 7 показаны точки ограничения прокатываемого и литого со стальными трубами штавов. Прокатываемый штав крепится к оболочке болтами и шплинтами. Чтобы предотвратить повреждение шва у основания подъемной трубы напряжениями, подъемную трубопроводку соединяют с оболочкой компенсатором. Из-за этой конструкции верхний и нижний концы штава свободно смещаются, что облегчает деформацию. Большая термическая нагрузка, многократно приложенная к штаву при колебаниях режима ДП, постепенно накапливает пластическую деформацию, приводя к большой деформации. Бывают случаи, когда деформация верхнего конца достигала 50 мм и более с разрывом шва при слишком длинном штаве, неверном положении болтов или тепловой нагрузке, превышающей расчетную.
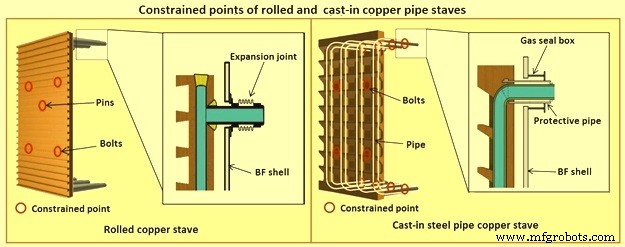
Рис. 7 Точки ограничения прокатываемого и литого со стальными трубами медного штава
Высокая надежность и низкие затраты на производство реализуются у штава с отлитыми стальными трубами за счет технологии литья для вкрапления стальной трубы в медную заготовку. Эта технология развивалась на базе производства чугунных штавов. Новый тип медного штава со вкрапленной стальной трубой имеет преимущества: (1) высокая охлаждающая способность, так как литье высокочистой меди обеспечивает охлаждающую способность не ниже обычного медного штава; (2) высокая надежность, так как вкрапление стальной трубы в медную заготовку исключает медную сварку при формировании водяного канала и возможность утечки воды; (3) широкая гибкость проектирования, так как литье с вкраплением стальной трубы дает гораздо большую свободу в форме штава и раскладке водяного канала; (4) низкая стоимость.
Штав с отлитыми стальными трубами обладает следующими антидеформационными особенностями. Как показано на рис. 7, у него, помимо болтов для фиксации защитных труб на концах, есть газоизолирующие коробки. Это накладывает ограничение смещения на верхний и нижний концы штава. Кроме того, защитная труба отлита в теле медного штава, поэтому не используются швы с риском разрыва.
Далее, штав использует стальные трубы, более жесткие меди, в качестве каркаса. Это создает структуру, более устойчивую к деформации, чем обычные медные штавы. Внутренняя поверхность штава с отлитыми стальными трубами выполнена ребристой. Поскольку прокатываемые штавы имеют прямоугольное сечение, температура повышается в участках внутренней поверхности, удаленных от водяных каналов. В штаве с отлитыми стальными трубами ребристая поверхность делает расстояние между внутренней поверхностью и каждым водяным каналом практически постоянным вокруг канала. Это обеспечивает равномерное охлаждение внутренней поверхности. Такое равномерное охлаждение снижает температурную разницу между внутренней и внешней поверхностями штава, подавляя термические напряжения и деформацию.
Кроме того, под большой термической нагрузкой на внутренней поверхности прокатываемого штава возникает компрессионная пластическая деформация из-за температурной разницы между внутренней и внешней поверхностями, что ведет к деформации штава. В штаве с отлитыми стальными трубами внутренняя поверхность изолирована на каждом ребре, поэтому компрессионные напряжения менее вероятно действуют на штав, подавляя пластическую деформацию. Таким образом, ребристая поверхность снижает напряжения и деформации, действующие на штав, и подавляет деформацию. Также, поскольку штав формирует водяные каналы стальными трубами, заглушечная сварка или сварка соединений труб, необходимые для прокатываемых штавов, не требуются. Исключение сварки, которая является структурно слабым местом, устраняет риск разрыва швов.
Медные штавы предотвращают износ за счет наплавов (scabs), образующихся благодаря высокой охлаждающей способности, тем самым избегая прямого контакта со спускающимся материалом перед штавом. Однако такие наплавы часто осыпаются из-за колебаний в работе печи. Без наплава износ медного штава зависит от контактной силы и скорости спускания материала, твердости меди и материала, формы материала. Следовательно, меры против износа включают уменьшение контактной силы и скорости спускания при отсутствии наплава, а также стабильное удержание наплава и недопущение снижения твердости меди. Твердость меди зависит от охлаждающей способности.
Если на внутренней поверхности прокатываемого штава нет наплава, материал, попавший между ребрами, почти не движется, так как ребра малы. Материал перед штавом спускается без влияния ребер. В штаве с отлитыми стальными трубами ребра обращены вверх и велики, поэтому материал, попавший между ребрами, выбрасывается обратно в печь, создавая поток (перераспределение нагрузки). При этом материал выбрасывается вверх. Этот восходящий поток толкает материал перед штавом обратно в печь, уменьшая контактную силу и скорость спускания на вершинах ребер.
Помимо технических преимуществ в продлении службы и экономии энергии, штав с отлитыми стальными трубами обладает высокой гибкостью проектирования. Когда чугунный штав или плитный кулер ДП выходит из строя и нужно что-то предпринять для продления кампании, может потребоваться замена на медный штав с использованием существующего отверстия оболочки. В прокатываемых штавах, где водяные каналы образуются сверлением, раскладка каналов ограничена, что затрудняет свободное формирование каналов под существующее отверстие. В штаве с отлитыми стальными трубами водяные каналы, формируемые изогнутыми стальными трубами, позволяют гибкую раскладку, адаптируя трубы к существующему отверстию оболочки. Рис. 8 демонстрирует высокую гибкость раскладки охлаждающих каналов.
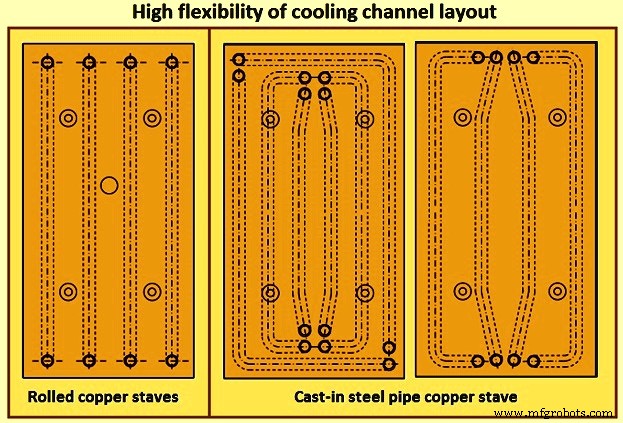
Рис. 8 Высокая гибкость раскладки охлаждающих каналов в штаве с отлитыми стальными трубами
Схемы систем охлаждения
Водяные системы охлаждения обычно проектируют как замкнутые контуры, а не открытые системы. Это позволяет химически очищать трубопроводы и, контролируя химию воды на протяжении кампании, сохранять чистую поверхность, обеспечивая максимальную теплопередачу. Развитие уплотнения охлаждающих труб к оболочке идет в сторону применения всё более тонких, «мягких» металлических компенсаторов. Для обеих систем — плитных кулеров и штавов — растет использование резиновых изгибов и шлангов.
Независимые контуры типичны для водораспределения в плитных кулерах. Со штавными кулерами обычно обеспечивают несколько независимых подающих и обратных коллекторов в соответствии с числом труб. Это гарантирует, что при выходе из строя одного питания остальные трубы штава получат достаточное охлаждение. Носовые и угловые трубы подключают к дополнительным водяным контурам.
Рост производительности ДП сопровождался повышением требований к эффективным системам охлаждения. Высокопроизводительные системы охлаждения необходимы для бесперебойной работы процесса даже под такой нагрузкой. Надежное и эффективное решение для охлаждения нужно в высоконагруженных зонах ДП. Обычно используют три типа охлаждающих контуров: (1) замкнутые контуры, (2) комбинированные замкнутые контуры, (3) полузамкнутые или открытые контуры либо испарительные контуры.
Замкнутые контуры охлаждения
Эти контуры обычно проектируют с двумя или тремя азотно-прессованными замкнутыми водяными контурами с принудительной рециркуляцией. Преимущества по сравнению с открытыми контурами: (1) работа на подготовленной, смягченной воде; (2) отсутствие коррозии, заиления и засорения труб и элементов охлаждения; (3) низкие затраты на химические добавки; (4) низкое водопотребление; (5) отсутствие контакта с кислородом атмосферного воздуха; (6) возможность высокочувствительного обнаружения утечек; (7) повышение температуры испарения охлаждающей воды за счет работы под регулируемым азотным давлением (например, давление 8 бар, температура испарения 170 °C); (8) низкое потребление электроэнергии, так как насосы покрывают только потерю давления, а разницу высот не учитывают; (9) легкая регулировка и контроль расхода для разных охлаждающих элементов; (10) низкие эксплуатационные расходы; (11) более долгий срок службы оборудования контуров и охлаждающих элементов, что обеспечивает высокую готовность и производительность.
Комбинированные замкнутые контуры
Эти контуры составляют экономичное, но все равно эффективное, надежное и безопасное решение. Охлаждающая вода последовательно охлаждает разные блоки охлаждающих элементов, при этом соблюдаются эксплуатационные требования каждого элемента. Общий расход значительно снижается, بينما температурная разница воды остается в допустимом диапазоне, и охлаждающая башня работает эффективно.
Полузамкнутые или открытые контуры / испарительные контуры
Также могут использоваться в зависимости от локальных условий. Это решение подходит в основном для минимально затратной модернизации существующих ДП.
Производственный процесс
- Высокопроизводительная автоматизация, измерение и управление доменными печами
- Оптимизация доменного газа: генерация, использование и эффективность
- Оптимизация работы доменной печи с использованием орехового кокса: эффективность и экономические выгоды
- Оптимизация эффективности доменной печи с впрыском порошкообразного угля
- Профилактика нерегулярностей в работе доменной печи: проверенные стратегии
- Оптимизированные системы загрузки доменной печи: эффективность и безопасность
- Оптимизация производства железа: химия доменного процесса
- Огнеупорная выстойка доменной печи: защита оболочки для непрерывной работы
- Ключевые факторы, влияющие на потребление кокса в работе доменной печи
- Оптимизация проектирования доменной печи: ключ к производительности и долгой кампании