



Оптимизация эффективности доменной печи с впрыском порошкообразного угля
Впрыск порошкообразного угля в доменную печь
Впрыск порошкообразного угля (ПУП, PCI) — процесс, включающий впрыск больших объемов мелкодисперсных частиц угля в зону дьюера доменной печи (ДП). Порошкообразный уголь — важное вспомогательное топливо, используемое в доменном производстве. ПУП обеспечивает вспомогательное топливо для частичной замены кокса и доказал свою экономическую и экологическую целесообразность. Он может привести к существенному улучшению эффективности ДП и способствовать снижению энергопотребления и экологических выбросов.
Когда порошкообразный уголь впрыскивается в ДП через дьюерные трубы и дьюерные втулы, уголь служит источником тепла и восстановителем благодаря реакциям девольатилизации, газификации и горения, а также образованию несгоревшего кокса. В современных условиях порошкообразный уголь широко используется в ДП как частичная замена металлургического кокса. ПУП — давно утвержденная технология для производства горячего металла (ГМ) в ДП. Она применяется в большинстве ДП, и все новые ДП обычно строятся с возможностью ПУП. Состав и свойства угля, используемого для впрыска, могут влиять на работу, стабильность и производительность ДП, качество ГМ и состав доменного газа.
Критерии оценки эффективности ПУП
В современном сценарии существует множество критериев для измерения эффективности ПУП. Первый — измельчение и манипулябельность. Основные эксплуатационные расходы при ПУП, кроме стоимости угля, связаны с измельчением и распределением угля к ДП. Второй касается работы ДП. Качество впрыскиваемого угля может влиять на качество ГМ, стабильность ДП и состав верхового газа. Зола от впрыскиваемого угля (i) может действовать как ингибитор окислительного процесса, (ii) является основным поставщиком нежелательных щелочей, и (iii) потребляет энергию плавления. Третий относится к экономической выгоде. Основная экономия — замена дорогого коксующегося угля и эксплуатационных расходов на коксоварение, хотя также наблюдались другие выгоды, такие как улучшение производительности, это улучшение зависит от качества кокса. Важные экономические и операционные преимущества использования ПУП в ДП включают:
- Меньшее потребление дорогих коксующихся углей. Замена кокса ДП более дешевым мягким коксующимся или энергетическим углями снижает затраты на восстановитель.
- Продление срока службы коксовых печей, так как требуется меньше кокса. Это важно, так как многие коксовые печи достигают конца срока службы и нужны значительные инвестиции для замены или обслуживания.
- Система ПУП дешевле стоимости дополнительной коксовой батареи. Меньшие капитальные затраты означают меньшие амортизацию и проценты, закладываемые в ГМ.
- Более высокая производительность ДП, т.е. большее количество ГМ в сутки (в сочетании с другими операционными изменениями).
- Большая гибкость работы ДП. Например, ПУП позволяет регулировать температуру пламени, и тепловое состояние в ДП можно изменить гораздо быстрее, чем путем корректировки загрузки наверху печи.
- Повышенная стабильность качества ГМ и его содержания кремния.
- Снижение общих выбросов сталелитейного завода, в частности, меньшие выбросы от коксоварения из-за сниженных потребностей в коксе.
История
Впрыск порошкообразного угля разрабатывался в XIX веке, но не внедрялся в промышленное использование. В начале 1960-х ПУП успешно внедрен в AK Steel США и Шоуган в Китае. Хотя испытания в нескольких странах в то время доказали, что технологии пневмотранспорта и впрыска угля доступны, но экономика и относительная простота процесса были таковы, что впрыск нефти и природного газа стал более популярным. В 1980-х интерес к ПУП возрас, в основном из-за драматического роста цен на топливное масло в 1973 и снова в 1979 г., и его потенциал как замены кокса начал реализовываться. В начале 1980-х установки для впрыска угля были установлены по всей Европе и Японии, с нормами впрыска 40–90 кг/т ГМ и коэффициентами замены кокса порядка 0,9 кг кокса/кг угля. Процесс быстро развивался, и во второй половине 1980-х были успешные практики впрыска угля со скоростями 180–200 кг/т ГМ. В 1990-х технологии ПУП стали зрелыми. Но реальный переход к ПУП произошел только когда стоимость металлургического кокса начала расти из-за увеличения глобального спроса.
Уголь для ПУП
Относительная важность разных аспектов качества угля для ПУП менялась по мере совершенствования технологии впрыска и увеличения норм впрыска. В конце 1970-х, спровоцированных нефтяным кризисом, интерес к ПУП возобновился, и уголь рассматривался как экономическая замена топливному маслу. Поскольку сжигаемость считалась важной, угли для ПУП были в основном энергетическими углями. В то время энергетические угли были легко доступны и имели гораздо более низкую стоимость, чем твердые коксующиеся и полумягкие коксующиеся угли.
После первичного фокуса на сжигаемость впрыскиваемого угля фокус сместился на понимание влияния качества угля на замену кокса. В этот период было видно, что низколетучие (НЛ) угли дают лучшие коэффициенты замены, чем высоколетучие (ВЛ) угли.
Что касается измельчения угля, четыре основных операционных параметра мельницы: (i) скорость подачи, (ii) расход воздуха, (iii) настройка классификатора, состоящего из циклона и мешкового фильтра, и (iv) давление помола (нагрузка на ролик/шар). Скорость подачи, давление помола и настройка классификатора напрямую влияют на нагрузку мельницы и необходимую мощность. Расход воздуха косвенно влияет на мощность мельницы, так как влияет на эффективность классификатора.
Помоловые характеристики углей обычно описываются результатами небольшого числа стандартных аналитических тестов. На основе этих результатов делаются прогнозы ожидаемого помолового поведения углей. Существует общая тенденция свести оценку помолового поведения углей к индексу помолоспособности Хардгроу (HGI), который является мерой помолоспособности угля. Помолоспособность — индекс, поэтому не имеет единиц. Чем меньше HGI, тем тверже текстура угля и менее помолоспособен он. Помолоспособность — важный фактор для помола угля в мельнице. Она влияет на тонкость продукта, потребление энергии и пропускную способность.
Влажность угля влияет на помол угля. Необходимо снизить общую влажность угля до уровня равновесной влажности для уменьшения проблем с манипулированием в мельнице и в бункерах. Влажность угля, покидающего мельницу, должна составлять две трети уровня равновесной влажности. Количество влаги, удаляемой в мельнице, задается уравнением: «влага, удаленная в мельнице = (влага по приходу) – 2/3(равновесная влага)», где равновесная влага для суббитуминозных и более высоких рангов угля примерно задается уравнением: «равновесная влага = 0,69 + 0,84 × (воздушно-сухая влага) + 0,18 × квадрат (воздушно-сухой влаги)». Равновесное содержание влаги варьируется с рангом угля, мацеральным составом и зольностью.
Тип угля и его поверхностная влага определяют требования к сушке при помоле. Сушильная способность данной конструкции мельницы зависит от объема циркуляционной нагрузки в мельнице, способности быстро смешивать сухие возвраты классификатора с поступающим влажным углем и соотношения воздуха и температуры входного воздуха, которые данная конструкция мельницы должна терпеть.
Система процесса ПУП
Система процесса ПУП состоит из ряда подсистем от приема угля до впрыска порошкообразного угля в каждую дьюерную втулу для выполнения требований ПУП. Она состоит из шести подсистем: (i) хранение и разгрузка сырого угля, (ii) помол и сушка сырого угля, (iii) транспорт, хранение и подача порошкообразного угля в систему впрыска, (iv) равномерное распределение порошкообразного угля по каждой дьюерной втуле, (v) горение порошкообразного угля, и (vi) средства предотвращения взрыва. Важные характеристики системы процесса ПУП описаны ниже.
Резервуарный бак спроектирован с высокой емкостью, чтобы даже если одна из линий помола останавливается, впрыск угля может продолжаться до соответствующей корректировки эксплуатационных условий, таких как снижение количества заряжаемой в печь руды или подготовка к сдуву. Имеется три загрузочных бака: один, из которого уголь разгружается, второй в режиме ожидания для разгрузки, и третий на стадии снижения давления, заполнения порошкообразным углем и повышения давления после завершения зарядки.
Транспортный трубопровод, состоящий из плотной фазы и разбавленной фазы, обеспечивает плавный транспорт угля с малыми потерями давления. Высоконапорный трубопровод между резервуарным баком и дьюерными втулами не имеет подвижных частей, кроме запорных клапанов, что обеспечивает высокую доступность и облегчает контроль и обслуживание.
Для процессов помола и хранения создана надежная система предотвращения взрыва установкой взрывоподавителей, огнетушителей и т.д.
Для успешной работы системы ПУП внимание должно уделяться различным явлениям в ДП. Важные среди них: (i) степень горения впрыскиваемого угля или поведение несгоревших угольных частиц в коксовой подушке, влияющее на распределение газового потока в зоне загрузки, (ii) поведение расплавленной золы угля или возможность ее осаждения в зоне дьюерной трубы-дьюерной втулы, (iii) проницаемость или распределение газового потока в зоне загрузки, влияемое соотношением руда/кокс, увеличивающимся с увеличением скорости впрыска угля, и (iv) тепловые свойства, представленные температурой растрепного газа или отношением тепловых потоков, влияющими на реакции в нижней части ДП.
Позиционирование впрыскивающего копия в дьюерной трубе важно и должно обеспечивать полное горение впрыскиваемого угля в зоне дьюера и одновременно избегать осаждения золы угля в конце дьюерной трубы. Типичная технологическая схема процесса ПУП показана на рис. 1.
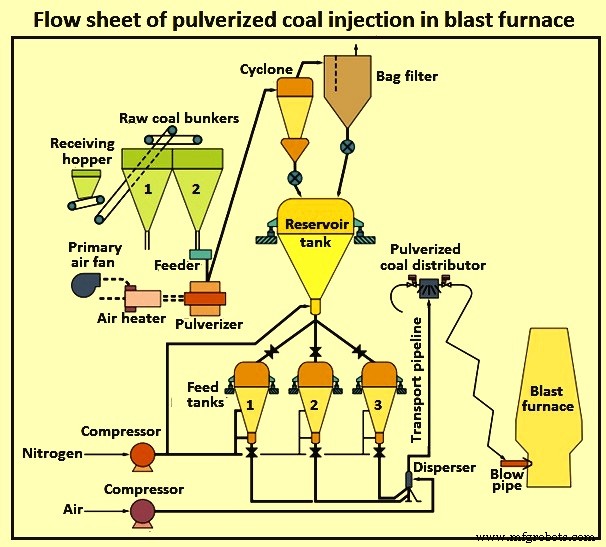
Рис. 1 Типичная технологическая схема впрыска порошкообразного угля в доменную печь
Процесс впрыска угля
Процесс ПУП основан на простой концепции переноса тонко помоленного (пульверизированного) сушеного угля переносящим газом (обычно азотом) к ДП, где он распределяется по разным дьюерным втулам и впрыскивается через копие в дьюерной трубе. В дьюерной трубе он смешивается с обогащенным кислородом горячим продувочным воздухом и подается в ДП в зону дьюера.
Сырой уголь поступает в приемный бункер. Он просеивается и обрабатывается для удаления посторонних материалов и хранится в бункерах сырого угля. Сырой уголь помолается, сушится и затем пневматически транспортируется в классификатор в однопроходной системе. Уголь тщательно сушится для предотвращения ила и уплотнения. Порошкообразный уголь откладывается в одном резервуарном баке, где хранится в инертных условиях.
Порошкообразный уголь гравитационно поступает из резервуарного бака в загрузочные баки, которые затем нагнетаются инертным газом как часть пакетного процесса, в котором загрузочные баки заполняются, кормят, вентилируют или удерживают для обеспечения непрерывного потока порошкообразного угля в ДП. Расход порошкообразного угля регулируется давлением инертного газа как функция изменения веса загрузочного бака. Единый поток плотной фазы угля из загрузочного бака соединяется с транспортным газом (азотом) в соединительной тройнике.
Одиночный транспортный трубопровод несет угольно-газовую смесь к распределителю угля, расположенному у ДП (рис. 2). На распределителе единый поток угольно-газовой смеси автоматически делится на множество равных потоков и переносится трубой в каждую дьюерную втулу для впрыска в ДП. Система детектирования заторов защищает от затора дьюерной втулы.
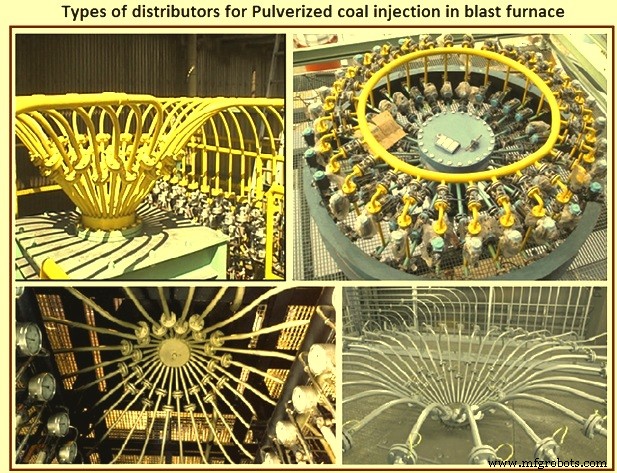
Рис. 2 Типы распределителей
Существует несколько важных характеристик процесса ПУП. В замкнутой системе выходящий из фильтра газ частично рециркулируется на вход мельницы. Это создает инертные условия, минимизирующие кислородное содержание в системе и снижающие вероятность взрыва угольной пыли.
Отходящий газ доменной печи вместе с доменным газом (в случае необходимости) используется как источник энергии для сушки угля, тем самым снижая потребление первичной энергии. Влага угля может быть очень эффективно удалена из системы без использования газового охладителя или конденсатора. Использование инертного газа во время работы резервуарного бака снижает риск пожара и взрыва.
Общий вес впрыскиваемого угля точно контролируется системой нагрузячей ячейки, которая непрерывно корректируется для достижения заданной точки. Параллельная компоновка загрузочных баков обеспечивает непрерывный поток угля в ДП. Система распределения угля проста и эффективна без подвижных частей.
Норма впрыска обычно контролируется модулированием положения регулирующего клапана, установленного на выходе загрузочных баков. Система обеспечивает равномерное распределение впрыскиваемого угля между общим числом дьюерных втул и имеет внутреннюю способность автоматически перераспределять общий впрыскиваемый уголь в ДП в случае прекращения впрыска в одной или нескольких дьюерных втулах по любой причине.
Нагнетаемый азот используется для впрыска порошкообразного угля из загрузочного бака в транспортный трубопровод. С небольшим количеством дополнительного транспортного газа порошкообразный уголь транспортируется и впрыскивается в ДП в условиях плотной фазы. В таких условиях достигается загрузка около 40–50 кг угля на кг газа в трубопроводе угля.
Уголь транспортируется в трубопроводе со скоростью всего несколько метров в секунду. Низкая скорость транспортировки угля снижает износ трубопровода, увеличивая его срок службы. Плотная система транспортировки мощна и может транспортировать порошкообразный уголь на большие расстояния.
Равномерное распределение порошкообразного угля по дьюерным втулам очень важно. Для работы ДП с высокой эффективностью равномерное распределение загрузки и газового потока в окружной направлении необходимо. В этом смысле норма порошкообразного угля, впрыскиваемого через каждую дьюерную втулу, должна быть максимально равномерной. Желается высокая точность распределения около 1,5% (обычная точность распределения горячего продувочного воздуха около 2,5%), которую получают с помощью распределителя (рис. 2). Схема впрыска угля в дьюерной втуле и зоне дьюера показана на рис. 3.
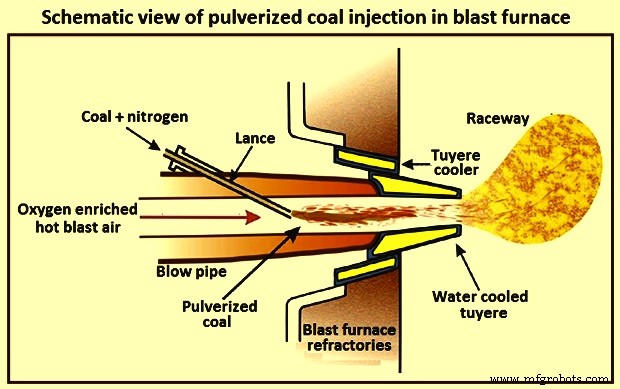
Рис. 3 Схема впрыска порошкообразного угля в дьюерной втуле и зоне дьюера
Работа ДП и ПУП
Наблюдалось, что при нормах ПУП выше 140 кг/т ГМ происходят изменения в работе ДП. Некоторые из этих изменений: (i) снижение соотношения кокс/руда, (ii) размер зоны дьюера, (iii) снижение проницаемости кокса, окружающего зону дьюера, (iv) изменения температурного распределения в зоне дьюера, (v) механическая деградация кокса в зоне дьюера, и (vi) снижение температуры мертвой зоны. Все эти изменения взаимозависимы и влияются свойствами и количеством впрыскиваемого угля, качеством кокса и продувочными условиями.
Проницаемость
Газовые потоки, жидкие потоки и спуск загрузки в ДП динамичны, ведущие к появлению и исчезновению неактивных зон в растрепе, мертвой зоне или шахте. Для высокой производительности и стабильной работы ДП с высокими нормами ПУП критическим требованием является стабильный угольный поток и свойства угля через каждую дьюерную втулу. Стабильное качество угля может быть контролировано смешиванием ПУП-углей, а угольный поток — индивидуальными контролями на каждой дьюерной втуле. Свойства угля могут влиять на сложные газовые, жидкие и твердые потоки в нижней зоне ДП (рис. 4), но это влияние незначительно, если достигнуты стабильный поток и качество угля. Впрыскиваемый уголь может влиять на проницаемость в нижней зоне по следующим причинам.
- Сжигаемость, влияющая на количество несгоревшего материала (кокса и сажи), выходящего из зоны дьюера.
- Образование коксовой мелочи в зоне дьюера из-за энергии, сообщаемой коксу импульсом продувки. Количество генерируемой мелочи зависит от качества кокса. Импульс продувки влияет степень горения, происходящего внутри дьюерной втулы.
- Вязкость шлака влияет на поток шлака и ГМ через зону мертвой зоны и проникновение горячих газов из зоны дьюера в зону мертвой зоны, что дальше снижает вязкость шлака в зоне мертвой зоны.
Операционные изменения могут быть сделаны для устранения сниженной проницаемости при высоких нормах впрыска. Например, центральная зарядка кокса увеличивает проницаемость шахты ДП, а увеличение глубины зоны дьюера улучшает проницаемость и снижает потери тепла. Некоторые влияния ПУП на работу ДП показаны на рис. 4.
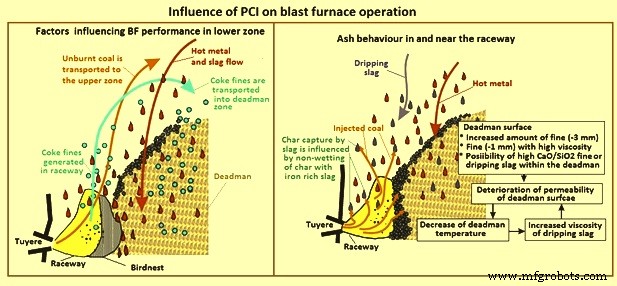
Рис. 4 Влияние ПУП на работу ДП
Влияние несгоревшего кокса
При низких нормах ПУП коксовая мелочь, генерируемая в зоне дьюера, потребляется горением, реакцией растворения-потери и другими реакциями в нижней зоне ДП. При увеличивающихся нормах ПУП наблюдалось увеличение уноса мелочи из верха ДП, а также увеличение физической глубины зоны дьюера и нестабильность ДП. Однако увеличение уноса углерода — это мелкий кокс с небольшими количествами сажи и пренебрежимо несгоревшим коксом. Несгоревший кокс может быть полезен, так как в присутствии кокса износостойкость кокса увеличивается. Это поведение, кажется, ограничено низкореактивным и высокопрочным коксом.
Сжигаемость кокса
Наблюдается, что сжигаемость впрыскиваемого угля на уровне дьюерной втулы снижается с увеличением нормы впрыска или уменьшением летучих веществ угля. Однако сжигаемость угля на 700 мм выше дьюерной втулы превышает 95% для всех углей благодаря реакции растворения-потери несгоревшего кокса. Несгоревший кокс, не потребленный реакцией растворения-потери, задерживается в ДП или выходит как пыль. Оценено, что максимальная норма впрыска, которую можно получить, составляет 230 кг/т ГМ при эффективности горения 75%.
Интенсивные условия горения внутри дьюерной втулы и зоны дьюера приводят к более высокому выделению летучих веществ. При оценке характеристик низколетучих углей найдено, что отношение выделенных летучих веществ к проксимальным летучим веществам (ВЛ) угля значительно увеличивается с рангом (углеродистостью) угля при высоких скоростях нагрева. Есть четкое доказательство фрагментации горящих частиц. Поток несгоревшего кокса из зоны дьюера влияет на проницаемость нижней зоны и зоны мертвой зоны ДП.
Фрагментация угляной частицы может происходить при девольатилизации (первичная фрагментация) и при горении кокса (вторичная фрагментация). Первичная фрагментация влияет ВЛ угля. Крупные частицы кокса производят гораздо больше летучих частиц золы, чем малые частицы кокса. Ранг угля также имеет большое влияние. Степень фрагментации tendeет увеличиваться с увеличением ранга угля и тенденцией к уменьшению с увеличением зольной нагрузки.
В ДП быстрая скорость нагрева, высокие температуры, обогащенный кислород и обычно более высокие ранги углей для ПУП все способствуют первичной фрагментации внутри дьюерной втулы. При этих условиях внешняя поверхность частицы может закалиться из-за реакции с кислородом или термического отжига до полной девольатилизации внутреннего ядра частицы. Это приводит к взрывной фрагментации частицы.
Реактивность кокса увеличивается с содержанием ВЛ угля из-за изменений в морфологии кокса, однако при повышенных температурах, относящихся к горению кокса в зоне дьюера, химическая реактивность имеет очень малое значение, так как скорости горения ограничены скоростью диффузии кислорода к частице, а время догорания больше зависит от размера частицы и концентрации кислорода. Высокое зольное содержание в коксе негативно влияет на горение. Сжигаемость НЛ угля может быть улучшена смешиванием с ВЛ углем, так как ВЛ уголь уменьшает время зажигания и повышает температуру внутри дьюерной втулы.
Зольной состав несгоревшего кокса может влиять на каталитический эффект золы на реакцию растворения-потери. В зависимости от состава, зола может также задерживать углеродное превращение из-за закупорки пор кокса вследствие увеличения доли образования шлака в частицах кокса. Хотя большая часть кокса потребляется внутрипечными реакциями благодаря значительно более высокой реактивности кокса по сравнению с коксом, обычно считается, что несгоревший кокс играет значительную роль в деактивации мертвой зоны за счет снижения проницаемости мертвой зоны для газового и жидкого потока. Снижение проницаемости считается возрастающим с увеличением нормы впрыска по мере снижения сжигаемости угля из-за уменьшения коэффициента избытка воздуха. Часть несгоревшего кокса может быть захвачена капающим шлаком, хотя количество этого захваченного кокса влияет не смачиваемое поведение кокса с железобогатыми шлаками.
Фрагментация угля/кокса и горение, контролируемое диффузией, являются главными причинами, почему ВЛ мало влияет на сжигаемость ПУП-углей.
Осаждение несгоревшего кокса в ДП
Осаждение несгоревшего кокса и коксовой мелочи в нижних зонах ДП — сложное явление, состоящее из нескольких механизмов генерации: реакция, многофазный поток, накопление и повторное увлечение. Показано как измерениями внутри ДП, так и численно, что форма и размер зоны дьюера динамически меняются с накоплением и повторным увлечением порошка в нижней зоне. Эти изменения имеют примерно два периода: более короткий период — обычные флуктуации внутри зоны дьюера, а более длинный период соответствует крупным изменениям с потоком из-за накопления порошка. Именно крупное изменение газового потока может привести к высоким газовым скоростям у стенки ДП, вызывая более высокие тепловые потери и износ стенок ДП.
Накопление порошка в набивном слое изучалось экспериментально и численно. Экспериментальная работа в 2D набивном слое с частицами 3 мм и порошком 0,075 мм показала влияние нагрузки порошка и поверхностной газовой скорости на накопление порошка в области, соответствующей полу и «птичьему гнезду» зоны дьюера. Влияние различных форм зоны скупления на накопление частиц также показано экспериментально. Численный анализ способен показать многое из того же поведения накопления, что и экспериментальные тестовые данные. Этот численный анализ также показал значительное влияние размера порошка на накопление порошка в зоне мертвой зоны.
Численный анализ влияния мелкодисперсного порошка (несгоревший кокс и мелкий кокс) показал, что несгоревший кокс и мелкий кокс, имеющие разные диаметры и плотности, имеют разные паттерны потока, области накопления и зоны реакций. Плотность генерируемого порошка имеет значительное влияние на паттерн потока порошка, особенно для более крупных частиц. По мере того как частицы порошка становятся больше 1 мм, их тенденция — оседать из восходящего газового потока и спускаться в мертвую зону, ухудшая ее проницаемость. Любой несгоревший кокс предпочтительно уносится газовым потоком в верхнюю область ДП, где он реагирует с капающим ГМ и/или газом. Есть некоторые доказательства существования «птичьего гнезда» с очень высоким содержанием мелочи. Количество мелочи зависит от качества кокса и уровней ПУП. Крупные и тяжелые коксовые частицы мелочи стремятся выйти из газового потока и накапливаться в зоне мертвой зоны, оказывая неблагоприятное влияние на проницаемость нижней зоны.
Недавний численный анализ и физические пробы подтвердили, что количество несгоревшего кокса, накопленного в зоне мертвой зоны, относительно невелико и не увеличивается с ростом нормы ПУП. Таким образом, несгоревший кокс имеет малое влияние в нижней части печи и на увеличение проницаемого сопротивления. Скорее всего, осаждение мелкого кокса имеет более значительное влияние на проницаемость ДП, чем несгоревший кокс.
Влияние свойств кокса
Часто утверждается, что необходимость в высококачественном агломерате и коксе необходима для достижения высоких норм ПУП и поддержания высокой производительности. Наиболее важно улучшить общую проницаемость ДП для достижения высокой производительности при высоких нормах ПУП. Обычно ДП с высокими операциями ПУП используют высокопрочный кокс (в терминах барабанного индекса) и низкокремнистый и низкоалюминистый агломерат с отличными высокотемпературными восстановительными свойствами. Некоторые азиатские ДП достигают высоких производительностей с нормами ПУП превышающими 200 кг/т ГМ, используя высококачественное сырье.
На основе промышленного опыта видно, что размер растрепного кокса увеличивается с холодной прочностью (I40), увеличивается с горячей прочностью (CSR), увеличивается с крупным размером кокса и уменьшается с нормой ПУП. Результаты дьюерного граблирования на «Corus Ijmuiden ДП» показали, что один пункт I40 дает 1,5% больше растрепного кокса выше 40 мм. Установлено, что нет связи между нормой впрыска угля и количеством мелкого кокса на уровне дьюерной втулы. Данные по впрыску и I40 указывают на максимальную деградацию кокса при норме ПУП около 120 кг/т ГМ.
Изучение поведения кокса в нижней зоне ДП при высоких нормах ПУП показало, что кокс предпочтительно потребляется. Это снижает концентрацию CO₂ вокруг частицы кокса и расширяет реакционный слой кокса вокруг поверхности и внутрь частицы. В присутствии впрыскиваемого кокса износостойкость кокса увеличилась и общий пористый объем в коксе увеличился. Это повышенное сопротивление истиранию при увеличенных нормах ПУП может быть причиной увеличения размера растрепного кокса при высоких нормах ПУП.
Анализ проб кокса, взятых на уровне дьюерной втулы, показал, что при высоких нормах ПУП высокотемпературные свойства (CSR и CRI) имеют больший положительный эффект на проницаемость, чем свойства холодной прочности. Кажется, что проницаемость не улучшается после значения CSR около 65–70%.
В исследовании с данными нескольких ДП с нормами ПУП выше 170 кг/т ГМ, ДП имеют индекс подпечи (HI = CRI – 2,5 × CSR + 100%) выше 97%, хотя четкой связи между HI и нормой впрыска не найдено. Также замечено, что производительность увеличивается с HI. Также предполагалось, что при высоких нормах ПУП кокс должен устойчиво сопротивляться истиранию (низкий I10) и иметь высокий CSR.
В исследовании влияния качества кокса на производительность ДП разработан глобальный индекс качества кокса. Этот индекс дает указание на тепловое изменение внизу ДП и представление о проницаемости подпечи и шахты ДП. Глобальный индекс качества кокса определен уравнением: Iglobal.coke = 0,5 × [(I40 – 3,42 × I10 + 100) + (CSR – 2,6 × CRI + 100)]. Вариация теплового изменения внизу ДП может быть объяснена вариацией Iglobal.coke. Этот индекс используется в некоторых заводах для определения оперативной стратегии ДП: если Iglobal.coke низок, норма впрыска угля и производство снижаются. Считалось, что добавка несгоревшего угля к существующей коксовой мелочи приводит к снижению проницаемости в зоне мертвой зоны, результатом чего является снижение стабильности коксовой подушки.
Однако проницаемость снижается с увеличением содержания ВЛ и более мелкого диапазона размера порошкообразного угля. Объяснение: по мере увеличения сжигаемости угля (увеличение летучих веществ и/или более тонкий помол) происходит более интенсивное горение внутри дьюерной втулы, давая больший объем газов, впрыскиваемых в зону дьюера, ведущий к большему импульсу продувки. Этот больший импульс продувки вызывает увеличение глубины зоны дьюера и увеличение деградации кокса зоны дьюера, что ведет к увеличению уноса коксовой мелочи.
В исследовании влияния продувочной энергии на формирование зоны дьюера видна линейная зависимость между продувочной энергией и глубиной зоны дьюера. 2D-модель зоны дьюера показывает линейную зависимость между продувочной скоростью и глубиной зоны дьюера при постоянном размере кокса и размерах ДП. Увеличение нестабильности мертвой зоны и деградации кокса из-за увеличения импульса продувки смоделировано в других исследованиях. Эти модели показывают, что глубина зоны дьюера линейно увеличивается с продувочной скоростью при постоянной прочности кокса.
Используя данные различных исследований, вариация импульса продувки с углеродистостью впрыскиваемого угля оценивается. Это показывает, как ранг впрыскиваемого угля влияет на генерацию коксовой мелочи. Типичный высоколетучий уголь производит до двух раз больше коксовой мелочи, чем низколетучий ПУП-уголь, из-за увеличенного импульса продувки вследствие горения летучих веществ внутри дьюерной втулы. Операционные данные показывают, что при нормах впрыска около 170 кг/т ГМ проницаемость и производительность увеличиваются при увеличении глубины зоны дьюера (больший импульс продувки). Расширение зоны дьюера уменьшает площадь мертвой зоны и тем самым увеличивает площадь, где ГМ и шлаг могут спускаться, и где газовый поток может подниматься.
В Европе холодная прочность кокса, а в Японии горячая прочность кокса используется как параметр кокса для контроля качества кокса многими заводами, работающими с высокими нормами ПУП. Есть доказательства, что прочность кокса одна не достаточна для предсказания деградации кокса из-за физических и химических механизмов.
Влияние химии золы угля на вязкость шлака
Вязкость шлака может влиять на производительность ДП, так как производительность связана с явлением затопления, которое может происходить в нижней зоне ДП. Вязкость шлака может неблагоприятно влиять на проницаемость и коэффициент жидкого затопления. Дьюерные пробы с японской ДП дали ценное понимание влияния золы от впрыскиваемого угля на физические свойства капающего шлака и проницаемость области, окружающей зону дьюера, для высокой производительности и операций с высокими нормами ПУП.
В последние годы проведено несколько исследований по предсказанию вязкости шлаков из-за их важности для поведения потока шлака в ДП. В одном исследовании разработана квазихимическая вязкостная модель для полностью жидких шлаков в системе Al₂O₃-CaO-FeO-MgO-SiO₂, показавшая хорошее соответствие между экспериментальными данными и предсказаниями по всему составному диапазону. Состав шлака влияет на температуру ликвидуса в системах SiO₂-CaO-MgO-Al₂O₃. Описана критическая температура шлака, при которой вязкость шлака резко меняется. При основности менее 1,3 критическая температура около 1340 °C, а при основности более 1,3 — около 1380 °C. Снижение содержания MgO в шлаке снижает вязкость шлака, но температура шлака является основным фактором.
Лабораторное исследование показало, что смешивание порошкообразных флюсов с золой кокса и угля снижает точку плавления дьюерного шлака более чем на 200 °C. При этом вязкость шлака сильно улучшается. В другом исследовании изучались реакции на границе несгоревшего кокса и железа. Найдено, что растворение углерода в жидкое железо влияет больше химией зольного слоя, сформировавшегося на границе, чем другими факторами. Увеличение кремнезема замедляет растворение углерода. Испарение кремния может происходить в некоторых углях. Кроме того, показано, что образование ферритического железа на поверхности также может замедлить растворение углерода.
Щелочи из кокса или ПУП, представляющие наибольший интерес для операторов ДП — Na₂O и K₂O. Внутри ДП происходит рециркуляция щелочей, так как щелочные пары, производимые в нижней секции печи, конденсируются в верхней области печи. Высокая щелочная нагрузка может привести к образованию нагаров (черепов) на стенке ДП, ведущим к нерегулярностям ДП, таким как зависание и сход. Хлорное содержание впрыскиваемого угля может увеличить рециркуляцию щелочей внутри ДП. Уровень рециркулирующей нагрузки можно контролировать регулировкой объема шлака и химии.
Результаты исследования влияния щелочей в ДП указывают, что сниженная основность шлака, сниженная температура подпечи, повышенные температуры верхового газа, использование низкощелочной загрузки — важные факторы контроля щелочей в ДП. Наиболее эффективный контроль — ограничение щелочного ввода 2,0–2,5 кг/т ГМ. Главное взаимодействие щелочей с коксом происходит, когда кокс проходит через рециркулирующую зону, обогащаясь щелочами. Это ослабляет кокс и делает его более восприимчивым к разрушению. Степень этого эффекта, вероятно, зависит от типа углеродистой текстуры. Кокс теряет свои щелочи, спускаясь вниз по печи через зону высокой температуры близко к зоне дьюера.
С ПУП щелочи от впрыскиваемого угля испаряются в зоне дьюера, а затем из-за падения температуры конденсируются в зоне мертвой зоны. Пиковые значения содержания щелочей находятся на расстоянии около 2 м от носа дьюерной втулы. Накопление щелочей в зоне мертвой зоны может приводить к проблемам проницаемости, связанным с потоком ГМ к подпечи. В одном из исследований эффекта хлора и щелочей на работу ДП найдено, что снижение ввода хлора и щелочей улучшило проницаемость ДП.
Производственный процесс
- Оптимизация доменного газа: генерация, использование и эффективность
- Оптимизация работы доменной печи с использованием орехового кокса: эффективность и экономические выгоды
- Профилактика нерегулярностей в работе доменной печи: проверенные стратегии
- Оптимизация систем охлаждения доменной печи для повышения эффективности и долговечности
- Оптимизированные системы загрузки доменной печи: эффективность и безопасность
- Оптимизация производства железа: химия доменного процесса
- Огнеупорная выстойка доменной печи: защита оболочки для непрерывной работы
- Внедрение коксовой печной газа: повышение эффективности доменной печи и снижение выбросов CO₂
- Ключевые факторы, влияющие на потребление кокса в работе доменной печи
- Оптимизация проектирования доменной печи: ключ к производительности и долгой кампании