



Использование прямого восстановленного железа для эффективного сталиварения в электродуговой печи
Использование прямого восстановленного железа (ПВЖ) в электродуговой печи
Сталиварение в электродуговой печи (ЭДП) имеет очень хорошую гибкость по выбору загрузочных материалов. Традиционным загрузочным материалом для процесса ЭДП был 100% холодный лом, но по мере усиления проблем с ломом, таких как его доступность и качество, колебания рыночных цен и ограничения, накладываемые ломом при производстве некоторых сортов стали из-за остаточных элементов и уровня азота и т.д., операторы ЭДП усилили поиск альтернативных железосодержащих загрузочных материалов.
Прямое восстановленное железо (ПВЖ), как чугун и горячий металл, является одним из альтернативных железных загрузочных материалов, который использовался в переменных процентах в процессе сталиварения в ЭДП. Использование ПВЖ может иметь четкие эффекты на процесс плавления. Энергопотребление, производительность и выход влияются химией ПВЖ, процентом ПВЖ в ломовой смеси и эксплуатационными практиками. ПВЖ используется как замена лома в процессе сталиварения в ЭДП. Рис. 1 показывает типичный профиль плавления с ПВЖ в загрузочной смеси в 150-тонной ЭДП.
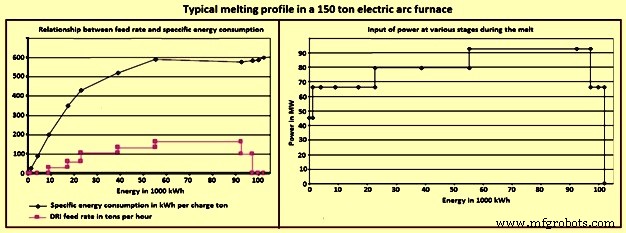
Рис. 1 Типичный профиль плавления с ПВЖ в загрузочной смеси в 150-тонной ЭДП
Нормальные преимущества, связанные с использованием ПВЖ в процессе сталиварения в ЭДП: (i) постоянный размер и размерность, (ii) известный состав, (iii) почти полное отсутствие примесных элементов, (iv) чистота, или отсутствие неметаллических веществ, ведущее к лучшей производительности и энергопотреблению, (v) легкость использования в ЭДП, так как ПВЖ можно заряжать в ЭДП вместе с ломом, используя ковши или непрерывную подачу, (vi) лучшая доступность по сравнению с низкоостаточным ломом, (vii) доступность связанного углеродного содержания, которое дает энергию в процессе сталиварения, (viii) легкое образование пенистого шлака, (ix) прямая зарядка в случае использования горячего ПВЖ, при этом горячее ПВЖ снижает энергопотребление на 16–20% за счет использования энергетической ценности ПВЖ при температурах выше 600 °C, (x) легкая манипуляция и хранение с возможностью подачи без открывания крыши печи непрерывной системой подачи, что приводит к стабильной поверхности стальной ванны, снижающей риск поломок электродов, (xi) возможность смешивания ПВЖ с ломом, что означает, что можно использовать более дешевые сорта лома, и (xii) более экологично, так как избегает проблем опасных загрязнителей, таких как свинец (Pb) или кадмий (Cd) в пылях ЭДП, и снижает возможное образование диоксинов ифуранов.
Исторически использование ПВЖ в ЭДП ограничивалось производством высококачественных низкоостаточных сталей с ожидаемыми более высокими расходами из-за удельной энергии (кВт·ч/т), времени «разгонка-разгонка», расхода флюсов, увеличенного FeO в шлаке, потерь выхода, и повышенного износа огнеупоров и электродов. Это было так, поскольку ПВЖ использовался без выявления и понимания его присущих и уникальных свойств и соответствующей модификации практик.
Улучшение операций ЭДП
Операции ЭДП значительно улучшились с конца 1970-х – начала 1980-х. Стиливарение в ЭДП значительно выиграло от оптимизации практик, дальнейшего увеличения использования химической энергии и правильного использования ПВЖ. Разработанные практики использования ПВЖ продемонстрировали, что использование ПВЖ может улучшить энергопотребление, выход, производительность и, прежде всего, эксплуатационные расходы. Кроме того, ПВЖ с более высоким содержанием углерода позволяет сталиварению в ЭДП получать существенные финансовые и технические выгоды. Использование высокоуглеродистого, горячего ПВЖ может привести к улучшенным эксплуатационным возможностям, связанным с затратеэффективной производительностью.
Основные параметры, влияющие на работу ЭДП: состав сырья (% горных/химия, металлизация, % углерод, % фосфора, и энергетическое содержание), эксплуатационные практики (профили мощности, пенистый шлак, и практики плавления), и конструкция печи (подпод, использование кислорода и инструментов, AC/DC и т.д.). Неметаллики, поступающие с ПВЖ (обычно в случае ПВЖ, произведенного в роторной печи), также имеют неблагоприятное влияние на сталиварение в ЭДП. Без внимания к этим факторам использование ПВЖ в сталиварении в ЭДП может иметь неблагоприятное влияние на эксплуатационные параметры ЭДП.
ПВЖ — продукт, производимый прямым восстановлением железной руды или других железносодержащих материалов в твердом состоянии с использованием некоксующегося угля или природного газа. Процессы, производящие ПВЖ восстановлением железной руды ниже температуры плавления железа, обычно известны как процессы прямого восстановления. Восстанавливающими агентами являются угарный газ (CO) и водород (H₂), поступающие из реформированного природного газа, сингаза или угля. Железная руда используется преимущественно в виде пеллет и/или крупного куска. Кислород (O₂) удаляется из железной руды химическими реакциями на основе H₂ и CO для производства высокометаллизированного ПВЖ.
В процессе прямого восстановления твердое металлическое железо (Fe) получается непосредственно из твердой железной руды без подвергания руды или металла плавлению. Прямое восстановление можно определить как восстановление в твердом состоянии при потенциалах O₂, позволяющих восстановление оксидов железа, но не других оксидов (Al₂O₃, MnO, SiO₂ и т.д.) до соответствующих элементов. Поскольку восстановление в твердом состоянии, очень мало шансов для этих элементов раствориться (при низкой термодинамической активности) в восстановленном железе, поэтому оксиды, более стабильные, чем железо, остаются по существу невосстановленными. ПВЖ имеет пористую структуру.
ПВЖ производится в многих формах: кусок, пеллеты, горячесбивченное железо (ГСЖ), мелочь и холоднобивченное железо (ХБЖ). ГСЖ и ХБЖ — уплотненные формы ПВЖ. Когда ПВЖ разгружается из печи в холодном состоянии (температура около 50 °C), продукт называется холодным ПВЖ (ХПВЖ), а когда ПВЖ разгружается в горячем состоянии (температура около 650 °C) для использования в горячем состоянии в сталиварении, продукт называется горячим ПВЖ (ГПВЖ).
Железо в ПВЖ в двух формах. Одна — в металлической форме, известной как металлическое железо, Fe (M), вторая форма железа, присутствующая в остаточных оксидах железа, Fe (O). Общее железо, Fe (T), в ПВЖ — сумма этих двух компонентов. Металлическое железо — совокупное количество железа, либо свободного, либо соединенного с углеродом (как цементит), присутствующее в ПВЖ. Химические и физические свойства ПВЖ, производимого разными процессами, обычно варьируются.
Качество ПВЖ важно, так как оно влияет на параметры сталиварения: выход, расход флюсов, количество шлака, энергопотребление, и скорости подачи углерода, кислорода и сырья. Качество ПВЖ зависит от: (i) качества входных материалов, преимущественно железной руды/пеллет и топлива/восстановителя, определяющих горные материалы/примеси в ПВЖ, (ii) производственного процесса, определяющего содержание углерода в ПВЖ, и (iii) процессных параметров, определяющих металлизацию ПВЖ.
Низкая степень металлизации означает, что больше FeO нужно восстановить в ЭДП. С другой стороны, высокая металлизация приводит к меньшему генерации CO и меньшему перемешиванию ванны в ЭДП, что в свою очередь снижает эффективность теплопередачи и соответственно увеличивает энергетические потребности печи. Лучшие результаты получаются, когда металлизация ПВЖ лежит между 94% и 96%.
Есть две причины использовать ПВЖ как часть загрузочной смеси в сталиварении ЭДП: (i) контроль остатков, и (ii) недоступность премиального лома. Недоступность премиального лома создает давление на операторов ЭДП переключиться на более низкие сорта лома, такие как устаревший лом, как источник железных единиц. Проблема с устаревшим ломом — его качество. Кроме того, рост сталиварения в ЭДП привел к неизбежному более быстрому обороту лома и, в результате, к повышенному загрязнению лома другими элементами. Остаточные элементы, такие как хром (Cr), никель (Ni), молибден (Mo), медь (Cu) и олово (Sn), в диапазоне 0,15–0,75% в зависимости от типа лома, неблагоприятно влияют на некоторые механические свойства стали. Поэтому сталиварение только на ломе в ЭДП для производства качественных сталей, а также низкоуглеродистой продукции, обычно избегается.
Другая проблема, связанная с ломовым сталиварением в ЭДП — азот. Содержание азота в сталях ЭДП выше, чем в сталях конвертерного производства. В результате стали, произведенные в ломовом сталиварении ЭДП, обычно имеют плохие старения характеристики, делая их практически непригодными, например, для глубокого штамповки.
Для производства высококачественных специальных сортов стали из лома с переменным качеством и химическим составом, соответствие высоким уровням чистоты иногда достижимо только разбавлением нежелательных примесных элементов, таких как Pb, Cu, Cr, Ni, Mo, Sn, высокочистыми замещающими материалами, такими как ПВЖ. Уровень примесных элементов линейно уменьшается при увеличении процента ПВЖ в загрузочной смеси ЭДП. Эмпирическое уравнение для расчета общих примесных элементов в жидкой стали в момент разгонки: «%(Cr + Ni + Cu + Sn) = 0,3225 − 0,001174 × % ПВЖ».
Также с увеличением процента ПВЖ в загрузочной смеси уровни азота показывают аналогичное снижение при правильном пенистом шлаке. Снижение азота позволяет ЭДП производить многие специальные стали. Кроме того, ПВЖ также используется для экономичного производства высококачественной стали с очень низким содержанием фосфора и водорода.
ПВЖ имеет высокую насыпную плотность, большую, чем у большинства типов стального лома. Его плотность выше, чем у шлака в печи, что способствует его плавлению на границе шлак/металл. Остаточный FeO в ПВЖ реагирует с углеродом в жидкой металлической ванне для улучшения пенистого шлака, который защищает огнеупор от электрической дуги. Однако скорость подачи ПВЖ — важный параметр процесса ЭДП, который нужно контролировать. Оптимальная скорость подачи зависит от химического состава ПВЖ, температуры ванны и энергии перемешивания, обеспечиваемой кислородно-углеродными инжекторами и нижними перемешивающими пробками. Скорости подачи ПВЖ в большинстве печей с зарядкой ПВЖ находятся в диапазоне 27–35 кг/мин·МВт.
Углеродное содержание ПВЖ важно для его использования в сталиварении ЭДП. Углерод в ПВЖ может присутствовать в элементарной форме или в комбинации как элементарной, так и связанной формы. Связанная форма углерода в ПВЖ — железный карбид (Fe₃C), стабильное соединение железа и углерода. Обычно около двух третей углерода, содержащегося в ПВЖ, присутствует в виде железного карбида, а остаток — в виде элементарного углерода. Когда углерод в связанной форме, нет потерь несвязанного C из-за его горения в атмосфере ЭДП. Табл. 1 дает типичную спецификацию газового ПВЖ.
| Табл. 1 Типичная спецификация газового ПВЖ | |||
|---|---|---|---|
| Основа — Fe в железных рудах/пеллетах — 65,5–68% | |||
| № | Параметр | Ед. изм. | Диапазон |
| 1 | Металлизация | % | 92,0–96,0 |
| 2 | Fe (Общее) | % | 86,1–93,5 |
| 3 | Fe (Металлическое) | % | 81,0–87,9 |
| 4 | Углерод | % | 1,0–4,0 |
| 5 | Сера | % | 0,001–0,03 |
| 6 | Фосфор как P₂O₅ | % | 0,005–0,09 |
| 7 | Горные | % | 3,9–8,4 |
| 8 | Типичный размер | мм | 4–20 |
| 9 | Видимая плотность | т/куб. м | 3,4–3,6 |
| 10 | Насыпная плотность | т/куб. м | 1,6–1,9 |
Примечание: Остатки — невосстановленные оксиды, такие как кремнезем, оксид марганца, аллюмина, известь и магнезия.
Обычно видно, что в газовом ПВЖ содержание углерода обычно больше стехиометрических потребностей, необходимых для восстановления содержания FeO, остающегося в продукте ПВЖ. Избыточный углерод имеет значительное влияние на содержание FeO шлака и на пенистое пенообразование шлака, необходимое для эффективного процесса сталиварения в ЭДП. В случае отрицательного избыточного углерода, необходимое добавление антрацитового угля для восстановления FeO полезно поздно в процессе сталиварения ЭДП. Однако не весь FeO восстанавливается в Fe, так как часть FeO всегда существует в печном шлаке. Это означает, что практическое количество избыточного углерода ПВЖ, доступного для горения в стальной ванне ЭДП, больше избыточного углерода, расчетного для восстановления ПВЖ. Этот термин называется горючим углеродом и определяется уравнением: «Горючий углерод = углерод в ПВЖ – стехиометрический углерод × (FeO в ПВЖ – FeO в шлаке)».
Горючий углерод реагирует с внедренным в ЭДП кислородом для выделения тепла в стальной ванне и также дает CO-газ для пенообразования шлака. С увеличением горючего углерода в ЭДП содержание азота в разгоняемой стали также снижается. Избыточный углерод из ПВЖ снижает ввод антрацитового угля, который является основным источником растворенного азота в ванне ЭДП (0,1% N₂) помимо инфильтрованного воздуха. Вторая выгода от углерода в ПВЖ — через энергетические преимущества железного карбида. Fe₃C дает энергию через экзотермические реакции, получаемые при его диссоциации в стальной ванне (–0,4 кВт·ч/кг C), в противоположность эндотермическому растворению углеродных частиц в стальной ванне (0,62 кВт·ч/кг C).
Металлический выход и количество шлака
Металлический выход жидкой стали влияется при сталиварении в ЭДП с добавлением ПВЖ в зарядку ЭДП. Видно, что металлический выход снижается при увеличении процента ПВЖ в загрузочной смеси ЭДП. Это в основном из-за увеличения объема шлака.
Объем шлака увеличивается с увеличением процента ПВЖ в загрузочной смеси ЭДП. Эмпирическое уравнение для количества шлака: «Количество шлака (кг/т жидкой стали) = 127 + 2,43 × % ПВЖ». Согласно этому уравнению, 10% увеличение ПВЖ в загрузочной смеси ЭДП приводит к увеличению веса шлака на 24,3 кг. Вес шлака зависит преимущественно от содержания и состава горных в ПВЖ и основности шлака.
Химия и объем шлака влияют на выход в ЭДП. С ПВЖ в зарядке ЭДП оператор должен быть осторожен со шлаком, чтобы хорошее пенообразование происходило с минимальным объемом шлака при требуемой основности. Из-за эндотермической реакции восстановления FeO углеродом (FeO + C = Fe + CO) и более высокого объема шлака из-за использования ПВЖ, электрическое энергопотребление ЭДП обычно увеличивается с увеличением процента ПВЖ в металлической зарядке. Обычно электрическое энергопотребление увеличивается более или менее линейно с увеличением процента ПВЖ в ЭДП.
Потребление электроэнергии
Потребление электроэнергии (кВт·ч на тонну жидкой стали) при сталиварении в ЭДП увеличивается при увеличении процента ПВЖ в загрузочной смеси ЭДП. Согласно эмпирическому правилу, с каждым увеличением на 10% процента ПВЖ происходит увеличение электрического энергопотребления на 14,5 кВт·ч/т жидкой стали при определенных условиях.
Многие факторы стремятся увеличить электрическое энергопотребление при использовании ПВЖ в сталиварении ЭДП. С хорошим пенообразованием шлака ЭДП, плавящая 100% холодный лом и без других энергетических вводов, типично потребляет энергию в диапазоне около 400–435 кВт·ч/т жидкой стали. Для сравнения, ЭДП с загрузочной смесью, состоящей из 98,2% ПВЖ с очень хорошим пенообразованием шлака, достигла среднего уровня энергопотребления 635 кВт·ч/т жидкой стали.
Металлизация ПВЖ влияет на энергопотребление. Низкий уровень металлизации ПВЖ означает более высокий уровень FeO. Химическое восстановление FeO — эндотермическая реакция. Восстановление одной тонны FeO в Fe требует около 800 кВт·ч при температурах сталиварения. Увеличение уровней SiO₂ в ПВЖ увеличивает потребности в электроэнергии. SiO₂ требует добавки извести для поддержания соотношения основности. Плавление одной тонны шлака требует около 530 кВт·ч энергии. Увеличивающиеся количества SiO₂ требуют увеличивающихся количеств CaO для поддержания соотношения основности. И SiO₂ в ПВЖ, и прокаленная известь потребляют энергию в процессе плавления. Рис. 2 показывает связь между содержанием горных в ПВЖ и энергопотреблением на тонну жидкой стали. Кроме того, есть ряд дополнительных факторов, влияющих на процесс сталиварения. К ним относятся выход, потребности в извести и потребности в впрыске кислорода и углерода.
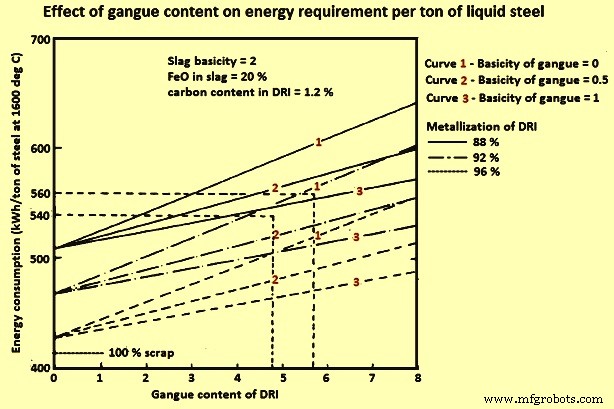
Рис. 2 Влияние содержания горных на энергопотребление на тонну жидкой стали
Фосфор и сера могут негативно влиять на энергопотребление из-за потребностей в извести. CaO в извести поглощает фосфор из ванны. Если ЭДП работает при постоянном проценте FeO, то единственный способ удалить больше фосфора — добавить больше извести. Увеличение количества извести приводит к увеличению энергопотребления и потере выхода Fe. Эффективное удаление серы требует восстановительного шлака. ЭДП обычно работают с основным окислительным шлаком. Хотя возможно удалить некоторую серу из ЭДП увеличением добавки извести, это приводит к увеличению энергопотребления и не очень эффективно.
Углеристованный ПВЖ имеет положительный эффект на энергопотребление, если доступен высокий объем кислорода для впрыска в ванну. Энергопотребление может быть снижено на 2–4 кВт·ч/Н куб. м кислорода, если он впрыскивается с правильным количеством углерода и производится хороший пенистый шлак.
Зарядка горячего ПВЖ экономит энергию, но окисление — проблема. Транспортировка горячего ПВЖ непосредственно от модуля ПВЖ должна осуществляться в герметичной азотной или процессной газовой атмосфере перед зарядкой в ЭДП.
Влияние добавки ПВЖ в зарядку ЭДП на время включения мощности
Время включения мощности увеличивается при увеличении процента ПВЖ в загрузочной смеси ЭДП. Эмпирическое уравнение для расчета времени включения мощности: «Время включения мощности ЭДП = 46,36 + 0,1320 × % ПВЖ». Замена стального лома ПВЖ увеличивает время, необходимое для плавления зарядки ЭДП (время включения мощности). Это связано с более низкой скоростью плавления ПВЖ, вызванной FeO, которое нужно восстановить. Более того, наличие кислотного шлака, вызванного горными, содержащими SiO₂ и Al₂O₃ в ПВЖ. Также очевидно, что удельный расход извести и доломита увеличивается для управления соответствующей основностью шлака около (CaO/SiO₂) = 2. Из-за увеличивающегося количества шлака из-за увеличения ПВЖ в металлической зарядке снова требуется больше времени плавления, чтобы ввести шлак в раствор, и соответственно более высокое электрическое энергопотребление, и это также причина увеличения извести, общего расхода флюсов и затем количества шлака.
Влияние металлизации на выход и другие параметры
Выход жидкой стали из ПВЖ — функция скорости металлизации, общего содержания горных и практик впрыска и добавки углерода. Типичная зарядка ПВЖ может содержать 93% общего железа с 86% металлического железа для металлизации 92%. Если 100% восстановление FeO возможно, то зарядка ПВЖ дает выход жидкой стали 93%. На практике этот результат недостижим в ЭДП. Если желаются более высокие выходы, то ПВЖ должен иметь более высокую металлизацию. Кроме того, по мере снижения металлизации она негативно влияет на все параметры. Рис. 3 показывает типичную связь металлизации с выходом и энергопотреблением в ЭДП.
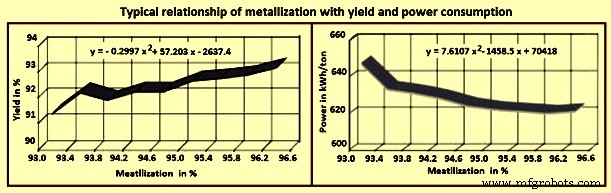
Рис. 3 Типичная связь металлизации с выходом и энергопотреблением
Влияние процента ПВЖ в загрузочной смеси на известь и общий флюс
ПВЖ обычно содержит кремнезем как основной горной компонент вместе с низкими уровнями других примесей, таких как сера и фосфор. Согласно концентрациям этих компонентов в ПВЖ и доле ПВЖ в металлической зарядке, переменные количества извести добавляются в ЭДП для шлакообразования кремнезема и удаления серы и фосфора до допустимых уровней этих элементов для сорта производимой стали.
Общий расход извести увеличивается с увеличением процента ПВЖ в загрузочной смеси ЭДП. Согласно эмпирическому правилу, расход извести увеличивается на 2,6 кг/т жидкой стали с каждым увеличением на 10% ПВЖ в загрузочной смеси. Эмпирическое уравнение для расчета общего расхода флюса (в кг на тонну жидкой стали): «Расход флюса (кг/т) = 45,31 + 0,2416 × % ПВЖ».
Методология зарядки
С увеличением использования ПВЖ в сталиварении ЭДП методы зарядки изменились. В ЭДП с собственным заводом ПВЖ процент ПВЖ в зарядке ЭДП обычно высок. В таких заводах прямая подача в ЭДП осуществляется через непрерывную систему зарядки в пятое отверстие в крыше ЭДП. Непременно есть бункеры хранения или большие склады для принятия поставки ПВЖ, когда цех ЭДП остановлен на обслуживание или задержки или когда требуется накопление запасов для остановки завода ПВЖ. Рис. 4 показывает различные практики зарядки, следуемые при использовании ПВЖ в сталиварении ЭДП.
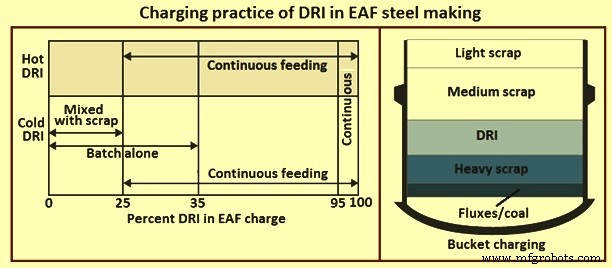
Рис. 4 Различные практики зарядки, следуемые при использовании ПВЖ в сталиварении ЭДП
Непрерывная подача обычно применяется выше 25% для облегчения согласования скорости подачи с вводом мощности и химической энергией и предотвращения образования «айсберга» или «ферроберга». Предотвращение ферробергов определяется частично скоростью подачи и доступным вводом мощности.
Ковшовая зарядка используется в ЭДП, которые обычно используют менее 25–30% ПВЖ в загрузочной смеси, хотя непрерывная зарядка ПВЖ предпочтительнее. ПВЖ в ковше способствует уплотнению зарядки и снижению остатков в жидкой стали. Ковшовая зарядка избегает стоимости непрерывной системы зарядки. ПВЖ обычно заряжается поверх тяжелого лома или пучков (рис. 4) для максимизации уплотнения зарядки, а остальной ковш загружается согласно местной практике. ПВЖ обычно распределяется между ковшами при много ковшовых зарядках, с большим количеством в последнем ковше для улучшения плавления и очистки, где более низкое % C и повышенное O₂ могут компенсировать нехватку емкости ввода O₂ и минимизировать сдув в конце заложи. Если используется практика зарядки одним ковшом, ПВЖ вводится в нескольких слоях. ПВЖ заряжается выше (третий и предпоследний слои) в ковше для предотвращения выпадения ПВЖ через дно ковша.
Крыша через пятое отверстие предпочтительна для ПВЖ и определенно более эффективна при использовании более 30% ПВЖ. Непрерывная зарядка облегчает координацию скорости подачи с вводом мощности и подачей флюсов для обеспечения контроля шлака (высота пены, вязкость и т.д.) и предотвращения ферробергов, которые возникают, когда холодный ПВЖ заряжается слишком быстро.
Непрерывная зарядка горячего (600 °C) ПВЖ может снизить необходимое энергопотребление на 16–20%. Непрерывная подача значительно снижает энергетические потребности ЭДП, так как обеспечивает работу с закрытой крышей. Это исключает потери тепла и времени от качания крыши и зарядки, а также потенциальный захват азота от всасывания воздуха при открытой крыше. Горячая зарядка ПВЖ снижает потребность в мощности на 20–30 кВт·ч/100 °C. Существует много разных методов горячей зарядки. Один метод — горячая зарядка транспортировкой ПВЖ от завода ПВЖ к ЭДП в изолированных грузовиках. Другой метод использует пневматический конвейер с гравитационной подачей через пятое отверстие. Некоторые заводы используют конвейеры или прямую гравитационную подачу. Бенчмаркинговое исследование на основе опубликованных данных от 150 ЭДП показывает, что некоторые ЭДП, заряжающие ГПВЖ, соответствуют энергопотреблению ломовых ЭДП.
Производственный процесс
- Оптимизация работы электродуговых печей: автоматизация и моделирование
- Прямое восстановленное железо (DRI): производственные технологии и промышленные процессы
- Оптимизация работы доменной печи с использованием орехового кокса: эффективность и экономические выгоды
- Оптимизация сталеплавления: использование горячего металла в электродуговых печах
- Электродуговая печь постоянного тока: эффективная технология сталелитья с одним электродом
- Эффективные стратегии разгрузки пряморедуцированного железа и его горячего транспорта
- Погруженные дуговые печи: основа современного сталелитья
- Оптимизация работы доменной печи с использованием железорудных пеллет
- Виды дуговой сварки с потребляемым и непотребляемым электродом: МИГ, ТИГ, САВ, ФКАВ и др.
- Электродуговая сварка: определение, оборудование, виды, преимущества и недостатки