



Погруженные дуговые печи: основа современного сталелитья
Погруженные дуговые печи
Промышленное использование электроэнергии началось с разработки динамо-машины Вернером фон Сименсом. Дуговые печи долго применялись и для плавки лома (печи с открытой дугой), и для восстановительных процессов (погруженные дуговые печи). В погруженной дуговой печи (ПДП) руда и восстановитель непрерывно загружаются сверху так, что электроды погружены в заряд, а дуга находится под зарядом. Печь названа погруженной дуговой, так как дуга погружена. Наиболее распространенная схема: круглая ванна с тремя вертикальными электродами, расположенными по вершинам треугольника. Шестиэлектродные печи с круглыми или прямоугольными ваннами тоже применяются, но реже.
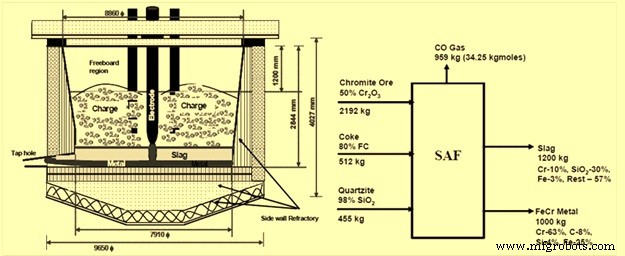
Погруженные дуговые печи нашли применение в более чем 20 основных промышленных областях: ферросплавы, химическая промышленность, свинец, цинк, медь, огнеупоры, диоксид титана, переработка отходов, фосфор и др. Типичная схема ПДП для производства феррохрома с материальным балансом показана на рис. 1.
История
Растущий спрос на ферросплавы и деоксидизаторы в сталелитии в начале XX века привел к разработке первой ПДП. Строительство первой 1,5 МВА печи началось в 1905 г. Она была установлена в Хорст-Рур, Эссен, Германия для производства карбида кальция. Успешно введена в эксплуатацию в 1906 г. на основе технологии постоянного тока (DC).
С тех пор введено в эксплуатацию множество ПДП (как с DC, так и с AC). Сегодня большинство ПДП основаны на концепциях переменного тока (AC).
Принцип и особенности ПДП
Принцип обычной ПДП — электрическое сопротивление нагревание. Электрическая энергия преобразуется в тепло и энергию восстановления за счет сопротивления (R) заряда или расплава шлака, иногда усиливаемого сопротивлением дуги между шлаком и электродом. Энергия передается в дно печи угольными электродами. Мощность печи — произведение сопротивления дна на квадрат тока электрода. Поэтому небольшое увеличение тока электрода может дать значительный рост нагрузки.
Характер процесса в ПДП: электрод проникает через сырой заряд вниз до дна поверхности металлического бассейна. Обычно шлак проникает в коксовое бело, но не до кончика электрода. Электрическое тепло для плавки развивается в непосредственной близости от кончика электрода, где сосредоточено основное падение напряжения. Нагретое коксовое бело имеет очень высокую электрическую и тепловую проводимость по сравнению с холодным зарядом. Следовательно, только незначительная часть тока идет с боковых поверхностей электрода. Коксовое бело также проводит тепло в зоны плавки вдали от электрода. Реакционные газы из зоны плавки, преимущественно CO, проходят вверх через нисходящий сырой заряд, частично разогревая его чувствительным теплом и частично вызывая твердофазное восстановление высших оксидов железа.
Однако толщина зоны, где материалы нагреваются до температуры реакции, настолько мала, что газу не хватает времени удержания для глубокого восстановления. Норма — 10–20% предварительного восстановления при холодной зарядке.
Базовое уравнение мощности, вводимой в печь:
P = 3E cos φ I = 3RI²
где P — мощность, E — напряжение между трансформатором и дном печи, I — ток электрода, R — омическое сопротивление дна. Коэффициент мощности:
cos φ = V [R/(R²+X²)]
где R и X — омическое сопротивление и реактивность системы. Реактивность печи X в основном определяется размерами и электрооборудованием и близка к постоянной при неизменных общих условиях. Без учета коэффициента мощности сети определяющими параметрами нагрузки являются омическое сопротивление дна и допустимый ток в электродах.
Эффект низкого коэффициента мощности легко компенсируется установкой конденсаторных батарей для коррекции коэффициента мощности в сети.
Существуют разные способы регулирования омического сопротивления выбором сырья, особенно гранулометрией и качеством углеродного материала. Но есть несколько ключевых факторов, требующих особого внимания:
- Склонность к накоплению большого коксового бела обычно снижает омическое сопротивление;
- Проводящие материалы в заряде вызывают течение тока по боковым поверхностям электродов, снижая сопротивление;
- Повышение температуры на боках электродов увеличивает вероятность тока по бокам и снижает общее сопротивление.
Опыт эксплуатации обычных ПДП показывает, что их экономика зависит от доступности дешевой электроэнергии. Также важны требования к конкретным типам восстановителей для контроля электросопротивления в печи. Низкое время удержания в печи по сравнению с доменной печью дает возможность снизить твердофазное восстановление и использование газа внутри печи. Отходящие газы составляют большую долю теплового ввода, и их осмысленное использование — главный фактор экономики процесса.
Качество сырья оказывает наибольшее влияние на процесс. С одной стороны, оно влияет на состав шлака, с другой — на картину плавки внутри печи (на основе физических свойств и вводимой энергии).
Физические свойства определяют, может ли печь работать в (i) обычном резистивном режиме, используя электрическое сопротивление шлака, или (ii) в режиме экранированной дуги, используя сопротивление шлака и дуги или сопротивление загружаемой смеси.
Особенности ПДП
Типичная ПДП с шлаковой эксплуатацией включает круглый или прямоугольный корпус печи с отдельными сливными отверстиями для шлака и металла. Для некоторых процессов шлак и металл сливаются через одно отверстие и разделяются ниже каскадной заливкой или скиммерами. Корпус печи облицован огнеупорами и — если процесс требует дополнительного охлаждения — водяным охлаждением боковых стенок. Дно обычно охлаждается принудительной вентиляцией. Электроды расходуются ванной печи. Самозапекающиеся электроды с оболочками или предзапеченные периодически удлиняются новыми отрезками. Электрод полуавтоматически погружается в ванну при полной электрической нагрузке без прерывания работы печи.
Колонны электродов содержат все устройства для удержания, погружения и регулировки погружения в ванну. Все операции с электродами выполняются гидравлически.
Электрическая мощность обычно поступает от печного трансформатора через высокотоковые линии, водяноохлаждаемые гибкие шины у электродов и контактные зажимы к электродам. Если процесс генерирует отходящий газ с определенным содержанием CO, печь обычно проектируют закрытого типа, а отходящий газ собирают и используют для выработки электроэнергии, нагрева, качков, генерации пара и т.д.
Основные черты печей на переменном токе:
- Малообслуживаемые колонны электродов для различных типов;
- Надежные, прочные устройства удержания и погружения электродов;
- Прочная конструкция печи, исключающая вздутие/смещение;
- Система зарядки через полые электроды;
- Газонепроницаемая водяноохлаждаемая крыша для получения высококачественного CO-богатого газа;
- Возможность применения системы восстановления энергии.
Обычные печи постоянного тока
Печи DC обычно круглые. Электрическая энергия преобразуется в тепло преимущественно дугой, возникающей между кончиком электрода и шлаковым бассейном. Верхний электрод подключен как катод, проводящая нижняя система — как анод. Типичная печь с открытым шлаковым бассейном обычно имеет 1–3 сливных отверстия для шлака и 1–2 для металла на более низком уровне. Печь требует передовых систем охлаждения крыши и боковых стенок из-за прямого контакта температуры жидкого шлака с огнеупорами и излучательного тепла дуги. Огнеупорная концепция тщательно разрабатывается для этих агрессивных условий. Электрод расходуется процессом. Предзапеченные электроды периодически удлиняются. Обычные концепции применяют электродный манипулятор для регулировки электрода. Механические функции и принципы передачи электроэнергии похожи на обычные AC-колонны электродов.
Печи DC также могут быть закрытого типа для сбора CO. Потребление энергии можно оптимизировать за счет комбинированного регулятора движения электрода с тиристорным контроллером зажигания и высокой скоростью электрода. Устройство быстрой смены центральной части необходимо для максимального времени работы. В печах DC обычно нужна интеллектуальная система зарядки для максимизации производительности и срока службы огнеупоров. Другие черты печи DC:
- Прочный корпус;
- Зарядка через полые электроды;
- Системы охлаждения крыши и боковых стенок, обеспечивающие достаточную защиту при умеренном потреблении энергии.
Печь DC обычно работает с открытой дугой, которая плавит материал за очень короткое время. Материал можно заряжать через полую систему электродов прямо в дугу. Обычно дуга «танцует» на кончике электрода. Поэтому практично заряжать материал прямо вокруг кончика. В некоторых печах можно наращивать защитный слой на боковой стенке заряжаемым материалом. Большинство процессов с перегревом шлака не позволяют это. В целом можно сказать, что общее потребление энергии печи DC выше по сравнению с печью AC из-за:
- Большей радиационной тепловой нагрузки в свободном пространстве печи;
- Дополнительных требований к охлаждению печи из-за более высоких процессных температур;
- Высокой степени металлического пущения, потребляющей дополнительную энергию.
Преимущество печи DC — прямое использование мелкого материала, исключающее необходимость инвестиций в интенсивные агломерационные процессы перед печью. Низкая цена мелкого материала также снижает общие операционные расходы.
Применение ПДП
Области применения ПДП: производство феррохрома, ферроникеля, ферромарганца, силикомарганца, феррониобия, ильменита (шлак TiO₂) и потенциал переработки отходов.
Изначально ферросплавы производились исключительно в специальных доменных печах, давая чугун с малым/средним содержанием Si, Cr, Mn. Тип плавки и металлургическое равновесие определяли углерод в этих сплавах. Погруженная дуговая печь гораздо лучше подходит для производства ферросплавов с точки зрения контроля температуры и приспособления к разным восстановительным потенциалам. Со временем сформировалась независимая ферросплавная промышленность, удовлетворяющая растущие потребности сталелития. Большинство ферросплавов производится пирометаллургической плавкой в ПДП. Сильная конкурентоспособность ПДП в этом секторе достигнута установкой передовых высокомощных плавких агрегатов.
В настоящее время более 99% ферросплавов и TiO₂ производится в AC ПДП. В пирометаллургии нет применения для печей DC, которое нельзя было бы выполнить в печах AC.
Разработка крупных электродных систем, передовых трансформаторов и новых принципов конструкции печей позволила проектировать крупные прямоугольные ПДП размером до 36 м в длину и 17 м в ширину. Технологически возможны еще более крупные агрегаты, но их экономическая целесообразность требует тщательной проверки.
На данный момент установлены ПДП высокой мощности 120 МВА прямоугольные печи с тиристорной системой и медным охлаждением, а также печь DC 70 МВт для феррохрома.
Новые разработки касаются процессов с повышенной шлаковой эксплуатацией для создания высокоэффективных агрегатов с высокой плотностью мощности. Более высокая плотность мощности вызывает более высокие тепловые потоки через боковую стенку, что требует новых концепций охлаждения.
Системы управления также прошли значительную эволюцию за последние десятилетия:
- 1906 — ручное управление;
- 1955 — электростатический балансирный контроллер;
- 1960 — контроллер с движущейся катушкой;
- 1965 — трансдукторный контроллер;
- 1975 — транзисторный контроллер;
- 1985 — контроллер H&B;
- 1995 — программный контроллер.
С конца 1950-х все ПДП оснащены контроллерами электродов. Современные передовые ПДП используют программные контроллеры. DC-применение в технологии ПДП показывает растущую долю в нишевых областях — некоторых ферросплавах, очистке шлака и производстве TiO₂. Тем не менее, большинство ПДП остаются и останутся основанными на технологии AC.
Производственный процесс
- Оптимизация работы электродуговых печей: автоматизация и моделирование
- Печь энергооптимизации (EOF): передовая технология сталелитейного производства
- Перегревательные печи: типы, функции и промышленное применение
- Оптимизация сталеплавления: использование горячего металла в электродуговых печах
- Электродуговая печь постоянного тока: эффективная технология сталелитья с одним электродом
- Использование прямого восстановленного железа для эффективного сталиварения в электродуговой печи
- Оптимизация систем охлаждения доменной печи для повышения эффективности и долговечности
- Подфлюсовая дуговая сварка (SAW): Полное руководство
- Подпорошковая сварка (SAW): процесс, оборудование и ключевые преимущества
- Подпорошковая сварка (SAW): применение, преимущества и недостатки