



Прямое восстановление железной руды: наука и технологии процесса
Теоретические аспекты процесса прямого восстановления
В процессе прямого восстановления железной руды твердое металлическое железо (Fe) получают непосредственно из твердой железной руды без плавки ни руды, ни металла. Прямое восстановление можно определить как восстановление в твердом состоянии при потенциалах кислорода (O₂), позволяющих восстанавливать оксиды железа, но не другие оксиды (MnO, SiO₂ и др.) до соответствующих элементов. Поскольку восстановление проходит в твердом состоянии, вероятность растворения этих элементов в восстановленном железе (при низкой термодинамической активности) крайне мала, поэтому оксиды, более стабильные чем железо, остаются практически невосстановленными. Прямое восстановление железной руды также происходит в шахте доменной печи восходящими газами.
Железо — кислородная система
Железо-кислородная (Fe-O) система — одна из наиболее глубоко изученных. Термодинамика системы хорошо понятна, много данных о кинетике газового восстановления оксидов железа. Термодинамически устойчивые твердые фазы в диапазоне 400–1400 °Ц при общем давлении 1 кгс/см² показаны на бинарной диаграмме (рис. 1). Диаграмма демонстрирует, что Fe с O₂ образует три устойчивых твердых соединения: (i) гематит — Fe₂O₃, (ii) магнетит — Fe₃O₄, (iii) вюстит — FeₓO, где x немного ниже 1. Нестехиометрическая фаза FeO (вюстит) нестабильна ниже 570 °Ц и распадается на смесь металлического Fe и Fe₃O₄. Таким образом, считывая диаграмму справа налево при постоянной температуре: ниже 570 °Ц последовательность фаз Fe₂O₃ → Fe₃O₄ → Fe, выше 570 °Ц — Fe₂O₃ → Fe₃O₄ → FeO → Fe.
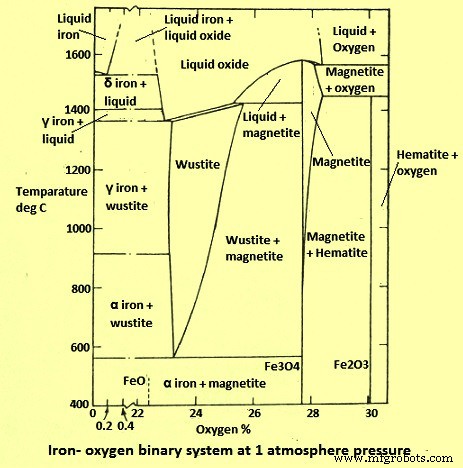
Рис. 1 Диаграмма бинарной системы Fe-O
Пренебрежимо малая растворимость O₂ в твердом α- и γ-железе (<0,01% O₂) не влияет на температуры полиморфных превращений и не учитывается на диаграмме.
С точки зрения реакционного равновесия, восстановление оксидов железа включает один или несколько шагов: (i) гематит (Fe₂O₃) → магнетит (Fe₃O₄), (ii) магнетит (Fe₃O₄) → железо (Fe), (iii) магнетит (Fe₃O₄) → вюстит (FeO), (iv) вюстит (FeO) → железо (Fe).
Вюстит стабилен только выше 570 °Ц. Термодинамические равновесия для этих реакций хорошо известны для двух основных газообразных восстановителей — водорода (H₂) и оксида углерода (CO).
Железо — углерод — кислород система
Равновесия Fe и оксидов железа со смесью газов CO и CO₂ с твердым углеродом (C) показаны на рис. 2.
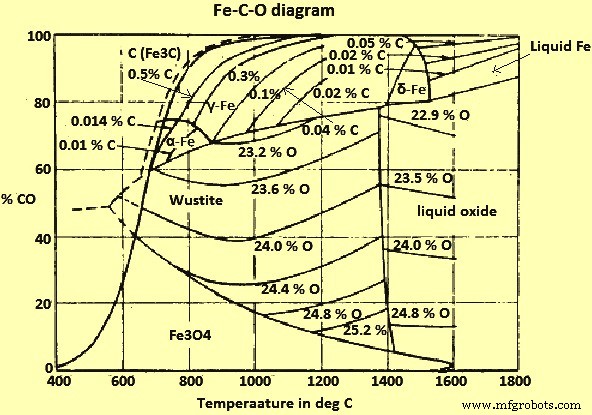
Рис. 2 Диаграмма системы Fe-CO-O
Из рис. 2 видно: при температурах выше 710 °Ц и давлении 1 кгс/см² все оксиды железа восстанавливаются смесями CO/CO₂, равновесными с C, а значит — самим C. При более низких температурах восстанавливающее действие на вюстит имеют только пересыщенные углеродом смеси, которые по равновесию Будуара стремятся к осадке углерода.
Железо — водород — кислород система
Равновесная диаграмма для Fe и оксидов железа со смесью H₂ и H₂O (пара) показана на рис. 3.
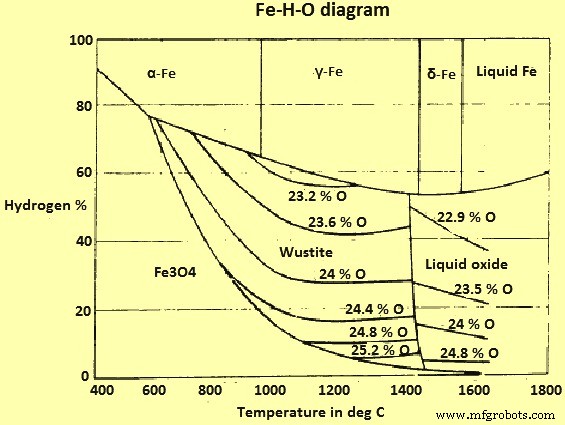
Рис. 3 Диаграмма системы Fe-H-O
Главное отличие от системы Fe-O-C — отсутствие «линии копчения» или аналогичных явлений. Теоретически возможно восстановить гематит (и магнетит) до Fe водородом при любой температуре.
Сравнение восстановления CO и H₂
Из изучения систем Fe-C-O и Fe-H-O (рис. 4) следует: выше 815 °Ц H₂ эффективнее CO (равновесные соотношения H₂/H₂O ниже соответствующих CO/CO₂), ниже 815 °Ц — наоборот. Однако в промышленных печах эти равновесия практически не достигаются, так как скорость восстановления становится очень низкой при приближении к равновесию. При значительном отклонении от равновесия скорости восстановления H₂ и CO меняются в обратном порядке относительно равновесных ожиданий. Таким образом, H₂ эффективнее для неравновесных процессов ниже 815 °Ц, CO — при более высоких температурах.
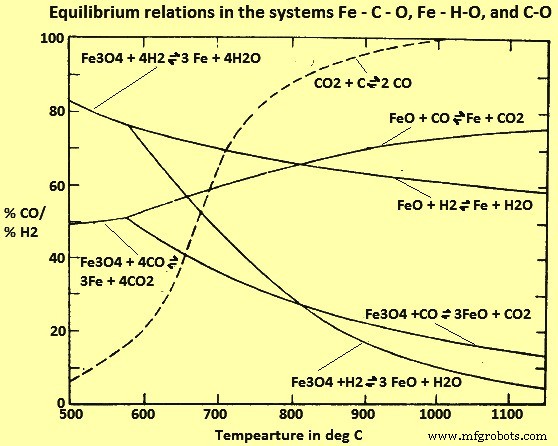
Рис. 4 Равновесные соотношения в системах Fe-C-O, Fe-H-O и C-O
Исследования влияния газовой смеси CO и H₂ при разных температурах показали: с ростом содержания H₂ в восстановительной смеси скорость реакции возрастает, и эта зависимость ярко нелинейна.
Восстановление оксидов железа металлическим Fe водородом эндотермично — нужен внешний источник тепла для поддержания температуры. Реакция с CO экзотермична и при контролируемых условиях термически самоподдерживающаяся. Более того, CO может потребоваться разбавлять H₂ или другими теплоабсорбирующими газами для предотвращения перегрева заряда. Некоторые процессы используют тепловой баланс CO-H₂ и смеси этих газов для увеличения степени восстановления при нагреве руды от комнатной температуры до максимальной реакционной (~1100 °Ц).
Рис. 4 показывает: во всем температурном диапазоне, где газовое восстановление экономически возможно, равновесные газовые смеси содержат не менее 60% CO и/или H₂. Когда равновесие не достигнуто, нереагировавшие концентрации еще выше, и большая часть газа проходит печь нетронутой. Для экономичности процесса необходимо использовать остаточный газ после восстановления вюстита до металлического Fe для восстановления высших оксидов до вюстита и/или для регенерации газовой смеси и удаления газообразных продуктов реакции.
Газо-твердое и твердо-твердое взаимодействие
Газо-твердые реакции играют ключевую роль в технологии, охватывая добычу металлов из руд (восстановление оксидов железа и др.). Общая черта всех газо-твердых систем — процесс может включать несколько промежуточных стадий: (i) газовая диффузия (массоперенос) реагентов и продуктов из объема газовой фазы на внешнюю поверхность реагирующей твердой частицы; (ii) диффузия газообразных реагентов или продуктов через поры твердого продукта реакции или частично реагировавшего твердого тела; (iii) адсорбция газообразных реагентов и десорбция продуктов реакции с твердых поверхностей; (iv) непосредственная химическая реакция между адсорбированным газом и твердым телом.
В области газо-твердых реакций есть и другие явления, влияющие на ход реакции и работу печи: теплоперенос, изменения твердой структуры (например, спекание), сопровождающие реакцию, и течение газов и твердых тел через печь. Скорость восстановления контролируется этими факторами в зависимости от процесса.
Реакции между твердыми телами делятся на две группы: (i) истинные твердо-твердые реакции в твердом состоянии между контактирующими частицами или через миграцию частиц в твердом теле (например, образование карбидов железа реакцией оксидов железа с C); (ii) реакции между твердыми реагентами через газообразные промежуточные стадии (например, восстановление оксидов железа углеродом при 1 кгс/см²).
Восстановление оксидов железа твердым C также может быть истинной твердо-твердой реакцией при очень низких абсолютных давлениях. В исследовании реакции смесей тонкодисперсного графита (C) и гематитовой руды при вакууме 0,0005 мм рт. ст. при температурах до 900 °Ц реакция шла очень медленно, за 18 часов образовывались только Fe₃O₄ и FeO, но не Fe. Заметное превращение наблюдалось только при более высоких температурах. Вывод: скорость реакции определяется диффузией ионов Fe внутри оксидной фазы. Вывод другого исследования о диффузии C в оксиде Fe — скорее исторический интерес. Однако эти работы показали: скорость реакции вырастает при повышении газового давления над порошковой смесью. В тестах с прохождением потока N₂ через смесь C и оксид Fe отмечали выраженное снижение скорости восстановления с ростом расхода N₂. Все эти исследования, будь то в вакууме или под N₂, по сравнению со скоростью восстановления похожих порошковых оксидов Fe в CO или H₂, доказали: прямое твердо-твердое взаимодействие C и руды (иногда считающееся истинным механизмом прямого восстановления) не имеет значения для хода процесса восстановления в промышленной печи.
Пористая структура восстановленного железа
Тесты на восстанавливаемость нескольких природных руд показали: пористость частиц руды — один из важнейших факторов, контролирующих восстанавливаемость. Восстанавливаемость, выраженная как обратная величина времени для 90% восстановления, прямо пропорциональна пористости. Относительная восстанавливаемость растет с пористостью по уравнению: «Относительная восстанавливаемость = (пористость × 0,75) + 8,0».
Восстановление оксидов железа всегда дает пористый продукт реакции. Природа оксида и условия восстановления влияют на структуру пор в восстановленном железе. Это связано с тем, что восстановление идет от поверхности частицы внутрь. Объем, определяемый исходной поверхностью вюстита, уменьшается. Это возможно только за счет развития пористости. Расколото-электронная микрография пористости показала: в общем случае восстановление H₂ дает более тонкую пористую структуру, чем CO. Также видно: пористая структура грубеет с повышением температуры восстановления в H₂ от 600 до 1200 °Ц.
Начальная пористая поверхность оксида железа влияет на пористую поверхность восстановленного железа при газовом восстановлении. Снижение начальной пористой поверхности оксида уменьшает пористую поверхность восстановленного железа. Пористые поверхности железа, восстановленного из гематита в H₂, измеренные методом BET (Brunauer-Emmett-Teller), показывают уменьшение с ростом температуры восстановления.
Получена зависимость температуры восстановления от среднего критического размера пор и наименьшего порового радиуса из распределения размеров пор. Размер пор медленно растет с температурой до 900 °Ц, затем — резко. Это согласуется с наблюдениями поверхностей разлома в РЭМ: явное грубение пористой структуры выше 900 °Ц.
Пористая поверхность восстановленного гематита также зависит от температуры и газового состава. Площадь пор при восстановлении в смеси CO/CO₂ составляет ~2/3 от площади при восстановлении в H₂/H₂O. Это согласуется с более грубой пористой структурой железа, восстановленного CO/CO₂, наблюдаемой в микроскопе.
Измерена газовая диффузия в порах восстановленного железа. Диффузионный поток в пористых средах происходит двумя механизмами: (i) нудсеновская диффузия, не зависящая от давления и пропорциональная T⁰·⁵; (ii) молекулярная диффузия, обратно пропорциональная давлению и пропорциональная T¹·⁵.
Предельная идеальная структура предполагает поры равномерного размера, все взаимосвязанные и пересекающиеся под углом 45°.
Эффективная диффузионность меняется для данной пористой среды с температурой и давлением и различна для разных бинарных газовых пар. Пористая структура становится тоньше с понижением температуры восстановления.
Режимы восстановления
Восстановление природных частиц железной руды или спеканых гематитовых пеллет приводит к образованию продуктовых слоев. Это известное явление изучалось многократно. В недавнем исследовании восстановления спеканых гематитовых пеллет водородом замечен типичный пример слоистого образования в полированном сечении частично восстановленной пеллеты. Относительно гладкие границы между слоями обычно видны при малых увеличениях, хотя это может вводить в заблуждение.
Это указывает на то, что газовая диффузия в слое вюстита достаточна для внутреннего восстановления впереди продвигающегося интерфейса Fe/FeO. Зона внутреннего восстановления расширяется при: (i) понижении температуры, (ii) повышении пористости, (iii) уменьшении размера частицы.
Влияние размера частицы на время достижения заданного процента восстановления зависит от режима восстановления и типа скорость-контролирующего процесса. Рассмотрение режимов восстановления пористых оксидов железа газом выделило три предельных скорость-контролирующих процесса: (i) равномерное внутреннее восстановление, (ii) предельный смешанный контроль, (iii) диффузия в пористом слое железа. Если восстановление контролируется исключительно одним из них, время восстановления связано с диаметром частицы (сфероида) одним из трех способов: (i) равномерное внутреннее восстановление — время не зависит от диаметра; (ii) предельный смешанный контроль; (iii) диффузия в пористом железе.
Скорость-контролирующий процесс становится относительно простым только при: (i) равномерном внутреннем восстановлении — нужны малые частицы, или (ii) преобладании конечного контроля газовой диффузии в порах железа — большие частицы. Также возможен переход от одного предельного процесса к другому по мере прогресса восстановления в зависимости от температуры, газового состава, размера частицы и типа оксида. Восстановление оксидов железа может демонстрировать неожиданное и необычное поведение.
Скорость восстановления пористых частиц железной руды
Пористость и пористая структура руды существенно влияют на степень и равномерность внутреннего восстановления. В исследовании влияния размера частицы на скорость восстановления гематита смесью 90% CO + 10% CO₂ и H₂ при 1000 °Ц показано: с ростом размера частицы внутреннее восстановление ограничивается внешними областями, общая скорость снижается.
На ранних стадиях восстановления пористых частиц гематита происходит быстрая конверсия в FeO, за которой следует внутреннее восстановление FeO до Fe. В предельном случае почти идеальной газовой диффузии в порах оксида железа внутреннее восстановление преобладает, скорость контролируется преимущественно газо-твердой реакцией на стенках пор. Предполагается, что слой Fe толщиной в несколько атомов покрывает стенки пор FeO. Скорость восстановления контролируется совместно быстрой диффузией O₂ через покрытие Fe на стенках пор и химической реакцией H₂ или CO с O₂ на поверхности этого тонкого слоя Fe.
Эффект размера частицы: скорость восстановления растет с уменьшением размера. Типичная микрография показывает, что режим восстановления меняется от зерна к зерну внутри частицы из-за локальных различий в пористости оксидных зерен. Из-за вариаций размера пор и более быстрой газовой диффузии в крупных порах основная реакция идет на стенках крупных пор. То есть только часть общей пористой поверхности участвует в реакции. Скорость H₂-восстановления при 800 °Ц для различных типов частиц гематита нелинейно возрастает с ростом пористой поверхности образующегося Fe (или FeO). Эти результаты подтверждают: чем больше пористая поверхность, тем меньше доля общей пористой стенки, задействованная в реакции.
Скорость внутреннего восстановления в смесях H₂-CO обычно равна сумме индивидуальных скоростей восстановления H₂ и CO. И данные восстановления, и наблюдения осадки C указывают: ниже 1000 °Ц газовые реакции, ведущие к равновесию водогазового сдвига, идут медленно.
Скорость восстановления железной руды (лумп или пеллет)
Скорость восстановления кусковой руды или пеллет в потоке восстановительного газа в набивном слое сложна: общая скорость контролируется несколькими последовательными процессами — тепло- и массоперенос через пограничный газовой слой, газо-твердые реакции и газовая диффузия в пористых продуктовых слоях. Математическим анализом, облегченным компьютерными расчетами, получены многочисленные уравнения, описывающие скорость восстановления крупных оксидных частиц для различных режимов.
В экспериментах с отдельными пеллетами или частицами руды теплоперенос относительно быстр, а при достаточно высокой скорости газового потока сопротивление пограничного слоя мало и пренебрежимо. Таким образом, два основных последовательных реакционных шага, влияющих на скорость: (i) газ-оксидные реакции, (ii) газовая диффузия в пористых оксидных и продуктовых слоях. Относительное влияние этих процессов зависит от размера частицы, газового состава, температуры и режима восстановления и меняется по ходу восстановления.
Газовая диффузия в пористом слое Fe
В исследовании провели односторонние эксперименты по восстановлению для демонстрации эффекта газовой диффузии в порах слоев Fe. Цилиндрические образцы изготовили из крупных кусков кусковой гематитовой руды и упаковали в тесно прилегающую никелевую трубку. После восстановления в H₂ в течение нужного времени образец расек осево, шлифовали и измеряли толщину слоя Fe. Результаты: когда толщина восстановленного слоя Fe достигала ~1 мм, дальнейшее восстановление следовало параболическому закону, характерному для пористо-диффузионного контроля. Тесты показали: по мере роста толщины пористого слоя Fe скорость восстановления в конечном счете контролируется газовой диффузией в порах слоя Fe.
Частичное внутреннее восстановление впереди главного продвигающегося фронта слоя Fe может привести к за捕ванию части FeO в восстановленном слое. Это вызывает затрудненное удаление O₂ на финальных стадиях восстановления.
При снижении температуры восстановления пористая структура становится намного тоньше, с множеством узких каналов и «узких мест» на соединенных капиллярах, преобладает нудсеновская диффузия — низкие значения отношения эффективной молекулярной диффузионности к эффективной средней нудсеновской. При грубении пористой структуры с ростом температуры, обеспечивающем легкое прохождение газа через поры, отношение возрастает.
Влияние газового состава на время достижения 50%, 75%, 90%, 95% восстановления для спеканых гематитовых и магнетитовых пеллет при 900 °Ц смесями H₂-CO-CO₂ (соотношением CO/CO₂ = 9 для подавления осадки копча): по мере замены H₂ на CO время изотермического восстановления для заданного процента удаления O₂ постепенно растет до ~50% CO, затем — резкий скачок. Время восстановления при 100% CO (CO/CO₂ = 9) в ~10 раз больше, чем в H₂ при той же температуре. Молекулярная газовая диффузионность в бинарной системе (H₂-H₂O или CO-CO₂), по кинетической теории газов, инвариантна для системы и практически не зависит от состава. Но в тернарных и многокомпонентных системах у каждого вида своя диффузионность, зависящая от состава. Уравнение для диффузионного потока усложняется.
Поведение гематитовых пеллет в смесях H₂-CO показало схему, похожую на наблюдаемую в чистом H₂ и CO: скорость восстановления после ~50% удаления O₂ контролируется газовой диффузией в порах слоя Fe.
Предельный смешанный контроль в начальной скорости
На ранних стадиях восстановления скорость контролируется совместно: (i) газовая диффузия в порах FeO (твердотельная диффузия в FeO можно игнорировать), (ii) реакция на стенках пор FeO. Это подразумевает тонкий пористый слой Fe и быструю газовую диффузию в нем. В зависимости от пористости FeO и газовой диффузионности в нем происходит частичное внутреннее восстановление впереди номинального интерфейса Fe/FeO. Реакция H₂ с пористым FeO обычно ограничивается устьями пор близко к номинальному интерфейсу Fe/FeO.
Частичное внутреннее восстановление
В зависимости от газового состава, температуры, размера пеллета и общего давления газа в некоторый период восстановления действует смешанный скорость-контроль в рамках предельных скоростных законов. Скоростное уравнение обычно основано на предположении, что газовое восстановление пеллета контролируется совместно медленной встречной диффузией газа через межчастичные поры пеллета и медленной химической реакцией газа с оксидом железа на интерфейсе оксид железа/Fe частиц.
Реакция водогазового сдвига
Реакция водогазового сдвига играет значительную роль в процессах прямого восстановления, использующих реформированные углеводороды как восстановитель для оксидов железа. Общепризнано: из разных скоростей восстановления CO и H₂ и выраженного влияния даже малых количеств H₂ в смеси CO/CO₂ на скорость восстановления следует, что H₂ — фактический восстанавливающий компонент в таких смесях. CO служит преимущественно для регенерации образующегося пара (H₂O) обратно в H₂. Реакции: (i) H₂ + FeO = H₂O + Fe, (ii) H₂O + CO = H₂ + CO₂.
Вторая подреакция — реакция водогазового сдвига. Известно, что она требует катализатора. В восстановлении железной руды все продукты (Fe₃O₄, FeO, Fe) рассматриваются как возможные катализаторы. Особенно активен металлический Fe. Процесс восстановления руды в смесях CO/CO₂ с H₂ при наличии металлического Fe понимается как реакционная последовательность. Подреакция (i) — восстановление как таковое — идет на поверхности оксида железа, подреакция (ii) — регенерация H₂ реакцией водогазового сдвига — на поверхности Fe.
Пространственное разделение двух подреакций требует их связи транспортным процессом — газовой или поверхностной диффузией одного из участников реакции. Оптимальные условия возникают на трехфазной границе Fe/оксид железа/газ.
Раздувание при восстановлении
Кажущийся объем железной руды или пеллета обычно увеличивается при восстановлении. Это называется раздуванием. Выделяют три основных типа поведения: (i) нормальное раздувание, (ii) катастрофическое раздувание — резкое расширение объема при конверсии FeO в Fe, Fe появляет в виде филаментных ростов (усики, волокнистое Fe), (iii) взрывное расширение — типично для Fe-богатых материалов с малыми количествами щелочей. Последний тип отличается от катастрофического (хотя не менее серьезен) тем, что основная часть расширения происходит до появления Fe как продукта реакции.
Ни кусковая руда, ни агломерат не известны аномальным или катастрофическим раздуванием, тогда как определенные типы пеллет дают его, создавая операционные проблемы за счет снижения проницаемости зарядки: аномально раздувшиеся пеллеты мягкие, губчатые, склонные к дезинтеграции.
Удельные объемы различных оксидов железа и Fe по литературе: 0,272 см³ Fe₂O₃ на г Fe (комнатная температура), 0,270 см³ Fe₃O₄ на г Fe, 0,231 см³ FeO на г Fe (23,5% O₂), 0,128 см³ Fe на г Fe. Объем должен уменьшаться на каждой стадии восстановления. Однако главная причина раздувания руд — превращение гексагонального гематита в кубический магнетит и результирующие решетковые нарушения. Решетковые нарушения порождают пористость, давая значительное увеличение кажущегося объема при трансформации гематита в магнетит.
В общем, при восстановлении в CO-богатом газе раздувание значительно больше, чем в H₂-богатом. Причина — металлическая пыль при осадке C в CO-содержащих смесях. Однако трудно объяснить раздувание при восстановлении в CO-CO₂ смесях без осадки C. Причина и эффект раздувания или усадки при восстановлении пока не решены окончательно.
Обычно в пеллетах руды два типа примесей: (i) с препятствующим эффектом на раздувание, (ii) с улучшающим эффектом. Пример первого — силиций (SiO₂), второго — щелочи (K₂O, Na₂O). Замечено: реагентно-чистые пеллеты Fe₂O₃ с SiO₂ до 5% не раздуваются при восстановлении в CO-CO₂, и определенное количество SiO₂ необходимо в кислых пеллетах для сохранения прочности и предотвращения катастрофического раздувания. Во втором случае: малые добавки Na₂CO₃ или K₂CO₃ (0,1–1%) вызывают катастрофическое раздувание в H₂ или CO иначе нормальных пеллет. Эффект щелочей усиливается с ростом основности (CaO/SiO₂) в пеллете. Негативный эффект предотвращается добавкой мелкозернистого кислого бесполезного минерала для образования стабильных щелочных силикатов.
Существуют противоречивые наблюдения эффекта примесей (например, CaO). Малое добавление CaO (<0,1%) к гематитовым пеллетам вызывает сильное раздувание — предполагали, что CaO причина катастрофического раздувания. С другой стороны, ~1% CaO подавляет раздувание. Вариации эффекта CaO могут быть связаны с присутствием или отсутствием других примесей, таких как щелочи.
Восстановление гематитовой руды углеродом
Реакция между гематитовой рудой и C фундаментально важна для приготовления металлизированных пеллет руды. Новый интерес стимулирован развитием процесса в вращающейся печи, использующей твердый C как восстановитель для производства прямовосстановленного железа (DRI). Общепринято: восстановление оксида железа C идет через газообразные промежуточные CO и CO₂, за исключением очень высокого вакуума, где преобладает истинная твердо-твердая реакция.
Механизм через газообразные промежуточные при восстановлении гематита C включает реакции: (i) C(s) + 0,5 O₂ = CO(g), (ii) FeₓOᵧ(s) + CO(g) = FeₓOᵧ₋₁(s) + CO₂(g), (iii) CO₂(g) + C(s) = 2CO(g).
Начальное образование CO — важный шаг общей скорости. O₂ запертого воздуха вместе с O₂ от диссоциации оксидов Fe реагирует с C → CO (первая реакция). Некоторый CO также образуется истинным прямым восстановлением в точках контакта частиц C и оксида Fe. Так образованный CO легко реагирует с частицами гематита (вторая реакция). Реакция Будуара (solution-loss) между CO₂ и частицами C регенерирует CO (третья реакция), восстанавливая восстановительный потенциал газовой фазы в порах образца. Окисление некоторых типов C в CO₂ катализируется при наличии определенных металлов и их соединений. Ускорение процесса наблюдалось при добавке Li₂O (оксид лития), тормозной эффект — при добавке FeS (сульфид железа). Металлический Fe — хороший катализатор газификации графита (C). Из-за непредсказуемого каталитического эффекта в смеси уравнения, полученные математического моделированием для описания общей скорости, имеют ограниченную применимость — только к системам без катализаторов.
При умеренно высоких температурах (например, 1000 °Ц) скорости реакций оксидов Fe (при T > 570 °Ц последовательность Fe₂O₃, Fe₃O₄, FeO, Fe) намного выше скорости реакции Будуара. Общий процесс ограничивается доступностью CO по реакции Будуара. В стационарном состоянии состав газовой фазы близок к равновесному для FeₓOᵧ/FeₓOᵧ₋₁.
Восстановление оксидов железа углеводородами
Углеводороды можно использовать как восстановитель для производства DRI двумя способами: (i) прямое использование углеводородов или газовой смеси, содержащей их; (ii) использование продуктов реформирования углеводородов (CO, H₂) путем реформирования внутри восстановительной печи (автокаталитическое реформирование некоторых углеводородов в печи дает доступ к макро- и микропористости, ведет к более глубокому восстановлению и исключает капитальные затраты на газореформатор и обработку).
Существует мало исследований прямого использования углеводородов как восстановителя для руд. Два важных вывода: (1) скорость восстановления углеводородами низка, получение качественного DRI проблематично и неэкономично; (2) исследования проводились при изотермических условиях в термогравиметре с одной частицей или порошковым компактом — результаты только теоретической ценности.
Теоретическое значение исследований с углеводородами
Кинетика восстановления оксида железа(III) чистым метаном (CH₄) изучалась в трех температурных диапазонах: (i) низкие (500–600 °Ц), (ii) средние (650–750 °Ц), (iii) высокие (800–950 °Ц). При низких температурах восстановление идет только до Fe₃O₄. Длительное выдержание в потоке CH₄ не продвигает процесс дальше. Скорость становится заметной при 650 °Ц. В спец. экспериментах после достижения Fe₃O₄ образец восстанавливали дальше H₂ и CH₄. Показано: восстановление CH₄ в низкотемпературном диапазоне за стадией Fe₃O₄ возможно только при накоплении достаточного количества металлического Fe. В этом случае восстановителем был не CH₄, а продукт его декомпозиции — H₂. C от декомпозиции CH₄ почти не участвует в восстановлении и накапливается в образце.
В среднем диапазоне конверсия Fe₃O₄ → FeO идет, но с низкой скоростью. Резкий скачок скорости при переходе от 750 к 800 °Ц. Процесс становится очень чувствителен к температуре выше 800 °Ц и ускоряется в высокотемпературном диапазоне при появлении металлического Fe. Появление металлического Fe на стадии FeO → Fe при сравнительно высоких температурах указывает на решающую роль металлического Fe как катализатора реформирования CH₄ продуктами восстановления (CO₂, H₂O). Без катализатора декомпозиция CH₄ и его реформирование продуктами восстановления не идут существенно, накопления C не наблюдается. При наличии Fe-катализатора диссоциация CH₄ на элементы происходит только на поздних стадиях, когда CO₂ и водяной пар недостаточны для конверсии всего диффундировавшего CH₄. Накопление C начинается с этой стадии.
В двухстадийном производстве DRI с CH₄ найдено: полная декомпозиция CH₄ в присутствии Fe-содержащего материала происходит при 850–900 °Ц, что на 400–450 °Ц ниже, чем на инертной поверхности (например, огнеупорная глина), а скорость реакции — в 10 раз выше. Продукты первой стадии — сажистое Fe с 30–50% C и технически чистый H₂.
На второй стадии продукт первой стадии (сажистое Fe с высокодисперсным C в порах DRI и на поверхности частиц Fe) использовался как активный восстановитель, смешанный с мельничным чешуйным или концентратом. Смесь восстанавливали при 1050–1100 °Ц с дозавочным восстановителем H₂ из реформированного природного газа. Промышленные испытания показали: использование сажистого Fe вместо сажи, нефтяного кокса и других известных углеродистых восстановителей значительно интенсифицирует процесс восстановления оксидов Fe. Как известно, прямое восстановление оксидов Fe с C напрямую связано со скоростью реакции C и CO₂. Сажистое Fe интенсифицировало скорость реакции Будуара.
Изотермическое восстановление гематитовых пеллет (10–15% пористость) в термобалансе смесью CH₄-H₂ (4,5% CH₄) при 700–1000 °Ц показало: восстановление химически контролируется вначале, диффузионно — на поздних стадиях. Восстановление в чистом H₂ быстрее, чем в смеси CH₄-H₂. Разница attribuируется осадке C во внешних восстановленных слоях пеллеты, создающей сопротивление газовой диффузии при наличии CH₄. Показано: избыточный остаточный C можно удалить из восстановленного железа при более низкой температуре гидрогенированием.
В другом исследовании продемонстрировано: остаточный C в продуктах прямого восстановления можно гидрогенировать в CH₄. C, образованный при восстановлении оксида Fe в смеси CH₄ и H₂ (20% CH₄), реагировал с паром (H₂O) по реакции водогазового сдвига, регенерируя H₂ и производя CO.
Чистые брикеты оксида Fe(III) восстанавливали при 800–1050 °Ц в газовых смесях H₂, CO, CH₄, N₂, CO₂, полученных частичным окислением природного газа воздухом. Содержание CH₄ в реформированной смеси 13–16%. Общая скорость восстановления снова контролировалась химической реакцией вначале, газовая диффузия — на поздних стадиях. Показано: гематитовые брикеты раздувались, развивалась значительная пористость. Твердотельные скорости диффузии росли с температурой быстрее, чем межфазные или скорости газодиффузионных реакций. Восстановление пористой (30% пористость) железной руды в CH₄ показало ступенчатое прохождение реакции Fe₂O₃ → Fe₃O₄ → FeO → Fe. Fe катализировал реакцию трещинования CH₄. Оптимальные условия для использования CH₄ — около 1000 °Ц.
Вышеизложенное не согласуется с более ранними исследованиями кинетики восстановления высококачественной пористой (~30%) или плотной гематитовой руды, показывавшими, что скорость восстановления попадает между тремя предельными случаями: (i) равномерное внутреннее восстановление, (ii) предельный смешанный контроль, (iii) диффузия в пористом слое железа — соответственно с контролем: (i) химическим, (ii) общим химическим и диффузионным, (iii) диффузионным. Общая скорость не контролируется только одним механизмом и может переходить из одного предельного случая в другой в ходе восстановления.
В исследовании установлено: важнейшие факторы, контролирующие степень восстановления: (i) температура, (ii) состав газа, наличие нереагировавших углеводородов, соотношение H₂/C и восстановительная способность, (iii) размер частицы руды, (iv) время выдержки для восстановления.
Восстановление оксидов железа продуктами реформирования CH₄ с H₂, O₂ внутри восстановительной печи
В начале 1981 г. внедрен коммерческий процесс, использующий газовые смеси с ~30% по объему CH₄ (например, коксовочный газ), для прямого газового восстановления железной руды в валковой печи с противопоточным движучем слоем. Печь содержала зону восстановления, зону охлаждения и промежуточную зону реформирования. Горячая смесь коксового газа и пара подавалась в промежуточную зону, где восстановленная руда катализировала реформирование CH₄ в CO и H₂. Реформированный газ течет вверх в зону восстановления для восстановления руды.
Производственный процесс
- Производство вольфрамо-никелево-железного сплава: от порошковой смеси до финального спекания
- Прямое металло-лазерное спекание: профессиональное руководство по металлической 3D-печати
- Прямое восстановленное железо (DRI): производственные технологии и промышленные процессы
- Агломерация железорудных фракций: повышение эффективности доменной печи
- Процесс FINEX: передовой способ получения чугуна из мелкой руды и некоксующегося угля
- ITmk3: экологичный процесс производства железных нуггетов компании Kobe Steel
- HIsmelt: передовое прямое плавление для производства жидкого железа
- Максимизация производственной эффективности с поставщиками литья чугуна
- Комплексный обзор методов сталеплавиления
- Плавка железной руды: процесс, принципы и производство