



Пошаговое руководство по производству высококачественного карбида железа (Fe₃C)
Процесс производства карбида железа
Карбид железа (Fe₃C) — высокоплавкий, непирофорный, сильно магнитный синтетический состав в гранулированном виде. Состоит из ~90% всего железа (Fe) и ~7% всего углерода (C). Основное применение — металлический заряд при сталелитье для замены горячего железа (HM), прямо восстановленного железа (DRI) или стального лома. Процесс включает превращение предварительно нагретых мелких частиц железной руды в карбид железа. Восстановление железной руды до карбида железа в реакторе с кипящим слоем путем контакта руды с процессным газом, состоящим преимущественно из метана (CH₄) и водорода (H₂).
Процесс изначально спроектирован и разработан в Hazen Research Inc. (Голден, Колорадо, США) техническим вице-президентом д-ром Фрэнком М. Стивенсом. Процесс включает восстановление предварительно нагретых мелких частиц железной руды (0,1–1,0 мм) в замкнутом цикле реактора с кипящим слоем предварительно нагретым процессным газом, содержащим CH₄, H₂, CO, CO₂ и водяной пар (H₂O) при 600 °C. Для лабораторных испытаний использовали 50-мм пакетный реактор. Следовали непрерывные испытания на реакторе 600 мм. Образцы руд из нескольких стран тестировали в Hazen. Продукт успешно превратили в сталь в MEFOS (Швеция) в конвертере основного кислорода (BOF) в 1979 г.
После начальных лабораторных испытаний в Hazen Research, Inc., д-р Стивенс подал на патент, выдан 11 октября 1977 г. «US Patent No. 4,053,301». В 1985 г. д-р Стивенс ушел на пенсию и приобрел права на патент. Создал компанию «Iron Carbide Development Corporation» (ICDC) и начал маркетинг процесса. В 1988 г. ICDC и австралийская PACT Resources, Pty. Ltd. объединились в «Iron Carbide Holdings, Limited» (ICH). Дополнительная разработка в пилотной установке, построенной в 1989 г. на базе простаивающего ванадиевого завода в Вундови, Западная Австралия. Реактор пилотной установки 1830 мм диаметром, слой ~3700 мм. Производила ~25 т/сутки.
В 1989 г. ICH произвела 310 т карбида железа на пилотной установке. Продано 7 заказчикам. 5 компаний (Nucor, North Star Steel, Mitsubishi, Qualitech Steel, Cleveland Cliffs) купили лицензию или опцию. Nucor переработала карбид железа с пилотной установки на своем сталелитейном заводе в Дарлингтоне (Южная Каролина, США) в 32-тонной электродуговой печи (EAF). Карбид железа инжектировали со скоростью до 90 кг/мин через существующий гунный танк.
Nucor получила лицензию в 1992 г. Авторизовала PLS Engineering (Денвер, Колорадо, сейчас часть Harris Group) построить завод в Пойнт-Лисас (Тринидад) на 300 000 т/год карбида железа. К концу 1994 г. завод работал. Строительство началось в 1993 г., но Nucor ограничила финансирование PLS. PLS израсходовало средства до завершения проекта. Nucor завершила проект. Также Nucor минимизировала расходы на некоторое оборудование, включая теплообменники.
Завод запустили в конце сентября 1994 г. Однако проблемы с компрессорами процессного газа привели к остановке. Оставили охлаждающую воду. В этот период техник снял датчики уровня в колоннах набивной башни для перекалибровки — блокированы аварийные сигнализации уровня. Один клапан на башне, будучи закрытым, текал, утечка не заметили несколько дней. Обнаружив, колонну тут же слили, но вред уже нанесен: вода прошла через трубы, смешалась с пылью оксида железа и сильно загрязнила теплообменники. Nucor потратила больше года на очистку — безуспешно.
Nucor также столкнулась с другими эксплуатационными проблемами: (i) недостаточный диаметр труб процессного газа — макс. 65% проектной пропускной способности, (ii) частые обрывы газовой уплотнителя тарелочного распределителя реактора с кипящим слоем, (iii) отказ системы нагрева руды из-за абразивного износа — компромисс химии реактора, ограничение качества и количества продукта, (iv) недостаточный объем собирающего бака скрабера, (v) ненадежная пневмоподъемная система продукта — частый ремонт, (vi) слишком маленький винтовой дозатор руды, (vii) неадекватные сальники винтового дозатора — сильные утечки.
Nucor 4 года боролась с проблемами, но в 1998 г. из-за падения цен на сталь остановила завод. Завод снесли в 2002 г. Несмотря на трудности, произвели 357 712 т карбида железа — доказали техническую выполнимость. Механические сбои подчеркнули необходимость адекватных и надежных объектов.
Вторая попытка коммерческого производства — Qualitech Steel Corporation в Корпус-Кристи (Техас), где построили новый завод. Qualitech получила лицензию от ICH, но изменила процесс, когда Mitsubishi Corporation финансировала проект и захотела два реактора и трубчатую решетчатую систему распределения процессного газа в реакторе с кипящим слоем.
Техасский завод только вводился в эксплуатацию, когда материнская компания обанкротилась в марте 1999 г., завод произвел лишь несколько тысяч тонн карбида железа перед остановкой в 1999 г. и сносом в 2004 г.
Фрэнк А. Стивенс, сын д-ра Фрэнка М. Стивенса-младшего, приобрел исключительные права на процесс карбида железа в 2010 г. В начале 2011 г. создал International Iron Carbide LLC. Компания владеет правами на 35 патентов. Новая компания тщательно проанализировала проблемы заводов в Тринидаде и Техасе и подготовила документированные решения. Многие решения проприетарны. Некоторые: (i) надежный дизайн трубчатых теплообменников, (ii) измененная схема процессного газа для полной мощности, (iii) улучшенный дизайн реактора с кипящим слоем и системы распределения газа — большая толерантность к остановкам, (iv) новый дизайн газовой уплотнителя тарелочного распределителя — двойная уплотнитель, (v) внедрение вспышечной системы нагрева руды: пневматический транспорт горячего материала, минимальный инвентарь твердой фазы для быстрых пусков/остановок, устранение угловых смещений для избежания абразии, модульная конструкция для обслуживания, (vi) изменения в дизайне скрабера для полной мощности, (vii) упрощение системы обработки продукта — устранение подъемника для продукта входящего в продуктовый охладитель, (viii) использование эдукторов для перемещения твердых вместо механических конвейеров.
На сегодня работающего завода по производству карбида железа нет. Однако International Iron Carbide, используя опыт (как положительный, так и отрицательный) двух заводов первого поколения в Тринидаде и Техасе, разработала проект завода второго поколения на основе множества извлеченных уроков. International Iron Carbide активно ищет предпринимателей для сотрудничества в строительстве заводов второго поколения.
Процесс
Процесс производства карбида железа чист и прост. Три основных этапа (рис. 1): (i) нагрев железной руды до ~700 °C, (ii) контакт горячей руды с прессуризованной смесью H₂ и CH₄ при ~600 °C и абсолютном давлении ~4,5 кгс/см² в реакторе с кипящим слоем для превращения оксида железа в карбид железа сильными восстановительными газами, (iii) охлаждение продукта до ~65 °C.
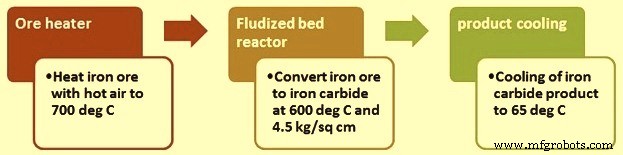
Рис. 1 Три процессных этапа процесса
Железная руда обычно гематит, состав: 62–65% Fe, 1–5% ганг, 1–6% влаги. Складская руда обычно не требует укрытия, если погода позволяет. Факторы решения об укрытии: стоимость топлива, естественная влажность, климат.
Со склада руда транспортируется в силос (суточный бункер). Силос хранит руду на ~24 ч работы. Переменноскоростной конвейер измеряет и контролирует количество руды, подаваемое в систему нагрева руды.
Нагреватель руды — «вспышечный нагреватель» (flash heater) из трех циклонов в серии. Нагревает руду до 710 °C контактом с горячим окисляющим газом из топки/горелки. Повышение температуры руды полезно: (i) удаляет влагу из загрузочной руды, (ii) частично окисляет магнетит, если есть в руде, до гематита. Это помогает реакциям в реакторе, так как гематит быстрее превращается в карбид железа, чем магнетит. Нагреватель сбрасывает горячую руду в загрузочные шлюзовые бункеры, где она удерживается перед подачей в реактор с кипящим слоем.
Горячая руда в реактор подается через два шлюзовых бункера, работающих параллельно. Бункеры облицованы огнеупором. Имеют пирамидальный или конический дно (бункер). Типично один бункер кормит реактор ~1 ч. Бункеры работают так: пока один кормит реактор, другой наполняется.
Шлюзовые бункеры также предотвращают попадание окисляющих газов в реактор. После того как горячая руда продувана N₂ и давление повышено, горячая руда непрерывно подается в реактор со скоростью, позволяющей одному бункеру опорожниться и депрессироваться к тому моменту, когда другой наполнится.
Реактор с кипящим слоем и процессные реакции
Реактор с кипящим слоем использует мелкую руду, ограничивая необходимость предварительной обработки (синтерирование, пеллетирование). Идеальный загрузочный материал — гематитовая мелкая руда 0,1–1,0 мм.
Внутренний диаметр реактора ~12 м, работает при ~600 °C. Получает процессный газ, состоящий из H₂ и CH₄. H₂ вводят для поддержания давления в свободном пространстве реактора 4,5 кгс/см² абсолютное. Компрессоры рециркулируют процессный газ для получения поверхностной скорости 0,92 м/с.
В реакторе H₂ и CH₄ превращают нагретую железную руду в карбид железа. Кислород соединяется с H₂ образуя воду, углерод (C) соединяется с железом образуя карбид железа. Общая химия процесса уравнением: 3Fe₂O₃ + 2CH₄ + 5H₂ = 2Fe₃C + 9H₂O. Это обобщение всех реакций. Реакция идет относительно медленно, время пребывания в реакторе намного больше, чем в сталелитейной печи. Время можно сократить изменением T и давления.
В газовой фазе три базовых компонента: (i) H₂, (ii) O₂, (iii) C. Они взаимодействуют, образуя H₂, H₂O, CO, CO₂, CH₄. Концентрация каждого зависит от: (i) соотношения масс элементов, (ii) температуры системы, (iii) давления системы, (iv) времени контакта.
Две основные газовые реакции: (1) реакция парового конвертирования CH₄ + H₂O = CO + 3H₂ — природный газ реагирует с паром для образования H₂. (2) реакция водно-газового сдвига CO + H₂O = CO₂ + H₂.
При размещении реагентов вместе при высокой T получают газовую смесь: H₂, H₂O, CO, CO₂, CH₄ и мало N₂.
Газовые реакции катализируются наличием металлического железа и/или карбида железа. C и H₂ для реакций поступают из добавленных реагентов. O₂ извлекается из руды реакцией Fe₂O₃ + 3H₂ = 2Fe + 3H₂O. Контролируя относительные концентрации C и H₂ в процессном газе, можно способствовать удалению O₂ из руды и добавлению C для образования карбида железа.
Реакции образования карбида железа слегка эндотермичны, для поддержания T ~600 °C нужно нагревать процессный газ до 633 °C.
Реактор работает как плотная фаза кипящего слоя. Газовые пузыри образуются из процессного газа в кипящем слое. Реактор получает руду с одной стороны и сбрасывает продукт с другой. Внутренние баффлы переносят твердую фазу внутри реактора. Баффлы минимизируют короткое замыкание твердой фазы и создают более равномерное распределение времени пребывания твердой фазы. Время удержания твердой фазы ~16 ч.
Состав процессного газа, T и давление непрерывно мониторятся приборным контролем. Процесс дает непирофорный продукт, который можно хранить и транспортировать.
Реактор производит ~42 т/ч продукта (карбид железа). Продукт непрерывно сбрасывается через шлюзовые бункеры из реактора и циклонов отходящего газа перед прохождением через продуктовые охладители.
Одна из ранних проблем — непреднамеренное образование свободного C (сажи) из реакции Будуара: 2CO = C + CO₂. Однако International Iron Carbide выявила процессные условия, не допускающие образования свободного C, и все равно производящие высококачественный карбид железа. Детали этих условий проприетарны.
Реактор сбрасывает карбид железа через два шлюзовых бункера (похожие на загрузочные). Бункеры выпускают продукт в атмосферное давление. Пока один получает горячий продукт при ~3,5 кгс/см², другой сбрасывает продукт в охлаждающее устройство (продуктовый охладитель) при атм. давлении. Карбид железа покидает бункеры при ~590 °C и охлаждается до ~65 °C в продуктовых охладителях. Количество продукта в охладителях контролируется переменноскоростным конвейером, транспортирующим карбид железа в сухой магнитный сепаратор. Магнитный сепаратор удаляет значительное количество освободившегося ганга (типично 50%), в зависимости от качества руды.
Схема процесса карбида железа на рис. 2.
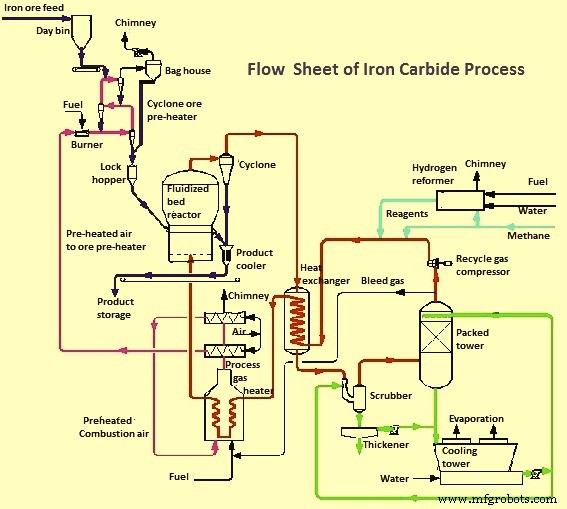
Рис. 2 Схема процесса производства карбида железа
Система обработки газа
Процессный газ покидает реактор при ~590 °C. Проходит через четыре параллельных циклона (реакторные циклоны), облицованные огнеупором. Циклоны удаляют большинство уносимых твердых частиц из процессного газа. Мелковязка, собранная циклонами (~36 т/ч), по гравитации в приемный бункер перед рециркуляцией в реактор. Любые дополнительные твердые проходят через серию шлюзовых бункеров в продуктовый охладитель, охлаждающий твердые до <65 °C (обычно ~40 °C), и наконец добавляют твердые к продукту из реактора, охлажденному выше магнитного сепаратора.
Процессный газ, покидающий реакторные циклоны, проходит через четыре параллельных газогазовых теплообменника (теплообменники процессного газа), снижающие T газа до 150 °C. Вентюри-скраббер и набивная колонна (набивная башня) дополнительно охлаждают газ до ~30 °C для удаления воды, образовавшейся в реакторе, и оставшихся мелкодисперсных частиц, ушедших из циклонов. Это обеспечивает достаточно низкое содержание мелковязки в процессном газе для избежания повреждения компрессоров рециркуляции процессного газа.
Малый поток процессного газа удаляется из рециркулирующего процессного газа (сброшенный газ) у верха набивной башни перед входом в компрессоры рециркуляции, чтобы предотвратить накопление N₂ в контуре. Объем сброса зависит от содержания N₂ в природном газе и количества N₂, попадающего в систему с горячей рудой.
Дозавочный реагентный газ (обычно H₂ и природный газ) входит в рециркулирующий процессный газ перед компрессорами. Давление свободного пространства в реакторе с кипящим слоем определяет точное количество H₂ для введения. Количество природного газа для добавки определяется концентрацией CH₄ в процессном газе.
Два центрифугальных компрессора (компрессоры рециркуляции процессного газа), один рабочий, другой резервный, рециркулируют процессный газ с давлением ~4,20 кгс/см² на всасывании и ~5,30 кгс/см² на выдаче. Перепад давления через компрессоры регулирует расход процессного газа в реактор.
Четыре газогазовых теплообменника, охлаждающие процессный газ из реактора с кипящим слоем, нагревают процессный газ из компрессоров до ~520 °C. Газовый нагреватель (нагреватель процессного газа) дополнительно повышает T до ~630 °C, используя сброшенный газ и природный газ как топливо. Выхлопной газ нагревателя дает энергию для нагрева воздуха сгорания, подаваемого в нагреватель руды.
В процессе две системы водяного охлаждения. Одна для прямого контакта с процессным газом («прямое контактное охлаждающее водоснабжение»), дающая воду в «вентюри-скраббер» и «набивную башню», где вода контактирует с процессным газом. Другая — косвенная система водяного охлаждения для: (i) системы охлаждения продукта (продуктовые охладители), (ii) парового конвертера H₂, (iii) прочих малых теплообменников процесса.
Горячая вода, покидающая набивную башню, возвращается прямо в контактную охлаждающую башню для удаления тепла, а вода из вентюри-скраббера проходит через утолщитель, где фильтруется для удаления твердых частиц в загрязненной воде.
Процесс типично дает продукт, превращенный в карбид железа на 93%. Типичный минералогический и элементный состав: Fe₃C 91–96%, Fe (всего) 89–93%, Fe (мет.) 0,5–1%, SiO₂+Al₂O₃ 2–5%, Fe₃O₄ 2–5%, C (как Fe₃C) 6–6,5%, O (как Fe₃O₄) 0,5–1,5%. Карбид железа магнитный, поэтому если ганг физически освободился до, во время или после карбуризации, можно провести сухую магнитную сепарацию для снижения ганга в финальном продукте и повышения железистого сорта.
Хотя анализ продукта может варьировать в зависимости от типа руды, серы в значимых количествах нет ни в каком случае. Фосфор зависит от типа руды, обычно в продукте как P₂O₅. Но большая часть фосфора переходит в шлак печи, не в продукт.
Остаточные элементы в руде обычно в продукте как оксиды, но так как большинство железных руд имеют очень низкие уровни меди, никеля, хрома, молибдена или олова, в финальном продукте нет значимых количеств этих элементов. В результате карбид железа очень чист и дает эффективный метод разбавления примесных металлов при сталелитье, избегая серы, обычно идущей с некоторыми девственными железными источниками.
Типичные расходы материалов, энергии на батарейных пределах на тонну карбида железа: железная руда 1,42 т, природный газ 350 Мкал, электроэнергия 400 кВт·ч, вода 1,2 м³, азот 10 м³, труд 0,22 человеко-часа.
Карбид железа также очень экологичен и дает большие экологические преимущества. Процесс достигает наименьших выбросов C среди всех процессов сталелитья из девственного железа: 1,09 кг CO₂ на кг стали. Это гораздо меньше, чем 2,01 кг для конвенционального маршрута доменная печь — конвертер основного кислорода, 3,09 кг для угольного DRI, 1,87 кг для маршрута газовый DRI — EAF. Только сталь полностью из лома дает ниже выбросы.
Преимущества карбида железа и его производства
- Лучший зарядный материал для EAF, чем другие: содержит ~6,0–6,5% C, производится из девственной железной руды → пренебрежимо малые примесные элементы. Использование в сталелитье дает низкое содержание N₂ и H₂ в стали.
- Не пирофорный — безопасен и легко манипулируется.
- Плотный гранулированный порошок, легко растворяется в жидкой стали. Легко инжектируется в BOF и/или EAF, где мгновенно растворяется.
- Процесс экологичен — нет необходимости агломерировать железную руду.
- Единственные побочные продукты — вода и CO₂, количество CO₂ намного меньше, чем при других процессах сталелитья. Большое количество CO₂ уходит из конвертера в концентрированном газовом потоке — легко для улавливания/переработки.
- Процесс использует мелкую руду, дешевле пеллет и кусковой руды.
- Необходимости в брикетировании продукта нет.
- Процесс работает при низкой температуре и термически эффективен.
- Замкнутый цикл — использует 100% добавленных реагентов.
- Простой процесс, одностадийный реактор, легко контролируется.
Производственный процесс
- Как изготавливаются режущие инструменты из вольфрамового карбида: от добычи до покрытия
- Процессное против дискретного производства: ключевые различия и преимущества
- Процесс FINEX: передовой способ получения чугуна из мелкой руды и некоксующегося угля
- ITmk3: экологичный процесс производства железных нуггетов компании Kobe Steel
- HIsmelt: передовое прямое плавление для производства жидкого железа
- Процесс HIsarna: ультра-низкоуглеродистое производство стали
- CONARC: объединение конвертера и электродуговой печи для эффективного производства стали
- Производство печатных плат в эру 5G: тренды и вызовы
- Топ-5 процессов резки металла в современном производстве
- Максимизация производственной эффективности с поставщиками литья чугуна