



Redsmelt: передовое двухстадийное производство железа
Процесс Redsmelt для получения железа
Redsmelt — новый процесс получения железа на основе двух стадий восстановления: (i) предварительное восстановление железосодержащих материалов в роторной херстовой печи (RHF), и (ii) плавка горячего предварительно восстановленного железа (DRI, прямо восстановленное железо). Изначально для второй стадии использовали подземную дуговую печь (SAF). SAF заменен угольно-кислородным конвертером (окси-угольный реактор) — «New Smelting Technology» (NST). RHF восстанавливает зеленые пеллеты из железной руды, мелковязки восстановителя и связующих в горячий металлизированный DRI, который заряжают в NST для плавки в горячее железо.
Redsmelt зачат как экономически эффективная и экологически чистая технология. Ключевые особенности:
- Не требует подготовленных зарядных материалов.
- Не требует электроэнергии — плавка DRI за счет химической энергии.
- Высокая производительность плавки → ограниченные капитальные затраты.
- Может использовать практически все отходы сталелитейного завода (включая ил и маслянистые шкалы) — решает растущую проблему утилизации отходов.
- Отходящий газ конвертера используется как топливо в RHF с оптимизацией общего энергопотребления — эффективное снижение энергозатрат.
Демонстрационный завод Redsmelt с двухстадийным процессом плавящего восстановления построен и испытан на заводе Piombino (Италия) для производства горячего железа. Введен в эксплуатацию в 2003 г. Два производственных шага: предварительное восстановление в RHF и плавка горячего DRI в окси-угольном конвертере. Проектная мощность: до 65 000 т/год загрузки (сухая база) с номинальным выходом горячего железа 30 000–35 000 т/год.
Технология Redsmelt разработана для удовлетворения растущего спроса на низкозатратную экологичную альтернативу традиционной доменной печи в крупных интегрированных сталелитейных заводах. Завод по этому процессу можно спроектировать на 0,3–1,0 млн т/год горячего железа. Процесс предназначен для двух основных применений: (i) превращение железосодержащих побочных продуктов завода в ценное горячее железо, (ii) производство горячего железа в низко-среднем масштабе (типично ~500 000 т/год) для концепции мини-мили, где горячее железо заменяет лом.
Концепция процесса Redsmelt на рис. 1.
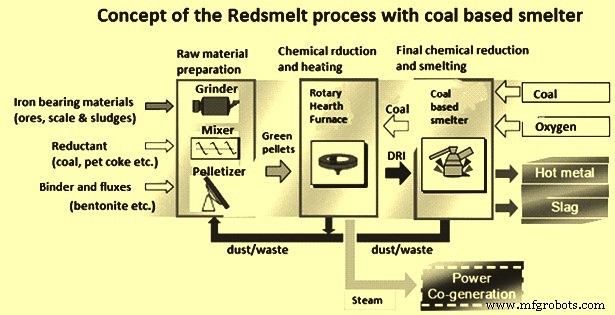
Рис. 1 Концепция процесса Redsmelt
Процесс
Процесс состоит из следующих этапов.
Подготовка материалов
Мелкоизмельченные железосодержащие материалы и углеродистый восстановитель (каменный уголь или нефтяной кокс) для производства зеленых пеллет. Пеллетирование требует материалов с гранулометрией максимально близкой к оптимальной: 80% <100 мкм и 100% <250 мкм. В мешалке готовят влажную смесь с дозированием материалов, добавлением воды и небольшого количества связующего (бentonита). Смесь пеллетизируют на дисковом пеллетизаторе с доп. водой. Полученные зеленые пеллеты просеивают для удаления недопуска (переработка), а фракционный продукт загружают на металлический ленточный сушильник.
Сушильник зеленых пеллет
Две цели: (i) избежать проблем липания при зарядке RHF, (ii) предотвратить декрипитацию (рассыпание) зеленых пеллет в RHF. Тепло для сушки — отходящий газ RHF. Это также повышает общую энергоэффективность процесса.
Роторная херстовая печь (RHF)
Вращающийся кольцевой херст в камере печи под подвесной крышей. Боковые стены, крыша и херст огнеупорно облицованы для рабочей T до 1450 °C. Сухие зеленые пеллеты заряжают в RHF через вибрационный дозатор и распределяют по херсту равномерным слоем ~20 мм (один–три пеллета) по всей ширине херста.
Топливный газ и воздух для сгорания вводят через несколько боковых горелок, сгруппированных в три зоны управления. В каждой зоне расход топлива и воздуха индивидуально регулируется системой управления для получения нужной температуры и газового состава (CO и O₂). В зонах 1 и 2 вторичный воздух вводится отдельными впусками для сгорания CO, выделяющегося при восстановлении. После зарядки пеллеты быстро нагреваются до температуры восстановления. Общее время пребывания на херсте RHF 10–18 мин для достижения степени металлизации 70–90%. В зависимости от свойств сырья удельная производительность DRI 60–100 кг/м²·ч.
Тепло обеспечивается четырьмя источниками: (i) сгорание вспомогательного топлива (CO-богатый газ из NST реактора), (ii) сгорание CO от восстановления оксидов железа, (iii) сгорание летучих веществ от восстановителя (угля), (iv) сгорание фракции самого восстановителя (сгорание углерода). Использование этих источников энергии в конкуренции с нежелательным реоксиданием железа. Конструкция RHF специально направлена на оптимизацию этой сложной газодинамической системы. Включает специальные горелки и впуска вторичного воздуха для инжекции воздуха, способные регулировать нужную турбулентность в каждой зоне и на каждом уровне камеры. Другой критический фактор — крайне точный контроль температуры по всей площади херста для получения постоянных механических и химических свойств пеллет. Горнильная система обычно проектируется для выполнения всех целей и гарантии минимального образования NOx.
Полученные DRI пеллеты разгружаются через водохлаждаемый шнек в желоб, затем непрерывным металлическим ленточным конвейером (для горячего DRI) в плавящую печь. Металлический конвейер из теплостойкого материала в газонепроницаемом шахте. Отходящий газ RHF и сушильника выбрасывают в атмосферу после постсгорания, разбавления воздухом, водяного впрыска и дедустирования через тканевой фильтр.
Часть энергии отходящего газа RHF используется для сушки зеленых пеллет. Энергия отходящего газа также для предварительного нагрева воздуха сгорания и сушки сырья. В крупномасштабных заводах энергия отходящего газа может производить пар в утилизационном котле.
Плавящая печь
В оригинальной концепции Redsmelt для плавки и окончательного восстановления DRI использовали SAF. Но в демонстрации в Piombino использовали NST плавящую печь.
NST плавящая печь — ненаклоняющийся вертикальный реактор. Нижняя часть (дневик) оснащена сифонным выпускным отверстием, как в мини-доменных печах или купалах (разделение шлака и горячего железа скиммером). Горячий DRI заряжают гравитационно сверху через водохлаждаемый желоб в центре сосуда. Воздушная занавес вокруг наконечника лансы минимизирует унос DRI прямо с отходящим газовым потоком. Флюсы в кусковине заряжают через отдельный загрузочный порт. Охлаждение реактора в зоне шлак/металл-шлак — специальными медными охлаждающими элементами. Крыша реактора и газоотвод — водяные стены с трубопроволочной сваркой.
Плавящий реактор оснащен двумя уровнями боковых ланз (по три ланзы на уровне) для инжекции кислорода и угля. Положение и ориентация ланз направлены на создание нужных химических и гидродинамических условий. Особенно система улучшает теплопередачу между верхней окислительной зоной (постсгорание CO) и восстановительной зоной (прямое восстановление оксидов железа и другие эндотермические реакции). Верхние ланзы инжектируют O₂ в уровень эмульсии для постсгорания в переходной зоне, нижние — O₂ и уголь в горячую металлическую ванну. При этом газовая инжекция способствует шлаковой турбулентности, достаточной для переноса тепловой энергии из экзотермической (постсгорание) зоны в эндотермическую (плавку) зону, где идет прямое восстановление FeO. Относительно крупный уголь используется для снижения углеродистых потерь и улучшения карбуризации горячего железа. Горячее железо отливают в чугун в песчанные формы или машину для отливки чугуна в зависимости от мощности завода.
Верх плавки имеет водохлаждаемую крышу для предотвращения износа огнеупора от высоких температур постсгорания. Далее водохлаждаемый газоотвод собирает и охлаждает отходящий газ плавки до температуры для входа в камеру тушения. Отходящий газ охлаждают и очищают без сгорания, отправляют в небольшой газгольдер для стабилизации давления и используют в RHF как горелочное топливо.
Система кондиционирования отходящего газа
Линия кондиционирования отходящего газа: огнеупорный постсгорание газопровод, газоохладитель с водяным распылом, станция разбавления воздухом, тканевой фильтр. Из-за объединения отходящих газов RHF и NST в общую систему всасывания, правильный расчет системы важен, особенно газовода RHF.
Отходящий газ покидает RHF при ~1100 °C и не полностью окислен. Подается в огнеупорный газопровод. Подходящие форсунки для впрыска свежего воздуха после входа отходящего газа в огнеупорный газопровод для сжигания CO и ограничения температуры ниже точки плавления летучих зол. Условия полного сгорания: (i) свободный O₂ >3%, (ii) высокая турбулентность, (iii) время пребывания >1 с. Форсунки распределяют однородно для минимизации NOx.
В отличие от газа RHF, газ плавки имеет более высокую T (~1700 °C) и более низкую степень постсгорания с не сгоревшими соединениями (CO+H₂ >30%). Газ плавки идет в водохлаждаемый газопровод, где впрыскивают воздух постсгорания. Параметры сгорания (время, O₂, турбулентность, T) те же, что для RHF.
Газы RHF и плавки при T не выше 950 °C идут в общий охладитель, снижая температуру дыма до ~320 °C. Форсунки типа «spill-back» обеспечивают полную небулизацию капель воды и быстрое снижение T газа.
Аварийный штобель с клапаном-бледером (самооткрывающимся при аварии) на вершине охладителя. Первичные RHF, первичные плавки и вторичные дедустировочные воздухи идут в дедустирование.
Схема процесса Redsmelt с подземной дуговой печью на рис. 2.
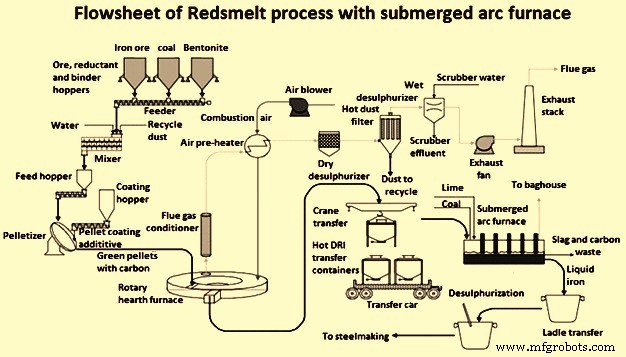
Рис. 2 Схема процесса Redsmelt с подземной дуговой печью как плавящим агрегатом
Производственный процесс
- Процесс FINEX: передовой способ получения чугуна из мелкой руды и некоксующегося угля
- HIsmelt: передовое прямое плавление для производства жидкого железа
- Процесс HIsarna: ультра-низкоуглеродистое производство стали
- Передовые технологии повышения эффективности процесса агломерации железоруд
- Оптимизация производства железа: химия доменного процесса
- FASTMET и FASTMELT: передовые технологии железопроизводства для эффективного получения металла
- CONARC: объединение конвертера и электродуговой печи для эффективного производства стали
- Прокатка стали: процесс точного производства
- Полное руководство по производству формовых огнеупоров
- Горячая и холодная прокатка: понимание процессов формовки металла