



Эффективное сталелитье в бескерновых индукционных печах
Сталелитье в индукционной печи
Бескерновые индукционные печи используют в черной металлургии более 50 лет и теперь одна из самых популярных технологий плавки и удержания ферросных материалов. Индукционная плавка пережила резкий рост в 1960-х на промышленной частоте, а позже — с широким внедрением среднечастотных источников питания в 1980-х. Производство мягкой стали в индукционной печи впервые опробовали в начале 1980-х и получило популярность, когда производство губчатого железа угольным процессом в роторных печах стало популярным.
Индукционная печь — электрическая плавящая печь, использующая электрический ток для плавки металла. Принцип: высоковольтный источник от первичной катушки индуцирует низковольтный, высокий ток в металле (вторичная катушка). Индукционный нагрев — метод переноса тепловой энергии. Два закона: (i) электромагнитная индукция, (ii) эффект Джоуля.
Бескерновая индукционная печь — тонкий огнеупорный тигель, окруженный водохлаждаемой медной катушкой, запитанной от однофазного переменного тока. При питании катушки переменное осевое магнитное поле вызывает ток в электропроводящих кусках заряда в тигле. Индуцированная мощность зависит от физических свойств материала, цепящего с ним магнитного потока и его геометрической формы. В зависимости от удельного сопротивления плавленного материала, бескерновая печь преобразует электроэнергию в тепло заряда с КПД 50–85%, хотя КПД дальше снижается тепловыми потерями: излучением с поверхности расплава и проводимостью через облицовку печи.
Среднечастотные индукционные печи для сталелитья используют тепло от вихревых токов, генерируемых высокочастотным переменным полем. Индуктор обычно медный для минимизации электротерий. Индуктор водохлаждаемый. Печь состоит из тигля из подходящего огнеупора, окруженного водохлаждаемой медной катушкой. В этом типе печи заряд плавится теплом, генерируемым электрической дугой. Катушка несет высокочастотный ток. Переменное магнитное поле высокочастотного тока индуцирует мощные вихревые токи в заряде, обеспечивая очень быстрый нагрев.
Энергопотребление и потери
Электрическая энергия для нагрева 1 т железа до 1500 °C — 396 кВт·ч. В печи происходят потери, повышающие удельное потребление: (i) тепловые потери, (ii) потери в катушке печи, (iii) потери в батарее конденсаторов, (iv) потери в преобразователе, (v) потери в главном трансформаторе. Чем выше потери, ниже КПД печи. Тепловые потери дают максимальный вклад. Основные тепловые потери: (i) излучение с верха печи, (ii) проводимость через огнеупорную облицовку, (iii) тепловые потери в охлаждающей воде катушки, (iv) тепло, уносимое удаляемым шлаком.
Во время плавки печь постоянно теряет тепло и в охлаждающую воду, и излучением с оболочки и открытой поверхности металла. Электроэнергию нужно тратить на компенсацию этой потери. Чем дольше время плавки, тем ниже КПД печи.
Сырьевые материалы
Бескерновая индукционная печь считается «мертвой плавкой» — эффективно только минимальные изменения происходят в процессе. Поэтому сырье играет ключевую роль.
Сырье для плавки выбирают и контролируют, чтобы жидкая сталь после литья в непрерывной литейной машине имела целевые механические свойства и химический состав и была свободна от дефектов. Помимо качества стали сырье влияет на: (i) объем шлака, (ii) срок службы огнеупорной облицовки, (iii) безопасность завода и персонала. Сырье вместе с практикой зарядки существенно влияет на удельное потребление электроэнергии и производительность печи.
Важные параметры контроля сырья: (i) размер, (ii) насыпная плотность, (iii) химический состав, (iv) чистота, количество загрязнений, отсутствие ржавчины, шкалы, песка, грязи, масел/смазок, (v) неметаллические покрытия. Заряд с насыпной плотностью >1 т/м³ дает ниже энергопотребление, чем заряд ~0,5 т/м³.
Среди сырья металлы занимают львиную долю по технологии и экономике. Основные сырья для сталелитья в индукционной печи: (i) стальной лом, (ii) чугунный лом и/или чугун, (iii) губчатое железо, (iv) карбуризатор, (v) добавки. Первые три — металлы.
Грязный или загрязненный лом отлагает шлаковый слог на огнеупоре печи на уровне или чуть ниже уровня жидкости, ограничивая потребляемую мощность. Эффективное уменьшение внутреннего диаметра печи затрудняет зарядку. Это снова снижает энергоэффективность.
Ржавый лом дольше плавится и содержит меньше металла на зарядку. Лом проверяют на отсутствие предварительно покрытых сталей (белая жесть,оцинкованная сталь) — они дают избыточное количество металлургического дыма и шлака. На каждые 1% шлака при 1500 °C потеря энергии 10 кВт·ч/т.
В отличие от стального лома, чугунного лома и чугуна, губчатое железо характеризуется: (i) высокой пористостью, (ii) низкой плотностью, (iii) низкой теплопроводностью, (iv) высокой удельной поверхностью, (v) высоким содержанием кислорода, (vi) промежуточным содержанием углерода. Губчатое железо имеет единообразные химические и физические свойства. Низкий % примесных металлов (~0,02%) и низкая сера.
Добавки для сталелитья в индукционной печи — обычно ферросплавы. Проверяют соответствие спецификации по размеру, сортировке, составу. Особенно на мелкую фракцию — источник высоких потерь и вариаций химизма стали.
Роль карбуризатора — удалить кислород из губчатого железа (в виде FeO) и обеспечить набор углерода в жидкой стали до нужного уровня. Нефтяной кокс и антрацит — популярные карбуризаторы. Однако углерод через чугун или чугунный лом предпочтительнее для лучшего извлечения углерода. Избегать очень мелкую фракцию карбуризатора — из-за избыточных потерь. Другие карбуризаторы: металлургический кокс, железный карбид, металлургический карбид кремния (63% Si, 31% C). Карбид кремния обычно заряжают с ломом: (i) быстрее усваивается, (ii) действует как деоксидизатор, (iii) улучшает жизнь облицовки.
Точный расчет необходимого зарядного состава на основе анализов материалов, точный взвес и дозировка зарядных материалов и добавок (карбуризатор, добавки) — базовые условия для минимизации времени плавки и энергопотребления, а также обеспечения правильного состава жидкой стали. Необходимо использование чистого и сухого заряда.
Эффективная эксплуатация индукционной печи
Зависит от внедрения операционных практик. Этапы работы печи на рис. 1.
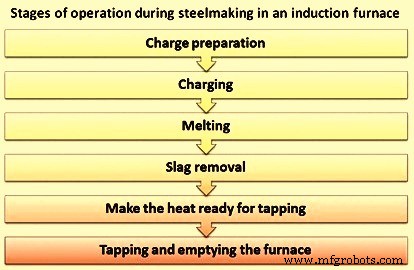
Рис. 1 Стадии работы при сталелитье в индукционной печи
Подготовка заряда и зарядка
Неправильные практики зарядки существенно повышают энергопотребление. Худшая практика: заряжать мало и ждать плавления перед добавлением. Лучшая: заряжать до уровня верха силовой катушки и дозаправлять по мере оседания заряда.
Сырье должно быть взвешено и разложено на рабочем подъеме у печи перед началом плавки. Сырье для зарядки хранится в подходящих емкостях, готово к зарядке выбранным методом. Карбуризатор и добавки взвешивают точно и обращают аккуратно чтобы избежать потерь.
Макс. размер куска металла/лома <0,4 диаметра тигля печи — избегает мостиков. Каждая зарядка металла/лома ~10% объема тигля. Никаких острых краев — повреждают огнеупор.
Среднечастотные бескерновые печи работают без сумпа (пятки). Методы зарядки зависят от: (i) размера печи, (ii) пропускной способности, (iii) зарядных материалов.
И механические, и ручные методы возможны, но три фактора выше обычно определяют метод. Для магнитных материалов (стальной лом, чугун, чугун, возвратная закатка) используют кран с электромагнитом для прямой зарядки. Губчатое железо можно заряжать краном с электромагнитом и/или вручную.
Ручная зарядка только для малых печей. При высоких пропускных способностях или тяжелых условиях зарядку делают донными ковшами или вибрационными зарядчиками, часто со встроенными весами для точного состава заряда.
Печь никогда не заряжают выше уровня катушки (до полной вместимости). По мере износа облицовки количество зарядных материалов увеличивается соответственно. Соблюдают правильную последовательность: легкий лом на дне, тяжелый сверху — защищает дно при зарядке. Зарядка мокрого/сырого материала может вызвать взрыв — запрещено.
Плавка и удаление шлака
Материал заряжают в пустую печь до верхнего края катушки. При включении питания в заряде индуцируется напряжение, вызывающее сильные вихревые токи. От высокого тока и сопротивления материал нагревается до плавления.
Плавящийся материал оседает, печь можно дозаправить. В среднечастотных печах материал заряжают не в жидкую ванну, а на еще твердый материал.
При наличии губчатого железа в заряде кислород (в виде FeO) бурно реагирует с углеродом в жидкой ванне, улучшая теплопередачу, контакт шлак/металл и однородность ванны.
Для сглаживания плавки периодически удаляют шлак, так как он затвердевает на верху жидкой ванны и мешает дальнейшей плавке губчатого железа. Губчатое железо можно заряжать прямо в жидкий металл, когда мешающее действие ускоряет теплопередачу и способствует плавлению. Нужно обеспечить достаточно жидкую ванну перед зарядкой губчатого железа.
Независимо от режима зарядки, губчатое железо всегда заряжают после начального формирования расплавленной ванны (горячая пята) плавлением стального лома. Плавление губчатого железа сильно зависит от: содержания углерода в жидкой ванне и степени металлизации губчатого железа. Углерод ванны реагирует с невосстановленным оксидом железа губчатого железа с выделением CO и CO₂ из жидкой ванны — углеродистое кипение, результатом чего является удаление водорода и азота, давая чистую сталь. Углеродистое кипение на границе шлак/металл реакцией: 3FeO + 2C = 3Fe + CO + CO₂.
Углерод в жидкой ванне держат на нужном уровне для поддержания соответствующего углеродистого кипения в период плавки. Количество необходимого углерода (C, кг) для восстановления FeO губчатого железа: C = 1,67 [100 – %M – {(% Шлак/100) × % Fe}]. M — степень металлизации, Fe — железо в шлаке.
Углерод (антрацит или нефтяной кокс) обычно добавляют в течение всего периода зарядки металла для улучшения перемешивания и снижения количества дозадочных добавок в полностью расплавленную ванну. Среднечастотные печи показывают менее интенсивное мешание при повышении рабочей частоты. Это затрудняет добавление углерода в полностью расплавленную ванну.
Шлаки в среднечастотных бескерновых печах обычно не текучие, тяжелые и липкие, часто сухие и в виде дросселя. Удаление шлака облегчают специальными шлагозаборными ложками с длинными стальными ручками.
Если используют шлакосклаживатели для помощи удалению шлака, их применение строго контролируют для предотвращения химической атаки на материал облицовки. Объем шлака можно снизить выбором чистых и подходящих зарядных материалов и губчатого железа с более высоким % всего железа.
Металлические потери зарядных материалов зависят от физического размера и качества, но обычно <5%, значительная часть — из-за пролива и брызг при дешлакировании и разливке. Извлечение углерода зависит от размера и качества карбуризатора, метода и времени добавления. Ожидается 85–95%.
Подготовка к выпуску, выпуска и опорожнение печи
Когда уровень жидкости достиг верхнего края катушки, берут пробу и добавляют материал для финального анализа в печь. Этот материал плавится, и расплав доводят до температуры 80–100 °C ниже температуры выпуска.
Когда выпускной ковш готов, печь дешлакивают и доводят до температуры выпуска. Для среднечастотных печей нужно 2–5 мин. Температуру измеряют погружной термопарой. Перед выпуском небольшое количество ферросплавов заряжают в печь, чтобы избежать кипения при выпуске.
В литейный ковш кладут нужное количество ферросплавов и карбуризатор (если нужно) на дно и выпускают металл.
Процессный контроль и автоматизация
Современная концепция цехов сталелитья — контроль всех функций для сбора детальных знаний о качестве жидкой стали и затратах. Раньше только крупные цехи имели форму управления печью. Но низкая стоимость компьютеров и ПЛК (PLC) теперь позволяет экономично устанавливать системы управления разной сложности на малых установках. Эти системы выполняют функции: (i) автоматизация процесса, (ii) мониторинг процесса, (iii) отображение и запись информации, (iv) интерфейс с другими печами и системами управления.
Автоматизация процесса
Самые продвинутые системы контролируют цикл сталелитья от выбора зарядных материалов до выпуска жидкой стали и взаимодействуют с другими управленческими системами. Простые системы контролируют только операцию сталелитья. Для работы им нужны: вес заряда, время, мощность. Вес заряда — от датчиков веса или ввода оператора, время — от внутренних часов устройства (сброс при старте каждой плавки). Мощность — из измерений напряжения и тока катушки печи. Энергопотребление рассчитывают и сравнивают с заданным значением, определенным из опыта производителя с похожими печами, изменяемым оператором. При достижении заданного значения печь автоматически выключается, заряд расплавлен около целевой температуры. Измерения достаточно точны, но вариации заряда и его укладки дают переменную индуцированную энергию, поэтому температура варьируется между плавками. Следующий этап — перегрев металла до заданной температуры выпуска, возможный только если известна начальная температура. Обеспечивается точным погружным измерением жидкого металла, результат прямо в систему управления или вводится оператором.
Между плавлением и перегревом металл обычно дешлакируют, пробуют и корректируют состав под спецификацию. При необходимости система удерживает температуру в заданной точке и рассчитывает оптимальный уровень мощности. Так поддерживают точный контроль затраченной энергии, избегая высоких энергозатрат и перегрева.
Системы управления используют для других автоматических операций: (i) холодный запуск печи, (ii) синтерирование новой облицовки. В этих случаях температурные данные от термопар, система контролирует температуру изменением мощности.
Мониторинг процесса
Контролируя сталелитье, система может мониторить вспомогательные системы: вода, гидравлика, питание, вытяжка дымов. При проблеме сигнализация на дисплее оповещает оператора. Долгосрочный запись тока катушки и его трендов при определенном напряжении — рост может указывать на износ облицовки. Система дает оператору указание, когда нужно менять огнеупор.
Отображение и запись информации
Система управления предоставляет информацию на всех уровнях — от оператора до менеджмента. Визуальный дисплей (VDU) показывает энергопотребление, мощность, температуру, вес металла в печи при плавке, удержании, перегреве. Данные часто графически для удобства чтения. Разные экраны меню для функций: (i) аварии, (ii) укладка облицовки, (iii) выпуск. Ведомый монитор дублирует дисплей вне платформы печи. Простые системы могут иметь ЖК-дисплей (LCD) с теми же общими данными, но не графически.
Оператор общается с системой для ввода данных или изменения настроек: клавиатуры, световые перья, сенсорные экраны — по выбору производителя и сложности системы. Записи могут быть за плавку, смену, месяц.
Интерфейс с другими печами и системами управления
Системы проектируют для управления сталелитьем с более чем одной печью. Система контролирует все печи и оптимизирует плавку для нужного металла от всей установки. Учитывает ограничения мощности в некоторые периоды дня по контракту с энергоснабжением и оптимизирует сталелитье для лучшей скорости плавки.
Разработаны системы для отчетности и приема информации от сети управления высшего уровня. Могут действовать на информацию: изменение температуры разливки, изменение состава сплава, доступность сырья, вес заряда — и управлять печами соответственно.
Описанные системы управления — метод автоматического контроля плавки, удержания и выпуска. Могут запустить печь с холодного, контролировать цикл синтерирования облицовки, делать непрерывную диагностику питания, компонентов печи, вспомогательных систем и облицовки. Любая неисправность выявляется и привлекает внимание оператора. Полные записи всех мониторимых данных для управленческого контроля. Системы могут контролировать несколько печей и быть частью сети, управляющей всеми функциями цеха плавки. Самые сложные системы не рентабельны для малых цехов. Некоторые системы можно доустановить на существующее оборудование.
Производственный процесс
- Понимание включений в стали: причины, типы и минимизация во вторичной металлургии
- Зеленая металлургия: революция в индустрии для охлаждения планеты
- Сталелитье в печи индукционного нагрева: эффективная технология электрического плавления
- Печь энергооптимизации (EOF): передовая технология сталелитейного производства
- Оптимизация работы доменной печи с использованием орехового кокса: эффективность и экономические выгоды
- Оптимизация сталеплавления: использование горячего металла в электродуговых печах
- Электродуговая печь постоянного тока: эффективная технология сталелитья с одним электродом
- Профилактика нерегулярностей в работе доменной печи: проверенные стратегии
- Оптимизация систем охлаждения доменной печи для повышения эффективности и долговечности
- Процесс CAS-OB: передовое вторичное сталеплавиление с аргоном и кислородом