



Производство феррохрома: процесс, состав и применение
Производство феррохрома
Феррохром (Fe-Cr) — сплав железа (Fe) и хрома (Cr), используемый преимущественно для производства нержавеющей стали. Соотношение металлов варьируется: содержание Cr — 50–70%.
Fe-Cr классифицируют по соотношению Cr к углероду (C). Основной объем — «зарядной хром» (charge chrome) с низким соотношением Cr/C, для нержавеющей стали. Второе по объему — «высокоуглеродистый феррохром» (HC Fe-Cr) с более высоким Cr, из высококачественной хромитовой руды. Другие марки: «среднеуглеродистый» (MC Fe-Cr, до 4% C) и «низкоуглеродистый» (LC Fe-Cr, мин. 60% Cr, C 0,03–0,15%, до 1%).
Феррохром необходим для производства нержавеющей и специальных сталей высокого качества с высокой коррозионной стойкостью и низким намагничиванием. Технологический цикл включает химическое восстановление хромитовой руды.
Плавка HC Fe-Cr в подземной дуговой печи (SAF)
HC Fe-Cр и зарядной хром производят обычным плавлением с карботермическим восстановлением хромитовой руды (оксиды Cr и Fe) в электрической подземной дуговой печи (SAF) или в печи с постоянным током (DC) с открытой дугой.
Особенности SAF
В SAF энергия подается преимущественно в режиме резистивного нагрева. Ключевые параметры: электросопротивление шлака и температура ликвидуса шлака, строго выбираемые для комфортной работы. Они накладывают ограничения на температуру плавления.
SAF для хромитовой руды бывают двух типов: (i) закрытого типа, (ii) открытого типа. Закрытая печь позволяет собирать CO-богатый отходящий газ для предварительного нагрева и частичного предварительного восстановления загрузки, что существенно снижает потребление электроэнергии. Однако эксплуатация закрытой печи требует более тщательной подготовки заряда.
Особенности DC печи с открытой дугой
Использует один центральный полый графитовый электрод (катод) и электропроводящее огнеупорное дно как анод. Работает с открытой ванной — нет проблемы перегруза, мелкая руда, уголь и флюсы загружаются прямо в ванну через полый электрод. Печь имеет закрытую крышу. Характеристики: (i) использование мелкой руды без агломерации, (ii) более дешевые восстановители, шире выбор, (iii) более высокое извлечение Cr, (iv) быстрая реакция на изменение состава заряда в шлаке или сплаве, (v) закрытая крыша позволяет использовать энергию отходящих газов.
Энергия в DC печи подается преимущественно в режиме дугового нагрева, во многом независимом от химии шлака. Это дает свободу выбора состава шлака и температуры процесса. Возможен более точный контроль восстановления SiO₂ через химию шлака. В DC печи достигается более широкий диапазон температур, чем в SAF: можно получать подликвидусные и перегретые шлаки. Перегрет шлаг улучшает кинетику реакций и разделение шлак/металл, подликвидусный — благоприятно влияет на облицовку печи. Изменение химии шлака ограничивается экономикой процесса.
Плавка в SAF — основной метод
Преобразование хромитовой руды в Fe-Cr доминирует в SAF, где электроды погружены в заряд из кускового материала: хромитовая руда, углеродистые восстановители (преимущественно кокс) и флюсы для нужного состава шлака. Ток — трехфазный переменный (AC), три равноудаленных самозапекающихся графитовых электрода в цилиндрическом огнеупорном корпусе с нижним выпускным отверстием.
Характеристики SAF для хромита: (i) относительно легко контролировать при хорошо сортированном заряде для проницаемого перегруза, (ii) саморегулирующаяся — входная мощность определяет скорость потребления заряда, (iii) предварительный нагрев и предварительное восстановление перегруза горячими восходящими газами. SAF может быть открытой, полузакрытой или закрытой крышью с соответствующим повышением тепловой эффективности и возможностью использования энергии отходящих газов закрытой печи.
Плавка Fe-Cr (рис. 1) — энергозатратный процесс. Энергия передается через самозапекающиеся углеродистые электроды. Электроды сбоку покрыты кусковым зарядом с более высоким электросопротивлением, чем расплавленная ванна под наконечниками. Это обеспечивает прохождение тока в горячую реакционную зону. Потребление электроэнергии для HC Fe-Cr: 2000 кВт·ч/т (с предварительным восстановлением) – 4000 кВт·ч/т (без предварительного восстановления и нагрева заряда). Из-за сложности структуры заряда и электро-термо-химических взаимодействий существуют большие температурные градиенты: от нескольких сотен °C на поверхности заряда до >2000 °C у наконечников электродов. Это создает различные зоны и механизмы восстановления.
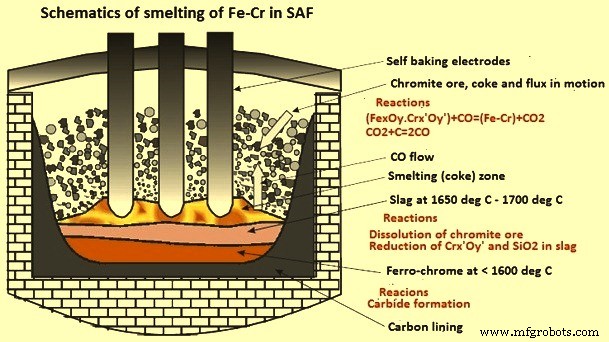
Рис. 1 Схема плавки Fe-Cr в SAF
В печи отдельная хромитовая пеллета или кусковая руда испытывает растущую температуру при спуске заряда и восстанавливается восходящим CO-газом и контактирующими частицами кокса. Температурный профиль SAF сильно влияет на скорость восстановления и производственную эффективность. Из-за чувствительности системы управления электродами к распределению температуры, температура в заряде и реакционных зонах обычно не симметрична. Неравномерность вызывает трудности в управлении печью, качестве продукта и эффективности.
Зоны в SAF
По изучению выкопанных застигнутых SAF и обзора технологии выявлено 6 идеализированных реакционных зон (их точное положение зависит от конструкции и режима). Схема зон на рис. 2.
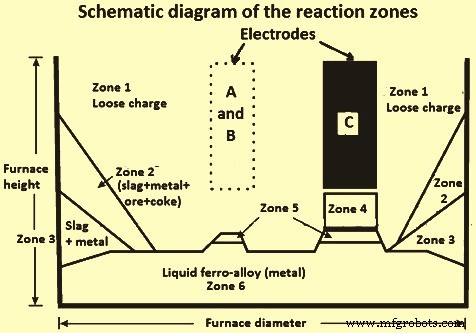
Рис. 2 Схема реакционных зон в подземной дуговой печи для производства Fe-Cr
Зона 1 — верхняя зона печи. Свободный заряд от верха до близости к наконечникам электродов. Процессы: (i) предварительный нагрев заряда, (ii) декомпозиция (кальцинация) флюсов (известняк, доломит и др.), (iii) газификация углеродистого материала реакцией с воздухом и CO₂, (iv) газообразное восстановление хромитовой руды и частичная металлизация оксидов Fe и Cr. Большинство объема SAF — свободный заряд. Среднее время удержания ~24 ч, но только ~20% восстановления происходит здесь, жидкий шлак не образуется. Заряд спускается V-образно, максимальная скорость между стенками и электродами. Изотерма 1600 °C достигается только у наконечников электродов, выше 1400 °C давление газа растет быстро — начало формирования шлака.
Зоны 2–6 — нижняя часть печи. Процессы: (i) формирование шлака, (ii) растворение хромитовой руды в шлаке, (iii) восстановление металла из шлака и формирование сплава, (iv) разделение сплава и шлака.
Зона 2 — боковой шлак, металл, руда, кокс. Жесткие банки частично сплавленного и частично восстановленного материала у стенок, самые толстые далеко от электродов.
Зона 3 — боковой шлак и металл. Материал под зоной 2, смесь шлака и металла.
Зона 4 — под электродами. Материал непосредственно под наконечниками неопределен. Зона под одним электродом обычно не связана с похожими зонами под другими. Пустота может быть от сокращения слоя при охлаждении. Возможны шлак и кокс под электродами. Другая возможность — коксовое ложе с расплавленными гангевыми минералами, флюсами, MgO и Al₂O₃, освобожденными при восстановлении хромита. Из-за частично затвердевшего заряда вокруг электродов (зоны 2 и 3) активная зона восстановления шлака ограничена. Время пребывания в высокотемпературной зоне (коксовое ложе, зона 4) — ~30–40 мин.
Зона 5 — крупная область нерасплавленного частично отреагировавшего кускового материала между шлаком и металлом.
Зона 6 — область формирования отдельного жидкого слоя Fe-Cr сплава у дна печи.
Процессные реакции
После попадания в зону под наконечниками электродов (зона 4) все оксиды расплавлены и карботермическое восстановление идет с твердыми частицами кокса: Cr₂O₃ + 3C = 2Cr + 3CO. Остальные оксиды (SiO₂, Al₂O₃, CaO, MgO) переходят в шлак. Шлак образует жидкий слой поверх жидкого Fe-Cr. Капли сплава спускаются через шлак и собираются на дне.
При карботермическом восстановлении образующийся металлический Cr реагирует с доступным C, образуя карбиды Cr (Cr₃C₂, Cr₇C₃, Cr₂₃C₆). Аналогично Fe образует карбиды Fe (Fe₃C, Fe₂C). Наличие карбидов повышает общий含量 C в сплаве выше нормы (теоретический C в карбидах 5,5–13,3%). Упрощенные реакции:
Cr₂O₃(l) + 3C = 2Cr(l) + 3CO(g)
3Cr₂O₃(l) + 13C = 2Cr₃C₂ + 9CO(g)
2Cr₂O₃(l) + 7C = Cr₄C + 6CO(g)
7Cr₂O₃(l) + 27C = 2Cr₇C₃ + 21CO(g)
23Cr₂O₃(l) + 81C = 2Cr₂₃C₆ + 69CO(g)
Fe₂O₃(l) + 3C = 2Fe(l) + 3CO(g)
3Fe₂O₃(l) + 11C = 2Fe₃C + 9CO(g)
Fe₂O₃(l) + 4C = Fe₂C + 3CO(g)
Стандартные энергии Гиббса образования карбидов изучались многими исследователями. Показано, что ΔG для Fe₃C ниже, чем для металлического Fe на всем диапазоне (1500–2000 °C) — термодинамика фаворит образования Fe₃C. Аналогично, ΔG для Cr₃C₂ ниже, чем для металлического Cr до ~1920 °C. Cr₇C₃ и Cr₄C образуются при 1650 °C и 1550 °C. Несколько карбидов образуются предпочтительно к металлическому Cr и Fe при восстановлении хромитовой руды.
Следовательно, LC Fe-Cr нельзя получить напрямую карботермическим восстановлением хромитовой руды. Продукты — HC Fe-Cr или зарядной хром в зависимости от соотношения Cr/Fe в руде.
Коксовые частицы (количество и размер) сильно влияют на электросопротивление в реакционной зоне и колонне заряда. Кокс выполняет двойную функцию: для плавящей реакции и для преобразования электроэнергии в тепловую. Также поддерживает проницаемость заряда для восходящего CO.
Образование карбидов начинается уже при низких температурах. Температуры шлака до 1650 °C дают 7–8% C в Fe-Cr. Только при высоком MgO в руде и температуре шлака >1700 °C углерод 4–6%. Ниже уровни C в SAF недостижимы — нужен второй технологический шаг.
Сырьевые материалы
Тип и комбинация зарядных материалов (руды, восстановители, флюсы) влияют на работу печи и потребление электроэнергии. Объем шлака сильно зависит от качества зарядных материалов. Потребление электроэнергии зависит от объема шлака: больше шлак — больше энергии.
Типичная загрузка: хромитовая руда (кусковая, пеллеты, брикеты), восстановители (антрацит, черный уголь, кокс, каменный уголь), флюсы (кварцит, доломит, известь). Частицы хромита не имеют равномерного состава — вариации между рудными телами и внутри пластов. Хромиты — спинелевая кристаллическая семья: (Fe²⁺, Mg²⁺)O·(Al³⁺, Cr³⁺, Fe³⁺)₂O₃.
Тщательный контроль размера и состава зарядных материалов обеспечивает идеальные условия в печи. Контроль типа и размера гарантирует хорошую проницаемость набивки, а состав влияет на свойства шлака. Существует несколько предварительных обработок заряда для улучшения стабильности и производительности печи.
Агломерационные процессы для хромитовой руды: (i) синтерирование, (ii) пеллетирование, (iii) брикетирование. Эффективность производства Fe-Cr зависит от типа и предварительной подготовки зарядных материалов: (i) предварительный нагрев, (ii) предварительное восстановление.
При крошковатой хромитовой руде необходимо пеллетизировать (после дополнительного помола при необходимости) с связующим, восстановителем и флюсами и прокалить в роторной печи для твердения (синтерирования), предварительного нагрева и предварительного восстановления перед загрузкой в SAF.
Заряд руды — преимущественно кусковая руда и/или пеллеты. Кусковая руда — хромитовые частицы в застывшей породе. Пеллеты из концентратов хромита, агломерированных и предобработанных в сферические частицы. Зернистый состав и микроструктура варьируют: от плотных округлых зiaren в куске до сильно трещиноватых игольчатых в пеллетах. Размерные диапазоны куска, пеллет, кокса контролируют для максимизации проницаемости набивки.
Другой метод обработки мелкой руды — печное предварительное восстановление: неагломерированная мелкая руда, дешевый уголь, флюсы. Самоагломерация мелких фракций достигается у выхода из печи, где заряд становится пастообразным при ~1500 °C. Достигаются очень высокие степени восстановления (80–90%), снижая нагрузку на последующие электропечи (SAF или DC), которые становятся по сути плавящими печами.
Более современный подход, внедряемый несколькими заводами — снова пеллетирование. Пеллеты с коксом синтерируют и частично восстанавливают на стальной ленточной синтеринг-системе. Оттуда пеллеты в шахтные печи предварительного нагрева, обычно расположенные над SAF и работающие как прямые загрузочные бункеры, использующие тепло отходящих газов печей. Кусковая руда, кокс и флюсы также направляются в загрузочные бункеры.
Другие подходы: роторное херстовное синтерирование и предварительное восстановление пеллет, флюидинированные предварительные нагреватели для мелкой хромитовой руды.
Производственный процесс
Fe-Cr производится карботермическим восстановлением при высоких температурах. Хромитовая руда восстанавливается углем и коксом в Fe-Cr сплав. Тепло для реакции обычно от электрической дуги между наконечниками электродов внизу печи и дном печи. Дуга создает температуру ~2800 °C. При плавлении потребляется большое количество электроэнергии.
Процесс высокоэнергозатратный: вся теплота для эндотермических реакций восстановления и достижения термодинамического равновесия поставляется только электроэнергией. Электроэнергия — самый важный входной ресурс.
Выпуск материала из печи периодический. Когда достаточно Fe-Cr накоплено в дне, выпускное отверстие пробуряют, и поток жидкого сплава и шлака уходит в желоб в чилл или ковш. Жидкий Fe-Cr затвердевает в больших слитках, которые дробят, просеивают и упаковывают или дальнейше перерабатывают.
Важные характеристики производства Fe-Cr в SAF
- Восстанавливаемость хромитовой руды — ключ к эффективности. Определяется минералогией (соотношение MgO/Al₂O₃), структурной формой MgO в руде, зернистостью хромита, распределением зерен в руде и температурой плавления руды. Руда должна иметь пористость — твердофазное восстановление значимо из-за реакции газ/пористый твердый. Руда должна иметь механическую прочность для выдерживания абразии и дробления до зоны восстановления. Высокая температура плавления руды при хорошей твердофазной восстанавливаемости дает больше времени для восстановления до зоны плавления — меньше потерь Cr₂O₃ в шлак.
- Извлечение Cr зависит от восстанавливаемости руды. От входного Cr в печь, кроме извлеченного в ферросплав, остальное уходит в шлак и частично в пыль печи. При твердой и плотной руде пыль мала, но в зависимости от восстанавливаемости и размера Cr₂O₃ в шлаке может расти. Твердофазное восстановление значимо — мелкую руду можно использовать в печи. Мелкая хромитовая руда легко восстанавливается в твердой фазе до плавления, давая Cr₂O₃ в шлаке 1,5–4%. Важно полное разделение жидкого ферросплава и шлака при выпуске для минимизации потерь Fe-Cr в шлак.
- Хорошая восстанавливаемость и особенно твердофазное восстановление позволяют использовать больше CO для восстановления хромита. Соотношение MgO/Al₂O₃ в шлаке = 2,1 соответствует минимальной точке плавления шлака → минимум энергии на плавление шлака. Но из-за наличия Cr₂O₃ и других оксидов типичное значение 2,2. Это также снижает восстановление SiO₂ до Si. Поскольку восстановление SiO₂ очень энергозатратно — хорошая экономия энергии.
- Восстановление при низких температурах с высоким MgO/Al₂O₃ в шлаке дает больше высокоуглеродистых карбидов. Наличие Cr₃C₂ и Cr₇C₃ с меньшим Cr₂₃C₆ указывает на лучшее твердофазное восстановление хромита. Соотношение Cr/Fe также влияет на C в Fe-Cr: Cr имеет более высокую аффинность к карбидам, чем Fe — выше Cr/Fe → выше C в Fe-Cr.
- Высокое MgO/Al₂O₃ в шлаке и основной шлак ингибируют восстановление SiO₂ до Si. Для восстановления SiO₂ нужны более высокие температуры. Cr₂O₃ и FeO восстанавливаются в твердой фазе при низких температурах — мало возможностей для восстановления SiO₂. Низкий Si — результат твердофазного восстановления Cr₂O₃ и FeO при низких температурах.
- Сера (S) и фосфор (P) в хромитовой руде обычно невысоки. S и P в Fe-Cr поступают преимущественно из восстановителей. Кокс с S 0,6–1% дает S в Fe-Cr 0,014–0,025%. Для десульфуризации нужны основные шлаки, восстановительная атмосфера и более высокие температуры (по сравнению с дефосфоризацией). Условия существуют. Для дефосфоризации: основные шлаки, низкие температуры, окислительная атмосфера. Из этого доступен только основной шлак. Рост Si в ферросплаве указывает на восстановительную атмосферу. Хотя большая часть P переходит в ферросплав, высокая щелочность шлака может снизить P.
- Состав шлака при нормальных условиях не сильно влияет на Cr₂O₃ в шлаке. Высокое Si в ферросплаве может восстановить Cr₂O₃ в шлаке силикотермически, снижая Si в Fe-Cr, но реакция значима только при высоком Si. При этом цвет шлака становится светлее.
Производство LC Fe-Cr
LC Fe-Cr обычно производят из HC Fe-Cr или зарядного хрома. Производство LC Fe-Cr путем добавления хромитовой руды или надува кислорода (O₂) в HC Fe-Cr непривлекательно из-за высокой температуры (~2100 °C) для снижения C до спецификации LC Fe-Cr и потерь Cr в процессе. Эти методы используют в основном для MC Fe-Cr, а LC Fe-Cr производят в основном металлотермическими процессами.
В металлотермических процессах восстановление идет с конкретным металлом с отрицательной энергией Гиббса. Технически подходящие металлические восстановители, производимые в объемах: алюминий (Al), магний (Mg), марганец (Mn), кремний (Si). Хихиометрическое потребление на тонну Cr: 0,519 т Al, 0,701 т Mg, 1,585 т Mn, 0,405 т Si (на практике может незначительно отличаться для целевого извлечения Cr). Однако Si и Al более экономичны. Силикотермическое восстановление популярнее алюминотермического для LC Fe-Cr.
Производственный процесс
- 3D Systems Figure 4 Production — высокопроизводительное смольное 3D-печать решение
- Построение крепкого партнерства Операции — Обслуживание для устойчивого производства
- Сталелитье в печи индукционного нагрева: эффективная технология электрического плавления
- Печь энергооптимизации (EOF): передовая технология сталелитейного производства
- Оптимизация работы доменной печи с использованием орехового кокса: эффективность и экономические выгоды
- Оптимизированные методы щелевого прокатки для эффективного производства прутка
- Электродуговая печь постоянного тока: эффективная технология сталелитья с одним электродом
- Оптимизация систем охлаждения доменной печи для повышения эффективности и долговечности
- Прототипные vs производственные формы для литья под давлением: выбор правильной формы для вашего проекта
- Производственные линии: как конвейеры обеспечивают эффективность производства