



Оптимизация производства силикомарганца в подземных дуговых печах
Производство силикомарганца в подземной дуговой печи
Силикомарганец (Si-Mn) — сплав для внесения кремния (Si) и марганца (Mn) в жидкую сталь при сталелитье при низком углероде (C). Стандартный Si-Mn: 65–70% Mn, 15–20% Si, 1,5–2% C. Марки: среднеуглеродистый (MC) и низкоуглеродистый (LC). Единственный потребитель — сталелитейная промышленность. Использование Si-Mn вместо смеси HC Fe-Mn и Fe-Si обусловлено экономикой.
И Mn, и Si критичны в сталелитье: деоксидизаторы, десульфуризаторы, легирующие элементы. Si — основной деоксидизатор. Mn — более мягкий деоксидизатор, но усиливает эффективность за счет образования стабильных марганцевисто-кремнезистых и аллюмино-марганцевистых соединений. Также десульфуризатор. Mn легируют почти все виды стали. Особенно интересен модифицирующий эффект на систему Fe-C: повышает закаливаемость стали.
Si-Mn производят карботермическим восстановлением оксидного сырья в трехфазной переменнотоковой (AC) подземной дуговой печи (SAF), также используемой для Fe-Mn. Эксплуатация процесса Si-Mn часто сложнее Fe-Mn: нужна более высокая процессная температура. Типичные размеры SAF для Si-Mn: 9–40 MVA, производящие 45–220 т/сутки Si-Mn.
При карботермическом восстановлении тепло так же необходимо для восстановления, как и C, из-за эндотермических реакций; дефицит тепла вызывает неполное восстановление. Хорошее погружение электродов критично для достаточного тепла для завершения реакций.
Сырьевые материалы
Основное сырье для Si-Mn: Mn-руда, высокоуглеродистый шлак Fe-Mn, кварцит, кокс и уголь, флюсы (доломит или кальцит). Главный источник Mn — Mn-руда и Mn-богатый шлак от производства HC Fe-Mn. Разные зарядные материалы по-разному ведут себя при нагреве и реакции с C, влияя на расход кокса и электроэнергии, количество шлака и его состав, производительность печи.
Количество шлака на тонну Si-Mn металла определяется соотношением руда/шлак. Увеличение доли шлака Fe-Mn за счет Mn-руды ведет к большему соотношению шлак/металл. Большой объем шлака повышает потребление энергии и, вероятно, потери металла во включениях в финальном шлаке.
Mn-руды содержат нежелательные примеси, неудаляемые на горно-обогатительном этапе. Важен P (фосфор) из-за строгих требований к Si-Mn. Fe, P, As (мышьяк) восстанавливаются легче Mn и первыми переходят в металл. Их содержание в итоговом сплаве контролируется выбором руд. Высокоуглеродистый шлак Fe-Mn — очень чистый источник Mn, так как легко восстанавливаемые примеси в рудах ушли в HC Fe-Mn металл при его производстве. Содержание примесей (P) в Si-Mn контролируется не только выбором Mn-руды, но и соотношением Mn-руды и шлака HC Fe-Mn в сырьевой смеси.
Процессная температура 1600–1650 °C нужна для Si-Mn с достаточным Si и отвального шлака с низким MnO. Шлак Fe-Mn имеет относительно низкую температуру плавления (~1250 °C) против Mn-руды. Высокая доля шлака Fe-Mn снижает процессную температуру. Когда Mn-руда начинает плавиться при ~1350 °C, она обычно содержит смесь твердой и жидкой фаз (твердая — MnO). Дальнейший нагрев и восстановление до 1550 °C+ нужно, чтобы расплавленная руда смешалась со шлаком и текла свободно. При высокой доле Mn-руды в смеси поверхностная и процессная температура в зоне коксового ложа обычно выше.
Для Si-Mn в SAF C (кокс и уголь) — восстановитель, тепло — электроэнергия. Электрический ток через заряд создает тепло по P = R·I², где P — тепловая мощность, R — сопротивление заряда, I — плотность тока.
В SAF наконечники электродов погружены в пористый заряд, электроэнергия освобождается микродугами в шлакобогатом коксовом ложе, плавающем на расплавленной ванне сплава. Тепловое потребление покрывается электроэнергией, кокс — и восстановитель, и элемент электрического сопротивления. Печи круглые, типичный 40 MVA: внешний диаметр 11,6 м, высота 6,2 м. Реакции производства Si-Mn:
Стадии восстановления Si и Mn
(SiO₂) + 2C = Si + 2CO(g)
(SiO₂) + 2SiC = 3Si + 2CO(g)
(MnO) + C = Mn + CO(g)
(SiO₂) + 2Mn = Si + 2(MnO)
(SiO₂) + Si = 2SiO(g)
Mn = Mn(g)
Основные равновесные реакции, контролирующие распределение Si и Mn между шлаком и сплавом Si-Mn:
(MnO) + C = Mn + CO(g)
(SiO₂) + 2C = Si + 2CO(g)
Скобки — вид в шлаке, подчеркивание — в сплаве. C — источник углерода, растворенный в сплаве или твердый (кокс).
Полное равновесие шлак/сплав/газ требует одновременного равновесия двух реакций. Обе сильно зависят от температуры и давления CO. Высокая T дает выше равновесное содержание Si в Si-Mn и ниже MnO в шлаке. Низкое давление CO также благоприятствует высокому Si и низкому MnO. Обычно давление CO близко к 1 атм в SAF. Комбинация дает частичную реакцию шлак/сплав равновесия:
2(MnO) + Si = 2Mn + (SiO₂)
Эта реакция мало зависит от температуры и независима от давления и газового состава.
Выкопка трехфазной 16 МВт печи Si-Mn дает информацию о распределении фаз в реакционных зонах. Внутренности печи делят на две основные области: (i) зона предварительного нагрева и предварительного восстановления — компоненты заряда еще твердые, (ii) зона коксового ложа — руда, шлак, флюсы расплавлены. Наблюдалось: оксиды Mn восстанавливаются почти полностью из шлака Fe-Mn и Mn-руды на вершине коксового ложа. Это показано на рис. 1 (на основе выкопки 16 МВт печи).
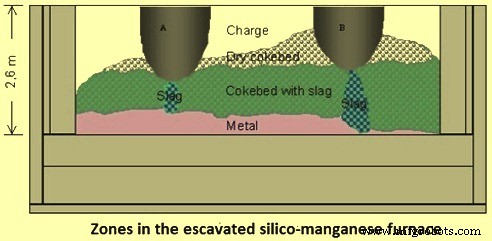
Рис. 1 Зоны печи силикомарганца
Выкопка показала, что положение наконечника электрода ~600 мм над металлической ванной подходит для хорошей работы. MnO₂ в руде рано декомпозируется до Mn₂O₃, но дальнейшее восстановление до Mn₃O₄ CO-газом или термическим разложением незначительно. Предварительное восстановление до MnO какого-либо значения наблюдается только в мелкой фракции заряда. MnO-богатый шлак Fe-Mn восстанавливается почти до конечного состава шлака Si-Mn до начала существенного восстановления и плавления Mn-руды. Почти все восстановление MnO завершается на вершине коксового ложа. Растворение и восстановление кварца очевидно происходили в зоне коксового ложа после завершения основного восстановления Mn оксида. Возможно, «захват» Si в сплав довольно быстр и происходит, пока жидкий металл капает через коксовое ложе к жидкой металлической ванне.
Восстановление высшего оксида Mn (MnO₂) в 4 стадиях (как выше). Проблема — высокое паровое давление Mn и сильное испарение. MnO растворяется в шлаке, откуда Mn восстанавливается твердым C в металлическую фазу. Неидеальные растворы шлака и сплава важны. Современные термодинамические методы для определения фаз и энергобаланса на основе материального баланса.
Распределение Si между Si-Mn сплавом и многокомпонентным MnO-SiO₂-CaO-Al₂O₃-MgO шлаком определяется процессной температурой, содержанием SiO₂ в шлаке и его R-отношением (CaO + MgO)/Al₂O₃. Например, равновесное содержание Si в Si-Mn растет ~6% при снижении R от 2 до 1 при постоянной T и SiO₂. Эффект T тоже значителен: равновесное Si увеличивается ~6% на 50 °C в диапазоне 1550–1700 °C. Равновесное MnO в шлаке Si-Mn зависит прежде всего от T, вторых — от SiO₂. При 1600 °C равновесное MnO падает от ~9% при насыщении SiO₂ до минимума ~3–4% при снижении SiO₂ до 40–45%.
Факторы, влияющие на извлечение Mn помимо T: (i) щелочность шлака [(CaO+MgO)/SiO₂], (ii) CaO/MgO, (iii) Al₂O₃ в шлаке. Рост T благоприятствует эндотермическому восстановлению термодинамически и кинетически. Влияние химии шлака на восстановление Mn оксида сложнее. Извлечение Mn выше для основного шлака из-за более высоких коэффициентов активности MnO в основном шлаке. Добавление извести в сырьевую смесь снижает насыщающую концентрацию MnO и повышает активность MnO при том же MnO. Результат — снижение равновесной концентрации MnO в шлаке и повышение скорости восстановления. Рост щелочности выше 1,1 менее значимо влияет на извлечение Mn. Слишком высокие CaO и MgO повышают вязкость шлака, ослабляя восстановление Mn. Al₂O₃ тоже повышает вязкость, замедляя восстановление Mn. Для текучести шлака Al₂O₃ не должен превышать 20%.
При плавке Si-Mn добавление доломита или кальцита повышает щелочность шлака, улучшает текучесть и облегчает восстановление MnO из шлака. Типичный SiO₂ в шлаке Si-Mn 35–45%. Жидкусная температура 1300–1380 °C в зависимости от состава. Повышение T или SiO₂ в шлаке и снижение (CaO+MgO)/Al₂O₃ увеличивают коэффициент распределения Si металл/шлак.
Для улучшения текучести MgO в шлаке должен превышать 7%. Значительное снижение MnO в шлаке достигается увеличением доли MgO, что улучшает извлечение Mn.
Три стадии процесса
- Нагрев и предварительное восстановление в твердой фазе — T 1100–1200 °C: оксиды Mn восстанавливаются до MnO, оксиды Fe — до металлического Fe.
- Формирование жидкого шлака и восстановление Mn оксида — завершается на вершине коксового ложа, где T неопределена. Равновесное MnO в шлаке при 1500 °C с Fe-Mn (до начала восстановления SiO₂) 10–25% в зависимости от состава. Образцы шлака с вершины коксового ложа при выкопке содержали ~10% MnO. Такой низкий MnO ожидается при T >1550 °C. Жидкий шлак должен иметь низкую вязкость для просачивания через коксовое ложе. Ожидаемая T на вершине коксового ложа 1550–1600 °C.
- Восстановление SiO₂ из шлака и дальнейшее восстановление MnO — T 1550–1650 °C. SiO₂ в шлаке в коксовом ложе 40–45% (как в финальном шлаке). Это указывает, что скорость растворения кварца в шлаке близка к скорости восстановления SiO₂, поддерживая SiO₂ концентрацию относительно постоянной. MnO в шлаке снижается до 5–10%. Этот шлак обычно отвальный.
Основной компонент газовой фазы в печи — CO. Оксид кремния (SiO) и пар Mn присутствуют в малых количествах. При низких T у верха печи газ также содержит CO₂ и водяной пар.
Реакции восстановления меняют состав руды, ведя к изменению температуры плавления и других свойств. Скорость изменений зависит от скорости восстановления, которая зависит от параметров: T, состав и морфология руды, свойства углеродистых материалов и др.
Количество шлака на тонну Si-Mn определяется соотношением руда/шлак. Увеличение доли шлака Fe-Mn за счет Mn-руды увеличивает соотношение шлак/металл. Большой объем шлака повышает потребление энергии и потери Mn во включениях в финальном шлаке.
Экономика плавки Si-Mn улучшается минимизацией потерь Mn как металлических включений, MnO в шлаке, и производством сплава высокого Si и низкого C.
Низкоуглеродистый Si-Mn с ~30% Si получают улучшением стандартного сплава добавлением Si-отходов от производства Fe-Si.
Удельное энергопотребление для стандартного Si-Mn из смеси Mn-руды, HC Fe-Mn шлака и Si-богатых металлических переплавов: 3500–4500 кВт·ч/т Si-Mn, зависит прежде всего от количества металлического сырья в заряде. Потребление растет с Si в Si-Mn и с количеством шлака на тонну Si-Mn. Каждые доп. 100 кг шлака потребляют ~50 кВт·ч. Экономия ~100 кВт·ч/т Si-Mn и кокс, если рудная фракция в заряде восстанавливается до MnO CO-газом из зоны плавки.
Производственный процесс
- Оптимизация работы электродуговых печей: автоматизация и моделирование
- Печь энергооптимизации (EOF): передовая технология сталелитейного производства
- Оптимизация сталеплавления: использование горячего металла в электродуговых печах
- Электродуговая печь постоянного тока: эффективная технология сталелитья с одним электродом
- Использование прямого восстановленного железа для эффективного сталиварения в электродуговой печи
- Оптимизация систем охлаждения доменной печи для повышения эффективности и долговечности
- Погруженные дуговые печи: основа современного сталелитья
- Подфлюсовая дуговая сварка (SAW): Полное руководство
- Подпорошковая сварка (SAW): процесс, оборудование и ключевые преимущества
- Подпорошковая сварка (SAW): применение, преимущества и недостатки