



Производство ферромарганца: процесс, состав и роль в сталелитье
Производство ферромарганца
Ферромарганец (Fe-Mn) — важная добавка-деоксидизатор в сталелитье. Мастер-сплав железа (Fe) и марганца (Mn) с мин. 65% Mn и макс. 95% Mn. Получают нагреванием смеси оксидов Mn (MnO₂) и железа (Fe₂O₃) с углеродом (C) обычно как кокс или уголь.
Fe-Mn в доменной печи (BF) с значительно более высоким Mn, чем ранее, впервые произвели в 1872 г. Ламберт фон Пантц. Полученный Fe-Mn содержал 37% Mn вместо 12% ранее. Металлургические руды Mn с содержанием >40% Mn обычно перерабатывают в подходящие металлические ферросплавы пирометаллургическими процессами, очень похожими на железные пирометаллургические процессы. В производстве смесь Mn-руды, восстановитель (форма C) и флюс (CaO) плавят при T >1200 °C для реакций восстановления и формирования сплава. Стандартные марки Fe-Mn можно производить в BF или в электрической подземной дуговой печи (SAF).
Электрический SAF более гибок, чем BF: шлаки можно дальше перерабатывать в Si-Mn и рафинированный Fe-Mn. Выбор процесса зависит от соотношения цены электроэнергии и кокса. В трехфазном SAF электроды погружены в заряд. Сырье нагревается, оксиды Mn предварительно восстанавливаются горячим CO-газом из реакционных зон глубже в печи. Экзотермические реакции благоприятствуют тепловому балансу. Эффективное производство HC Fe-Mn зависит от степени предварительного восстановления в верхней области печи.
Существует несколько марок Fe-Mn, разделенных на группы. Три основные: высокоуглеродистый (HC Fe-Mn), среднеуглеродистый (MC Fe-Mn), низкоуглеродистый (LC Fe-Mn). HC Fe-Mn делают в BF и SAF. В SAF двумя практиками: (i) практика высокомарганцевистого шлака, (ii) практика отвального шлака. MC Fe-Mn производят декарбуризацией или через редокс-реакцию между Si в силикомарганце (Si-Mn) и Mn-рудами. LC Fe-Mn — реакцией Mn-руды и низкоуглеродистого Si-Mn.
Сырье для производства Fe-Mn
Необходимо: Mn-руды, кокс, флюсы (известняк, доломит, кварцит). Сырье часто хранят на открытом небе, влажность (включая химически связанную воду в Mn-рудах) может достигать 10%.
Mn-руда — важное сырье. Классифицируют по содержанию Mn. Общее: руды с ≥35% Mn — марганцевистые руды. Обычно три сортности: (i) высококачественная — 44–48% Mn, (ii) средняя — 35–44% Mn, (iii) низкая — 25–35% Mn.
Руды с 10–35% Mn — железистые марганцевистые руды; 5–10% Mn — марганцевисто-железистые; <5% Mn с преобладанием Fe — железные руды.
Кокс для Fe-Mn в SAF должен быть более реакционноспособным, чем для доменной печи. Высокореакционный кокс в SAF дает стабильную работу и хорошую производительность.
Производство HC Fe-Mn в доменной печи
Доменные печи широко использовали в развитых странах для Fe-Mn до конца WWII. Обычно интегрированные сталелитейные заводы предназначали меньшие BF для HC Fe-Mn. Низкокачественные Mn-руды (мин. 28% Mn) можно использовать в BF.
Процесс похож на производство чугуна (HM) в BF, но есть важные различия. Железные оксиды восстанавливаются CO в шахтной зоне:
3Fe₂O₃ + CO = 2Fe₃O₄ + CO₂
Fe₃O₄ + CO = 3FeO + CO₂
FeO + CO = Fe + CO₂
Марганцевистые оксиды восстанавливаются твердым C в зоне кусти и дна BF, где температуры выше:
Mn₃O₄ + 4C = 3Mn + 4CO
MnO + C = Mn + CO
Поэтому производство Fe-Mn в BF требует больше кокса, чем HM в BF. Предварительный нагрев дутья и обогащение O₂ обычно используют для снижения кокса. Доломит или известняк в заряде повышают активность MnO для восстановления. Малый объем шлака, основной шлак и высокая температура дутья нужны для высокого извлечения Mn. Тщательным контролем и более равномерной зарядкой в шахте BF достигли извлечение Mn >90% и кокс 1530 кг/т.
Верхний газ BF при производстве Fe-Mn уносит избыточные мелковязку. SAF вытеснил BF из-за меньшего кокса, большей службы облицовки, отсутствия горячего дутья и повторного использования MnO-богатого шлака для Si-Mn.
Производство HC Fe-Mn в SAF
В BF тепловая энергия для плавки поставляется сжиганием дополнительного кокса, в SAF — электроэнергией. Капитальные затраты на новое производство ниже для SAF.
Важные проектные параметры SAF для HC Fe-Mn: (i) диаметр и расстояние электродов, (ii) диаметр дна печи, (iii) глубина тигли, (iv) диапазон напряжений, (v) мощность трансформатора MVA. Из-за низкого сопротивления заряда при производстве Fe-Mn нужны низкие напряжения между электродами для удовлетворительного погружения. Для нужной мощности требуются большие токи. Чтобы работать в пределах токонесущей способности углеродистых электродов, диаметр электродов для SAF Fe-Mn больше, чем для других ферросплавов. Электроэнергия через три углеродистых электрода, обычно самозапекающиеся. Тигель — стальная оболочка с огнеупорной облицовкой и внутренней укладкой из углеродистых блоков. Дно похоже на BF, но с более толстым углеродистым слоем.
Высота шахты SAF намного меньше BF, время пребывания заряда в шахте пропорционально меньше. Типично: восстановление оксидов до металла за несколько часов против 6–8 ч в железном BF. Использование реакционноспособного кокса в SAF позволяет к моменту достижения смешанного шлак-коксового слоя под электродами восстановить Fe оксиды до металла, высшие оксиды Mn до MnO и небольшое количество MnO — до Mn, растворенного в железе. Меньшая высота шахты означает, что прочность кокса менее критична в SAF, чем в BF.
SAF для Fe-Mn может быть с открытой или закрытой крышей. Открытые печи имеют дымоходный ковш минимум 1 м над верхом оболочки. Подвижные панели/экраны иногда уменьшают открытую площадь между печью и ковшом, повышая эффективность улавливания выбросов. CO газ, поднимающийся через заряд, сгорает в зоне между поверхностью заряда и ковшом. Это существенно увеличивает объем газа для улавливания. Дополнительно, интенсивное открытое сгорание уносит мелкий материал заряда. Тканевые фильтры обычно для контроля выбросов открытых печей.
Закрытая SAF (рис. 1) обычно имеет водоохлаждаемую стальную крышу, плотно прилегающую к оболочке. Цель — уменьшить засасывание воздуха в печные газы, снижая сгорание газов. Это уменьшает объем газа для улавливания и очистки. Крыша имеет отверстия для зарядных материалов и электродов. Частично закрытые отверстия — «смешанно-герметичные» или «полузакрытые». Значительно снижают засасывание воздуха, но некоторое сгорание все равно происходит под крышей. Полностью герметичные SAF с механическими уплотнениями на электродах и герметиками по краям — «герметичные» или «полностью закрытые». Почти нет засасывания воздуха и подкрышкового сгорания. Утечки воды из крыши в печь минимизируют — они вызывают избыточное газообразование и нестабильную работу. Продукты со сильно переменным выделением процессных газов обычно не делают в герметичных печах по соображениям безопасности. По мере увеличения степени закрытости газ для улавливания меньше, концентрация CO в печном газе выше. Мокрые скрабберы для контроля выбросов закрытых SAF. Очищенный газ с высоким CO используют в заводе как топливо или факелят.
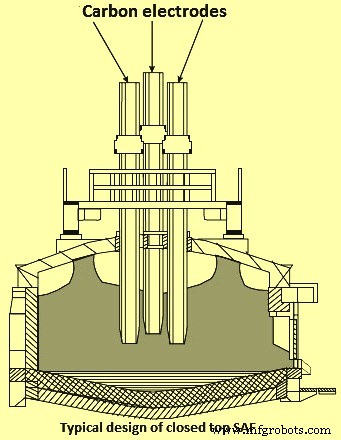
Рис. 1 Типичная конструкция закрытой подземной дуговой печи
Закрытая SAF дает лучший контроль выбросов при меньших капитальных затратах и снижает энергопотребность. С другой стороны, требования к руде для закрытой печи строже: свободный O₂ <10%, менее крошковатая руда. Иначе может сформироваться корка, приводящая к взрыву. Экономическая эффективность улучшается подбором сырья для закрытой SAF, оптимальным материальным балансом и улучшением плавящих условий. Результат: снижение расхода сырья, удельного энергопотребления, хорошая работа печи, более высокое качество сплава, ниже стоимость производства.
Реакции и изменения материалов заряда при производстве HC Fe-Mn в SAF лучше поняты благодаря изучению застигшей печи, выкопанной на заводе Meyerton Fe-Mn (ЮАР) в 1977 г. Исследования дали понимание изменений заряда и природы реакционных зон. Выкопка показала, что внутреннее пространство печи делится на 9 зон, из которых 3 наиболее важны для восстановления и металлургии: (i) конус быстрого спуска заряда вокруг каждого электрода, (ii) коксовое ложе прямо под электродами, (iii) смешанный кокс-шлаковый слой под коксовым ложем. Главные открытия: при температуре 1300–1600 °C восстановление идет в трех основных стадиях: (i) быстрое восстановление высших оксидов Mn до MnO и гематита до металлического Fe (в твердой фазе) CO-газом и формирование первичного шлака (преимущественно CaO и SiO₂), (ii) растворение MnO в шлаке и восстановление на поверхности кусков руды до металлических капель, (iii) восстановление кусковым C в контакте с расплавленным шлаком.
Карботермическое восстановление MnO и FeO — эндотермические реакции, но MnO требует больше тепла:
MnO(s) + C(s) = Mn(l) + CO(g)  ΔH = 276 кДж (при 1200 °C)
FeO(l) + C(s) = Fe(s) + CO(g)  ΔH = 149 кДж (при 1200 °C)
Восстановление MnO также требует более высокую минимальную температуру. Температура восстановления MnO — 1400 °C, FeO — 720 °C. На практике термодинамические активности Mn и Fe <1 из-за образования сплава, поэтому реальные минимальные температуры чуть ниже. При производстве Fe-Mn термодинамически возможно восстановить железную руду до Fe, высшие оксиды Mn до MnO и часть MnO — до Mn, растворенного в металлическом Fe (при низкой термодинамической активности) в твердой фазе в шахте, используя чувствительное тепло и восстановительную способность газов из шлак-коксовой зоны. Остается только восстановление оставшегося MnO в высокотемпературной смешанной шлак-коксовой зоне. Скорость восстановления Fe оксидов до металла и высших оксидов Mn до MnO сильно контролируется реакцией Будуара (C + CO₂ = 2CO) в условиях шахты SAF при T до ~1300 °C. Скорость восстановления MnO до сплава гораздо менее контролируется реакцией Будуара, так как при T >1300 °C, где восстанавливается большая часть MnO, реакционная способность кокса, независимо от начальных значений, сходится к похожим значениям.
Восстановление высшего оксида Mn (MnO₂) идет в 4 стадии. Первая: MnO₂ → Mn₂O₃ (4MnO₂ = 2Mn₂O₃ + O₂) при T >450–500 °C. Вторая: Mn₂O₃ → Mn₃O₄ (6Mn₂O₃ = 4Mn₃O₄ + O₂) при T >900–950 °C. Обе стадии термического разложения без восстановителя. Обе показывают диапазон стабильности оксидов Mn. Восстановление Mn₃O₄ до MnO возможно только CO-газом или твердым C. Восстановление MnO углеродом при атм. давлении возможно только при T >1410 °C. Для полного восстановления T должна быть еще выше. Проблема — высокое паровое давление Mn и сильное испарение. В процессе Mn с разными стадиями MnO сначала растворяется в шлаковой фазе, откуда Mn восстанавливается твердым C и переходит в металлическую фазу. Здесь неидеальные растворы шлака и сплава очень важны. Современные термодинамические методы для определения фаз и энергобаланса на основе материального баланса.
Более реакционноспособный кокс для Fe-Mn в SAF позволяет реакциям, контролируемым Будуаром, завершаться выше в шахте, эффективнее используя чувствительное тепло и восстановительную способность газов из нижних зон, и позволяя окончательному высокотемпературному восстановлению MnO до Mn быть главной реакцией в смешанной шлак-коксовой зоне. Менее реакционноспособные коксы могут вести к плохим восстановительным условиям и большим коксовым ложам, вызывая плохое управление печью, нестабильные составы сплава и шлака, более высокое энергопотребление.
Важное соображение для успешной плавки — состав шлака, так как он влияет на сопротивление печи, температуру плавки, извлечение Mn и содержание Si в Fe-Mn. Смешивание руд или добавление флюсовых реагентов часто необходимо для получения желаемого состава шлака. Две практики шлака для Fe-Mn в SAF: (i) высокомарганцевистый шлак, (ii) низкомарганцевистый шлак (отвальный шлак).
Практика высокого Mn в шлаке предпочтительна там, где плавят высококачественные Mn-руды и производят Si-Mn. Mn в шлаке 28–40%. Типичные диапазоны: MgO 3–8%, Al₂O₃ 10–30%, CaO ~15%, SiO₂ 25–28%. Эти шлаки используют для производства Si-Mн, повышая общее извлечение Mn. Небольшие количества флюсов (доломит, известь) в зависимости от желаемой концентрации Mn в шлаке.
Практика отвального шлага при очень низком качестве Mn-руды. Нужен высокий извлечение Mn для достижения желаемого Mn в сплаве. Если руда содержит основные оксиды (CaO, MgO) и плавят ее в чистом виде, естественным образом получают низкомарганцевистый шлак. Mn в шлаке 10–20%, извлечение Mn в сплаве 80–90%. Типичные: MgO 3–8%, Al₂O₃ 4–10%, CaO ~35%, SiO₂ 28–32%. Если руда бедна CaO или MgO, заряд: Mn-руды, кокс, основные флюсы (известняк, доломит). Лучшие результаты, когда нужные основные оксиды содержатся в руде. Энергопотребление в практике отвального шлага выше, чем в высокомарганцевистой, из-за доп. энергии на кальцинацию доломита/известняка и большего извлечения Mn из шлака → выше CO в отходящем газе.
Производство MC Fe-Mn
MC Fe-Mn содержит 1–1,5% C и Mn 75–85%. Производят либо рафинированием HC Fe-Mn кислородом, либо силикотермическим путем, где Si в Si-Mn восстанавливает дополнительный MnO из руды или шлака.
Рафинирование HC Fe-Mn кислородом
Процесс известен как марганцевисто-кислородная рафинировка (MOR), запатентован Union Carbide. HC Fe-Mn декарбуризуют аналогично сталелитью в конвертере основного кислорода (BOF). Но есть отличия: (i) конечная T 1750 °C против 1650 °C в сталелитье, (ii) более агрессивная атака на огнеупор, (iii) сложная отливка итогового сплава, (iv) более высокое паровое давление Mn, (v) больший объем и температура отходящего газа.
В MOR O₂ надувают в расплавленный HC Fe-Mn, температура растет от слива 1300 °C до 1750 °C. Тепло от окисления Mn в оксид Mn и C в CO. В начале надувания большинство O₂ уходит на окисление Mn, T поднимается 1300→1550 °C. Далее C быстро окисляется, T до 1650 °C. Выше этой T скорость удаления C падает, Mn снова окисляется. Процесс останавливают при 1750 °C, соответствующем C 1,3%. Дальнейшее снижение C дает неприемлемо высокие потери Mn. Извлечение Mn ~80%, распределение: (i) MC Fe-Mn сплав 80%, (ii) дым от испарения 13%, (iii) шлак от окисления Mn 5%, (iv) прочие потери, брызги 2%.
Успешная работа зависит от конструкции надуваемого сосуда и лансы O₂, а также внимательных операционных процедур. MOR имеет преимущества перед силикотермическим: ниже энергопотребление, капитальные вложения, стоимость производства, больше гибкости. Главный недостаток: ограничен производством MC Fe-Mn, так как C нельзя снизить ниже 1,3%.
Силикотермический путь
Для MC Fe-Mn силикотермическим путем высококачественный шлак или расплав с Mn-рудой и известью (CaO) контактируют с Si-Mn, содержащим Si 16–30%. Si в сплаве выступает восстановителем, восстанавливая MnO в расплаве: Si + 2MnO = SiO₂ + 2Mn. Цель извести — снизить активность SiO₂ в расплаве, сдвигая реакцию вправо. Основность шлака (CaO/SiO₂) >1,4 для достаточного снижения активности SiO₂.
C, входящий с Si-Mn, полностью остается в металлической фазе и попадает в продукт. Для MC Fe-Mn с 1% C нужен Si-Mn с 20% Si. Тепло силикотермического восстановления недостаточно для самоподдержания процесса. Обычно проводят в электродуговой печи (EAF), облицованной магнезитовыми кирпичами, устойчивыми к высокосщелочному шлаку. EAF может наклоняться для разделения шлака и металла.
Хотя силикотермическое восстановление более энергозатратно, чем декарбуризация HC Fe-Mn, оно позволяет конечный C ограничить только C исходного Si-Mn. Поэтому силикотермический процесс могут использовать для LC Fe-Mn и промышленного марганца.
Производство LC Fe-Mn
LC Fe-Mn содержит Mn 76–92%, C 0,5–0,75%. Производство LC Fe-Mn декарбуризацией HC Fe-Mn невозможно без экстремально высоких потерь Mn. Соответственно, делают силикотермическим восстановлением. Процесс похож на силикотермическое производство MC Fe-Mn. Используют высокочистые руды, избегают руды с Fe и P. Искусственная Mn-руда как высококачественная руда особенно подходит из-за низких примесей и всего Mn как MnO. Восстановление высших оксидов Mn не нужно. Типичные расходы на тонну LC Fe-Mn (Mn 85–92%, C ~0,1%, Si ~1%, извлечение Mn 75%): кальцинированная Mn-руда 1250–1350 кг, Si-Mn (32–33% Si) 800–850 кг, известь 1000–1100 кг, электроды 10–12 кг, электроэнергия 1800–2500 кВт·ч.
Производственный процесс
- Ключевые соображения для высокообъемной швейцарской обработки
- 3D Systems Figure 4 Production — высокопроизводительное смольное 3D-печать решение
- Построение крепкого партнерства Операции — Обслуживание для устойчивого производства
- Процесс FINEX: передовой способ получения чугуна из мелкой руды и некоксующегося угля
- Оптимизированные методы щелевого прокатки для эффективного производства прутка
- Экспертное производство высококачественных бесшовных труб
- Оптимизация энергоэффективности в производстве железа и стали
- Прототипные vs производственные формы для литья под давлением: выбор правильной формы для вашего проекта
- Производственные линии: как конвейеры обеспечивают эффективность производства
- Максимизация эффективности производства на станках ножничного раскроя