



Экспертное производство высококачественных бесшовных труб
Производство бесшовных труб
Трубы делятся на бесшовные и сварные. Технологии производства бесшовных труб были разработаны в конце XIX века. Несмотря на множество ранних испытаний и технологий, изобретение братьями Маннесманом процесса косонакатного прокола в 1880-х годах считается началом промышленного производства бесшовных труб. В этом процессе оси валков располагались параллельно оси заготовки, но под углом к плоскости заготовки. При синхронном вращении валков возникала винтовая траектория движения заготовки в вальцепромежутке, а выходная скорость была примерно в 10 раз ниже окружной скорости валков.
Введение прокольного мандраля в вальцепромежуток позволило прокалывать круглые заготовки, получая полую оболочку за счет действия косых валков. Однако только после разработки второго процесса — пильгерной прокатки (также братьями Маннесман) — стало возможным и экономически целесообразным производить бесшовные стальные трубы. Пильгерный процесс представлял инновационную технологию: толстостенная полая оболочка вытягивалась до готовых размеров трубы прерывистым кузнечным действием пильгерных валков (матриц) на мандрале внутри оболочки.
В настоящее время бесшовная труба изготавливается из круглой заготовки, которая прокалывается по центру для получения полой оболочки, а затем прокатывается или экструдируется и волочится до размеров. Процесс состоит из следующих основных стадий:
- Получение полой оболочки в операции прокала или экструзии;
- Вытягивание полой оболочки путем уменьшения диаметра и толщины стенки;
- Формирование готовой трубы в процессе горячей или холодной прокатки.
Поскольку процесс не включает сварку, бесшовная труба считается более прочной и надежной, лучше выдерживающей давление.
После истечения патента и собственных прав различные параллельные разработки сблизились, их стадии объединились в новые процессы. Сегодня производственные процессы бесшовных труб достигли уровня современных высокопроизводительных технологий. В зависимости от диаметра трубы, номенклатуры продукции и наличия исходного материала строятся следующие типы трубопрокатных цехов:
- Процесс непрерывной прокатки на мандрале и прессово-скавочный процесс — для диаметров ~21–178 мм;
- Многокаменный плаг-миль с контролируемым (ограниченно плавающим) мандралем и плаг-миль — для диаметров ~140–406 мм;
- Косонакатный прокол и пильгерная прокатка — для диаметров ~250–660 мм.
Также развиты производные косонакатного прокала — процессы Ассель и Дишер, а также процесс экструзии труб по прессу Эрхардт. Типичный процесс показан на рис. 1.
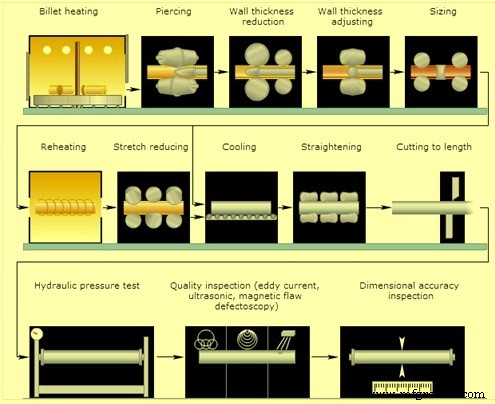
Процесс прокала и пильгеровки
Входные заготовки нагревают в роторной печи до 1250–1300 °C, очищают высокодавленными водяными струями и подают в косонакатный прокольный стан, где получают толстостенную полую оболочку. Материал удлиняется в 1,5–2 раза, поперечное сечение уменьшается на 33–50%. Стан имеет два специально профилированных рабочих вала, вращающихся в одну сторону. Оси наклонены на 3–6° к горизонтальной плоскости заготовки. Вальцепромежуток закрыт сверху неподвижным опорным валом, снизу — подковкой. Прокольная Spitze (внутренний инструмент) находится в центре вальцепромежутка и удерживается внешним упорным блоком через мандраль.
Толстостенная оболочка после прокала дальше прокатчивается на пильгерном стане до готовой трубы. Коэффициент удлинения при пильгеровке 5–10, уменьшение сечения 80–90%. Пильгерный стан имеет два вала (иногда называемые матрицами из-за кузнечного действия) с коническим проходом по окружности. Валы вращаются против направления движения материала. Рабочий проход охватывает 200–220° окружности и состоит из конического входа, цилиндрического полирующего прохода и расширения для выпуска заготовки. Пильгеровка — поэтапный процесс прокатки/ковки с рециркуляционным движением.
После пильгеровки готовая труба снимается с мандраля. Непрокатанная часть оболочки (пильгерная голова) срезается горячей пилой. Трубу после перегрева в печи подают в калибровочный или редукционный стан. Калибровочный стан обеспечивает точный внешний диаметр и улучшает концентричность. Обычно состоит из трех стойк с двух- или трехвальной компоновкой. Проходы образуют замкнутый контур, в многостоечных конфигурациях каждый последующий проход смещен по углу.
В редукционном или растяжно-редукционном стане внешний диаметр существенно уменьшается, толщина стенки незначительно увеличивается или уменьшается. В зависимости от номенклатуры стаи могут иметь 5–28 стоек.
После последней деформации трубы охлаждают на стене охлаждения, проверяют размеры и направляют в финишный участок: обработка концов, выпрямление, гидроиспытание.
Тяжелые пильгерные станы используются для крупногабаритных труб, где исходный материал — полигональный слиток. После нагрева в роторной печи слиток устанавливают в круговую матрицу обычно вертикального прессового прокала. Сплошной слиток прокалывается цилиндрическим пуансоном примерно половинного диаметра матрицы, получая полую оболочку с закрытым дном. Далее — уменьшение толщины стенки с небольшим удлинением на косонакатном стане (закрытое дно прокалывается). Затем оболочка удлиняется на пильгерном стане и калибруется на калибровочном стане.
Плаг-процесс (прокатка на мандрале)
Плаг-процесс применяется для диаметров ~60–406 мм, толщин стенок ~3–40 мм, длин 12–16 м. Прокол в косонакатном стане дает тонкостенную полую оболочку, удлиняемую в 3–4,5 раза (деформация 65–75%). Стан имеет два приводных рабочих вала с биконическим проходом. Оси параллельны заготовке и наклонены к горизонту на 6–12°. Вальцепромежуток регулируется верхней и нижней накладками, которые действуют как неподвижные валы, обеспечивая получение тонкостенной оболочки. Заготовка движется по винтовой линии, что позволяет прокольному мандралю эффективнее смещать материал. Благодаря большему углу наклона и высоким скоростям выходная скорость значительно выше — необходимо из-за такта работы нижестоящего плаг-стенда. Для крупных диаметров может использоваться второй прокольный стан (удлинитель) перед плаг-стандом. Современные тяжелые плаг-мили имеют только один конический прокольный блок с биконическими валами, наклоненными ~30° к оси полой заготовки и 10–12° к горизонту. Вальцепромежуток закрывается двумя приводными боковыми дисками.
Формование полой оболочки в готовую трубу происходит в нижестоящем плаг-станде с двукратным удлинением (50% уменьшение сечения), обычно двумя проходами. В плаг-станде установлены два цилиндрических рабочих вала с круговыми проходами и два раздельно приводных стрипперных вала. Плаг в центре прохода удерживается мандралем на упорном блоке ниже стана. Полученный кольцевой зазор между валами и плагом соответствует толщине стенки готовой трубы.
Непрерывный процесс прокатки
После извлечения мандраля трубы перегревают и прокатчивают в калибровочном или растяжно-редукционном («stretch») стане. Растяжной стан, похожий на непрерывный прокатный, состоит из двенадцати двухвальных стоек. Растяжная редукция уникальна: без опорного мандраля уменьшается толщина стенки и диаметр. Напряжения растяжения между стойками не только уменьшают толщину, но позволяют утроить редукцию диаметра в каждой стойке по сравнению с обычной практикой.
Редукционно-калибровочный процесс применяется для мелкодиаметровых труб. Поскольку прокол, прокатка и намотка мелких труб неэкономичны, производство горячих труб диаметром менее ~75 мм требует специального стана — аналога непрерывного прокатного с 8–16 стойками двухвальных профилированных валков диаметром ~305 мм.
Для диаметров от ~140 мм калибровка обеспечивает равномерный размер и круглость по длине. Трубу просто пропускают через 2–3 стойки калибровочных валков с проходами немного меньше, чем у намотанной трубы. Иногда требуется перегрев.
В некоторых случаях обычные прокатные станы и намотка заменяются непрерывным прокатным станом, например, с девятью тандемными индивидуально приводными стойками двухвальных профилированных валков. После прокала заготовки на обычном прокольном стане вставляют смазанный мандраль, значительно длиннее прокаленной оболочки, и оба проходят через прокатный стан.
Процесс непрерывной прокатки на мандрале имеет тандемную компоновку нескольких прокатных проходов в серии стоек для формирования прокатной линии. Этот тип стана удлиняет полую оболочку, прокаленную на прокольном стане, над плавающим мандралем-баром как внутренним инструментом для получения готовой трубы. В последнее время применяют контролируемые вместо свободно плавающих мандралей-баров. Преимущество — существенно меньшее количество и более короткие мандрали. Этот вариант также называют MPM (многостоечной трубный миль).
Многостоечной трубный миль (MPM) — часть эффективного горячего процесса прокатки бесшовных труб от горячей прокаленной оболочки. Обычно состоит из 8 стоек с двумя профилированными валами, наклоненными на 90° от стойки к стойке. Материал устанавливается на охлажденный смазанный мандраль и проталкивается в первую стойку. Мандраль движется по МРМ с постоянной скоростью. Трубу затем режут, калибруют, термически обрабатывают и контролируют перед отгрузкой.
Процесс обеспечивает максимальное удлинение. Длина трубы до 30 метров. Экцентриситет менее 10%.
При непрерывной прокатке до извлечения мандраля температура трубы падает до ~500 °C. Её перегревают до 950–980 °C и дальше прокатчивают в растяжно-редукционном стане. Такие станы могут иметь 24–28 и более стоек в тесной встроенной компоновке. Каждая стойка имеет свой переменный привод и три вала минимального диаметра. Три вала образуют проход, смещенный и прогрессивно уменьшающийся от стойки к стойке. Внутренний инструмент не используется, окружные скорости валков непрерывно растут от входа к выходу.
Существуют и другие процессы: прессово-скавочный, прокол-с волочением, экструзия труб, косонакатные процессы (Ассель, Дишер). Бесшовные трубы также производят холодной формовкой, волочением и холодной пильгеровкой.
Производственный процесс
- Производство вольфрамо-никелево-железного сплава: от порошковой смеси до финального спекания
- Экспертное руководство по производству бесшовных нержавеющих труб
- Различия между трубой и трубкой: ключевые отличия объяснены
- Производство ЧПУ-фрезеров: прецизионная инженерия и контроль качества
- Процесс FINEX: передовой способ получения чугуна из мелкой руды и некоксующегося угля
- Укладка трубопроводов: основные этапы монтажа и сварки
- Трубные муфты (pipe unions): определение, применение и преимущества
- От прототипов к производству: Освоение производственного процесса
- От прототипа к производству: оптимизация пути от CAD к рынку
- Badger Sheet Metal Works: Экспертная фabricация процессных труб и стратегическое планирование маршрутов