



Экспертное руководство по производству бесшовных нержавеющих труб
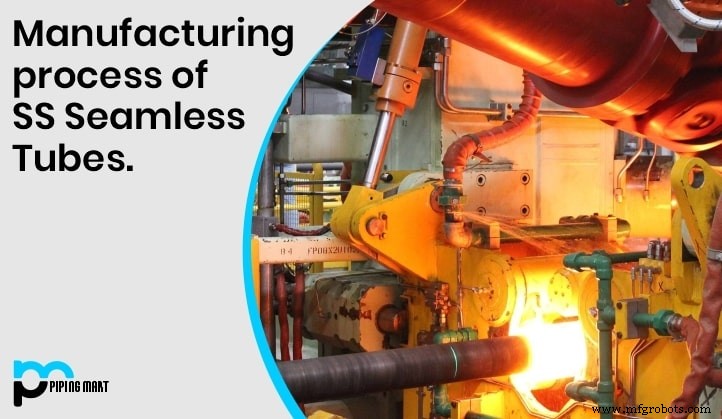
Бесшовные нержавеющие трубы — основа высокопроизводительных систем, транспортирующих воздух, пар и жидкости в экстремальных условиях. Наши заводы производят трубы от 1‑дюймового диаметра до ультратонких размеров, с непрерывными длинами, превышающими милю.
Процесс производства
1. Горячая экструзия
Всё производство начинается с горячей экструзии, дающей наиболее стабильный внешний диаметр (OD) и точный внутренний диаметр (ID). Процесс также создает гладкую внутреннюю поверхность, необходимую для долговечных применений.
2. Холодная пильгеровка
Станки пильгеровки холодно прокатывают экструдированную трубу для уменьшения OD, толщины стенки и достижения сокращения сечения до 90%. Смазочные материалы наносятся на этом этапе для минимизации трения и позже удаляются дегазацией перед отжигом.
3. Намотка в катушку
После пильгеровки трубу втягивают в катушку на специализированном оборудовании. Холодная втяжка увеличивает длину, дополнительно уточняя OD, ID и толщину стенки, готовя трубу к финальным размерам.
4. Операции втяжки
- Втяжка с плавающим штампом (Floating‑Plug Drawing) — плавающий штамп внутри конической матрицы контролирует ID и толщину стенки. Метод дает чистую, надежную поверхность, подходящую для тонкостенных труб.
- Втяжка через матрицу (Sink Drawing) — труба втягивается через коническую матрицу без штампа. Дает более толстую стенку, идеальную для высокого давления, хотя внутренняя поверхность ID слегка шерше.
5. Смазка и дегазация
Смазочные материалы, нанесенные при втяжке, удаляются в одностадийном дегазаторе с растворителем, обеспечивая чистоту трубы для последующей обработки и конечного применения.
6. Вакуумный отжиг
Холоднокатаные катушки проходят вакуумный отжиг для снятия внутренних напряжений, восстановления пластичности и сохранения кристаллической структуры. Этот шаг превращает ломкий материал обратно в гибкое, пластичное состояние, готовое к инспекции.
Обеспечение качества
Соответствие ASTM
Все трубы изготавливаются в соответствии с соответствующими стандартами ASTM и проходят строгую инспекцию на размерную точность и целостность поверхности перед отгрузкой.
Гидростатическое испытание
После финальной формовки каждая катушка проходит гидростатическое испытание. Тест подтверждает механическую целостность, выявляет материальные дефекты и верифицирует соответствие давленным спецификациям.
Финиш и прослеживаемость
Катушки навиваются на бабоны или режутся на заказные длины. Каждая труба полируется, штампуется номерами партий и герметизируется для прослеживаемости по всей цепочке поставок.
Металл
- Экспертное производство валов: точные процессы и индивидуальные решения
- Предотвратите задержки производства вакцин: дизайн, масштабирование и обеспечение качества
- Почему алюминиевые трубы и трубки важны: прочность, легкость и коррозионная стойкость
- Как изготавливаются режущие инструменты из вольфрамового карбида: от добычи до покрытия
- Понимание производственных процессов: Определения, типы и ключевые компоненты
- Трансформируйте бизнес с умной автоматизацией производства
- Три ключевых компонента для оптимизации производственного процесса
- Современные производственные процессы: ключевые технологии и инновации
- Процесс производства мыла: от жиров к омылению
- Оптимизация контрактного производства с передовыми технологиями автоматизации ЧПУ