



Передовые методы вторичного охлаждения для оптимальной непрерывной разливки
Технология вторичного охлаждения в процессе непрерывной разливки
В машинах непрерывной разливки (МНР) необходимо отливать широкий спектр сталей — от ультранизкоуглеродистых (ULC) и низкоуглеродистых до высокоуглеродистых и специальных марок — при этом обеспечивая максимальную производительность агрегата. Для стабильного получения качественного заготовки требуется высокая оперативная и ремонтная гибкость МНР, позволяющая поддерживать оптимальные параметры разливки как для каждого элемента, так и для системы управления в целом.
Пока заготовка непрерывно извлекается со скоростью разливки, твердение стали продолжается под формой через серии зон охлаждения с водяными распылителями. Система вторичного охлаждения состоит из этих зон, каждая из которых обеспечивает контролируемое охлаждение твердеющей заготовки по мере её движения через МНР. В качестве охлаждающей среды используется вода или смесь воздуха и воды (охлаждение аэрозольной струей). Аэрозольное охлаждение дает преимущества:
- Равномерное охлаждение;
- Меньшее потребление воды;
- Снижение поверхностных трещин.
Качество продукта в МНР во многом определяется температурными колебаниями при охлаждении заготовки в зоне вторичного охлаждения. Поэтому эта зона критически важна для поддержания правильного температурного режима и качества отливки.
Поскольку качество стали зависит от поведения поверхностной температуры и фронта твердения во времени, оно во значительной степени задается интенсивностью водяных распылений. Неправильные условия охлаждения негативно влияют на распределение напряжений в затвердевшей оболочке. Переохлаждение приводит к образованию трещин. Необходимо плавное изменение поверхностной температуры при прохождении заготовки через зону вторичного охлаждения. Недоохлаждение может привести к чрезмерной длине жидкого ядра. Эти требования накладывают ограничения на процесс распыльного охлаждения. Расходы распыляемой воды обычно регулируют для контроля температуры поверхности заготовки до момента, когда жидкое ядро станет достаточно твердым для достижения металлургической длины.
Переохлаждение и недоохлаждение также вызывают соответственно внутренние и поверхностные трещины. При возникновении таких дефектов требуется рациональная основа для изменения настроек зоны вторичного охлаждения, чтобы получить более удовлетворительный температурный профиль поверхности.
Схема МНР с зоной вторичного охлаждения и водяными распылителями показана на рис. 1.
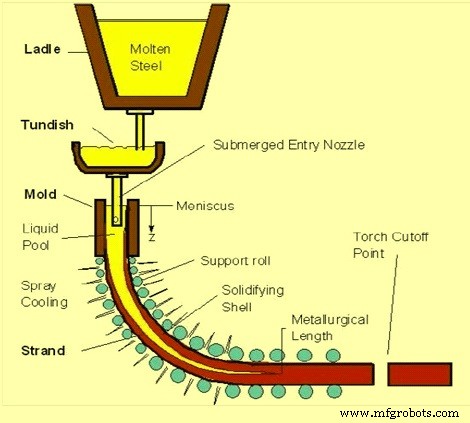
Конструктивные аспекты зоны вторичного охлаждения
Поведение твердения в технологиях МНР обусловлено динамической природой процесса и касается следующих вопросов:
- Отведение очень высокого теплового потока в форме;
- Сохранение начальной тонкой и хрупкой твердой оболочки для предотвращения прорывов при спуске заготовки по форме;
- Подбор параметров разливки в соответствии с динамикой твердения марки стали для минимизации или устранения поверхностных и внутренних дефектов.
Важно спроектировать равномерную систему охлаждения для контроля температуры частично затвердевшей заготовки. Основные требования к проектированию системы вторичного охлаждения:
- Марки стали и скорости их разливки;
- Геометрия опорных валков и компоновка сегментов машины;
- Удобство обслуживания;
- Системы управления вторичным охлаждением.
В современных МНР проектирование системы вторичного охлаждения обычно использует передовые форсунки для удовлетворения строгих эксплуатационных требований. Компоновка системы распыльного охлаждения — один из первых этапов, требующий тщательного рассмотрения при проектировании новой МНР. Вторичное охлаждение распределяет форсунки по поверхности движущейся заготовки. Возможно наложение струй, поэтому расстояние между форсунками критично.
Компоновка форсунок должна обеспечивать равномерное отведение тепла по заготовке и стабильную структуру струи. Столкновение струй с опорными валами недопустимо, так как это снижает эффективность теплообмена. Предпочтительны многофорсунковые схемы.
Шахматное расположение пар форсунок в последовательных вальцепромежутках обеспечивает равномерность поверхностных температур. Управление шириной струи достигается многофорсунковой конфигурацией. При этом крайние форсунки последовательно отключаются в зависимости от ширины заготовки. Для более тонкого контроля можно использовать встроенную компоновку.
В финальной зоне твердения некритических марок стали, обычно в горизонтальном участке изогнутых МНР, можно уменьшить число форсунок в вальцепромежутке до одной-двух, так как эта зона менее критична для твердения.
Тщательное проектирование режимов работы зоны вторичного охлаждения требует знания влияния зон распыления на общее температурное поле заготовки — как в стационарном, так и в переходных режимах. Переходные процессы, как неотъемлемое динамическое явление, представляют сложность для управления из-за нелинейности твердения, специфики временных констант процесса и строгих экономических требований производства.
Динамическая система управления вторичным охлаждением позволяет в реальном времени точно прогнозировать и контролировать температуру при непрерывной разливке стали. Такая система регулирует расходы воды в зоне вторичного охлаждения для поддержания заданного температурного профиля даже при значительных изменениях скорости разливки.
Теплообмен при непрерывной разливке
Отведение тепла от заготовки происходит не только за счет распыльного охлаждения, но и за счет других механизмов, например, через опорные валы. Тепло, уносимое валами, существенно влияет на температуру поверхности заготовки и условия твердения. Если теплоотдача через валы равномерна по ширине заготовки и сочетается с равномерным распыльным охлаждением, создаются идеальные условия твердения. Конкретно, теплообмен в камере распыления (вторичное охлаждение) выполняет функции:
- Усиление и контроль скорости твердения, а на некоторых МНР — достижение полного твердения в этом участке;
- Регулировка температуры заготовки изменением интенсивности распыления;
- Охлаждение обмуровочного оборудования.
Под формой частично затвердевшая заготовка распыляется водой для завершения твердения. Основные параметры, влияющие на интенсивность теплоотвода:
- Поток капель воды;
- Средний размер капель;
- Скорость капель, ударяющих в поверхность заготовки;
- Эффекты смачивания.
Распыльное охлаждение по сути является кипячением с теплообменом. На поверхности заготовки образуется паровой слой, препятствующий прямому контакту капель со сталью. Скорость капель должна быть достаточной для пробивания парового слоя, чтобы они смачивали и охлаждали поверхность.
Плотность теплового потока (q) во вторичной зоне прямо пропорциональна коэффициенту теплоотдачи (α) и вычисляется формулой:
q = α (Ts – Tw)
где Ts — температура заготовки, Tw — температура воды.
Для эффективного охлаждения α должен быть высоким, но управляемым для сохранения качества стали. Один из способов увеличить α — использовать водяные струи. В этом случае коэффициент теплоотдачи зависит от формы и конструкции форсунки, скорости и массы охлаждающей воды. Использование водяных струй создает два режима охлаждения:
- Охлаждение преимущественно самой водой;
- Охлаждение преимущественно излучением.
Теплообмен при разливке в МНР происходит в зоне вторичного охлаждения сочетанием проводимости, конвекции и излучения. Интенсивность теплоотвода водяным распылением:
h = q / (Ts – Tw)
h — коэффициент теплоотдачи (Вт/м²·К), Ts и Tw — температуры поверхности и воды. Коэффициент h зависит от расхода воды. Во вторичном охлаждении твердение должно завершиться. Связанные вопросы:
- Водяное распыление должно равномерно покрывать движущуюся заготовку, чтобы избежать перегрева. Неравномерное охлаждение порождает термические напряжения и поверхностные трещины.
- Температура внешней поверхности должна быть выше 850 °C, чтобы избежать объемного расширения при превращении аустенита в феррит.
В вторичной зоне реализуются три основные формы теплообмена:
Излучение
Преобладает в верхних участках камеры вторичного охлаждения. Описывается уравнением:
Q = σ ε A (Ts⁴ – Ta⁴)
где σ — постоянная Стефана-Больцмана (5,67·10⁻⁸ Вт/м²·К⁴), ε — коэффициент излучения (обычно 0,8), A — площадь поверхности, Ts — температура заготовки, Ta — температура окружающей среды.
Проводимость
При прохождении через валы тепло передается через оболочку заготовки и толщину валов за счет контакта. Закон Фурье:
Q = k A (Ti – To) / Δx
Для проводимости через стальную оболочку k — теплопроводность стали, A и Δx — площадь поперечного сечения и толщина оболочки, Ti и To — внутренняя и внешняя температуры оболочки. Этот механизм также действует через обмуровочные валы.
Конвекция
Возникает при быстром движении распыляемых капель или аэрозоля из форсунок, проникающих сквозь паровой слой у стальной поверхности и испаряющихся. Описывается законом Ньютона об охлаждении:
q = h A (Ts – Tw)
где h — коэффициент теплоотдачи, A — площадь поверхности заготовки, Ts — температура поверхности стали, Tw — температура распыляемой воды.
Рост оболочки
Рост оболочки можно надежно предсказать по закону Фика. Расчетная длина разливки (L), где сталь полностью затвердевает:
L = V / (D/K)²
где D — толщина оболочки, L — длина разливки от мендискуса в форме (начало твердения), V — скорость разливки, K — эмпирическая константа, зависящая от марки стали и конструкции машины.
Удержание заготовки
Зона удержания является неотъемлемой частью области вторичного охлаждения. Серия удерживающих валков содержит заготовку, охватывая противоположные грани. Может потребоваться и краевое удержание. Задача — обеспечить направление и удержание заготовки до момента, когда затвердевшая оболочка станет самоносящейся.
Для исключения ухудшения качества необходимо минимизировать напряжения, связанные с компоновкой валков и выпрямлением заготовки. Компоновка валков — шаг, диаметры — подбирают для минимизации вздутия между валаками и напряжений на грани жидкое-твердое.
Удержание заготовки требует сохранения её формы, так как заготовка представляет собой твердеющую оболочку с жидким ядром, создающим вздувающую ферростатическую силу от гидростатического давления, зависящего от высоты машины. Наибольшая опасность — в верхней части машины: сила вздутия относительно мала, но оболочка самая тонкая и слабая. Для компенсации этой слабости и предотвращения разрыва оболочки и прорывов жидкой стали диаметр валков мал, а шаг — маленький. Непосредственно под формой обычно поддерживают все четыре грани, ниже — только широкие грани.
Сгибание и выпрямление
Не менее важны, чем удержание и направление заготовки из вертикали в горизонтальную плоскость, усилия расгибания и выпрямления. При расгибании внешний радиус оболочки испытывает растяжение, внутренний — сжатие. Получившаяся деформация задается радиусом дуги и механическими свойствами марки стали. Если деформация на внешнем радиусе избыточна, возникают трещины, серьезно ухудшающие качество. Эти деформации обычно минимизируют многоточечным расгибанием, при котором радиусы постепенно увеличиваются, плавно выпрямляя заготовку в горизонтальную плоскость.
Производственный процесс
- Титановое литье в оболочках: точность, эффективность и выбор материалов
- Революция в литье в песке с технологией Stratasys FDM
- Продвинутая автоматизация и моделирование в непрерывной отливке стали
- Литье тонких плит и прокатка (TSCR): интенсификация производства плоского проката
- Оптимизация непрерывного литья воздушно-распыльным охлаждением: эффективность и качество
- Премиальные порошки для форм непрерывной литья: для высококачественного производства стали
- Процесс CAS-OB: передовое вторичное сталеплавиление с аргоном и кислородом
- Максимизация производственной эффективности с поставщиками литья чугуна
- Процесс песколитья: этапы, виды моделей, песок, оснастка, плюсы и минусы
- Понимание систем процессного охлаждения: почему они жизненно важны для промышленной эффективности