



Премиальные порошки для форм непрерывной литья: для высококачественного производства стали
Порошки для форм непрерывной литья
Порошки для форм непрерывной литья используются преимущественно для облегчения прохождения жидкой стали через форму непрерывной литейной машины. Также известны как порошок формы, литейный порошок, флюс формы, шлак флюса формы, порошок флюса формы. Порошок формы играет важную роль в непрерывной литье жидкой стали и является одним из самых влиятельных и критических факторов стабильности процесса литья и плавной литья жидкой стали.
Основные функции порошка формы
- Защита жидкой стали от окисления
- Смазка твердеющей стали
- Контроль, оптимизация и термоизоляция теплопереноса от жидкой стали к форме и окружающей среде в горизонтальном и вертикальном направлениях
- Абсорбция неметаллических включений из жидкой стали для получения более чистого литого продукта
- Химическая защита жидкой стали от окисления и других нежелательных реакций
Высокая основность порошка формы увеличивает его способность ассимилировать неметаллические включения.
Историческое развитие
Когда непрерывная литья жидкой стали началась в 1950-х, смазка и теплоперенос между стальной оболочкой и формой обеспечивались рапсовым маслом. В ранние дни жидкая сталь лилась открытым потоком с использованием рапсовых масел для смазки формы. Однако качество поверхности литых продуктов было низким из-за неспособности рапсовых масел обеспечить адекватную термоизоляцию, защиту от повторного окисления стали и действовать как флюс для примесей вроде аллюмины. С появлением погружной форсунки (SEN) в непрерывной литье стали использование масел создало новую проблему: застывшие стальные тромбоциты, черепашки росли вокруг погружной форсунки до тех пор, пока не становились достаточно большими, чтобы сломать SEN.
Порошки формы разработаны для преодоления проблем с рапсовыми маслами. Это развитие многие считают «методом проб и ошибок». Порошки на основе золы введены к 1968 г. Изначально порошки были физическими смесями материалов: зола, доменный шлак, флюсспар, щелочные карбонаты и криолит. Эти порошки имели положительный эффект на тепловые потери, и перегрев жидкой стали мог быть снижен. Они также «смачивали» и форму, и оболочку. Также положительно влияли на литейные параметры, улучшая качество литого продукта. Однако порошки на основе золы для смазки и защиты жидкой стали были неэффективны, так как зола имеет переменный состав. Следовательно, необходимо было тщательно смешивать золу с известняком, содовой, фторитом (CaF₂) для воспроизводимого состава порошка. Это привело к разработке синтетических порошков формы в начале 1980-х. Непрерывное развитие порошка формы с момента первого введения сделало непрерывную литье многих различных сечений стали рутиной.
Современные типы и факторы влияния
Сегодня производится много типов порошков формы с разными составами и формами (гранулированные, порошковые, экструдированные) для литья различных сталей и размеров. Факторы, влияющие на свойства порошков: (i) химический состав, (ii) минералогический состав, (iii) зерновой состав, (iv) технологический процесс производства, (v) метод сушки или обжига, (vi) содержание свободного углерода. Каждая форма и тип порошка имеет свои преимущества и недостатки: цена, вопросы здоровья, текучесть, термоизоляция, скорость плавления. Выбор порошка требует глубоких знаний процесса литья, состава жидкой стали, желательных и выполнимых предпочтений, характеристик процесса и продукта.
Порошки формы — механические смеси различных металлических оксидов и фторидов, содержащие небольшие количества углерода для регулировки скорости плавления. При плавлении порошка оксиды и фториды реагируют, образуя жидкость, которая при охлаждении дает комплексные оксиды и оксифториды. Степень, в которой эти фазы влияют на свойства смазки и теплопереноса шлака, зависит от химического состава исходного порошка. При таком большом количестве химических компонентов трудно сравнивать производительность разных порошков на композиционном основании.
Основные компоненты порошков формы
Состав порошков формы различается в зависимости от применения, марки стали и желаемого продукта. Однако некоторые компоненты считаются основными. Компоненты, характеризующие состав: (i) смесь CaO и SiO₂ ~70% состава с CaO 22–45% и SiO₂ 17–56%; (ii) отношение CaO/SiO₂ обычно 1–1,3, некоторые порошки имеют основность 0,8; (iii) MgO 0–10%; (iv) Fe₂O₃ 0–6%; (v) Al₂O₃ 0–13%; (vi) Na₂O 0–25%; (vii) K₂O 0–2%; (viii) фтор 2–15%; (ix) TiO₂, B₂O₃, ZrO₂, Li₂O, MnO добавляются по необходимости применения, количество может сильно варьировать; (x) C 2–20%.
Влияние фтора в порошке формы
Фтор (F) в порошке формы оказывает большое влияние на свойства и имеет опасное воздействие на окружающую среду. Преимущества фтора: (i) снижает температуру плавления порошка, улучшая смазывающие свойства; (ii) снижает вязкость, помогая формированию непрерывной и стабильной шлаковой пленки; (iii) улучшает кристаллизацию пленочного порошка. Недостатки: (i) выбросы летучих компонентов вроде SiF₄ и NaF; (ii) реакция с охлаждающей водой с образованием HF.
Вязкость, точка затвердевания, температура плавления и скорость шлакообразования считаются важными свойствами порошков формы. Порошки должны иметь низкую вязкость, низкую ликвидусную температуру и скорость плавления, соответствующую скорости непрерывной литья. Иногда необходимо обратить внимание на плотность и химию порошка при литье определенных сталей. Термоизоляционные свойства контролируются через насыпную плотность, размер частиц и тип углерода. Влияние химического состава на основные свойства порошка показано в Табл. 1.
| Табл. 1 Влияние химического состава на свойства порошка формы | ||||
|---|---|---|---|---|
| № | Соединение/элемент | Вязкость | Точка затвердевания | Температура плавления |
| 1 | CaO | Снижение | Повышение | Повышение |
| 2 | SiO₂ | Повышение | Снижение | Снижение |
| 3 | CaO/SiO₂ | Снижение | Повышение | Повышение |
| 4 | Al₂O₃ | Повышение | Снижение | Повышение |
| 5 | Na₂O | Снижение | Снижение | Снижение |
| 6 | F | Снижение | Повышение | Снижение |
| 7 | Fe₂O₃ | Снижение | Снижение | Снижение |
| 8 | MnO | Снижение | Снижение | Снижение |
| 9 | MgO | Снижение | Снижение | Снижение |
| 10 | B₂O₃ | Снижение | Снижение | Снижение |
| 11 | BaO | Снижение | Снижение | Снижение |
| 12 | Li₂O | Снижение | Снижение | Снижение |
| 13 | TiO₂ | Без изменений | Повышение | Повышение |
| 14 | K₂O | Снижение | Снижение | Снижение |
Специфические требования к порошку формы для стального состава
- Низкоуглеродистая алюминиевыкисленная сталь: требует порошка, поглощающего включения Al₂O₃ без неблагоприятного влияния на вязкость. Нужен хорошие изоляционные свойства, поглощение неметалликов, стабильные свойства. Стабильность — способность поглощать Al₂O₃ без неблагоприятного влияния на вязкость.
- Углеродистые стали с C 0,1–0,18%: склонны к трещинам. Высокая температура затвердевания порошка снижает тепло через форму. Для адекватной смазки нужна низкая вязкость порошка.
- Углеродистые стали с C >0,18%: также нуждаются в порошках низкой вязкости, низкой плотности и низкой температуры плавления. Хорошие изоляционные свойства, правильное содержание углерода, хорошая смазывающая способность.
- Ультра-низкоуглеродистые стали: нуждаются в порошках, поглощающих неметаллические включения, улучшающих изоляцию, обеспечивающих хорошую смазку, имеющих стабильные свойства и минимальное захват шлака. Литейный порошок не должен вызывать закарбонизацию стали.
Классификация порошков формы
Сегодня порошки формы широко классифицируются на три группы: (i) на основе золы, (ii) синтетические, (iii) предварительно расплавленные или фриттированные материалы. Порошки на основе золы — механические смеси сырья (боксит, известь, флюсспар и т.д.) с порошковой золой как основным компонентом. Синтетические порошки — смеси порошковых сырьевых материалов в желаемых пропорциях. Предварительно расплавленные порошки, обычно для литья алюминиевыкисленной стали глубокой прорисовки, — смеси, расплавленные и просеянные после механического смешивания сырья. Порошки поставляются в разных формах: порошки, гранулированные, экструдированные, расширяющиеся гранулы. У каждого типа свои преимущества и недостатки: стоимость, текучесть, термоизоляция, скорость плавления, опасности для здоровья. Порошки дешевле гранулированного продукта, но мелкодисперсные порошки имеют проблемы с здоровьем. Также некоторая неоднородность поставок, так как мелкие оседают на дно контейнера. Разные типы порошков описаны ниже.
Порошки на основе золы
Механические смеси, где порошковая зола — значительный компонент. Зола смешивается с разными минералами. Поскольку состав золы сильно варьирует, это ограничило производство и использование этого типа порошка.
Синтетические порошки
Механические смеси множества мелкодисперсных минералов. Изготавливаются с высокоскоростным смешением. Желательно использовать сырье с похожими температурами плавления. Предпочтительно минимизировать количество сырьевых материалов для достижения требуемого состава, упрощая контроль качества. Сырье с проблемами здоровья не должно использоваться.
Предварительно расплавленные порошки
Имеют значительную долю материалов, предварительно расплавленных и просеянных. Введение предварительно расплавленных порошков сделано для улучшения однородности и химического состава.
Гранулированные порошки
Имеют форму сферических или экструдированных гранул. Значительно меньше пыли, чем порошки. Сферические гранулы особенно подходят для автоматического нанесения. Гранулированные порошки производятся распылительной сушкой, экструдированные — экструзией. Лучший контроль качества и меньше проблем со здоровьем. Расширяющиеся гранулы содержат расширяющийся агент. При нагреве гранул агент меняет форму гранул и снижает текучесть порошка на верхушке формы.
Стартовые порошки
Иногда используются в начале литья для быстрого формирования шлакового бассена. Имеют низкие температуры плавления, высокое содержание Na₂O и часто содержат экзотермические агенты вроде кальциевогосилицида и небольшое количество углерода (<1%). Используются только при необходимости.
Механизм работы порошка формы в процессе литья
При непрерывной литье жидкая сталь непрерывно выливается из раздаточного куовчика в осциллирующую форму. Медная форма охлаждается водой. Для защиты жидкой стали от окисления и прилипания к форме используется порошок формы. Порошок непрерывно добавляется на верхнюю поверхность жидкой стали внутри формы вручную или автоматически. Порошок формирует слой общей глубиной 100–150 мм. Из-за высокой температуры жидкой стали, значительно выше температуры плавления порошка, образуется температурный градиент в вертикальном направлении через порошок. Сверху — только что добавленный порошок, формирующий порошковый слой. Различные слои порошка, формирующиеся при добавлении, показаны схематично на Рис. 1. Механизм формирования слоев описан ниже.
- Порошок нагревается и теряет углерод реакцией с кислородом. Удаление влаги происходит при повышении температуры, порошок формирует синтерированный слой.
- Порошок плавится с определенной скоростью и формирует синтерированные (кашицеобразные) и жидкие слои. Жидкий слой действует как резервуар для поставки жидкого порошка в струйку. Этот жидкий бассейн должен быть глубже хода осцилляции для обеспечения хорошей смазки.
- Порошок формирует твердую порошковую пленку через первое проникновение жидкого порошка в зазор форма/струйка. Эта твердая пленка стекловидна и обычно 2–4 мм толщиной. Эта пленка впоследствии кристаллизуется в высокотемпературных областях, смежных со струйкой.
- Порошок формирует жидкую порошковую пленку типично 0,1 мм толщиной. Этот жидкий шлак втягивается в зазор вдоль стальной оболочки и смазывает струйку. Эта смазка предотвращает прилипание стали к форме, устраняя причину разрыва струйки.
Порошок на менускус обычно состоит из четырех слоев: (i) нереагировавший, неплавленный, темный порошковый слой сверху; (ii) синтерированный, полуреагировавший слой; (iii) кашицеобразная зона, где порошок плавится; (iv) расплавленный шлаковый слой непосредственно на жидкой стали. Процесс смазки почти полностью осуществляется в последнем слое и зависит от многих факторов. Обычно флюсы с более низкой вязкостью и/или температурой плавления обеспечивают более низкое трение, лучшие смазывающие свойства и предотвращают прилипание.
Из Рис. 1 видно: двигаясь от жидкой стали к внешней поверхности порошка, есть три разных слоя, определяемых по их состоянию агрегации и физическому состоянию. Каждый существует в определенном температурном диапазоне. С другой стороны, двигаясь от жидкой стали к охлаждаемой форме, возникают другие слои, которые можно предсказать по кривой плавления. Свойства порошковой пленки диктуют основные функции: смазка струйки и теплоперенос формы. В зависимости от химического состава и физических свойств могут происходить два основных механизма: кристаллизация и витрификация. Образование кристаллов благоприятствует однородному и контролируемому (горизонтальному) теплопереносу при литье, что требуется для предотвращения поверхностных трещин.
Но порошки, непосредственно воздействующие на жидкую сталь, также испытывают мгновенный нагрев, обеспечивающий термические условия, далекие от термодинамического равновесия. Порошки обычно ведут себя как стекло в этом случае.
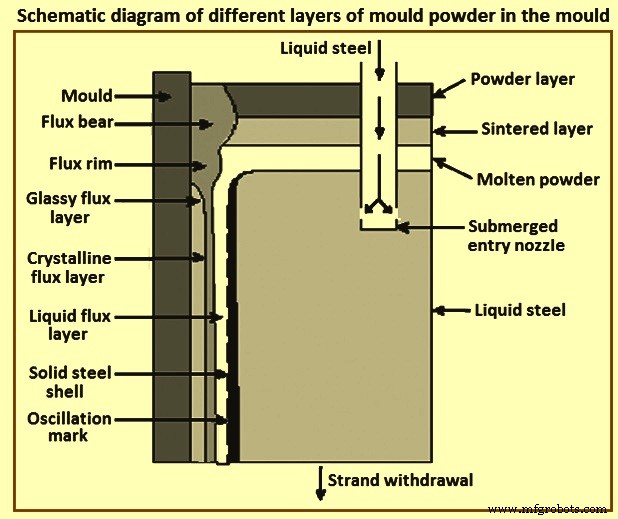
Рис. 1 Схематическая диаграмма различных слоев порошка формы в форме
Процесс функционирования порошка формы
Нижняя часть порошка начинает синтерироваться, образуя синтерированный слой. Однако порошок, находящийся в ближайшем контакте с жидкой сталью, плавится из-за высокой температуры и образует жидкий порошковый бассейн на жидкой стали внутри формы. На узких и широких гранях формы жидкий порошок проникает в узкий зазор между менускусом стали и стенкой формы. Твердый стекловидный шлаковый слой образуется, когда жидкий шлак закаляется на водохлаждаемой стенке формы. Если добавить больше порошка на этот слой или при предварительном нагреве, есть вероятность образования кристаллических фаз в слое. Из-за более высокой скорости теплопереноса в верхней части формы на верхушке менускуса и вокруг формы образуется шлаковый слой, называемый ободом. Структура твердого шлакового слоя является частью контроля горизонтального теплового потока, т.е. скорости охлаждения стали, напрямую связанной с количеством поверхностных дефектов на конечном стальном продукте. Температура на поверхности твердой стали выше температуры плавления порошка на всей длине формы. В результате жидкий порошковый слой присутствует между твердыми порошковыми слоями и стальной оболочкой (струйкой). Этот слой критичен для поддержания низкого трения струйка/форма и, следовательно, избегания прилипания стальной оболочки.
Слои жидкой стали, ближайшие к форме, начинают твердеть. Качество и характеристики этой оболочки имеют первостепенное значение. Следовательно, необходимо контролировать и оптимизировать стабильность и качество затвердевшей оболочки. Это можно сделать путем регулирования скорости литья, скорости осцилляции формы, теплопереноса и свойств порошка формы: скорости плавления, состава, вязкости и т.д. Порошок, покрывающий жидкую сталь, формирует жидкий порошковый слой. Над этим слоем — углеродобогащенный синтерированный слой, а выше — нерасплавленный порошок. Порошок должен выполнять функции: (i) защита металла от окисления воздухом, (ii) термоизоляция для предотвращения частичного затвердевания на поверхности, (iii) абсорбция включений, поднимающихся на поверхность, (iv) смазка контакта металл-форма, (v) обеспечение однородного теплопереноса между струйкой и формой согласно условиям литья.
При осцилляции формы жидкий порошок, образованный на поверхности жидкой стали, проникает между стальной струйкой и формой, действуя как смазчик и регулируя извлечение тепла из струйки в форму. Если тепло рассеивается слишком медленно, слишком тонкая стальная оболочка образуется струйкой и может произойти «прорыв» — оболочка разрывается непосредственно под формой, так как не выдерживает ферростатического давления жидкой стали. С другой стороны, если скорость извлечения тепла слишком высока, в литом продукте могут появиться продольные трещины.
Характеризация порошка формы
Физическая характеристика играет важную роль в процедуре выбора и операционной оценке. В общем, для характеристики порошка формы рассматриваются химический состав, вязкость (включая начало кристаллизации) и плавленческое поведение.
Вязкость
Вязкость порошка влияет на инфильтрацию порошка при литье. В общем, инфильтрация увеличивается при снижении вязкости при тех же операционных условиях. Операционные окна для вязкости основаны на правилах большого пальца, но другие требования, такие как контроль захвата порошка, также играют важную роль при определении требуемой вязкости.
Плавленческое поведение
Плавленческое поведение сильно влияет на глубину жидкого бассейна и чувствительность к образованию обода/подвеса. Плавленческое поведение описывается траекторией плавления и скоростью плавления. В обоих случаях добавки свободного углерода считаются основным фактором. Другой главный параметр — условия течения в форме, т.е. стабильность менускуса при литье. Глубина жидкого бассейна результата из сбалансированных значений подачи и инфильтрации порошка.
Траектория плавления
Траектория плавления порошка определяется с помощью горячего ступенчатого микроскопа. Результаты обычно даются как значения температур размягчения, плавления и течения.
Скорость плавления
Скорость плавления порошков определяется так называемым методом размягчения. При этом методе измеряется смещение предварительно прессованного цилиндра порошка как функция времени при фиксированной температуре (1400 °C). Метод дает качественные результаты, которые можно связать с составом порошка, т.е. содержанием свободного углерода.
Производственный процесс
- Стальная шерсть: история, производство и безопасность
- Искусство ножниц: от древних пружинных лезвий к современным точным инструментам
- Цинк: свойства, применение и производственный процесс
- Нержавеющая сталь: свойства, производство и будущие применения
- Обнаружение и контроль включений в непрерывно литой стали для обеспечения высшего качества
- Продвинутая автоматизация и моделирование в непрерывной отливке стали
- Оптимизация непрерывного литья воздушно-распыльным охлаждением: эффективность и качество
- Тундш: ключ к качеству в непрерывной разливке стали
- Основы непрерывной литья стали: процесс и преимущества
- Точное литье нержавеющей стали в оболочке: передовое производство сложных деталей