



Кристаллизатор непрерывной литья: ключевой элемент для качества стали и эффективности производства
Кристаллизатор непрерывной литья
В процессе непрерывной литья жидкая сталь течет из ковша через раздаточный желоб (тундиш) в кристаллизатор. Кристаллизатор считается сердцем процесса непрерывной литья и играет критически важную роль в эффективности процесса и качестве заготовки. Именно в кристаллизаторе формируются конечная форма заготовки и качество поверхности стрэнда. Если условия в кристаллизаторе неверны, качество стрэнда нельзя исправить на последующих этапах. Внутри кристаллизатора жидкая сталь застывает на стенках водохлаждаемой медной формы, образуя твердую оболочку. Кристаллизатор представляет собой коробкообразную структуру с открытыми концами, содержащую водохлаждаемую внутреннюю облицовку из высокочистого медного сплава. Коробка может иметь различные формы и размеры для литья разных полуфабрикатов: блюмов, биллетов, круглых заготовок для швеллеров, плит и тонких плит.
После завершения выплавки стали в ковше жидкая сталь обычно отправляется на машину непрерывной литья. Сталь разливают из ковша в тундиш, а затем из тундиша в водохлаждаемую медную форму кристаллизатора, что вызывает образование тонкой затвердевшей стальной оболочки (рис. 1). Поток между сосудами движится гравитацией. Между тундишем и кристаллизатором эта движущая сила пропорциональна гидравлической нагрузке жидкой стали между верхней поверхностью металла в тундише и уровнем металла в кристаллизаторе. Управление скоростью подачи в кристаллизатор осуществляется с помощью дозирующих насадок, стопорных стержней или штоков. Уровень металла в кристаллизаторе, известный как «менискус», критически важен для качества поверхности литого изделия. Для обеспечения качества поверхности требуется точное и стабильное управление всеми параметрами в кристаллизаторе.
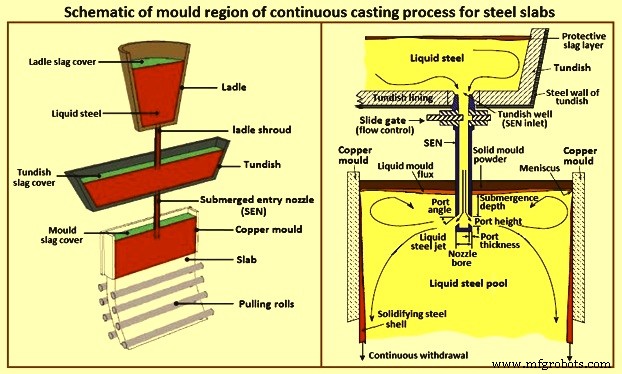
Рис. 1. Схема области кристаллизатора процесса непрерывной литья для стальных плит
Главная функция кристаллизатора — создать и стабилизировать твердую оболочку, достаточно прочную, чтобы противостоять металлистатическому давлению жидкого ядра и, таким образом, удерживать жидкую фазу на входе в зону вторичного распылительного охлаждения. Если система кристаллизатора работает некорректно, может произойти пробой: горячее жидкое ядро сталь прорвется наружу, выливаясь на оборудование и создавая чрезвычайно опасную ситуацию.
Управление потоком металла и смазка
Скорости потока металла согласовываются со скоростью литья плит с помощью стопорного стержня в тундише, штока или дозирующей насадки непосредственно над обсадой для управления скоростью подачи. Биллеты обычно литуют через фиксированные дозирующие насадки, а скорость стрэнда регулируется под изменения скорости потока стали. Для хорошего качества поверхности литого изделия критически важно точное поддержание уровня менискусa жидкой стали в узком диапазоне, как минимум в пределах ±5 мм от уставки, а обычно — в пределах ±3 мм. Измерение уровня можно осуществлять различными методами.
Поскольку существует относительное движение между стрэндом и стенкой кристаллизатора, требуется смазка. Тонкая пленка смазочного масла или шлака прокладывается между кристаллизатором и горячей жидкой фазой для предотвращения их прямого контакта, который может повредить кристаллизатор.
Жидкая сталь в кристаллизаторе для плит обычно покрывается слоем литейного порошка (порошка для литья) для защиты стали от повторного окисления и поглощения включений. Порошок имеет низкую температуру плавления и течет по поверхности жидкой стали, обеспечивая смазку кристаллизатора и помогая контролировать теплообмен. Он также защищает жидкую сталь от повторного окисления, термически изолирует свободную поверхность и поглощает включения, которые могут всплыть на поверхность. Ранее для предотвращения прилипания к кристаллизатору при литье биллетов обычно использовали рапсовое масло, которое впоследствии заменили синтетическими маслами.
Эволюция и современные требования к кристаллизаторам
Развитие и все более широкое применение непрерывной литья превратили кристаллизаторы из простых емкостей для жидкой стали в главный компонент, необходимый для достижения целей по качеству и производительности. Выбор всё более совершенных материалов, увеличивающих ресурс и улучшающих теплообменные свойства, в сочетании с исследованиями оптимального конуса, успешно сделали кристаллизатор объектом передовых технологий. Его характеристики специфичны для каждой машины непрерывной литья и постоянно развиваются для технологического совершенствования.
В процессе непрерывной литья медные пластины кристаллизатора контролируют форму и начальное затвердевание стального изделия, где качество либо создается, либо теряется. Поддержание надежного кристаллизатора без трещин в строгих допусках по размерам также критично для безопасности и производительности. Затраты на обслуживание кристаллизаторов составляют значительную долю операционных расходов литейной машины. Поэтому важно понимать термическое и механическое поведение кристаллизатора.
Экстремальный температурный градиент через медные пластины вызывает геометрические искажения кристаллизатора. Кроме того, длительная работа при высоких температурах приводит к ползучести. Эта ползучесть также связана с явлением термической усталости, вызванным множественными циклами нагрева и охлаждения до комнатной температуры, которые кристаллизатор испытывает в начальных и конечных переходных периодах литья, а также механическим поведением и прогнозированием потенциального повреждения тонких систем шлак-кристаллизатор для лучшего понимания роли динамики машины в процессе повреждения кристаллизатора. Кроме того, могут возникать фрикционные явления между стрэндом и кристаллизатором. Трение между затвердевающей сталью и кристаллизатором в основном скользящее (с небольшой долей липкого трения). Эти повреждения могут привести к катастрофическим последствиям.
Требования к материалам и покрытиям
Требования к производительности, которые должны выполнять кристаллизаторы и их материалы, зависят от конкретного применения и уровней напряжений. Эти уровни напряжений в основном предопределены машиной и параметрами литья. Это означает, что требуются множество различных форм заготовок в зависимости от типа и конструкции кристаллизатора. При проектировании нового кристаллизатора необходимо выбрать правильный профиль для достижения высокого качества продукции, оптимальных скоростей литья, плавной работы и долгого ресурса кристаллизатора.
В позиции менискусса, после начального очень короткого тесного контакта между жидкой сталью и кристаллизатором, образуется полностью определенная оболочка. После появления оболочки между затвердевшей стальной оболочкой и стенкой кристаллизатора обычно существует барьер. Этот барьер может быть жидким или твердым литейным шлаком, воздушным зазором или их комбинацией. Как только зародыш оболочки сформирован, он начинает расти в толщине. Однако изначально толщина очень мала, а температура оболочки высока, поэтому она очень пластична. Это означает, что кристаллизатор должен обеспечивать поддержку оболочки для поддержания необходимого поперечного сечения стрэнда. Эта поддержка должна быть непрерывной по окружности и вдоль длины кристаллизатора достаточно долго, пока оболочка не станет относительно самоносящейся.
Требования к современным материалам кристаллизаторов высоки для процессов литья близко к точной форме, разработанных в последние годы. Здесь достигаются очень высокие скорости литья, и гораздо большая доля жидкой стали должна затвердеть для формирования достаточно стабильной оболочки стрэнда. Получившиеся экстремальные температуры требуют кристаллизаторов с более высокой прочностью. Одновременно может возникать высокая переменная термическая нагрузка, например, на литейных роллах. Это широкое разнообразие требований должно удовлетворяться высокоразвитыми материалами и системной экспертизой.
Пропускной водохлаждаемый медный кристаллизатор — ключевой элемент машины непрерывной литья. Особое внимание уделяется проблемам, связанным с проектированием и материальными требованиями к кристаллизаторам. Использовалось несколько различных конструкций: тонкостенные трубчатые кристаллизаторы, цельные кристаллизаторы и кристаллизаторы из плит. Плитные кристаллизаторы обеспечивают хороший ресурс и позволяют избежать необходимости изготовления кристаллизаторов из цельных медных блоков.
Для обеспечения оптимальной работы кристаллизаторы должны сохранять свои исходные спецификации при средних рабочих температурах как можно дольше и, прежде всего, обладать адекватной теплоотдающей способностью. Термические напряжения, возникающие преимущественно на горячих гранях в области менискусса, приводят к более или менее быстрому и постоянному изменению формы кристаллизатора, сокращая его ресурс. Серьезность этого явления связана с уровнем температуры внутри кристаллизатора, разницей температур между горячими и холодными гранями, а также между областью менискусса и областью непосредственно под ним. Подходящее решение для каждого из различных эксплуатационных условий зависит от правильного выбора материала кристаллизатора.
Для кристаллизаторов использовались сталь, латунь и медь, но наиболее выдающимся материалом является практически чистая медь с небольшими добавками легирующих элементов, способствующими выпадению твердости или повышающими температуру рекристаллизации, так как оба эффекта, очевидно, обеспечивают более долгий ресурс. Популярными материалами кристаллизаторов являются: DHP-медь (деоксидированная высокофосфористая), CuAg, CuCrZr, CuNiBe и CuNiP. Покрытия кристаллизаторов наносятся для увеличения ресурса.
Свойства DHP-меди широко известны. DHP-медь до сих пор является самым широко используемым материалом для изготовления кристаллизаторов непрерывной литья биллетов, где тепловой поток обычно умеренный, а толщина кристаллизаторов не अत्यна.
Серебросодержащая медь получается добавлением 0,10% серебра к меди. Это повышает температуру рекристаллизации примерно на 100 °C. Благодаря своим свойствам этот сплав используется для изготовления кристаллизаторов литья блюмов и плит, где температура в области менискусса достигает и превышает 300 °C. Такие высокие температуры обуслованы значительной толщиной стенок и высоким тепловым потоком внутри кристаллизатора.
Тот факт, что этот материал сохраняет свою начальную твердость (HB выше 80) в течение длительных периодов воздействия при 300 °C, также позволяет перерабатывать пластины, подвергшиеся многократному износу, до достижения минимально допустимой толщины. Серебросодержащая медь также широко используется для кристаллизаторов производства биллетов в специальных условиях: слабосерийное литье, высокие скорости литья, неоптимальные условия охлаждения, высокий дельта температуры охлаждающей воды и другие.
Для улучшения механических свойств при высоких температурах медных сплавов с высокой теплопроводностью металлурги обратились к структурно закаляемым сплавам. Основными элементами для этих медных сплавов, растворимость которых обычно меняется в зависимости от температуры, являются: Be, Cr, Co, Cd, Fe, Mg, Mn, Ni, Nb, P, Si, Sn, Ti, Zr. Существует несколько сплавов, которые можно получить в перенасыщенном растворе этих элементов, но результаты не всегда совместимы с промышленными требованиями, такими как решение экологических проблем, высокие затраты и чрезмерная потеря теплопроводности. Поэтому число сплавов, применимых на практике, значительно сокращается. Процент добавок элементов дополнительно ограничивается необходимостью согласовать высокий уровень твердости с высокой степенью теплопроводности. Сплав CuCrZr (медь-хром-цирконий) удовлетворяет всем вышеуказанным требованиям и используется также потому, что его отличные свойства позволяют ему сохранять твердость при длительном воздействии высоких температур.
Успешное дальнейшее развитие процесса непрерывной литья значительно увеличило потребность в корректировках кристаллизатора, позволяющих технологии непрерывной литья соответствовать ожиданиям участников этой отрасли. В настоящее время, принимая вызов, ассортимент традиционных материалов расширен новым сплавом (CuNiP), химический состав которого может изменяться в соответствии с отдельными приложениями, тем самым индивидуализируя каждый тип кристаллизатора для удовлетворения специфических требований каждого пользователя. Данный сплав позволяет правильно сочетать теплопроводность и механическое сопротивление при высоких температурах в попытке минимизировать проблему температурных вариаций по всей периметру кристаллизатора. Это имеет очевидные преимущества для условий затвердевания без чрезмерных термических напряжений в затвердевшей коже, а также в самом кристаллизаторе. Контролируемая теплопроводность этого нового сплава значительно уменьшает критическое состояние условий охлаждения, которые обычно связаны с тремя переменными: (i) толщина смазочной пленки, (ii) тепловой поток и (iii) усадка твердой кожи. В результате устраняются как чрезмерные термические напряжения, так и проблемы с трещинами.
Поверхность медного кристаллизатора, контактирующая с горячей жидкой сталью, часто покрывается для обеспечения более твердой рабочей поверхности и предотвращения захвата меди на поверхности литого стрэнда, что может способствовать развитию поверхностных трещин на литом изделии. Обычно используют хром-никелевое покрытие, часто с промежуточным слоем никеля для улучшения сцепления. Технология хромирования значительно продвинулась. Теперь осаждение с толщиной, соответствующей различным потребностям, гарантирует полностью удовлетворительные результаты на всех уровнях.
В настоящее время доступны как металлические, так и керамические покрытия. Керамическое покрытие позволяет увеличить ресурс кристаллизатора, но не широко используется из-за высокой стоимости и низкого теплообмена. Наоборот, металлическое покрытие основано либо на никеле, либо на хроме. Несмотря на свою хрупкость и низкую износостойкость, хром является наиболее используемым металлическим элементом в покрытиях кристаллизаторов.
Обычно для покрытия экструдированных медных труб кристаллизаторов используют специальные Ni-Cr покрытия. Это покрытие состоит из двухслойного никелирования и хромирования. Компонент, контактирующий с горячей гранью экструдированной меди, представляет собой никелевый сплав, который затем накрывается слоем твердого хрома. Этот подход основан на опыте производства четырехплитных кристаллизаторов. Соответственно, фундаментальный процесс нанесения слоя никеля между хромом и медью для достижения значительно большего ресурса кристаллизатора особенно полезен для предотвращения образования трещин в хромовом покрытии, особенно в зоне менискусса кристаллизатора. Никелевый сплав, в действительности, имеет коэффициент теплового расширения почти в два раза больший, чем хром. Следовательно, никелевое покрытие лучше способно переносить большее расширение меди, происходящее в зоне менискусса в процессе литья.
До сих пор никелирование внутренней поверхности однотонного экструдированного кристаллизатора было особенно сложным, технические проблемы касались равномерности и качества поверхности никелевого покрытия. С появлением процесса Ni-Cr покрытия стало возможным достичь гладкой и последовательной никелированной поверхности как в углах, так и на плоских поверхностях горячей грани трубы кристаллизатора. Сравнительные промышленные испытания на ряде сталелитейных заводов подтвердили значительное увеличение среднего ресурса труб кристаллизаторов с Ni-Cr покрытием по сравнению с трубами с традиционным хромовым покрытием.
Известен эксплуатационный факт: вывод однотонной экструдированной трубы кристаллизатора из эксплуатации определяется условиями износа ее внутренних размеров. Если не устранять, эти условия износа могут привести к проблемам затвердевания и/или дефектам в конечном литом изделии. Также известен факт: углы трубы кристаллизатора изнашиваются быстрее других областей внутри трубы, что является функцией быстрого затвердевания, происходящего в углах. Для решения этой проблемы разработан метод нанесения хромового покрытия с определенными геометрическими характеристиками, при котором толщина хрома в углах большая.
Эта уникальная геометрия покрытия обеспечивает покрытие, которое лучше противостоит износу углов, сохраняя при этом теплоотдающие свойства, необходимые для правильного затвердевания плоских граней. Сравнительные лабораторные и полевые испытания подтвердили, что эта новая уникальная геометрия покрытия значительно решает проблему износа углов.
Хромовое покрытие все еще широко используется для плитных кристаллизаторов блюмов и швеллерных заготовок, технология хорошо известна. Плитные кристаллизаторы для литья плит обычно никелируются и имеют разную толщину и различные конфигурации. Тонкий хромовый слой иногда наносят для повышения долговечности никелевого покрытия.
Помимо никеля, доступного в двух конфигурациях твердости, недавно испытывали новые никелево-кобальтовые сплавы, которые обеспечивают лучшую износостойкость. Выбор одного из стандартных решений, описанных выше, полностью зависит от конкретных эксплуатационных условий, которые принимает каждый пользователь, и от требований к обслуживанию и переточке кристаллизаторов. Через сравнительные испытания пользователь должен определить оптимальную толщину покрытия для увеличения доступности и стоимостной эффективности, что в свою очередь обеспечивает более долгий ресурс кристаллизатора.
Оптимизация параметров кристаллизатора
Для оптимизации кристаллизаторов рассматриваются параметры: (i) химия литой стали, (ii) литейный шлак, (iii) скорость литья, (iv) конус кристаллизатора, (v) толщина стенки, (vi) условия охлаждения (качество воды, расход, скорость), (vii) регулировка направляющих стрэнда, (viii) регулировка осциллирующего устройства и (ix) изменение ширины и др. Следовательно, необходимо тщательно рассматривать каждый отдельный случай для тонкой настройки.
Наиболее подходящая длина кристаллизатора непрерывной литья составляет 510–915 мм, диапазон, который, кажется, остается постоянным независимо от размера сечения. Рис. 2 показывает зависимость скорости литья от длины кристаллизатора. Этот удивительный результат объясняется более высокими скоростями отвода тепла, достигаемыми при меньших сечениях и более высоких скоростях литья. Также для меньших сечений при выходе из кристаллизатора допускается более тонкая кожа, чем для больших сечений, потому что выбухание затвердевающей оболочки менее сильно. При более высоких скоростях литья необходимо использование увеличенного конуса в кристаллизаторе для поддержания высоких скоростей отвода тепла, особенно для узких граней плитных кристаллизаторов.
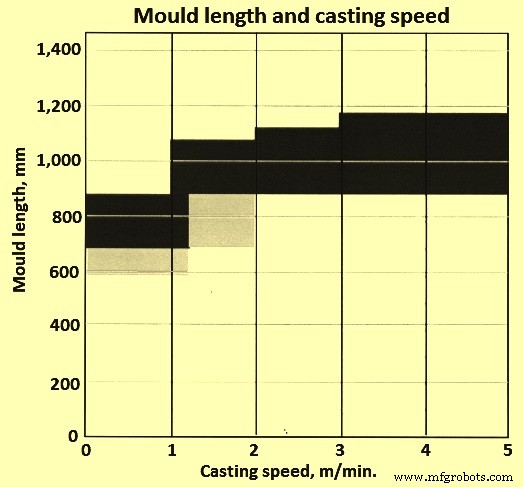
Рис. 2. Длина кристаллизатора и скорость литья
Конструктивные варианты кристаллизаторов
Существует три основных варианта конструкции кристаллизаторов непрерывной литья: (i) плитные кристаллизаторы для плит и крупных блюмов (рис. 3), (ii) трубчатые кристаллизаторы для биллетов, мелких блюмов и круглых заготовок (рис. 4), и (iii) блочные кристаллизаторы с просверленными каналами охлаждения для сложных форм, таких как швеллерные заготовки. Для литья тонких плит в компактной полосной прокатке используется воронкообразный кристаллизатор (рис. 4). Плитные и трубчатые кристаллизаторы — популярные типы, тогда как блочные и воронкообразные кристаллизаторы дороги из-за количества используемой меди и объема механической обработки.
Производство плитных кристаллизаторов включает литье плиты, которая затем горяче прокатят (или ковают) и затем холоднокатят. Вся плита ультразвуково инспектируется. Только плиты, прошедшие тест на 100%, затем обрабатывают на высокоточных станках с ЧПУ для достижения соответствия строжайшим допускам технических спецификаций. Этот этап также включает сварку стальных шпилек, когда плитные кристаллизаторы рассчитаны на эту конфигурацию. Наконец, наносится гальваническое износостойкое покрытие, если это предусмотрено, после чего плитный кристаллизатор идет на финальную инспекцию.
В плитных кристаллизаторах пластины из меди обычно имеют толщину 30–60 мм. Они монтируются на водяные жакеты. Эти плитные сборки затем сжимаются вместе для формирования необходимых граней кристаллизатора, определяющих поперечное сечение литого изделия. Охлаждение достигается водяным охлаждением в пазах на холодной поверхности медной пластины. Вода направляется через раму кристаллизатора в распределительную камеру внизу кристаллизатора, затем вверх по охлаждающим пазам к вершине кристаллизатора и в собирательную камеру перед возвратом через раму к водоочистной установке. Охлаждающие пазы могут находиться в меди или в подложке водяного жакета.
Когда начальное затвердевание оболочки происходит у менискусса, сталь проходит фазовое превращение из жидкой в твердую с сопутствующим объемным усадкой. Поперечное сечение стрэнда поэтому усаживается после начального затвердевания у менискусса. Для следования за усадкой затвердевающего материала и поддержки новосозданного стрэнда пластины кристаллизатора имеют коническое сечение стрэнда по толщине и ширине. Конусы изначально следовали простому линейному профилю. Сегодня применяются гораздо более сложные конические профили с множественными или параболическими профилями, которые точнее следуют усадке продукта. Типичные значения для узких граней плит: 0,9–1,2% на метр, для широких граней плит: 0,35–0,45% на метр.
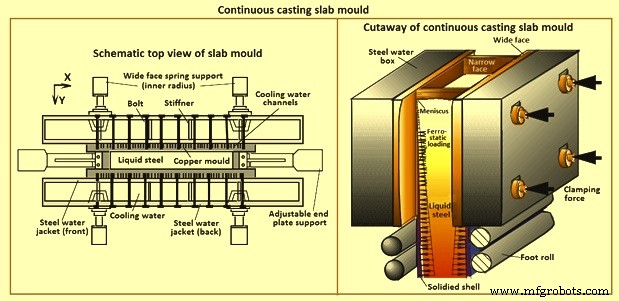
Рис. 3. Кристаллизатор непрерывной литья плит
Производство трубчатых кристаллизаторов начинается с литья прутков с круглым сечением. Они затем горяче экструдируют или ковают. Экструдированная труба затем холоднопарируют и формируют для достижения геометрических и механических характеристик, требуемых техническими спецификациями, которые, конечно, также включают конус. Для последнего этапа, который является самым критическим в производственном цикле, должен использоваться хорошо оборудованный мощный пресс. Формирование осуществляется специальным стальным оборудованием, специфичным для каждого кристаллизатора и изготавливаемым на станках с ЧПУ. Наконец, трубчатый кристаллизатор проходит механическую обработку и затем хромируется внутренне, перед инспекцией и измерением.
Для трубчатых кристаллизаторов нет разрыва по окружности медного кристаллизатора, так как он сформирован медной трубой. Поэтому нет необходимости сжимать отдельные пластины вместе. Водяной жакет расположен вокруг всей окружности трубы. Необходимо центрировать трубу кристаллизатора внутри водяного жакета. Толщина труб обычно 10–12 мм для мелких биллетов и до 30–40 мм для литья крупных круглых сечений.
В трубчатом кристаллизаторе охлаждение достигается кольцевым зазором с водой вокруг всей окружности трубы. Толщина кольцевого зазора должна быть равномерной для обеспечения равномерного потока воды вокруг всей окружности и, следовательно, равномерного теплообмена. Обычно вода течет снизу вверх кристаллизатора примерно так же, как в плитном кристаллизаторе. Поскольку трубчатые кристаллизаторы используют более тонкую медь, чем плитные, необходимо работать с более высокими скоростями воды для подавления пузырькового кипения. Типичные скорости могут составлять 11–13 м/с.
В трубчатых кристаллизаторах коничность также применяется к охлаждающим граням трубы для компенсации усадки только что сформированного сечения оболочки/стрэнда. При литье биллетов скорости литья довольно высоки (до 6 м/мин), и усадка более pronunciated. Параболические коничности успешно применялись для обеспечения хорошей поддержки сечения оболочки/стрэнда.
Исторически, когда не применяли сложные коничности в сочетании с высокими скоростями литья, очень тонкая оболочка биллета усаживалась и отступала в угловой области кристаллизатора. Это приводило к снижению теплоотдачи и замедлению роста оболочки в углах, что, в свою очередь, давало либо потенциальные условия пробоя, либо опасность проблем качества, таких как трещины близко к углам. Новые сложные поперечные сечения направлены на уменьшение эффекта отступления оболочки в углах и, следовательно, на более равномерный рост оболочки. В случае трубчатых кристаллизаторов лимитирующим фактором ресурса обычно является потеря коничности из-за искажений близко к менискуссу.
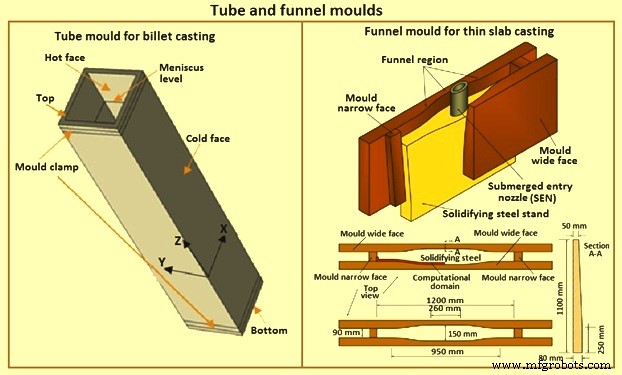
Рис. 4. Трубчатый и воронкообразный кристаллизаторы
В литье тонких плит наиболее инновационным технологическим решением является концепция уменьшения жидкого ядра (LCR). Воронкообразный кристаллизатор — первая конкретизация этой концепции. Возможно, придуманный регбистом, форма была спроектирована для размещения погружной насадки, обязательной технологии для литья чистых алюминисто убитых углеродистых сталей.
Осциллирующие кристаллизаторы приняты почти повсеместно, хотя стационарные кристаллизаторы могут успешно использоваться с эффективными системами смазки. Осцилляция обычно синусоидальна, движение, которое легко достигается простыми механическими устройствами. Используют достаточно короткий ход и высокую частоту для обеспечения короткого периода «негативной полосы» в каждой осцилляции, когда средняя нисходящая скорость движения кристаллизатора больше скорости извлечения литейного стрэнда в направлении литья. Частоты осцилляции повышаются от 50 циклов в минуту (цикл/мин) до 60 циклов/мин до 250–300 циклов/мин, с преимуществами: менее глубокие осцилляторные следы, меньше трещин и сниженные требования к кондиционированию.
Производственный процесс
- Стальная шерсть: история, производство и безопасность
- Искусство ножниц: от древних пружинных лезвий к современным точным инструментам
- Цинк: свойства, применение и производственный процесс
- Нержавеющая сталь: свойства, производство и будущие применения
- Обнаружение и контроль включений в непрерывно литой стали для обеспечения высшего качества
- Продвинутая автоматизация и моделирование в непрерывной отливке стали
- Оптимизация непрерывного литья воздушно-распыльным охлаждением: эффективность и качество
- Премиальные порошки для форм непрерывной литья: для высококачественного производства стали
- Тундш: ключ к качеству в непрерывной разливке стали
- Точное литье нержавеющей стали в оболочке: передовое производство сложных деталей