



Ключевые факторы надежной непрерывной литья стальных блюмов
Важнейшие аспекты непрерывной литья блюмов
Непрерывная литья стальных блюмов — чувствительная к множеству факторов операция. Требует адекватного управления, стабильности и производстве качественной заготовки со здоровой механической структурой, а также непрерывного процесса с минимальными задержками. Необходим хороший контроль операционных параметров для получения качественных и непрерывных блюмов.
Ключевые аспекты: (1) качество блюмов, (2) продуктивность машины, (3) себестоимость. Необходима оптимизация параметров для высокой продуктивности и качества при снижении затрат. Доступность машины и надежность процесса — критические факторы.
Непрерывная литья блюмов — высокогибкий процесс, оператор должен мгновенно реагировать на меняющиеся требования. Спектр качеств: от простой конструкционной стали (арматура) до передовых «специальных качеств прутка» (SBQ) для автопрома и инженерии, а также высококачественной проволоки (мягкая сталь, арматура для прессованного бетона, корд для шин).
Температурные поля и качество литья
При непрерывной литье качество блюмов, термические напряжения, поверхностные дефекты и трещины сильно зависят от температурного распределения по всей длине блюма. Главное внимание — поверхностным температурам, особенно углам. Но с технологической точки зрения распределение температуры в ядре блюма, тесно связанное с металлургической длиной и процессом разгибания, также крайне важно. Поэтому мониторинг, прогноз, контроль и оптимизация стратегии вторичного охлаждения — приоритетные задачи операторов литейных машин для блюмов.
Физика кристаллизации стали
Кристаллизация — переход из жидкого в твердое. Сопровождается уменьшением объема жидкости и увеличением объема твердой фазы. Образуется кристаллическая структура, растут кристаллы. Кристаллы, выпадающие из жидкой стали — первичные кристаллы, структура — первичная структура. Первичная структура влияет на дальнейшее поведение стали при давлении и, отчасти, на свойства готового изделия.
Кристаллизация начинается при температуре, где твердое состояние имеет более низкую свободную энергию, чем жидкое. При определенной температуре свободные энергии жидкого и твердого вещества равны, вещество существует в обеих фазах. Это — температура равновесия (теоретическая температура кристаллизации), состояние равновесия. Выше — жидкое имеет меньшую свободную энергию, ниже — твердое. Кристаллизация может начаться только когда свободная энергия охлажденной жидкости ниже равновесной.
Необходимо охладить жидкость ниже теоретической температуры — переохлаждение жидкости, его величина — степень переохлаждения. Температура начала кристаллизации — фактическая температура кристаллизации. Жидкая сталь — многокомпонентный раствор, вышесказанное касается чистых веществ, поэтому нужно учитывать конституциональное переохлаждение.
Первый этап — образование центров кристаллизации и нового интерфейс ядро-жидкость, после чего ядра могут расти. При малой степени переохлаждения разность свободных энергий жидкости и образующихся ядер минимальна — мало ядер. Крупнозернистая структура, так как скорость зарождения ниже скорости роста ядер. Со степенью переохлаждения разность энергий растет → растут скорость зарождения и роста. Скорость зарождения растет быстрее. Много ядер с малым склонностью к росту — мелкозернистая структура затвердевшей стали.
Знание процесса твердения важно для эксплуатации непрерывной литья, потому что: (1) позволяет определить толщину затвердевшего слоя в самых опасных местах (например, на выходе из кристаллизатора), (2) определить длину пути заготовки, (3) определить скорость затвердевания, влияющую на химическую негомогенность. Толщину часто считают упрощенно: d = k·tⁿ, где d — толщина слоя (мм), t — время (мин), k — коэффициент затвердевания (мм/мин). k существенно зависит от: (1) сечения заготовки, (2) перегрева стали над ликвидусом, (3) химического состава и интенсивности охлаждения.
Факторы, ограничивающие скорость литья и продуктивность
Продуктивность растет со скоростью литья и площадью сечения. Скорость ограничивается рядом явлений:
- Колебания уровня и волны на мениске ухудшаются при повышении скорости → проблемы поверхностного качества, даже пробои липучего типа (sticker breakouts). Решение: изменение дизайна насадки (поток вниз или нижний вертикальный порт), электромагнитные силы, изменение шлака кристаллизатора, контроль течения в кристаллизаторе.
- Осевые деформации от сил колебания и вытяжения, преодолевающих трение на границе застывающей оболочки и кристаллизатора. Поперечные трещины и пробои могут лимитировать скорость, особенно при несоосности, избыточном конусе или разрыве жидкого слоя шлака. Напряжения малы, если жидкий слой шлака непрерывен по всей поверхности и выравнивание хорошее.
- Мембранные деформации в тонкой оболочке от ферростатического давления жидкого бассейна под кристаллизатором. Трещины и пробои, если оболочка недостаточно толста на выходе. Критическая толщина ~3 мм для многих марок. Достигается при любой реальной скорости → другие критерии важнее.
- Локальная неоднородность роста оболочки → локально горячие и тонкие зоны → продольные трещины и пробои даже при средней толщине выше критической. Решение: оптимизация поведения шлака при начальном затвердении, режим колебаний, дизайн конуса для непрерывной смазки, низкого и равномерного начального теплопотока, конус кристаллизатора, соответствующий профилю усадки оболочки. Перitectic и аустенитные нержавейки наиболее чувствительны. Перегрев от струй вливаемой стали тоже способствует, особенно у граней, где струя ударяет при заливоче через погруженные бифуркационные насадки.
- Избыточный выбуч заготовки под кристаллизатором → внутренние трещины и пробои при экстремальном выбуче. Контроль: достаточное число опорных роликов, их выравнивание, контроль спреев под кристаллизатором, избегание резких изменений шага роликов, спреев, скорости литья.
- Металлургическая длина (расстояние от мениска до точки финального затвердевания центра) растет прямо пропорционально скорости литья при заданном сечении и ограничивает макс. скорость. Система отсечения и опорных роликов должна удлиняться. Противоинтуитивно, но усиление спреев незначительно сокращает металлургическую длину.
- Перегрев заготовки ниже зон спреевого охлаждения → внутренние тензоры и горячие трещины (hot-tear), растущие с скоростью. Понимание заложено в пионерских работах Бримакомба для критериев проектирования спреевых зон. Спреевая зона должна быть удлинена для избежания трещин.
- Специальные качественные требования иногда лимитируют скорость. Пример: ультранизкоуглеродистые стали — низкий верхний предел скорости для снижения pencil pipe и пузырчатки от застревания аргона на внутреннем радиусе кривых кристаллизаторов. Скорость можно поднять только осторожными изменениями режима, избегая конкретных дефектов.
Для повышения скорости литья нужен тщательный анализ множества явлений. 8 отдельных критериев, любой из которых может ограничить скорость при данных условиях.
Механические свойства стали при высоких температурах
Для гладкой работы машины литья блюмов оператору нужны знания о механических свойствах стали при высоких температурах:
- Горячая пластичность стали — сниженная пластичность в определенных температурных интервалах, важна для образования трещин. Рис. 1 показывает зоны пониженной горячей пластичности и механизмы ломкости. Три зоны. Высокотемпературная и низкотемпературная вносят главный вклад в трещины при литье. Средняя — редко виновна.
- Высокотемпературная зона низкой пластичности — в пределах 30–70 °C от температуры солидуса, где относительное удлинение при разрыве <1%. Потеря пластичности связана с микroseгрегацией серы (S) и фосфора (P) на границах дендритов. Обогащение растворителем локально снижает солидус → «нулевая» температура пластичности ниже объемного солидуса. Растяжение в этой зоне разделяет дендриты, поверхность разлома — гладкая округлая (характерна для разрыва жидкой пленки). Марганец (Mn) полезен, особенно при Mn/S >20, так как связывает S в менее вредные MnS, снижая жидкую пленку. Рост S, P, Sn, Cu ухудшает пластичность, относительно нечувствительно к скорости деформации и последующей термообработке. Трещины в блюмах обычно образуются в этой зоне. Глубина трещин от поверхности важна — показывает толщину оболочки в момент образования.
- Низкотемпературная зона низкой пластичности — в двухфазной области аустенит-феррит ниже Ar3. Соответствует зоне E на рис. 1. Механизм ломкости — концентрация деформации в первичной ферритной пленке на границах аустенитных зерен. Феррит более пластичен и менее прочен → ослабляет структуру. Выпадения AlN, Nb(CN), BN усугубляют проблему, усиливая концентрацию и ломкость зерновых границ феррита, каждый выпад ядрит микропустоту. Первичный феррит способствует преференциальному выпадению на границах (нитриды менее растворимы в феррите). Пластичность минимальна, когда области первичного феррита первого раза связываются в непрерывную пленку на границах аустенита. Толщина этой проэвтектойдной ферритной пленки — управляющий фактор пластичности. При более низких T или больших выдержках рост толщины пленки улучшает пластичность. Диапазон потери пластичности ~500–900 °C.
- В процессе прохождения машины заготовка подвергается меняющимся термическим условиям и механическим нагрузкам, порождающим напряжения и деформации. Для трещины в данной точке нужны два условия: (1) напряженно-деформированное состояние растяжное, (2) предел прочности или относительное удлинение при разрыве превышены.
- Принцип возникновения термических напряжений — требует ограничения свободного расширения/сжатия или нелинейных градиентов в материале. При непрерывной литье условия в заготовке приближены к обобщенному плоскому деформированию, допускающему продольное расширение (в направлении литья) → минимизация продольных напряжений/деформаций. Продольные термические градиенты пологие vs поперечные. Поэтому поперечные трещины (требуют продольного компонента) редко связаны с неблагоприятными термическими условиями — почти всегда механического происхождения. В поперечной плоскости — большее препятствие свободному расширению, в сочетании с крутыми и часто нелинейными температурными градиентами → высокие поперечные термические напряжения. Резкие изменения интенсивности теплоотвода смещают градиенты, преимущественно на поверхности. Преференциальное расширение/сжатие этих зон также порождает напряжения в поперечной плоскости. Благодаря высоким температурам в застывающей заготовке быстрое расслабление этих напряжений возможно за счет ползучести. Но результирующая деформация, если она избыточна относительно удлинения при разрыве и растяжная, может привести к продольным трещинам. Непрямоугольность из-за неравномерного охлаждения в кристаллизаторе или спреях дает растяжные напряжения в тупых углах или off-corner областях блюмов → продольные угловые или off-corner трещины. Перегрев поверхности блюмов под кристаллизатором или спреями вызывает расширение поверхностных слоев, накладывая растяжение на фронт затвердевания, где сталь менее пластична. Если есть зажим в углах блюма в кристаллизаторе, избыточное охлаждение участка грани вызывает локальное растяжение и продольные впадины/трещины. Переохлаждение в зоне мениска или верхних спреевых зон → поверхностные растяжные деформации → продольные фасеточные трещины.
- Источники механических напряжений в застывающей заготовке: прилипание в кристаллизаторе, плохая смазка, режимы колебаний, избыточный конус → силы вытяжения действуют на заготовку. Осевые растяжные напряжения/деформации концентрируются в локально тонких зонах оболочки (колебательные следы) → поперечные впадины/трещины. Напряжения на фронте затвердевания: сжимающие в позиции макс. выбуча, растяжные под роликом при сжатии выбуха. Если конус недостаточен, выбух в нижней части кристаллизатора вызывает шарнирное действие в off-corner зонах и растяжение на фронте затвердевания.
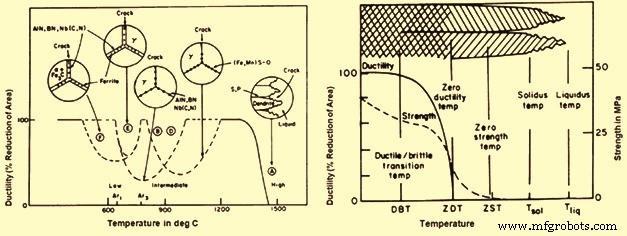
Рис. 1 Температурные зоны пониженной горячей пластичности стали и механические свойства
Твердение заготовки
Тепловые процессы внутри застывающей заготовки (извлечение перегрева, рост застывающей оболочки) влияют на качество блюма. Знание температурного распределения в твердой оболочке ценно для качества: показывает быстрые изменения градиентов, генерирующие напряжения и трещины. Перегрев поверхности блюма под вторичным охлаждением — пример.
Обычно перегрев извлекают в основном в кристаллизаторе. Важно: сильная связь перегрева с равнокамерной зоной в блюме из-за поведения свободно движущихся кристаллитов. Теплоотвод в кристаллизаторе, зависящий от ряда переменных, влияет на внутреннюю структуру, внутренние трещины, тяжесть центральной сегрегации и пористости.
Профиль оболочки особенно важен для качественного блюма без поверхностных/внутренних трещин. Обычно все трещины образуются в зоне низкой пластичности у фронта затвердевания (в пределах 50–100 °C от солидуса). Расстояние трещины от поверхности — прямой показатель толщины оболочки в момент образования.
Пример осевого профиля толщины оболочки и температуры середины грани с позицией halfway cracks и перегревом под спреями при литье блюма — рис. 2. Примерная осевая позиция образования трещин видна близко к выходу из зоны вторичного охлаждения, ниже которой температура середины грани резко возрастает. Быстрый нагрев генерирует растяжные напряжения в зоне низкой пластичности у фронта затвердевания. Для предотвращения спреи должны минимизировать поверхностный перегрев. Фактически — удлинение зоны вторичного охлаждения с осево сужающимся водяным потоком для снижения разрыва теплоотвода между концом спреевой зоны и входом в радиационное охлаждение. Профиль оболочки также помогает отличать трещины, возникшие в кристаллизаторе или ниже.
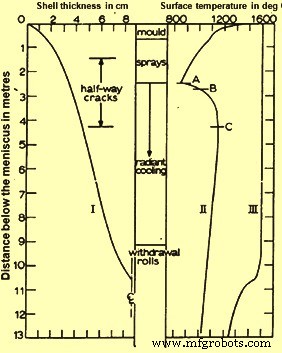
Рис. 2 Осевой профиль толщины оболочки и температуры середины грани
Прогноз дна бассейна важен по двум причинам. (1) Жидкий бассейн не должен выходить за стойку отсечения. Глубина бассейна и скорость литья линейно связаны → контроль глубины скоростью. Причина линейности: время затвердевания сечения примерно постоянно и не зависит от скорости. (2) Знание глубины помогает предотвратить трещины при разгибании (unbending) при выпрямлении блюма в горизонталь. Если заготовка не затвердела в разгибателе, растяжные напряжения в зоне низкой пластичности у фронта затвердевания могут дать трещины (зависит от конструкции разгибателя). Скорость литья может быть ограничена для обеспечения полного затвердевания и устранения зоны низкой пластичности до разгибателя.
Два аспекта твердения, требующие понимания: (1) структура (колоннарная vs равнокамерная) и (2) рост твердой оболочки, обрамляющей жидкий бассейн. Структура критична для качества — влияет на внутренние трещины и макросегрегацию. Равномерность роста оболочки может усугублять продольные поверхностные трещины и частоту поперечных впадин/пробоев.
Структура заготовки
На размер центральной равнокамерной зоны относительно окружающей колоннарной влияют: (1) перегрев стали, (2) состав, (3) поток в жидком бассейне, (4) сечение, (5) дизайн машины (кривая или прямая). Доминирует перегрев (обычно измеряют в раздатчике). Колоннаровая зона расширяется за счет равнокамерной с ростом температуры (ликвидус + перегрев). Макс. эффект при перегреве <30 °C. Низкий перегрев желателен (насколько возможно без замерзания насадок) для максимизации равнокамерной структуры — более трещиностойкой и снижающей макросегрегацию.
Содержание C влияет на длину колоннаровой зоны. Равнокамерная структура предпочтительна в среднеуглеродистом диапазоне (0,17–0,38% C). Рост P с 0,008% до 0,02% в блюмах с 0,13–0,30% C также сужает колоннаровую зону.
Аналогичные эффекты при электромагнитном перемешивании. Индуцированный поток может заметно усилить рост равнокамерной зоны, особенно при перемешивании в кристаллизаторе при умеренном перегреве. Перемешивание под кристаллизатором может прерывать рост колоннаровых дендритов, но осторожно — минимизация белых зон затвердевания (на сернистых печатях заготовки). Крупное сечение также благоприятствует равнокамерной зоне.
Дизайн машины (прямая или кривая) влияет на структуру. Колоннаровая зона у внутреннего радиуса (верхней грани) обычно доходит до центральной линии, у внешнего радиуса (нижней грани) — значительно короче. Характерно для кривых машин vs аксисимметричную структуру прямых. Предполагают: кристаллы, рожденные на мениске, падают в бассейн и оседают преференциально на фронт затвердевания, идущий от внешней грани. Рост колоннаровых дендритов прекращается, а у внутренней грани — продолжается беспрепятственно. Факторы влияют через генерацию и выживание несвязанных кристаллов. Перегрев силен — кристаллы переплавиваются в горячей жидкости, колоннаровый рост идет свободно. Средний C дает больше равнокамерной структуры — кристаллы, попавшие в горячую зону, должны переплавляться через твердофазное превращение γ→δ, включающее диффузию C — малая, но важная кинетическая преграда.
Рост оболочки
В зоне кристаллизатора скорость роста оболочки определяется внешним теплоотводом. Все переменные, влияющие на распределение теплопотока кристаллизатора, напрямую влияют на рост оболочки. Ниже, где оболочка утолщилась, проводимость через саму сталь становится определяющей.
Важный аспект роста оболочки, особенно в кристаллизаторе — неоднородность. Оболочка может быть локально тонкой у глубоких колебательных следов, где зазор сталь/кристаллизатор велик. Содержание C влияет на равномерность роста. При изучении оболочек при пробоях: максимальная неоднородность при 0,1% C из-за заметной морщинистости поверхности. Морщины и зазоры снижают теплоотвод кристаллизатора. Причина — усадка при превращении δ→γ, которое при 0,1% C проходит в твердой фазе при наивысшей температуре.
Макросегрегация
В непрерывно литых блюмах тяжесть центральной макросегрегации и пористости связана со структурой. Обычно: больше колоннаровая зона → больше качественных проблем. Факторы, способствующие равнокамерной структуре (низкий перегрев, состав, средний C, ЭМ-перемешивание в кристаллизаторе, крупное сечение) — благоприятны для качества.
Сложность контроля макросегрегации в блюмах جزئна от генерации/выживания несвязанных кристаллов, но также от уплотнения кристаллов в нижней части бассейна, где твердая фракция растет. При неблагоприятных условиях периодическое сближение кристаллов у дна изолирует карманы жидкости, замерзающие в усадочные полости и зоны макросегрегации (C, Mn, S, P). Для литья высокоуглеродистых сталей, склонных к этому, недавний подход: лить с высоким перегревом для устранения кристаллов (и равнокамерной структуры) при интенсивном спреевом охлаждении для максимизации скорости затвердевания, снижая склонность к сегрегации.
Макросегрегация на центральной линии происходит преимущественно от выбуха близко к завершению затвердевания. Выбух затягивает обогащенную остаточную жидкость вниз, где она замерзает на центральной линии. Трещины могут возникнуть одновременно при сильном выбухе. Размер равнокамерной структуры важен для сегрегации, как и для «полу-макросегрегации» (пятна внутри блюма). Морфология и упаковка кристаллов, а также ЭМ-перемешивание влияют на масштаб макросегрегации.
Производственный процесс
- Ключевые стандарты качественного контроля для превосходства в ЧПУ обработке
- Ключевые аспекты проектирования доменных печей и их вспомогательного оборудования
- Продвинутая автоматизация и моделирование в непрерывной отливке стали
- Оптимизация непрерывного литья воздушно-распыльным охлаждением: эффективность и качество
- Премиальные порошки для форм непрерывной литья: для высококачественного производства стали
- Тундш: ключ к качеству в непрерывной разливке стали
- Основы непрерывной литья стали: процесс и преимущества
- Повышение качества стали бесконтактным электромагнитным перемешиванием при непрерывной литейке
- Кристаллизаторы: ключевой компонент непрерывной литья стали
- Сплав WL 3.1754 T6 — высокотемпературный материал для редукторов и воздушных впусков