



Ключевые аспекты прокатки проката круглого сечения (проволоки) в сталеплавильном производстве
Важнейшие аспекты прокатки пролока
Проволочный проката (проволока) — стальной продукт, обычно круглого сечения, получаемый горячей прокаткой стальных блюмов. Его особенность — длительные последующие обработки на вторичных и третичных стадиях до получения готовых изделий, которые часто служат критически важными элементами в различных отраслях промышленности.
За последние годы технологическое развитие производства пролока стимулировалось растущими требованиями потребителей к качеству для множества применений: стальные шнуры для армирования автомобильных шин (латунно/бронзово-покрытая бусинная и шнуровая проволока), высокопрочные тросы, оцинкованная проволока для подвесных мостов и дорог, ж/д стрелки, пружинная проволока, арматурные ленты, крепежи, сварные пруты, пруты для армирования предварительно напряженных бетонных конструкций (ПС-проволока), пильная проволока для резки кремниевых пластин в фотоэлектронной промышленности, музыкальная проволока и др.
Современные вызовы и задачи прокатных станов
На прокатном стане пролока (рис. 1) для удовлетворения требований последующих стадий обработки решались задачи: внедрение встроенных установок термической обработки, разработка мелкодиаметрового пролока, управляемая прокатка для исключения отдельных операций вторичной обработки, повышение производительности и энергосбережение. В последние годы, из-за усиливающейся конкуренции и стремления укрепить конкурентоспособность качества продукции, приобрели первостепенное значение: улучшение размерной точности и металлургического качества, повышение эффективности оборудования и эксплуатации.
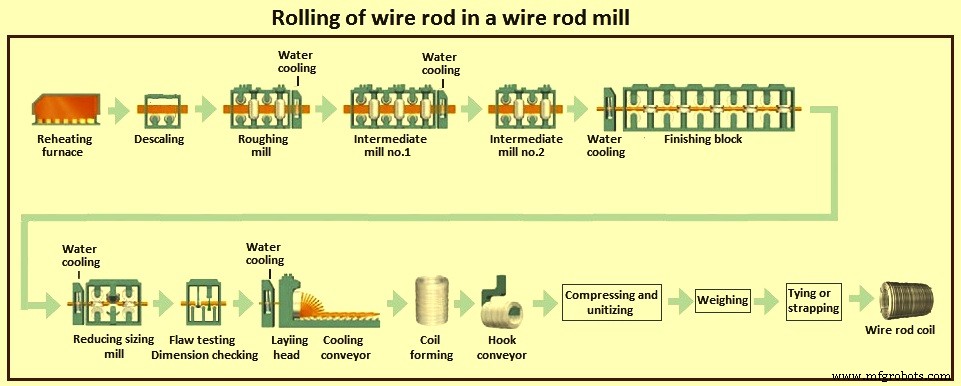
Растущий спрос на пролок разного сортамента и диаметров заставляет производителей внедрять новые технологии, сочетающие высокую производительность и эффективность установок с выдающимся качеством готовой продукции и экстремальной гибкостью процесса. Возможность менять технологический маршрут в зависимости от конечного применения сорта стали и упрощать производственное планирование — одно из важнейших требований к современному стану пролока для успеха.
Технологические свойства пролока зависят от производственного процесса, химического состава блюма и его контроля/подготовки, переплавки блюмов, оптимизации температуры прокатки и конфигурации стана.
Блюм и подготовка блюма
Неметаллические включения
В большинстве сортов пролока наличие неметаллических включений крайне вредно, так как они способствуют образованию микрокавитостей или разрывов металлической матрицы, вызывая обрыв пролока при прокатке или дальнейшей обработке. Такие включения (преимущественно оксиды, силикаты, сульфиды и нитриды) могут возникать на разных стадиях сталеплавления (легирование, десульфуризация, дефосфоризация) или иметь экзогенное происхождение, например, износ огнеупорной облицовки при контакте с жидкой сталью. Помимо общего количества и распределения, ключевыми индексами опасности являются форма и деформируемость включений. Алюминаты — самые вредные из-за высокой температуры плавки и неспособности деформироваться, в то время как глобулярные сульфиды марганца (в основном образуются при литье) легко дробятся в тонкие пластические нити при прокатке и дальше деформируются на последующих стадиях.
Химический состав
Химический состав — критически важный аспект, определяющий механические свойства пролока и его пригодность для конкретного применения. Помимо самого состава, обеспечение узких вариаций состава внутри одной плавки и между плавками конкретного сорта стали — фундаментально для надежной прокатки и дальнейшей обработки. Низкий уровень вредных примесей (фосфор, сера) желателен, так как они глубоко влияют на пластичность пролока при последующем волочении.
Контроль уровня сегрегации
Контроль уровня сегрегации в исходном блюме — одна из самых важных задач для обеспечения надежных свойств конечной волоченой проволоки. Для адекватного уровня сегрегации пролока стадия непрерывной литья блюма становится ключевой: нужно минимизировать колоннокристаллические зоны и максимизировать зоны с эквиаксиальными кристаллами. Дендритная сегрегация может привести к образованию сегрегационных зон, сохраняющихся даже после прокатки и волочения, ограничивающих надежность свойств проволоки. Более того, даже микросегрегация в пролоке с повышенным углеродом может вызвать образование мартенситных структур в центральной зоне, повышая риск обрыва проволоки.
Пластичность
Пластичность пролока и его поведение при последующем волочении строго зависят от содержания водорода и азота. Поэтому критически важно контролировать их содержание в стали в допустимых пределах.
Размер блюма и его кондиционирование
Определение оптимального размера блюма и требуемого качества поверхности — предмет оживленных дискуссий. Кондиционирование блюма — еще один решающий аспект, так как оно связывает технологии литья и прокатки. Нормы входного контроля качества блюма должны определять, можно ли литой блюм направить сразу на прокат или требуется кондиционирование для контроля риска брака. Цель линий кондиционирования — обеспечить высокое качество поверхности без заляпин и прожогов, контроль глубины декарбуризации с одной стороны, и минимизацию брака готовой продукции — с другой.
Перегрев блюмов
Строгий контроль нагрева блюма необходим для качества пролока. Переплавильная печь должна обеспечивать качество поверхности блюма, равномерность температуры, избегать чрезмерной проправки и роста аустенитного зерна. Качество поверхности блюма зависит от образования закала в печи. Сорта с повышенным углеродом склонны к декарбуризации, которую нужно контролировать управлением горелок при нагреве.
Одной из самых критических задач для перегрева некоторых сортов пролока (например, шинного сорта) — ограничение падения температуры «голова-хвост» из-за времени прокатки в стаде. При прокатке мелкодиаметрового пролока время прокатки больше даже на максимальных скоростях. Это означает, что перепад температуры «голова-хвост» на входе в непрерывный стан максимален для малого диаметра (например, 5 мм). Эту проблему можно смягчить правильным управлением в переплавильной печи, задавая режим нагрева в зонах так, чтобы частично компенсировать естественную потерю тепла в хвостовой части блюма.
Оборудование прокатного стана
Оборудование стана играет ключевую роль в производстве пролока. Оптимизация стана, эксплуатационная гибкость и надежность процесса — фундаментальны. Для улучшения качества готовой продукции (размерные допуски, механические свойства, качество поверхности) также необходима надежная специализированная система автоматизации. В современных станах внедряют разные системы автоматизации для контроля толщины/сечения, угловой скорости валков, натяжения между станами и соответствующих температур. Разработаны специфические термомеханические процессы и автоматизированные системы управления для улучшения технологических свойств, допусков и качества поверхности пролока.
Оскаливатель
Для подачи в стан блюма с надлежащим качеством поверхности, помимо кондиционирования и режимов перегрева, необходима оскаливка. Это критически важное требование. Необходимо обеспечить идеально чистую поверхность, чтобы избежать необратимых дефектов поверхности на последующих стадиях (вкатывание закалы). Поэтому первичное удаление закали выполняется на выходе из печи высокодавным водяным оскаливателем за очень короткое время (высокая скорость блюма), чтобы избежать вредного поверхностного переохлаждения.
Станы и ножницы
Станы — ядро прокатного процесса, их конфигурация должна соответствовать технологическим параметрам: сортамент сталей, прокатчиваемые размеры, минимальная и максимальная производительность, минимальное и максимальное время прокатки, требуемая скорость захвата, конфигурация ножниц, доступные вверх по течению и вниз по течению объекты, наличие сред и т.д. Легко понять, как несоответствующая конфигурация стана может повлиять на весь процесс. В современной среде для станов пролока в целом, и в более широком смысле для станов, способных прокатчивать специальные сорта стали, требуется всё больше гибкости процесса: по сортам стали, прокатной стратегии и скорости смены размеров. Это становится всё более строгим со временем. В современных станах пролока не редкость — более 250 смен размеров на многострунном стане. Поэтому сокращение времени переналадки и упрощение проектирования калибров — приоритет.
Ножницы после оскаливателя должны иметь достаточную режущую силу, особенно при низкотемпературной прокатке. Станы должны обеспечивать необходимую жесткость с высокой осевой и радиальной ригидностью для восприятия высоких прокатных нагрузок. Они должны обеспечивать быструю смену калибров и сниженный риск повреждения шлангов при зацепке.
Финишные блоки и уменьшающе-калибровочный стан (УКС)
Блоки должны иметь крепкую конструкцию и тяжелую сборку для восприятия высоких прокатных нагрузок и передачи высоких прокатных моментов. Некоторые сорта пролока очень чувствительны к неверной температуре прокатки, которая может быть навязана ограничениями блока. Кроме того, поскольку получение жестких размерных допусков — фундаментальный аспект для крупных и мелких размеров, после прокатного блока нужен уменьшающе-калибровочный стан.
Помимо выгод в операционных затратах, эффективности завода и выходе металла, и применения концепции «единого семейства проходов» (вся продукция финиширует на УКС), улучшения качества пролока при использовании УКС для различных сортов отражаются в основном на самом качестве пролока. Причины многочисленны: (1) за счет оптимизированной последовательности прокатки и оптимизации натяжения можно достичь жестких размерных допусков по абсолютным значениям и надежности/повторяемости вдоль длины байки и между байками; (2) мелкие размеры производятся с более высокими скоростями, сокращая чистое время прокатки и перепад температуры «голова-хвост»; (3) крупные размеры имеют лучшую форму хвоста байки благодаря малому расстоянию между калибровочным блоком и головкой укладки и более короткой линии водяного охлаждения после калибровочного блока; (4) меньшая длина необработанного (не водяно охлажденного) прута; (5) внутреннее качество пролока обеспечивается за счет надлежащего коэффициента усадки сечения в УКС; (6) термомеханические обработки могут применяться для контроля размера зерна; (7) технологическое уменьшение поперечного сечения в точке разрыва увеличивается; (8) температурный профиль легче контролируется благодаря многостадийной прокатке и последовательности охлаждения, избегая чрезмерного повышения температуры в финишных блоках (рис. 2); (9) достигается меньший разброс конечных технологических свойств; (10) внешний вид закалы резко улучшается за счет уменьшенного охлаждения после последней прокатной последовательности; (11) слой декарбуризации тоньше и более равномерно распределен по периметру пролока для сортов с повышенным углеродом.
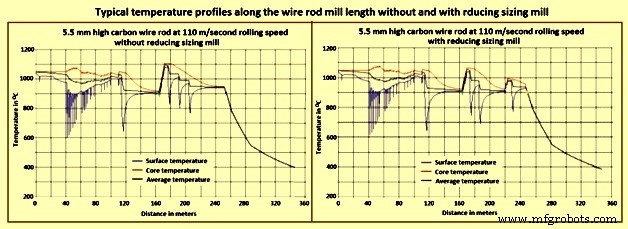
Общее уменьшение на УКС значительно выше критического уменьшения для всего диапазона сортамента стана пролока. Поэтому все современные станы пролока оснащены этой технологией.
Высокоскоростные ножницы
Станы пролока обычно оснащены высокоскоростными ножницами в разных местах. Они предназначены для обрезки голов и хвостов пролока на максимальных скоростях стана, которые в современных станах достигают 130 м/с как для обычного, так и для арматурного водо-закаленно-самоотлаженного пролока. Продвинутые конструктивные особенности: (1) компактность узла, (2) одно-парное державление лезвий/одно приводное устройство, позволяющее выполнять обрезку и рубку одной парой державлений, (3) передовая система блокировки/центрирования лезвий с быстрой сменой, (4) короткоходовый электрически приводной отклонитель, (5) уменьшение амплитуды угла отклонения (снижение трения и износа отклонителя и транспортеров), (6) более короткий цикл отклонения, повышающий синхронность и эффективность работы значительно выше проектной скорости, (7) значительное уменьшение ширины лезвия, (8) более узкое державление для лучшей эксплуатационной эффективности, (9) меньшее трение на направляющих элементах с более низким износом и меньшим шумом на максимальных скоростях.
Встроенный контроль (in-line inspection)
Стандартная практика — контроль пролока в холодном состоянии после завершения прокатки. Она больше не отвечает требованиям из-за роста скоростей прокатки и требований клиентов к более высокому качеству. Возникла необходимость в новых методах контроля процесса и качества прямо в производстве пролока на стане. Общая тенденция — испытания также на горячем продукте на самом стане. Онлайн-тестирование дает два преимущества: (1) выявляет производственные проблемы на ранней стадии, чтобы операторы могли вмешаться до накопления брака, (2) избегает производства брака и предотвращает трату времени и энергии на дефектную продукцию на последующих стадиях. Встроенный контроль обычно основан на вихретоковых методах.
Головка укладки петель (loop laying head)
Обычная задача головки укладки петель — обеспечить хороший узор байки и долгий срок службы трубы. С ростом финишных скоростей прокатки (при прокатке мелких размеров) эта потребность становится еще более строгой и требует новых технологических решений и альтернативных материалов.
Очень высокие скорости прокатки (свыше 100 м/с до 130 м/с) создают проблемы формирования голов и особенно хвостов, если они не контролируются механическими и автоматизированными системами. Кроме того, при таких скоростях центрирование петель на охлаждающем транспортере становится более сложным. Это фундаментально для некоторых сортов из-за завершения термомеханических обработок.
Новое поколение ротора головки укладки, помимо известного «подшипника на масляной пленке» для бесперебойной работы, имеет передовой дизайн, разработанный с использованием 3D кинематическо-динамического моделирования для обеспечения устойчивости работы и оптимизации износа на высоких финишных скоростях. Новый дизайн и выбор материала для прогрессивно-криволинейной формы трубы головки укладки дают пролоку идеальный путь, обеспечивая постоянный контакт со внутренней стенкой на всей длине трубы и, таким образом, равномерное распределение износа.
Система управляемого охлаждения на транспортере
На данный момент одна из самых распространенных в металлургической практике на стадах пролока — система управляемого охлаждения на транспортере. Технологический участок охлаждения пролока называют двухстадийной водо-воздушной линией охлаждения (рис. 3). На такой линии после выхода из финишного стана пролока остывает сначала водой специальными форсунками, а после укладки в кольца петель головкой укладки на охлаждающем транспортере — воздушными потоками, дуемыми насосами снизу вверх на транспортер.
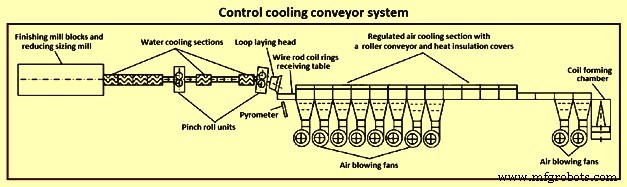
Для создания эффективных условий охлаждения металла конструктивные особенности оборудования системы управляемого охлаждения постоянно улучшаются. Например, при производстве пролока из средне- и высокоуглеродистых сортов используется стандартная «короткая» линия управляемого охлаждения, а для низкоуглеродистых легированных сталей, включая сложнолегированные сорта для сварочных целей, нужен режим замедленного или задержанного охлаждения, для чего более эффективна и универсальна заранее определенная «длинная» линия управляемого охлаждения.
Конструктивные особенности системы позволяют реализовывать различные режимы охлаждения пролока. Ускоренное охлаждение происходит за счет подачи воздуха на транспортер насосами. Если скорости охлаждения не менее 15 °C/с, микроструктура пролока состоит преимущественно из перлита. Равномерное распределение структурных компонентов по сечению перлитных сталей особенно важно, когда пролок подвергается высокой степени холодной пластической деформации при дальнейшей обработке. Перлитная структура — наиболее благоприятная для производства высокопрочных холоднодеформированных изделий с высокой степенью деформации.
Для пролока с повышенным углеродом главная металлургическая цель — получить максимально возможную неразрешаемую перлитную структуру, минимизируя наличие разрешаемого перлита и структуры с свободным цементитом или ферритом. Наличие проэвтектойдного феррита снижает пластичность по сравнению с полностью перлитной микроструктурой из-за более высокой вероятности центров инициации трещин на границе феррит-перлит. Поэтому количество проэвтектойдного феррита должно быть максимально ограничено (1–2 %), чтобы механические свойства можно было в основном описать «отношением Холла-Петча», определяющим зависимость временного сопротивления от межламеллярного расстояния. Соотношение Холла-Петча говорит, что прочность материалов может быть повышена до их теоретической прочности уменьшением размера зерна. Действительно, прочность продолжает расти с уменьшением размера зерна до 20–30 нм, где достигает пика.
На участке стана пролока ядром производства является температурный контроль пролока на охлаждающем транспортере. Здесь происходят фазовые превращения в стали. В зависимости от размера и сорта, первые 30–50 секунд обработки на транспортере становятся стратегически важными для получения лучших технологических свойств.
Система управляемого охлаждения при правильном выборе режима позволяет производить все обычные сорта стали и специальные сорта с альтернативными режимами охлаждения. Она также оптимизирует обработку углеродистых и легированных сортов при использовании вместе с УКС для низкотемпературной прокатки и управляемого охлаждения, давая отличное сочетание свойств и размерного контроля.
Система обеспечивает обработку в широком диапазоне условий, включая режимы быстрого и медленного охлаждения в одной системе. Это позволяет стану пролока производить широкий спектр обычных углеродистых и легированных сталей, а также нержавеющих и других специальных сортов. Система дает улучшенные свойства в состоянии после прокатки, позволяя производить больше сортов в непосредственно пригодном состоянии и сокращать или исключать последующие процессы, такие как сфероидизирующее отжиг.
Встроенные термомеханические обработки
В современных условиях потребители пролока всё более требовательны к общему качеству продукта, а для специфических применений (например, шинный сорт) нужны выделенные технологические маршруты для обеспечения требуемых характеристик. Применение встроенных термических обработок на станах пролока глубоко изменило подход к расчету процесса прокатки специальных сортов. Встроенные термические обработки одновременно обеспечивают гибкость процесса для повышения добавленной стоимости продукта, и высокую производительность и выход металла для минимизации затрат и экологического воздействия.
Термомеханическая обработка на стане пролока уточняет конечный размер зерна в результате динамической рекристаллизации. В сочетании с финальным встроенным водяным охлаждением и высоким управляемым охлаждением на транспортере она играет значительную роль в формировании свойств готового продукта. Это особенно полезно для слабо- и среднелегированных сталей, которые затем сфероидизируют отжигом на последующих стадиях. Возможность строгого контроля размера зерна также влияет на последующие превращения в твердые структуры (баинит, мартенсит), смещая время и температуру начала превращения. Таким образом, термомеханическая обработка может минимизировать прямое последующее холодное деформирование и сократить время отжига.
Сочетание обработки на транспортере управляемого охлаждения и низких температур прокатки дает возможность снизить закаляемость в критических сортах пролока. В конечном счете это способствует образованию феррита и замедляет эволюцию к баиниту и мартенситу. Уточненный размер зерна, достигнутый термомеханической обработкой, улучшает диффузию при термической обработке и может привести к снижению температур и времени отжига. Для прутов, не подвергающихся термической обработке, уточненные и сложные структуры увеличивают набор прочности при холодной деформации, давая преимущества: (1) снижение временного сопротивления после прокатки, (2) улучшение ответа на последующие стадии, (3) повышение способности к упрочнению деформацией. Улучшения проистекают из уточнения зерна и микроструктурного контроля. Хороший контроль процесса охлаждения на транспортере вместе со сниженной закаляемостью делает процесс очень стабильным и снижает вероятность образования нежелательных твердых фаз.
Система управления технологическими свойствами и оптимизацией закалы
Контроль температуры прокатки — ключевой аспект для достижения постоянных деформационных нагрузок, оптимальных размерных допусков, высоких технологических и металлургических характеристик, улучшенной однородности продукции и адекватных свойств закалы как по качеству, так и по количеству.
На станах пролока водяное охлаждение обычно осуществляется в стратегических точках для управления температурой прокатки и намотки, обеспечивая достаточное время для самоотлаживания прута и гарантируя минимальную разницу температур между поверхностью и ядром на входе в блоки пролока. Для некоторых сортов стали оптимальные условия соответствуют так называемому диапазону температур «нормализационной прокатки», тонко контролируемому системой замкнутого контура по температуре, управляющей высоконапорными водяными форсунками охлаждения.
Сорта стали, очень чувствительные к неверному контролю условий прокатки и намотки, могут приводить к проблемам: существенным, затрагивающим конечные технологические свойства и последующие волочения (например, плотность перлитных колоний), или чисто эстетическим, как эффект «красной ржавчины».
При производстве пролока образуются два вида оксидов железа. Один — первичная закала, второй — вторичная закала. Первичная закала формируется в переплавильной печи перед прокаткой на поверхности блюмов и удаляется оскаливателем. Вторичная закала формируется во время прокатки и после укладки на транспортер управляемого охлаждения. Структура вторичного оксидного слоя пролока состоит из трех слоев: вюстит (FeO), магнетит (Fe₃O₄) и гематит (Fe₂O₃) от внутреннего к внешнему. Однако для некоторых сортов присутствуют только два слоя из-за малого количества гематита. Толщина такого слоя нелинейно пропорциональна температуре и времени окисления: выше 900 °C и особенно в первые 20 секунд окисления рост FeO быстрый, затем более линейный, а толщина Fe₃O₄ остается примерно постоянной. Кроме того, утолщение оксида имеет высокую скорость при всех температурах, кроме достижения 650 °C. После этой точки скорость окисления замедляется и толщина слоя остается почти постоянной или растет очень медленно. Следовательно, толщина вторичной закалы сильно зависит от режима охлаждения на транспортере.
Согласно потребностям крепежного производства, качество и количество закалы — важный аспект, поддающийся контролю правильной термической обработкой. При дальнейшей обработке пролока используют механическое или химическое дескалирование. Для обеспечения оптимального вюститного слоя и облегчения механического дескалирования перед волочением подходят высокие температуры намотки (выше 900 °C), а более низкие температуры (около 850 °C) используют для химического дескалирования, так как образуется тонкий и плотный слой закалы, снижающий потери металла и время декапирования. В любом случае, лучшие общие технологические свойства двух стадий охлаждения (принудительное водяное охлаждение во время/после прокатки и ускоренное охлаждение на транспортере) должны контролироваться.
В последние годы по причинам производительности, экономики и экологии требования к пролоку, пригодному для механического дескалирования, возросли благодаря улучшенным технологиям механического удаления закалы. Для некоторых применений требуется идеально чистая от закалы поверхность, поэтому используют химическое дескалирование.
Манипулирование байками пролока
Поскольку байки пролока в большинстве случаев перевозят в неупакованном виде, они подвержены коррозии. Иногда их хранят на открытом воздухе перед перевозкой, поэтому нередко можно увидеть, как при транспортировке из пучков капает вода. Это горячепрокатный продукт, подвергаемый дальнейшей обработке для широкого спектра конечных применений: гвозди, оцинкованная проволока для ограждений (включая колючую проволоку), дорожные сетки, проволока для предварительно напряженного бетона и др.
Многие поставки пролока в конечном счете предназначены для холодного волочения. В этом процессе проволоку принудительно пропускают через филиры, уменьшающие сечение и удлиняющие её. Поэтому заломы и вмятины в проволоке недопустимы — при волочении через филиры проволока может порваться. Даже если проволока не для волочения, такие дефекты нежелательны, например, при производстве дорожных сеток, так как несовершенства проявляются в готовом изделии. Распаду пучков при транспортировке из-за плохой стыковки, раздавливания и обрыва стяжечных лент следует избегать, так как это приводит к ослабленным виткам пролока, развивающимся в запутывание, переплетение и скручивание. В результате части байок могут потребовать обрезки и списания. Если это не конечное решение, в зависимости от предполагаемого применения, запутывание и скручивание витков в пучках приводит к потерям времени на производственной линии.
Когда байка пролока упакована, это указывает на то, что пролок предназначен для изготовления более деликатных изделий, например, проволоки для музыкальных инструментов. Байки специальных сортов пролока обычно защищают от коррозии и механических повреждений (царапин, вмятин) и обычно обеспечивают многослойной упаковкой с коррозионной защитой (например, масляная бумага или бумага с «ингибитором паровой коррозии») или пленкопакированной бумагой и пластиковыми пленками.
Байки пролока должны манипулироваться осторожно из-за чувствительности к механическим повреждениям. Повреждения можно предотвратить правильной манипуляцией и использованием подходящего подъемно-транспортного оборудования (переверьев, С-образных крюков, мандрелей для байок, текстильных и цепных подъемников и т.д.). Подъем или установка байок с чрезмерной силой вызывает деформацию, вредную для дальнейшей обработки, так как байки больше нельзя правильно разматывать и обрабатывать.
Байки пролока должны перевозиться в транспортных средствах или ж/д вагонах с передним бортом и боковыми стенками (штангами) достаточной прочности и грузоподъемности. Противоскользящие материалы также кладут под груз и между слоями. Пробелы в грузе часто неизбежны из-за методов погрузки и характеристик транспортного средства (распределение нагрузки), поэтому груз должен быть закреплен с учетом предвиденных ускорений прямым закреплением (плотная посадка, обхватные опоры) и/или трением (натяжные опоры).
Производственный процесс
- Ключевые математические константы: число Эйлера (e) и Пи (π) — применения и определения
- Валёк для теста: от этрусских истоков к современному мастерству
- Искусство и ремесло тиар: история, материалы и современный дизайн
- Колючая проволока: история, конструкция и современное применение
- Робот-будильник на колесах: умная мобильная система пробуждения на Raspberry Pi и Google Calendar
- Набор MOSMusic: MOSFET, Arduino и управление светом по музыке
- Ключевые стандарты качественного контроля для превосходства в ЧПУ обработке
- Создание 3D-проволочного гнущего станка на Arduino: полное руководство
- Мастерство проводниковой резки: всеобъемлющее руководство по Wire EDM
- Понимание ЭДМ-производства: точность и сила в удалении материала