



Армирующая сталь высокой прочности: методы производства и ключевые свойства
Производство и характеристики арматуры высокой прочности
На протяжении последних десятилетий в железобетонном строительстве преимущественно использовалась арматура с пределом текучести 415 МПа (415 Н/мм²) для балок, прогонов и колонн, а арматура с пределом текучести 500 МПа применялась реже — в основном для колонн, не входящих в специальные рамы, устойчивые к сеейсмическим нагрузкам. Однако в настоящее время арматура высокой прочности вытесняет арматуру класса 415 МПа при возведении высоких железобетоных зданий и сооружений, особенно в сейсмоопасных регионах, для повышения устойчивости к землетрясениям. Арматура высокой прочности обычно определяется как арматура с пределом текучести 500 МПа и выше. В Японии в конструкциях, воспринимающих сейсмические нагрузки, уже применяется арматура с пределом текучести до 690 МПа.
Ряд исследований посвящен оценке применения арматуры более высоких классов прочности для балок, прогонов и колонн, воспринимающих постоянные и временные нагрузки. Эти исследования показали растущую потребность в арматуре высокой прочности как в сейсмических, так и в несейсмических приложениях. Использование такой арматуры в бетонном строительстве дает значительные преимущества: снижение затрат на материалы, сокращение сроков строительства и уменьшение загруженности арматурой сечений конструкций.
Международные стандарты арматуры высокой прочности
В США сталелитейные компании разрабатывают арматуру с пределом текучести до 830 МПа с различными механическими и химическими свойствами. Новые виды арматуры высокой прочности производятся разными методами, однако ни один из них не полностью воспроизводит эталонные механические свойства арматуры класса 415 МПа. Каждый вариант высокопрочной арматуры отличается от эталонного поведения по-своему. Существует опасение, что менее дукtilная арматура высокой прочности может ломаться на изгибах и требовать большие диаметры изгиба.
В Японии в 1988–1993 гг. проводился проект «New RC», одной из задач которого было установление стандартов для арматуры высокой прочности для применения в сейсмоопасных регионах. Таблица 1 приводит сравнение этого стандарта с другими международными стандартами.
| Таблица 1. Сравнение некоторых стандартов арматуры высокой прочности | ||||
|---|---|---|---|---|
| № | Страна | Стандарт | Предел текучести, МПа | Примечания |
| 1 | Япония | Проект New RC (1993) | 980 | Также включает класс 1275 МПа, но только для поперечной арматуры |
| 2 | США | ASTM A1035-14 | 830 | Высокая прочность за счет контроля микроструктуры |
| 3 | Индия | IS 1786–2008 | 650 | Микролегированная сталь, макс. углеродный эквивалент 0,53 |
| 4 | Россия | ГОСТ 10884-94 | 1200 | Высокая прочность за добавлением кремния до 2,3 % |
| 5 | Корея | KS D3504-11 | 700 | Допускается увеличение углеродного эквивалента до 0,63 |
| 6 | Украина | ДСТУ 3760-06 | 1000 | — |
| 7 | Великобритания | BS 6744-01 + A2:09 | 650 | Нержавеющая арматура |
| 8 | Китай | GB 1499.2-07 | 500 | Макс. углеродный эквивалент 0,55 |
Примечание: Углеродный эквивалент CE = C + Mn/6 + (Cu + Ni)/15 + (Cr + Mo + V)/15
Методы производства арматуры высокой прочности
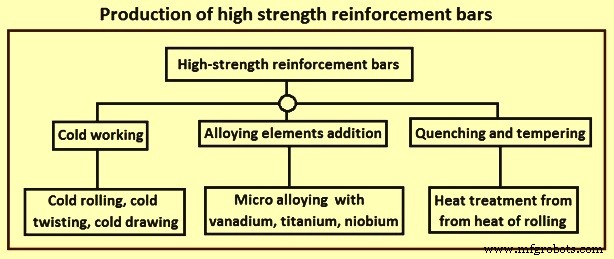
Существует три основных метода производства арматуры высокой прочности: (1) холодная деформация, (2) легирование стали и (3) закалка с отлаживанием в процессе прокатки. Арматура, произведенная закалкой с отлаживанием, обычно имеет более низкое отношение временного сопротивления к пределу текучести и более высокие относительные удлинения на разрыве. Арматура, полученная микролегированием, обладает более высоким отношением временного сопротивления к пределу текучести и также высокими удлинениями на разрыве. Эти методы иллюстрированы на рис. 1 и описаны ниже.
Холодная деформация
Холодная деформация — проверенный временем метод производства арматуры высокой прочности. При холодной деформации сталь деформируется ниже температуры рекристаллизации методами холодной прокатки, скручивания или волочения. Этот метод позволяет получать высокопрочную арматуру из низкоуглеродистых и марганцевистых сталей, хорошо сварливых. После горячей прокатки арматуру подвергают упрочнению деформацией: увеличение степени деформации повышает предел текучести. Процесс порождает дислокации в кристаллической решетке, что сильно влияет на прочность и пластичность. Холодная деформация устраняет стадию текучести и упрочняет сталь, но снижает как пластичность, так и отношение временного сопротивления к пределу текучести. Поэтому этот метод обычно не подходит для производства арматуры, работающей на сейсмических нагрузках.
Легирование (микролегирование)
В этом методе предел текучести повышается за счет изменения химического состава добавлением легирующих элементов, при этом содержание углерода и марганца держат низким для сохранения сварливости. Высокая прочность достигается внесением малых количеств титана, ниобия или ванадия — это и есть микролегирование. Оно позволяет получить ярко выраженную точку текучести и отношение временного сопротивления к пределу текучести выше, чем у закаленно-отлаженной арматуры (порядка 1,25 для класса 690 МПа).
Микролегирование формирует интерметаллические карбиды, обеспечивающие тонкозернистое упрочнение и упрочнение выделением. Тонкозернистое упрочнение происходит за счет зажима зерновых границ при термомеханической обработке (прокатке), что дает очень мелкозернистую структуру. Чем мельче зерно, тем выше предел текучести — это соотношение известно как эффект Холла-Петча (прочность материала продолжает расти с уменьшением размера зерна до 20–30 нм, где достигает пика). Когда интерметаллические карбиды рассеяны в зернах феррита, они зажимают дислокации, что дополнительно повышает предел текучести — механизм, называемый упрочнением выделением.
Титан способствует упрочнению выделением, но его сильное склонность к образованию оксидов, сульфидов и нитридов затрудняет контроль эффекта. Ниобий широко используется в производстве листовой стали, где конечные температуры прокатки низкие, а деформация высока. В производстве арматуры требуются высокие температуры прокатки и меньшие деформации, поэтому ниобий неэффективен для высокопрочной арматуры.
Ванадий — один из самых распространенных элементов для повышения прочности арматуры. Ванадиевое или ванадиево-азотное микролегирование обычно применяют для производства сварливой высокопрочной арматуры. Ванадий повышает предел текучести и вязкость 주로 за счет подавления роста зерен при термической обработке и выделения карбидов и нитридов. При чистом ванадиевом легировании только 35,5 % ванадия образует выделения карбидов и нитридов, а 56,3 % переходит в твердый раствор и не повышает предел текучести. Добавление азота позволяет увеличить долю выделяющегося ванадия до 70 %. Дополнительное преимущество ванадиево-азотной арматуры — устранение вредного влияния деформационного старения, так как азота связывается в нитриды. Применение ванадия позволяет снизить содержание углерода для достижения высокой прочности, что благоприятствует сварливости.
Закалка с отлаживанием (термомеханическая обработка)
Закалка — это быстрое охлаждение стали, нагретой до аустенитной фазы. Процесс закалки с отлаживанием состоит в закалке прокатываемой стали сразу после прокатки и последующем отлаживании за счет теплового ядра прута на остывательном постеле. В результате получается сталь со свойствами, существенно различающимися между внешним закаленным слоем и внутренним ядром: ядро имеет более низкий предел текучести и большую пластичность. Такая арматура сохраняет стадию текучести, так как не подвергалась упрочнению деформацией, и общий химический состав не менялся. При соответствующем химическом составе она может быть сварливой. Отношение временного сопротивления к пределу текучести обычно низкое (порядка 1,15 для класса 690 МПа).
Закалка обычно осуществляется водой, что дает твердую и хрупкую мартенситную структуру. Отлаживание — нагрев закаленной стали для снижения твердости и повышения пластичности.
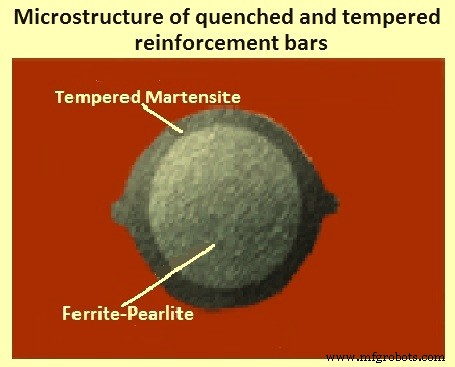
Производственный процесс основан на термомеханической обработке — металлургическом процессе, сочетающем пластическую деформацию с термическими операциями (термическая обработка, водяная закалка, нагрев и охлаждение разной интенсивности) в едином технологическом цикле. Прочность обеспечивается отлаженным мартенситом периферийного слоя, а пластичность — ферритно-перлитной структурой ядра.
Термомеханическая обработка превращает поверхность прута в закаленную структуру (мартенсит), а затем фаза эволюционирует при охлаждении в окружающей среде, позволяя горячему ядру отлаживать поверхность за счет теплообмена. Образуется уникальная композитная микроструктура: отлаженный мартенсит в периферийной зоне, переходная зона перлита и баинита и мелкозернистый феррит-перлит в центральной зоне (рис. 2). Благодаря процессу закалки и самоотлаживания такую арматуру называют «закаленно-самоотлаженной» (QST).
Процесс манипулирования микроструктурой (MMFX)
Еще один метод описан в спецификации ASTM A1035 (2011). Такая арматура обычно имеет большое отношение временного сопротивления к пределу текучести, но низкие относительные удлинения на разрыве. Патентованный процесс MMFX (Microstructure Manipulation) заключается в управлении микроструктурой стали для получения заданных механических свойств. Арматура по процедуре MMFX имеет диаграмму напряжение-деформация без четкой точки текучести, с высоким отношением временного сопротивления к пределу текучести, но с низкими удлинениями на разрыв. Она соответствует спецификации ASTM A1035.
Другие производственные аспекты
Арматура высокой прочности обычно выпускается в мерных длинах на прокатном стане. Однако намотка мелких диаметров в байки становится обычной практикой. Байки наматывают сразу после прокатки, что задерживает тепло и замедляет охлаждение по сравнению с мерными прутами. Поскольку образцы для испытаний требуют выпрямления, намотанная арматура показывает несколько более низкий предел текучести, а форма диаграммы напряжение-деформация может быть более плавной. Для компенсации этого эффекта в намотанную арматуру вводят большее количество микролегирующих элементов, чем в соответствующие мерные пруты.
Идентификационные марки наносят в процессе прокатки, а механические свойства проверяют после прокатки и маркировки. Если свойства не соответствуют спецификации, арматура не соответствует маркировке.
Технологические проблемы обработки
Проблемы обработки арматуры высокой прочности делятся на две группы: (1) необходимость управления множеством классов арматуры — планирование поставок, приемка, хранение на производстве; (2) изменения технологий обработки из-за свойств высокопрочной арматуры.
Процессы резки и гибки затронуты свойствами высокопрочной арматуры. Для одного и того же диаметра требуются большие усилия на срез и гибку, а после гибки наблюдается большая эластичная обратная деформация (возврат), что вызывает опасения: (1) износ оборудования и необходимость в более мощных станках, (2) безопасность рабочих при возможном обрыве прута или поломке оборудования при гибке, (3) соблюдение допусков на форму изделий. Отказы оборудования при обработке высокопрочной арматуры случаются чаще. Риски для безопасности возрастают, если дефекты прута вызывают хрупкий обрыв при гибке под большими нагрузками. Необходимы дополнительные меры предосторожности, что может снижать эффективность производства.
Материальные свойства
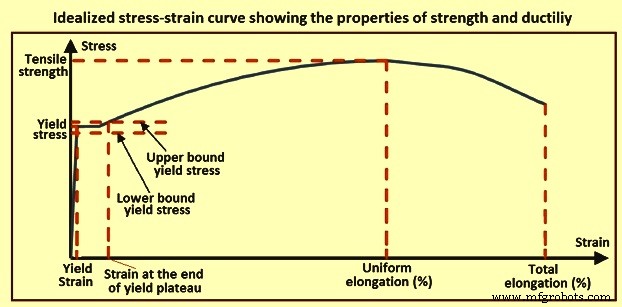
Прочность и пластичность арматуры высокой прочности определяются разными способами. В спецификациях задаются: (1) минимальный (нижний) предел текучести, (2) максимальный (верхний) предел текучести, (3) длина стадии текучести или деформация в конце стадии текучести, (4) временное сопротивление, (5) равномерное и полное относительные удлинения, (6) отношение временного сопротивления к пределу текучести (коэффициент вязкости) или обратная величина, (7) результаты испытаний на изгиб или изгиб-обратный изгиб. Не все эти показатели нормативизированы для каждого класса арматуры. Некоторые из них показаны на идеализированной диаграмме напряжение-деформация (рис. 3).
Предел текучести
Для всей арматуры нормализуется либо точка текучести, либо предел текучести. В некоторых стандартах (например, ASTM) для определенных классов высокопрочной арматуры задается деформация в конце стадии текучести. Стандарты ASTM не допускают, чтобы измеренный предел текучести был ниже класса стали, тогда как австралийско-новозеландские стандарты используют концепцию 5-% квантиля, позволяя небольшому проценту испытаний быть ниже минимальной прочности. ASTM A370 определяет точку текучести как «первое напряжение в материале, меньшее максимального, при котором увеличение деформации происходит без увеличения напряжения». Точка текучести применима к арматуре, демонстрирующей увеличение деформации без роста напряжения — обычно к арматуре низших классов.
Высокопрочная арматура как правило не имеет четкой точки текучести, поэтому нужен другой способ определения предела текучести. ASTM A370 определяет предел текучести как «напряжение, при котором материал демонстрирует заданное предельное отклонение от пропорциональности напряжения и деформации». Предел текучести определяют методом 0,2 % отступа или методом «удлинения под нагрузкой» (EUL) по ASTM A370. Метод 0,2 % отступа используется для расчета предела текучести, но дополнительно требуется проверка методом EUL при деформации 0,0035 для определения минимального предела текучести. Метод EUL при деформации 0,0035 дает минимальные напряжения 550 МПа и 620 МПа для классов 690 и 830 МПа соответственно. Метод 0,2 % отступа также используется во многих национальных спецификациях.
Временное сопротивление
В спецификациях временное сопротивление последовательно определяется как пиковое напряжение на диаграмме напряжение-деформация. Оно рассчитывается делением максимальной нагрузки, выдержанной образцом, на номинальное площадь сечения прута.
Удлинения
Относительное удлинение обычно измеряют как полное удлинение на базовой длине, простирающейся через зону разрыва. ASTM A370 дает два метода определения «полного удлинения». По первому методу на пруте отметят начальную базовую длину 200 мм и растягивают до разрыва. Этот метод не учитывает эластическое удлинение. После разрыва концы сшивают и измеряют конечную базовую длину. Удлинение сообщают в процентах увеличения длины относительно исходной базовой длины. Второй метод измеряет удлинение на разрыве экстенсометром — в этом случае эластическое удлинение включено. Оба метода включают локальное удлинение в зоне сужения и удлинение по неусуженным участкам внутри базовой длины.
Равномерное удлинение — это деформация, накопленная к моменту достижения пикового напряжения (временного сопротивления), выраженная в процентах. Название происходит от того, что это максимальная деформация, при которой тензорные деформации равномерны по длине между хватами испытательной машины. Оно происходит непосредственно перед началом сужения. Равномерное удлинение обычно измеряют экстенсометром во время испытания. Оно включает как пластическую деформацию, так и деформацию, восстанавливаемую при разгрузке. Его также можно определить, измерив пластическое удлинение после снятия образца со станка и добавив к нему восстановленную деформацию. В этом случае пластическую деформацию измеряют вне зоны сужения, а затем добавляют восстановленную деформацию.
Расчет равномерного удлинения по канадскому стандарту CSA G30.18 (2009) предполагает линейную разгрузку с модулем, равным начальному модулю стали Es = 200 000 МПа. Однако испытания арматуры класса 415 МПа показывают: (1) модуль разгрузки уменьшается с ростом тензорной деформации, (2) кривая разгрузки линейна только в начальной фазе, (3) ответ становится прогрессивно нелинейным при полном разгружении. Линеаризация кривой разгрузки может дать модуль разгрузки около двух третей от начального модуля загрузки. Для высокопрочной арматуры восстановленная деформация может достигать 1 %. Некоторые стандарты (например, австралийско-новозеландский AS/NZS 4671:2001) требуют отчетности по равномерному удлинению.
Равномерное удлинение — полезное свойство для сейсмического проектирования, так как оно ближе связано с максимальным удлинением (работоспособным удлинением), на которое расчитывают в зоне пластического шарнира. Работоспособное удлинение берут не более 75 % от равномерного, потому что при циклических нагрузках арматура может достичь эквивалентного состояния повреждения при меньшем удлинении. У арматуры разных типов существует характерное соотношение равномерного удлинения к удлинению на разрыв, которое зависит от типа арматуры.
Пластичность (испытания на изгиб)
Испытания на изгиб и изгиб-обратный изгиб — два способа оценки пластичности арматуры. Спецификации обычно включают испытание на изгиб: прут гнут вокруг штифта или ман드реля заданного диаметра до заданного угла. Диаметр изгиба зависит от диаметра прута. Образец проходит испытание, если на внешней поверхности изогнутой части не обнаруживается трещин.
Три основные категории экспериментальных испытаний полезны для изучения поведения изгибов арматуры, каждая отвечает на свой набор вопросов: (1) визуальный осмотр изгибов (испытания ASTM на изгиб), (2) испытания на изгиб-обратный изгиб, (3) испытания на изгиб в бетоне.
Спецификации ASTM требуют: «Образец на изгиб должен выдерживать гибку вокруг штифта без трещин на внешней стороне изогнутой части». Необходимое испытание включает гибку на 180° (или 90° для диаметров 43 мм и более) на штифте заданного диаметра. Затем проводят визуальный осмотр на предмет трещин. Если трещин не видно — образец считается прошедшим. Тест прост, но не дает меру запаса прочности и пластичности изгибов, как нагрузочное испытание. Возможно, что невидимые глазу микротрещины могут ухудшить работу арматуры в конструкции.
В испытаниях на изгиб-обратный изгиб образцы гнут до требуемого угла и диаметра, затем выпрямляют при квазистатической или динамической нагрузке. Для арматуры класса 415 МПа упрочнение при гибке повышает прочность в зоне изгиба и обычно вызывает разрыв вдали от изгиба dúкtilным образом. Однако если арматура имеет ограниченную пластичность (как высокопрочная), деформации в зоне изгиба могут вызвать трещины, делающие изгибы слабее прямых участков и более восприимчивыми к хрупкому разрушению. Если арматура ломается хрупко на изгибе — она не проходит испытание на изгиб-обратный изгиб. Если разрушение dúкtilное — считается, что испытание пройдено. Преимущество такого теста — нагружение зоны изгиба, дающее прямую меру прочности и пластичности изгибов.
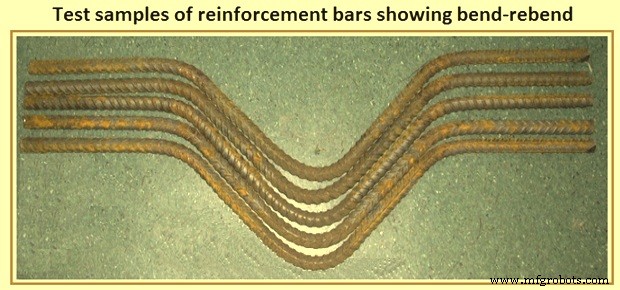
Некоторые стандарты требуют испытание на изгиб-обратный изгиб для мелких диаметров и простое испытание на изгиб — для крупных. При испытании на изгиб-обратный изгиб образец гнут вокруг мандреля заданного диаметра на 90° в середине длины. Делают два дополнительных изгиба по 45°, чтобы образец стал прямым на участках, V-образным в середине и прямым на другом конце (рис. 4). Затем образец выдерживают в масле час при 100 °C, охлаждают и обратным изгибом растягивают концами. Стадии старения и охлаждения необходимы для моделирования вредного действия деформационного старения. При гибке азота может выделяться из стали, вызывая واللозление. При обратном изгибе ломаная сталь с большей вероятностью трескается. На обратном изгибе трещины недопустимы для прохождения теста.
Следует отметить, что испытания на изгиб-обратный изгиб накладывают на зоны изгиба большие требования, чем они испытывают в бетонной конструкции. Поэтому лучше сравнивать результаты высокопрочной арматуры с арматурой класса 415 МПа, которая десятилетиями доказала адекватную работу в конструкциях. Изгибы арматуры можно также испытывать в бетоне — так изучается взаимодействие бетона и зон изгиба. Упрощенные версии включают вмонтирование крючковатого прута в бетонный блок и растяжение до разрушения. Возможные режимы разрушения: (1) разрыв прута вне блока, где нагрузки максимальны, (2) разрушение прута внутри блока, ближе к изгибу или в нем, (3) раскол бетонного блока. Однако такие испытания могут не воспроизводить самые тяжелые нагрузки на изгибы в конструкции, так как окружающий бетон разгружает изгибы. Напротив, самые тяжелые нагрузки на изгибы возникают в зонах обмотки, где расширяющееся бетонное ядро выпрямляет обмотки, накладывая на них высокие растягивающие усилия. Другая критическая область — поврежденные зоны, где сцепление с бетоном и его благоприятное влияние на изгибы снижены (например, узлы при сильных сейсмических нагрузках или сильно трещиноватые зоны). Испытания изгибов в бетонных элементах необходимы для валидации адекватной работы изгибов высокопрочной арматуры, хотя они дорогостоящи и неудобны для определения минимальных диаметров изгиба при множестве влияющих переменных.
Деформационное старение
Деформационное старение — процесс, при котором сталь, деформированная за пределами эластического предела, со временем меняет свои механические свойства. Обычно арматура, деформированная за эластический предел, со временем увеличивает временное сопротивление и теряет пластичность (рис. 5). Доказано, что деформационное старение влияет на температуру хрупкого перехода. Факторы, влияющие на деформационное старение: химический состав стали, температура и время, прошедшее после получения больших деформаций. Основная причина — перераспределение азота в стальной матрице. Более высокие температуры ускоряют процесс, поэтому в теплых регионах деформационное старение идет быстрее.
Основные эффекты деформационного старения в арматуре проявляются в течение нескольких месяцев после получения неупругих деформаций. При гибке пруты испытывают большие неупругие деформации, поэтому зоны изгиба подвержены ломанию деформационным старением, что может вызвать преждевременный хрупкий обрыв и ограничить способность выдерживать неупругие деформации при нагрузке на конструкцию.
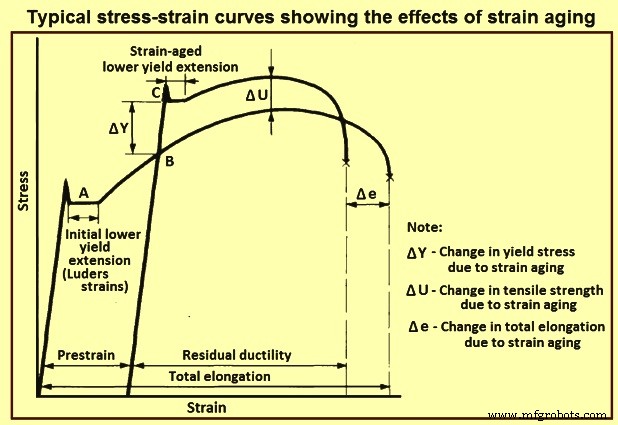
Исследование деформационного старения арматуры показало, что микролегированная сталь с титаном и ванадием может снизить эффекты деформационного старения. Такие легирующие элементы способны связывать азот в нитриды, что ограничивает количество свободного азота, ответственного за эффекты деформационного старения.
Производственный процесс
- Ключевые соображения для высокообъемной швейцарской обработки
- Титан: ключевые свойства и реальные применения
- Mar‑Bal использует IQMS EnterpriseIQ ERP для производственного совершенства
- Оценка жизненного цикла стали: двигатель устойчивого развития отрасли
- Прямое восстановленное железо (DRI): производственные технологии и промышленные процессы
- ТМТ-арматура: закалка и отпуск для максимальной прочности и долговечности
- Профилактика и управление коррозией арматуры в железобетоне
- Профессиональные токопроводящие шины и системы кранов для надежной подачи питания
- Вертикально-обрабатывающие центры (VMC): повышение производства и эффективности с точными ЧПУ-решениями
- Твердость, прочность и вязкость: ключевые свойства металлов