



Понимание коррозии углеродистой стали: причины, последствия и предотвращение
Коррозия в углеродистых сталях
Согласно ISO 8044:2010, коррозия — это физико-химическое взаимодействие между металлом и его средой, которое приводит к изменению свойств металла и может вызвать значительное функциональное нарушение работы металла, среды или технической системы, частью которой они являются. Коррозия проявляется при изменении свойств металла или системы, что может привести к нежелательным результатам: от простого визуального ухудшения до полного отказа технических систем, наносящих огромный экономический ущерб и создающих опасность для людей.
Коррозию можно определить как разрушение или ухудшение металла в результате прямой химической и электрохимической реакции со средой. Простейшим образом металлическая коррозия является обратным процессом к гальваническому напыливанию. Корродирующий металл выступает анодом, а катодом является металл, подвергаемый напылению. Металлическая коррозия возникает потому, что во многих средах большинство металлов нестабильны по своей природе и стремятся перейти в более устойчивые соединения, примеры которых — металлические руды в природе.
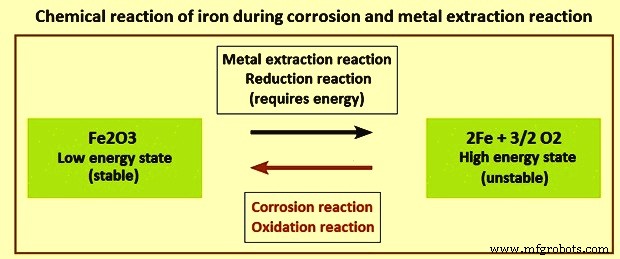
Углеродистая сталь — самый широко используемый конструкционный материал. Она обладает относительно низкой коррозионной стойкостью. Экономические потери от коррозии углеродистой стали колоссальны. Поскольку углеродистые стали составляют самый большой класс сплавов по тонажу и общей стоимости, их коррозия — проблема огромного практического значения. Типичный процесс коррозии в углеродистой стале можно рассматривать как термодинамически благоприятную обратную реакцию процесса получения металла (извлечения), как показано на рис. 1.
Углеродистая сталь (включая мягкие стали) по своей природе имеет ограниченное легирующее содержимое, обычно менее 2 % по массе для суммы всех добавок. К сожалению, эти уровни не вызывают заметных изменений в общем коррозионном поведении. Единственным исключением могут быть стали с повышенной атмосферной стойкостью (везерстойкие стали), где небольшие добавки меди, хрома, никеля и/или фосфора значительно снижают скорость коррозии в определенных средах. При типичных концентрациях элементов в углеродистой стали они не оказывают существенного влияния на скорость коррозии в атмосфере, нейтральных водах или грунтах. Эффект наблюдается только при кислотной атаке: наличие фосфора и серы заметно ускоряет скорость разрушения. В кислотных средах чистые железа демонстрируют лучшую стойкость.
Коррозионные реакции протекают, когда условия термодинамически благоприятны для химических реакций. В этом случае другие факторы определяют скорость реакции (кинетику). Скорость коррозии сильно зависит от среды эксплуатации углеродистых сталей. При решении конкретной коррозионной проблемы драматичное изменение скорости атаки часто достигается изменением коррозионной среды. Поскольку коррозия — многогранное явление, полезно классифицировать её типы по среде: атмосферная коррозия, водная коррозия, коррозия в грунтах, бетоне, котлах и др.
Типы коррозионных реакций
Существует различие между типами коррозии (описывающими взаимодействие металла со средой) и формами коррозии (описывающими феноменологическое проявление).
- Химическая реакция — типичная химическая коррозия при высоких температурах, когда металл реагирует с горячими газами, образуя оксидный слой.
- Металло-физическая реакция — пример: хрупкость, вызванная водородом, диффундирующим в металл, что может привести к отказу компонента. Хрупкость может быть результатом небрежного производства или инициироваться коррозионными процессами (растворением металла), такими как коррозионно-индуцированное водородное растрескивание.
- Электрохимическая реакция — самый распространенный тип. Реакция подразумевает обмен электричеством через электроны в металле и ионы в проводящем электролите (например, водяной пленке на поверхности).
Общая реакция разделена на две частичные: (i) растворение металла (окисление или анодная реакция: Fe = Fe²⁺ + 2e⁻) и (ii) восстановление (катодная реакция), в основном с участием кислорода воздуха и воды (O₂ + 2H₂O + 4e⁻ = 4OH⁻). Эти частичные реакции могут происходить на поверхности металла в однородном распределении (равномерная коррозия) или локально и раздельно (локализованные формы, например, точечная коррозия).
Механизм и электрохимическая природа коррозионной реакции определяют необходимые условия для её возникновения (рис. 2): (i) проводящий металл, (ii) электролит (достаточно тонкой влажной пленки на поверхности), (iii) кислород для катодной реакции.
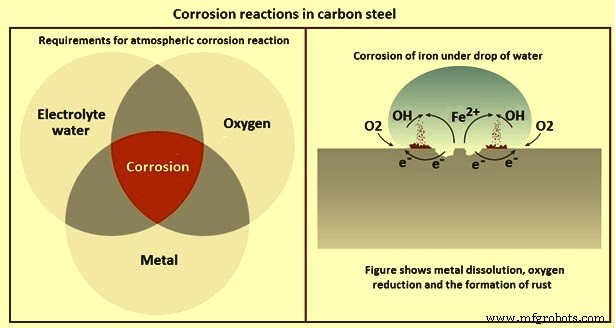
Рис. 2 показывает базовый механизм коррозии железа под капелькой воды. Реакции растворения железа и восстановления кислорода протекают с небольшим разделением на поверхности, их продукты (Fe-ионы и OH-ионы) реагируют в капельке, образуя рыжий ржавчину (продукт коррозии). Эта простая модель объясняет многие формы коррозии и позволяет выводить меры по её снижению. Замедление или предотвращение одной из частичных реакций уменьшает общую скорость коррозии.
Формы коррозии
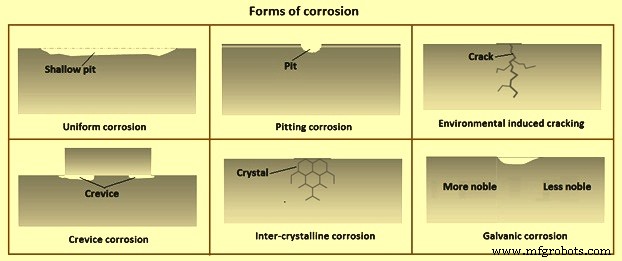
Выделяют шесть основных форм коррозии (рис. 3): (i) равномерная/мелкая точечная коррозия, (ii) точечная коррозия, (iii) среда-индуцированное растрескивание, (iv) щелевая коррозия, (v) интеркристаллитная (межгранничная) коррозия, (vi) гальваническая (контактная) коррозия.
Равномерная коррозия / мелкая точечная коррозия
Равномерная коррозия — форма, при которой поверхность удаляется почти равномерно. Частичные реакции (растворение металла и восстановление кислорода) статистически распределены по поверхности, что приводит к более или менее однородному растворению и равномерному образованию продуктов коррозии (например, рыжей ржавчины на углеродистой стали). Степень этой коррозии обычно хорошо прогнозируется на основе опыта. Скорость коррозии задается в микрометрах в год. Используя средние значения, можно рассчитать срок службы детали и увеличить его за счет большей толщины.
Равномерная коррозия возникает на незащищенной углеродистой стали и цинкированной стали в атмосферных условиях. В чистом виде однородная атака маловероятна: всегда есть участки (особенно на сложных деталях), корродирующие быстрее, что приводит к шероховатой поверхности с неравномерным покрытием продуктами коррозии.
Точечная коррозия
Точечная коррозия — локализованная форма, приводящая к образованию мелких отверстий (точек) в стали. Основно встречается на пассивных металлах, стойкость которых обеспечивается тонким оксидным слоем (несколько нанометров). Процесс начинается с локального разрушения пассивного слоя. На столях локальную атаку могут инициировать хлорид-ионы. Точечная коррозия коварна: в отличие от равномерной, она видна только как мелкие колючки на поверхности, а объем удаленного материала под ними неизвестен (образуются скрытые полости), что затрудняет обнаружение и прогнозирование. Технически контролировать точечную коррозию практически невозможно; её необходимо исключить на этапе проектирования и выбора материала.
Среда-индуцированное растрескивание
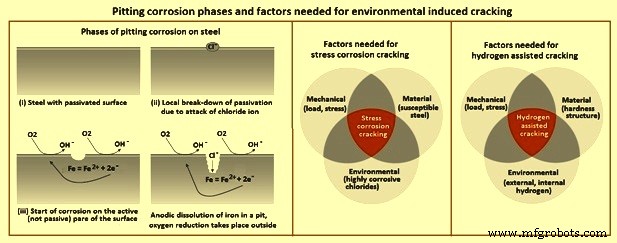
Два типа: (i) коррозионное растрескивание под напряжением (КРН) и (ii) водородное растрескивание (рис. 4).
Коррозионное растрескивание под напряжением (КРН) — комбинированный механический и электрохимический процесс, приводящий к растрескиванию материалов. Может вызвать внезапный хрупкий отказ нормально вязких металлов под напряжением, значительно ниже предела текучести. Внутренние напряжения в материале достаточно для инициации КРН.
КРН — не просто наложение коррозии и механических напряжений, а автокаталитический, самоускоряющийся процесс с высокой скоростью растворения металла (анодная реакция). Сначала образуется небольшая точка, развивающаяся в трещину под действием приложенных или остаточных напряжений. Трещина открывает новую активную (непассивную) поверхность, которая легко корродирует, что приводит к дальнейшему росту трещины и обнажению новых активных участков. Растворение металла в трещине быстро продвигается до механического разрушения.
КРН возникает только при одновременном выполнении трех условий (рис. 4): (i) механическое (нагрузка, напряжение), (ii) материал (чувствительный сплав, например сталь), (iii) среда (высококоррозионная, хлориды). Известно, что определенные марки стали подвержены КРН в агрессивных средах (например, крытые бассейны), где коррозию инициируют хлориды, атакующие пассивный слой.
Водородное растрескивание вызвано диффузией атомов водорода в сталь. Наличие водорода в решетке ослабляет механическую цельность металла, приводя к росту трещин и хрупкому разрушению при напряжениях ниже предела текучести. Как и КРН, может вызвать внезапный отказ без предупреждающих признаков. В обычных приложениях актуально для высокопрочных сталей с пределом прочности ~1 ГПа и выше.
Три условия для водородного растрескивания (рис. 4): (i) механическое (нагрузка, напряжение), (ii) материал (твердость, структура), (iii) среда (внешний/внутренний водород). Источник водорода — производственные процессы (сталеплавка, декапирование, электроцинкование — первичный водород). Вторичный источник — водород, образующийся при коррозии. При коррозии водород диффундирует в материал, снижая вязкость и пластичность стали.
Щелевая коррозия
Щелевая коррозия — коррозия в трещинах или щелях между двумя поверхностями (из одного металла, разных металлов или металла и неметалла). Инициируется ограниченным доступом кислорода из воздуха в щелевую зону диффузией, что создает разные концентрации растворенного кислорода в общем электролите (аэрационный элемент). Частичные реакции происходят на разных участках: восстановление кислорода — во внешних зонах с высокой концентрацией O₂, анодное растворение металла — в щеле, вызывая локальную атаку (например, точечную). Возникает также под шайбами или прокладками, если вода попадает под них.
Существуют нижний и верхний пределы ширины щели для индукции коррозии. Слишком узкая щель не впускает электролит; слишком широкая — не создает аэрационный элемент. Критическая ширина зависит от типа стали, среды и циклов увлажнения/сушки.
Интеркристаллитная (межгранничная) коррозия
Специальная форма локализованной коррозии, когда атака идет по узкой полосе вдоль границ зерен в структуре металла. Наиболее частый эффект — быстрая механическая дезинтеграция (потеря пластичности). Обычно предотвращается правильным выбором материала и технологией производства.
Классический пример — сенсибилизация нержавеющей стали. При удержвании в диапазоне 500–800 °C (например, при сварке) выделяются хромистые карбиды, вызывая обеднение хромом на границах зерен. Границы становятся менее стойкими, чем остальной материал, что ведет к локализованной атаке.
Гальваническая (контактная) коррозия
Коррозионное повреждение, когда два разных металла имеют электрически проводящую связь и контактируют с общим коррозионным электролитом. В электрохимической модели одна из частичных реакций (анодное растворение или катодное восстановление O₂) протекает почти исключительно на одном металле. Менее благородный металл растворяется (анод), более благородный — не атакуется (служит катодом). Скорость коррозии менее благородного металла выше, чем в свободной коррозии без контакта.
Используя термодинамические данные и практический опыт, можно предсказать подверженные комбинации материалов. Положительный пример — защита цинком углеродистых и слаboleгированных сталей. Цинк, будучи менее благородным, активно защищает сталь, корродируя сам.
Атмосферная коррозия углеродистой стали
Коррозия углеродистой стали в атмосфере и многих водных средах лучше понимать с точки зрения образования и разрушения пленки. Неизбежный факт: железо в присутствии кислорода и/или воды термодинамически нестабильно относительно своих оксидов. Вопрос не в том, будет ли корродировать сталь, а в скорости. При отсутствии образования пленки и постоянной среде скорость окисления постоянна. Если коррозионная пленка изолирует сталь от среды, после начального периода ожидается нулевая скорость. Плотная адгезивная пленка, пропускающая реагенты только диффузией, характеризуется скоростью, убывающей пропорционально квадратному корню из времени экспозиции. Поскольку идеальные случаи редки, действуют факторы, разрушающие стабильное образование пленки: внешние (эрозия ветром, дождем) или внутренние (напряжения из-за разного удельного объема металла и оксида).
Коррозия железа в атмосфере идет через образование гидратированных оксидов. Полуклеточные реакции: (i) ½O₂ + H₂O + 2e⁻ = 2OH⁻ (катодная), (ii) Fe = Fe²⁺ + 2e⁻ (анодная). Далее: (i) Fe²⁺ + 2OH⁻ = Fe(OH)₂, (ii) 2Fe(OH)₂ + H₂O + ½O₂ = 2Fe(OH)₃.
Гидратированные оксиды могут терять воду в сухие периоды, образуясь в ангидритные оксиды. Часто между слоями FeO и Fe₂O₃ образуется слой магнетита (Fe₃O₄) или FeO·Fe₂O₃. Существует сложная система соединений; FeOOH имеет три кристаллические формы и аморфную. Состав коррозионной пленки важен: FeO и FeOOH более адгезивны, чем Fe₃O₄ и Fe₂O₃, и лучше замедляют атаку, но высшие оксиды и оксидгидроксиды более склонны к отслаиванию.
Поскольку скорости коррозии существенно варьируются в разных атмосферах (сельской, городской, промышленной, морской), логично определить факторы, вызывающие различия. Хотя точное предсказание коррозионной активности невозможно, влияют влажность, температура, уровни хлоридов, сульфатов и других загрязнителей.
Влияние влажности и атмосферных загрязнителей
Атмосферная коррозия — электролитический процесс, требующий электролита. Не обязательно, чтобы сталь была покрыта водой; достаточно тонкой адсорбированной пленки. В реальной экспозиции сталь часть времени промывается дождем, часть — покрыта тонкой пленкой. Доля времени с пленкой сильно зависит от относительной влажности. Различные исследования показывают, что время увлажнения, будучи важным, не может рассматриваться изолированно при оценке скоростей коррозии. Пример на рис. 5: прирост массы железа в зависимости от относительной влажности при экспозиции 55 дней в атмосфере с 0,01 % SO₂. В правом нижнем углу — скорость коррозии в среде без SO₂ при 99 % влажности.
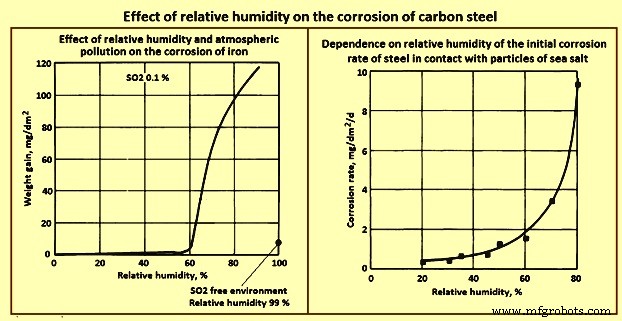
Существует критический уровень влажности (~60 % при наличии SO₂), ниже которого скорость коррозии мала. В присутствии частиц морской соли скорость коррозии растет с влажностью монотонно. Оксиды азота также ускоряют коррозию. Любой газообразный компонент с сильной электролитической активностью подозрителен в увеличении скорости коррозии. Кратко: ионы хлорида ускоряют атмосферную коррозию.
Защита углеродистых сталей от коррозии
Защита от коррозии (рис. 6) — важный аспект при выборе углеродистой стали для конструкций. Коррозия снижает несущую способность либо за счет общего уменьшения сечения, либо за счет точек, которые не только уменьшают эффективное сечение, но и создают концентраторы напряжений, инициирующие трещины. Любая мера, снижающая или устраняющая коррозию, продлевает срок службы и повышает надежность. Основные факторы выбора защиты: экономика, условия среды, требуемая степень защиты на расчетный срок, последствия внезапного отказа, важность внешнего вида.
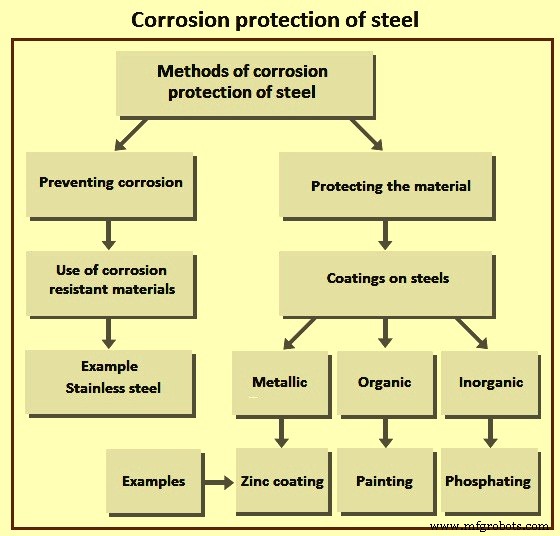
Два основных метода минимизации коррозии: (1) разделение реагирующих фаз, (2) снижение реакционной способности фаз. Разделение достигается металлическими, неорганическими или органическими покрытиями, пленообразователями-ингибиторами. Реакционную способность снижают легированием, анодной или катодной защитой, химической обработкой среды. Некоторые методы комбинируют несколько подходов.
В большинстве сред скорость коррозии углеродистой стали ~20 мкм/год в сельской атмосфере и >100 мкм/год в прибрежной. Это слишком много для удовлетворительной эксплуатации. Конструкции обычно не закладывают потерю базового материала, поэтому необходимы экономичные решения защиты. В щелочных средах сталь стабильна, поэтому арматура в бетоне (щелочная среда) хорошо защищена.
Покрытийная защита углеродистой стали
Различные покрытия повышают коррозионную стойкость. От масла для дешевой временной защиты до напыления паром для долгой защиты от коррозии, тепла и износа. Экономически целесообразно определить требуемую степень защиты перед выбором покрытия.
Временная защита при транспортировке/хранении: минеральные масла, растворители с ингибиторами, эмульсии нефтяных покрытий, воски. Наносятся после декапирования или между этапами покрытия. Не обеспечивают долговременную защиту.
Подготовка поверхности критически важна. Оксиды удаляют декапированием или абразивной очисткой. Дегрязирование нужно после удаления оксидов или при временном покрытии. Идеально — первый этап покрытия сразу после очистки.
Процессы нанесения покрытий
Используются для покрытий цинком, алюминием,оловом, свинцом и их сплавами. Горячее цинкование — погружение в расплав покрытийного металла.
Цинкование (гальванизация) — хороший выбор. Скорость коррозии цинка в 10+ раз ниже стали: ~0,5 мкм/год в сельской/городской атмосфере, до ~5 мкм/год в прибрежной. Низкие скорости обусловлены устойчивыми слоями продуктов коррозии, содержащими карбонаты (от CO₂) и хлориды. Условия, препятствующие образованию нерастворимых продуктов (постоянное увлажнение, высокие концентрации SO₂), повышают скорость коррозии цинка, ограничивая его пригодность. Цинк также обеспечивает катодную (жертвенную) защиту: при повреждении покрытия цинк корродирует предпочтительно, защищая открытую сталь.
Цинковые покрытия расходуются однородно. Удвоение толщины примерно удваивает время до появления рыжей ржавчины на подложке. Цинк нестабилен в щелочной среде (pH ≥ 10).
Методы цинкования: электроцинкование, горячее цинкование, шерардизация (термическая диффузия).
Алюминиевые горячие покрытия (алюминирование) дают стойкость к коррозии и теплу. Во многих средах алюминий защищает сталь гальванически, как цинк. Сплавы цинк-алюминий и алюминий-цинк также наносятся горячим цинкованием. Нагрев алюминированной стали образует интерметаллид Fe-Al, стойкий к окислению до ~800 °C. Применяется там, где нужна теплостойкость (автомобильные выхлопные системы).
Горячие оловянные покрытия — декоративные, нетоксичные барьерные. Олово не защищает сталь гальванически, поэтому поры заполняют лаками/органическими покрытиями.
Горячие свинцовые покрытия — для сернистокислотных дымов и агрессивных химических сред. Терневая сталь (сплав свинец-олово) дает большую защиту, чем чистый свинец, и пригодна для пайки.
Гальванические покрытия — для коррозионной стойкости, внешнего вида, пайки. Наносят цинк, алюминий, хром, медь, кадмий, олово, никель. Многослойные системы (например, медь-никель-хром для автотранспорта).
Кладби-металлы
Углеродистые стали связывают с более стойкими материалами (медь, нержавейки) холодной/горячей прокаткой, прессованием, взрывной сваркой, экструзией. Полученный ламеллярный композит обладает уникальными свойствами.
Термическое напыление
Эффективная долговременная защита в широком диапазоне сред. Процессы: пламенное напыление проволоки/порошка, дуговое напыление. Материалы: цинк, алюминий, сплавы Zn-Al. Также аустенитные нержавейки, алюминиевые бронзы, MCrAlY (M = Co, Ni или Co/Ni). Для максимальной стойкости термические покрытия герметизируют органическим верхним слоем. Широко применяются в морской среде.
Напыление из фазового состояния (PVD/CVD)
Иногда используются для защиты углеродистой стали, хотя стоимость высока. Материал переносится на подложку в виде отдельных атомов/молекул. Широкий выбор материалов. При достаточной толщине покрытие пористо-непропускаемое и плотное — отличный барьер. Пример: ионно-паровое напыление алюминия на авиационные компоненты.
Фосфатные/хроматные конверсионные покрытия
Повышают стойкость к коррозии. Сами по себе дают незначительное улучшение по сравнению с голой сталью. Часто используются в комбинации с другими системами. После горячего цинкования дают хорошую защиту под органическим топкотом.
При фосфатировании сталь погружают в кислый раствор с фосфатами металлов (Zn, Fe). Реакция образует микрокристаллитный слой фосфатов, дающий шершавую поверхность с отличными маслоудерживающими свойствами.
Органические покрытия
Краски — самый частый вид защиты стали. Правильно нанесенные обеспечивают отличную защиту при низкой стоимости. Широкий выбор материалов и методов нанесения.
Керамические покрытия
Силикатные цементы и фаянцевые эмали. Монолитные цементные облицовки устойчивы к химикалам и дают теплоизоляцию. Наносятся литьем или напылением. Фаянцевые эмали — стеклянные покрытия, спеканные при ≥425 °C, дающие глянцевый слой с высокой твердостью и стойкостью к коррозии. Состав эмали варьируют для нужных свойств (например, стойкость к щелочам).
Другие неметаллические покрытия
Резины (натуральные/синтетические), эластомеры, пластики (эпоксиды, фенолы, винили). Широкий спектр свойств и устойчивости к конкретным средам. Резиновые облицовки — для резервуаров с HCl и H₂SO₄. Пластиковые — для ванн гальваники.
Многослойные покрытия
Если металлического покрытия недостаточно, добавляют органическую краску (с металлическими хлопьями или без). Пример: многослойное покрытие крепежей — электронапыленный Zn-сплав + органический топкоат.
Производственный процесс
- Углеродное волокно: Состав, производство и будущие применения
- Датчики угарного газа: технологии, конструкция и стандарты безопасности для домашней защиты
- Копировальная бумага: история, материалы и современное производство
- Carbon M2: в 20 раз быстрее Digital Light Synthesis для высокорезолюционного производства
- Углеродное волокно: прочность, производство и промышленные применения
- Предотвращение коррозии алюминия: проверенные стратегии для долговечности
- Сплав WL 3.3354 (AlMg5) состояние F — Высокопрочный коррозионно-стойкий алюминиевый сплав
- Sanicro® 35: Премиальная коррозионно-стойкая нержавеющая сталь для морской среды и агрессивных химических сред
- WL 3.3354 Прокат O – Высокопрочный магниевый сплав для коррозионно-агрессивных сред
- Реактивные гидротурбины: принцип работы, виды, применение в ГЭС