



Оптимизация свойств стали: стратегии дефосфоризации
Эффекты фосфора (P) на свойства сталей суммированы в Табл. 1. Видно, что P имеет как положительные, так и отрицательные эффекты на свойства стали.
| Табл. 1 Влияние фосфора на свойства сталей | ||
|---|---|---|
| № | Свойство | Эффект фосфора |
| 1 | Прочность | Сильно положительное (укрепляет феррит) |
| 2 | Закаляемость при выпекании (Bake hardenability) | Положительное |
| 3 | Пластичность | Сильно отрицательное |
| 4 | Цинкование (Galvanneal) | Может улучшить устойчивость к порошкованию |
| 5 | Фосфатируемость | Положительное |
| 6 | Эмалирование | |
| а. Чешуйчатость (Fish scaling) | Отрицательное | |
| б. Маркировка (Pickling) | Положительное | |
| 7 | Свариваемость | Не вредно при содержании <0,1% |
| 8 | Потери в сердечнике при листовой стали для электродвигателей | Сильно отрицательное |
| 9 | Вязкость при разрушении | Сильно отрицательное |
Стали с низким содержанием P необходимы для применений, где нужна высокая пластичность: тонкие листы, глубокое штампование, трубопроводы и др. В ранние дни контроль P не считался большой проблемой в сталеварении, так как железные руды с низким P были легко и дешево доступны. Однако в недавнем прошлом из-за высоких цен на железную руду используются дешевле руды из источников с более высоким содержанием P, что сделало контроль P важной деятельностью при сталеварении.
Помимо P из железных руд, P также попадает в жидкую сталь из-за переработки шлака КОВ (кислородно-конвертерное производство). Переработка шлака КОВ проводится через синтеринговый завод или напрямую в доменную печь для извлечения железа и известняка из шлака и минимизации проблем утилизации шлака. Синтер или шлак КОВ, загружаемый в доменную печь, неизбежно увеличивает содержание P в чугуне и, следовательно, P-нагрузку на сталеварительный процесс.
Дефосфоризация в интегрированных металлургических комбинатах
В интегрированных металлургических комбинатах удаление P обычно происходит в процессе первичного сталеварения, обычно процессе КОВ. Для удовлетворения новых требований к контролю P необходимо улучшить понимание термодинамики и кинетики реакции распределения P между шлаком и металлическими расплавами в процессе сталеварения.
Дефосфоризация стали стала очень важной металлургической техникой в процессе сталеварения для производства высококачественных сталей. Поскольку содержание P контролируется реакциями в КОВ, технику двойного шлака обычно применяют для получения низкофосфорных убитых сталей. Однако этот метод сопровождается увеличением операционного времени и снижением выхода стали. Помимо проблем с производительностью, при работе КОВ образуется огромное количество шлака.
Фосфор также можно удалить в процессе очистки стали. Фактически, более 90% входного P в расплаве можно удалить в КОВ. Очистительная способность шлака зависит от многих переменных: составов шлака и металла, температуры, времени и интенсивности перемешивания шлак/металл.
Содержание P в жидкой стали при отливке, деоксидации, дутье инертным газом и литье может постепенно увеличиваться из-за ввода с деоксидаторами и восстановления из шлака. Эта возможность должна учитываться для поддержания условий дефосфоризации в жидкой стади. В результате реакций между сталью, шлаком и деоксидаторами P-равновесие смещается в сторону увеличения содержания P в стали несмотря на значительное снижение температуры. В этом случае дефосфоризация существенно зависит от отношения массы стали к массе шлака. Роль этих факторов можно вывести из уравнения баланса P:
(P в шлаке ковша) + (P в стали ковша) = (P в отливном металле) + (P в шлаке, захваченном сталью в ковше) + (P из деоксидаторов).
Реакция фосфора и термодинамическое равновесие
Первые комплексные исследования дефосфоризации проводились в 1940-х. Наблюдали, что FeO и CaO — необходимые компоненты шлака для дефосфоризации стали. Также показали, что реакция дефосфоризации экзотермична, и шлаковая емкость для дефосфоризации снижается с температурой. Наблюдали, что дефосфоризация усиливается снижением температуры, увеличением содержания FeO и щелочности шлака.
Разработано много корреляций для предсказания коэффициента распределения P как функции состава металла и шлака и температуры. Однако все еще есть разногласия в лабораторных данных и равновесном коэффициенте распределения P, который можно предсказать.
Хотя квантификация P-равновесия крайне важна, многие сталеварительные печи не работают в равновесии, обычно из-за образования жидкого шлака, кинетики и временных ограничений. Поэтому важно знать, насколько близко к равновесию работают сталеварительные печи, чтобы предлагать оптимальные составы шлака для продвижения дефосфоризации.
В ранних исследованиях отмечали, что условия перемешивания и состав шлака — два ключевых переменных для оптимального удаления P. Также перенасыщение шлака CaO и MgO не кажется выгодным для процесса.
Нашли, что динамические интерфейсные явления на границе металл-шлак, вероятно, играют значительную роль в кинетическом поведении системы из-за обмена поверхностно-активными элементами, такими как кислород (O₂), который драматически снижает поверхностное натяжение и вызывает спонтанную эмульгацию. Также нашли, что P не играет роль в спонтанной эмульгации и быстро удаляется до начала динамических интерфейсных явлений. Эмульгация вызвана, возможно, деоксидацией металла после удаления P, когда металл становится перенасыщенным O₂ по неизвестной причине. Оценочная площадь поверхности быстро увеличивается более чем на порядок в начальных и промежуточных периодах реакции. Металлическая капля распадается на сотни малых капель, эффективно эмульгируя металл в шлак. Со временем площадь поверхности уменьшается и металлические капли коалесцируют. Подобные результаты наблюдались для окисляющейся капли железа (Fe).
В 1950-х предложили, что удовлетворительно рассматривать реакцию в её простейшей форме:
2P + 5O = P₂O₅ (жидкий)
Свободная энергия реакции оценивалась с использованием оценки энтропии плавления P₂O₅, так что
ΔG = –740375 + 535,365·T Дж/моль
При T > 1382 К ΔG становится положительным, что приводит к разложению P₂O₅ на P и O. Таким образом, удаление P требует восстановления P₂O₅. Коэффициент активности P₂O₅ увеличивается диоксидом кремния (SiO₂) и уменьшается основными оксидами, такими как CaO и MgO.
В 1980-х проведены дальнейшие исследования P-распределения в различных шлаковых системах. Показали, что коэффициент распределения P растет с увеличением содержания CaO в шлаке и снижением температуры. Также видно, что эффект CaF₂ на дефосфоризацию такой же, как CaO, без повышения температуры плавления шлака. Изучали эффекты оксида бария (BaO) и оксида натрия (Na₂O) на P-распределение. Заключили, что эквивалентности CaO для Na₂O и BaO составляют 1,2 и 0,9 по массовым % соответственно.
P-распределение в разных шлаковых системах изучалось многократно, разработано несколько корреляций. Различные выводы этих исследований суммированы ниже:
- Содержание CaO, MgO, SiO₂, P₂O₅, FeO, MnO в шлаке влияет на P-распределение.
- Жидкий шлак полностью ионизирован, P в шлаке существует как фосфат-ион.
- Логарифм P-раздела увеличивается с 2,5 lg % FeO, как предсказывает термодинамика, и увеличение щелочности шлака также увеличивает коэффициент распределения.
- Увеличение щелочности шлака (CaO/SiO₂) до 2,0 имеет сильное увеличивающее эффект на P-раздел. Однако рост гораздо менее выражен при щелочности выше 2,5.
- P-коэффициент распределения изначально растет с увеличением содержания FeO, но затем снижается после достижения определенного уровня. Этот уровень функция щелочности шлака и температуры. Выводы верны для FeO 15–25%. Конкретнее, P-раздел независим от FeO выше 19%. Кроме того, P-раздел кажется ниже с увеличением MgO при 1600 °Ц и 1650 °Ц.
- Для шлаков с 0,2–1,0% P₂O₅ логарифм коэффициента активности P₂O₅ линейная функция содержания CaO и MgO и не зависит от температуры. Для шлаков с P₂O₅ >1% логарифм коэффициента активности также линейная функция CaO, но имеет температурную зависимость.
- Рост концентраций Ca²⁺, Fe²⁺, Mg²⁺ приводит к снижению коэффициента активности P₂O₅, тогда как (SiO₄)⁴⁻ — противоположный эффект.
- Полимеризация P не происходит широко в шлаках, обычно встречающихся в сталеварении.
Другие подходы моделирования P-распределения между сталью и шлаком также пробовали. В 2011 году разработана исчерпывающая термодинамическая модель на основе теории ионно-молекулярного сосуществования (IMCT) для предсказания коэффициента распределения P между CaO-SiO₂-FeO-Fe₂O₃-MnO-Al₂O₃-P₂O₅ шлаками и жидкой сталью. IMCT предполагает, что шлак состоит из простых ионов (Ca²⁺, Fe²⁺, Mg²⁺, O²⁻); простых молекул (P₂O₅, SiO₂, Al₂O₃); силикатов, алюминат и многих других как комплексных молекул. Каждый ионный вид участвует в реакциях формирования комплексных молекул из ионных пар (Me²⁺ и O²⁻) и простых молекул и находится в термодинамическом равновесии. Возможные P-молекулы: P₂O₅, 3FeO·P₂O₅, 4FeO·P₂O₅, 2CaO·P₂O₅, 3CaO·P₂O₅, 4CaO·P₂O₅, 2MgO·P₂O₅, 3MgO·P₂O₅, 3MnO·P₂O₅. Нашли, что 3CaO·P₂O₅ и 4CaO·P₂O₅ вносят вклад в измеренный P-раздел 96% и 4% соответственно.
Обсуждение касалось P-равновесия между жидкой сталью и жидким шлаком. Однако из-за многокомпонентной природы шлаков сталеварения не редко имеют возможные твердые фазы в равновесии с жидким шлаком. Проведено существенные исследования конкретных твердых фаз, распространенных в шлаках сталеварения. Конкретно фокусировались на шлаках, содержащих 2CaO·SiO₂ и частицы CaO. Эти твердые фазы обычно присутствуют в шлаках сталеварения в процессе КОВ и могут играть роль в дефосфоризации, так как фосфаты могут растворяться в них.
Очистка фосфора в процессе КОВ
«Хороший сталевар — это хороший шлакотут» — популярная поговорка среди сталеваров, очень актуальная для процесса КОВ. Хороший контроль формирования и состава шлака обеспечивает оптимальную очистку и минимизирует риск повторной продувки O₂ или дополнительных добавок в конце плавки. В начале продувки lança держат высоко над поверхностью металла. В первые 3–4 минуты Si (кремний) из металла быстро окисляется вместе с Fe, формируя шлак, богатый FeO и SiO₂. В КОВ загружают существенные количества извести и доломитовой извести. По мере продолжения продувки твердая известь постоянно растворяется в жидком шлаке, увеличивая массу шлака и щелочность. По мере продолжения декарборизации шлак начинает пениться, и образующийся CO газ снижает содержание FeO в шлаке. Ближе к концу продувки скорость декарборизации снижается, и окисление Fe снова становится значительным. На протяжении продувки температура металла стабильно растет от 1350 °Ц до 1650 °Ц, температура шлака обычно на 50 °Ц выше металла в конце продувки.
Механизм растворения извести очень важен для процесса КОВ и удаления P. Достижение быстрого растворения извести в процессе КОВ дает хорошую возможность повысить производительность, сократить время процесса и затраты. Механизм растворения извести функция состава шлака и уровня насыщения дикальциевого силиката (2CaO·SiO₂). Начальный шлак богат FeO и SiO₂. Когда известь впервые загружается и начинает растворяться, вокруг твердых частиц формируется слой 2CaO·SiO₂, замедляющий скорость растворения извести. Этот твердый слой может разрываться, и шлак может дальше проникать в поры частицы извести и продолжать растворение. Проникновение шлака функция вязкости и размера пор твердой частицы.
Поскольку в процессе КОВ часто сосуществуют некоторые твердые оксидные фазы с шлаком, важно понять, как твердые частицы могут влиять на удаление P. Несколько исследований рассматривали растворимость P в разных твердых частицах: CaO, 2CaO·SiO₂, 3CaO·SiO₂. Выводы:
- P-распределение между частицами 2CaO·SiO₂ и шлаком варьируется от 2 до 70 при росте FeO и щелочности в шлаке. Температурная зависимость P-распределения очень слабая, изолированные частицы 2CaO·SiO₂ показывают полное равномерное превращение в 2CaO·SiO₂-3CaO·P₂O₅ за 5 секунд.
- При контакте со шлаком CaO-FeO-SiO₂-P₂O₅ частица CaO быстро инкапсулируется слоем 2CaO·SiO₂-3CaO·P₂O₅, и шлак CaO-FeO без P₂O₅ образуется между частицей CaO и твердым раствором 2CaO·SiO₂-3CaO·P₂O₅.
- Два возможных пути переноса P из шлака в 2CaO·SiO₂. Первый: 2CaO·SiO₂-3CaO·P₂O₅ выпадает в осадок из жидкого шлака после переноса P из металлической фазы. Второй: частицы 2CaO·SiO₂ уже присутствуют в шлаке до переноса P из металла. P затем диффундирует в выпавший в осадок без P частицу 2CaO·SiO₂. Нашли, что скорость переноса P путем осаждения намного быстрее, чем диффузионным путем. Это указывает на то, что наличие предварительных частиц 2SiO₂·SiO₂ не обязательно улучшает удаление P.
Во время продувки в КОВ создается очень динамичная среда. Поскольку O₂-струя ударяет в поверхность шлака и затем жидкого металла, создается трехфазная газ-шлак-металл эмульсия, значительно увеличивающая общую межфазную площадь для нескольких химических реакций между фазами. Металлические капли непрерывно выбросываются из объемной металлической ванны в шлак-газовую смесь, где они могут реагировать заданное время. Генерация этих металлических капель очень важна для кинетики внутри КОВ.
Скорость очистки в процессе КОВ не только функция химической кинетики, но и время пребывания данной металлической капли в шлаке. Расчетное время пребывания металлической капли, выброшенной из объемной металлической ванны, движущейся баллистической траекторией через шлак, менее 1 секунды — слишком мало для реакции капли значительной степени. Однако в исследовании поведения Fe-C капель в шлаке наблюдалось, что формирование газового «ореола» во время декарборизации удерживает металлическую каплю в шлаке от 50 до 200 секунд. На этих наблюдениях модель модифицирована для включения эффекта декарборизации на видимую плотность металлической капли и способна предсказывать согласованные времена пребывания.
Отчет «Imphos: Improving Phosphorus Refining» (2011) рассматривал, среди прочего, профили отношения металл/шлак, распределение размеров металлических капель в шлак/металл эмульсии, P-распределение на границе шлак-металл и растворение извести. Отчет определил пять профилей удаления P (Рис. 1): (i) почти постоянный P-профиль, (ii) профиль реверсии P, (iii) профиль высокого удаления P, (iv) профиль реверсии и замедления P, (v) профиль реверсии с быстрым удалением P. Для каждого профиля изучали количество металла и его химический состав для шлак/металл эмульсии и объемной ванны. Нашли, что содержание P в металлических каплях в шлаке обычно ниже или равно объемной ванне, указывая на то, что удаление P движимо дефосфоризацией металлических капель в шлак/металл эмульсии, а не в объемной ванне. Интересное наблюдение: на ранних стадиях продувки удаление P в эмульгированных каплях происходило намного быстрее декарборизации.
Металлические капли оказываются крайне обедненными P (намного менее 100 ppm), пока в ванне значительно более 1% C. Это потенциально связано с газовым «ореолом» и эмульгацией, которые могут увеличить время пребывания капель на ранних стадиях продувки, давая достаточно времени для реакции с высокоокисляющим шлаком, приводя к быстрому удалению P при подходящем размере капли. Поскольку удаление P сильно связано с генерацией металлических капель, существует идеальная высота лансы на каждой стадии продувки для максимизации генерации капель и создания хорошей шлак/металл/газ эмульсии. Наблюдали, что с уменьшением высоты лансы генерируется меньше металлических капель.
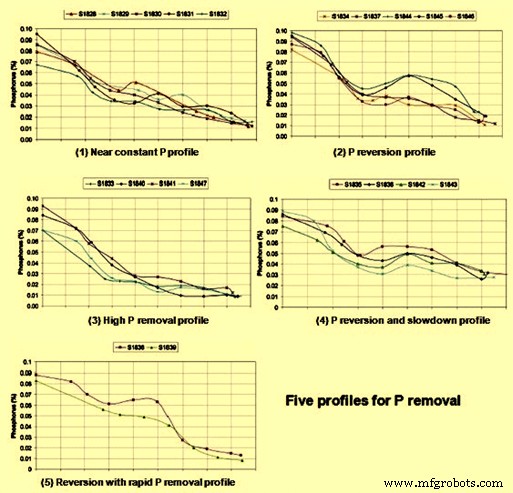
Рис. 1 Различные профили удаления P
Механизм дефосфоризации в процессе КОВ можно резюмировать:
- В начале продувки, где lança высоко, достигается хорошее выброс капель и быстрое удаление P.
- По мере продолжения продувки декарборизация генерирует CO газ, FeO в шлаке восстанавливается, шлак может стать недостаточно окисляющим. Это может привести к реверсии P в расплав, так как капли рефосфоризируются и возвращаются в объемный металл. Особенно важно, если растворение извести не оптимально.
- Ближе к концу продувки декарборизация замедляется, содержание FeO в шлаке растет, снова благоприятствуя дефосфоризации. Однако это может быть недостаточно для компенсации возможной реверсии ранее.
- Оптимальные результаты достигаются тщательным мониторингом FeO и CaO в шлаке. Добавки железной руды могут помочь поддерживать идеальное содержание FeO для продолжения окисления P параллельно с декарборизацией.
Кинетика удаления фосфора
Хотя P-равновесие широко изучалось, кинетика удаления P изучена в меньшей степени. Однако применяются те же принципы, что и для других высокотемпературных металлургических реакций. Когда P, растворенный в Fe, контактирует со шлаком, несколько этапов, дающих базовую иллюстрацию явления, происходят в реакции дефосфоризации:
- Массоперенос в металлической фазе [P] и [O] к границе шлак-металл.
- Массоперенос в шлаковой фазе (O²⁻) к границе шлак-металл.
- Химическая реакция на границе шлак-металл для формирования (PO₄)³⁻.
- Массоперенос в шлаковой фазе (PO₄)³⁻ от границы реакции.
Поскольку дефосфоризация происходит при высоких температурах, разумно предположить, что химическая реакция на границе быстра и в равновесии. Поэтому возможными ограничивающими этапами являются массоперенос в металлической или шлаковой фазах или оба, если предполагать отсутствие твердых фаз в шлаке, способных поглощать фосфор.
Одно исследование кинетики дефосфоризации Fe-C(насыщ)-P чугуна окисляющими шлаками показывает, что одна из главных проблем — корректная квантификация движущей силы реакции из-за неравновесного O₂ потенциала на границе шлак/металл. Это неравновесие происходит из-за декарборизации жидкого металла, снижающей O₂ потенциал в металле. В таких случаях шлак при высоком O₂ потенциале, металл — при низком. В исследовании нашли, что реакция дефосфоризации следует кинетике первого порядка по концентрации P в металле, и более высокое содержание FeO увеличивает коэффициент массопереноса шлака за счет снижения вязкости, хотя FeO может влиять и положительно, и отрицательно на движущую силу реакции. Исследование также указало, что массоперенос в шлаковой фазе — ограничивающий этап в дефосфоризации металла.
Недавно другое исследование использовало математический подход для квантификации массопереноса P между металлом и шлаком. Показали, что видимый коэффициент массопереноса функция поверхностного натяжения, влияемого массовым потоком поверхностно-активного элемента, такого как O₂, особенно при быстрых условиях массопереноса. Изменения параметра массопереноса связаны с динамическими интерфейсными явлениями, усиливающими массоперенос в периоды высокого потока O₂ через границу. Этот высокий поток O₂, вероятно, снижает поверхностное натяжение во время реакции, приводя к увеличению межфазной площади или коэффициента массопереноса или обоих.
Несколько исследований показали, что спонтанная эмульгация может происходить в периоды интенсивного массопереноса поверхностно-активных элементов из-за выраженного снижения межфазного натяжения между двумя нерастворимыми жидкостями. Также для равновесного межфазного натяжения содержание O₂ и S (сера) в металле играет значительную роль в наблюдаемом равновесном натяжении. Добавки CaF₂ и Na₂О повышают межфазное натяжение, но добавки MnO склоняются снижать его. Одно исследование показало, что когда поток O₂ становится больше ~0,1 г-атом/м²·с, межфазное натяжение приближается к значению близкому к нулю. Когда поток O₂ становится меньше 0,01 г-атом/м²·с, межфазное натяжение быстро растет к значению, близкому к равновесному.
Кинетика дефосфоризации изучена гораздо меньше, чем P-равновесие металл-шлак. Есть разногласия, контролирует ли массоперенос в металле, шлаке или оба скорость реакции. Из-за природы реакции динамическое интерфейсное явление, вероятно, играет значительную роль в общей скорости реакции. Спонтанная эмульгация, кажется, происходит при быстром массопереносе O₂ на границе металл-шлак систем. Это приводит к существенному снижению межфазного натяжения, увеличивая площадь реакции и общую скорость. Однако прямой расчет изменений площади реакции из-за спонтанной эмульгации остается очень сложным.
Производственный процесс
- Экспертное руководство по материалам для металлической 3D-печати: стали, суперсплавы, титан, медь, алюминий
- Инконель против нержавеющей стали: выбор правильного сплава для высокотемпературных, коррозионно-стойких пр…
- Понимание марок инструментальной стали: типы, свойства и применение
- Оптимизация качества стали: управление включениями и производство чистых сталей
- Грануляция доменного шлака в литейном цехе: обзор технологии и процесса
- Оптимизация работы доменной печи при высокоалюминистых шлаках
- Роль азота в свойствах стали
- Повышение однородности стали путем аргоновой промывки
- Понимание шлака: его роль, использование и преимущества в промышленности
- Электрошлаковая сварка (ESW): процесс, оборудование, применение, плюсы и минусы