



Оптимизация удаления серы из жидкой стали
Десульфуризация жидкой стали
Растворимость серы (S) в жидком железе (Fe) довольно высока. Однако растворимость серы в твердом железе ограничена: она составляет 0,002 % в феррите при комнатной температуре и 0,013 % в аустените при ~1000 °C. Поэтому при охлаждении жидкой стали сера выходит из раствора в виде сульфида железа (FeS), который образует эвтектику с окружающим железом. Эвтектика сегрегируется по границам зерен железа. Температура эвтектики сравнительно низка — около 988 °C. Эвтектика Fe-FeS ослабляет связи между зернами и вызывает резкое снижение свойств стали при температурах горячей деформации.
При непрерывной разливке жидкой стали сера, присутствующая в металле: (i) способствует образованию нежелательных сульфидов, вызывающих зернистую слабость и трещины при кристаллизации; (ii) понижает температуру плавления и межзernовую прочность; (iii) способствует хрупкости стали, выступая как концентратор напряжений; (iv) вызывает горячую короткость. Сера в твердой стали в виде включений FeS оказывает вредное влияние на обработку металла. При деформации включения FeS служат центрами инициирования трещин и зонами слабости. Такие включения негативно влияют на вязкость, пластичность, штампуемость, свариваемость и коррозионную стойкость стали. Повышение содержания марганца (Mn) (не менее 0,2 %) помогает предотвратить образование FeS. Сера — нежелательный элемент в стали. Марганец активно взаимодействует с сульфидами железа при кристаллизации, превращая FeS в MnS по реакции:
FeS (шлак) + Mn (сталь) = MnS (шлак) + Fe
Температура плавления сульфида марганца (MnS) значительно выше — около 1610 °C. Поэтому сталь с марганцем может деформироваться в горячем состоянии. Однако включения MnS: (i) хрупкие (менее пластичные, чем сталь); (ii) могут иметь острые края; (iii) расположены между зернами стали. Все эти факторы определяют негативное влияние сульфидных включений на механические свойства стали.
Необходимость десульфуризации
Поскольку сера — одно из вредных примесей, влияющих на внутреннее и поверхностное качество стали, десульфуризация обязательна при сталеварении. Растущие требования к свойствам различных марок стали приводят к экстремальным требованиям к чистоте металла. Для производства чистой стали, особенно с точки зрения выделения сульфидов, содержание серы в жидкой стали должно быть максимально низким. На практике удаление серы из жидкой стали в основном осуществляется в ковшах при внековшной обработке.
Десульфуризация при внековшной обработке зависит от температуры, концентраций серы и кислорода в стали, но в основном — от химического состава и физических свойств шлака. Ожирение жидкой стали для достижения требуемого состава требует оптимизации параметров процесса.
В современных сталеплавных цехах первичные печи используются для обработки чугуна и плавки лома. Все остальные металлургические задачи — легирование, гомогенизация, ожирение и терморегулирование — решаются при внековшной обработке с контролем верхнего шлака. Ковшовый шлак должен: защищать жидкую сталь от окислительной атмосферы и обеспечивать проведение металлургических операций. Поэтому шлак должен иметь подходящие физико-химические свойства: низкую температуру плавления, низкий кислородный потенциал и высокую сероёмкость.
Десульфуризация жидких сталей рафинирующим ковшовым шлаком — один из важнейших процессов внековшной обработки. Однако управление процессом до сих пор опирается на эмпирические рекомендации. Отклонения от целевого содержания серы часто наблюдаются на практике. Улучшение управления процесса на основе термодинамики и кинетики реакции десульфуризации имеет большое значение, особенно для производства сталей с очень низким содержанием серы.
Термодинамика десульфуризации жидкой стали
При десульфуризации жидкой стали важны четыре аспекта: (i) сульфидная емкость, (ii) коэффициент распределения серы, (iii) десульфуризационный потенциал, (iv) скорость десульфуризации.
Сульфидная емкость
Это способность жидкого шлака адсорбировать серу. Характеризуется равновесием между шлаковой и газовой фазами по парциальным давлениям серы и кислорода. Сульфидная емкость зависит только от температуры и состава шлака. Её можно измерить экспериментально при изобарических и изотермических условиях. Данные по сульфидной емкости многих бинарных, тернарных и многокомпонентных шлаковых систем доступны в литературе. Сульфидная емкость обычно растет с повышением температуры и концентрации основных оксидов. Поэтому для десульфуризации стали применяют высококислые ковшовые шлаки. Разработаны математические модели для расчета сульфидной емкости многокомпонентных жидких шлаков.
Коэффициент распределения серы
Сера распределяется между металлической и шлаковой фазами в равновесии. Коэффициент распределения обычно зависит от активности кислорода в жидкой стали. Десульфуризация становится более эффективной при снижении активности кислорода.
Десульфуризационный потенциал
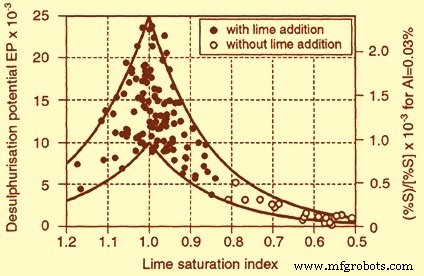
Также является функцией состава шлака. Для характеристики поведения шлака используется индекс насыщенности известью — отношение фактического содержания CaO к содержанию CaO для насыщенных известью шлаков. Индекс меняется с составом шлака. Для насыщенного известью шлака он равен единице. Шлаки с индексом меньше единицы — недонасыщенные, больше единицы — с избытком извести. Влияние индекса на десульфуризационный потенциал показано на рис. 1. Максимальный потенциал достигается при насыщенных известью шлаках. Недонасыщенность извести снижает десульфуризацию по термодинамическим причинам. Избыток извести приводит к гетерогенным шлакам, снижающим потенциал по кинетическим причинам. Поэтому требуется оптимизация состава шлака для удовлетворительного удаления серы.
Скорость десульфуризации
Сульфидная емкость и десульфуризационный потенциал описывают максимальную способность шлаков поглощать серу при термодинамическом равновесии. На практике время ковшовой обработки должно соответствовать производственным требованиям. Желателен быстрый рафинирующий процесс. При температурах сталеварения скорость реакции между металлом и шлаком в основном определяется массопереносом. При десульфуризации ковшовым верхним шлаком скорость зависит от того, как быстро сера переносится из металла на границу раздела фаз и как быстро уходит от границы в шлак. Интенсивное газовое перемешивание ускоряет массоперенос и скорость десульфуризации. Сегодня газовое перемешивание аргоном в ковше — стандартная практика. Инертный газ (обычно аргон) подается через пористые плавки в дне ковша или погруженную верхнюю ланцу. Восходящие пузырьки создают циркуляционное поле течения жидкой стали. Структура поля течения критически важна для десульфуризации. Скорость течения растет с увеличением расхода газа, ускоряя реакции между сталью и шлаком.
Скорость десульфуризации значительно возрастает, если расход газа превышает критическое значение. Это явление может быть вызвано эмульгированием капель шлака в металлической фазе.
Теоретические аспекты эмульгирования шлака
Десульфуризация жидкой стали реакцией шлак-металл — обменная реакция между двумя нерастворимыми фазами, термодинамически управляемая коэффициентом распределения серы, и кинетически — площадью межфазного контакта и движущей силой переноса серы. Кинетические аспекты можно влиять гидродинамическими эффектами. Правильное перемешивание ванны газовой инъекцией влияет на относительную скорость на границе металл-шлак, что, в свою очередь, влияет на коэффициент массопереноса растворенного вещества. Высокие скорости на границе могут вызывать эмульгирование шлака, что резко увеличивает площадь контакта. Эффективное перемешивание металла в ванне ускоряет достижение целевого уровня серы во всем объеме ковша, сокращая продолжительность десульфуризации.
Необходимы знания о гидродинамике в ковше, индуцируемой газовой инъекцией, для достижения лучших условий: (i) на границе металл-шлак — для стимулирования эмульгирования и ускорения химической кинетики; (ii) в ванне ковша — для перемешивания только что десульфуризированной стали на границе с объемом жидкой стали до достижения идеального перемешивания по всему ковшу при целевом уровне серы. Слишком интенсивное перемешивание, связанное с высокими эксплуатационными расходами и потерями температуры ванны, следует избегать.
Механическая энергия передается ванне: (i) нижней продувкой через одну или несколько пористых плавок; (ii) верхней продувкой через ланцу; (iii) комбинированной продувкой. Проведено множество исследований влияния газового перемешивания на внтреннековшовую гидродинамику, сфокусированных на газовом пути или процессах на границе шлак-металл, включая реакцию десульфуризации. Наиболее важные выводы:
- Во многих сталеплавных процессах с перемешиванием ванны время перемешивания зависит от мощности, переданной ванне в ковше, в степени 0,3–0,4.
- Нижняя продувка через одну плавку, обеспечивающая минимальное время перемешивания при фиксированном ковше и расходе газа, достигается при эксцентричном расположении плавки. Желательна позиция между четвертью и половиной радиуса ковша.
- Перемешивание несколькими пористыми плавками требует тщательной настройки для обеспечения относительной скорости на границе шлак-металл, благоприятствующей эмульгированию. Асимметричное расположение плавок дает максимальную эффективность снижения времени перемешивания. При симметричном расположении возникают зоны рециркуляции с противоположными потоками, уничтожающими эффект перемешивания. Верхняя продувка благоприятствует эмульгированию, нижняя — перемешиванию ковша. Комбинированная продувка объединяет оба эффекта.
- Исследования влияния свойств шлака на эмульгирование показывают, что существуют критические условия для скорости стали на границе с шлаком и расхода газа из плавок, необходимые для начала эмульгирования. Эти соотношения учитывают физические свойства шлака: вязкость и плотность.
- Среди параметров, определяющих улучшенные условия для перемешивания в ковше и массопереноса на границе шлак-металл, велика важность отношения диаметра ковша (D) к высоте ванны (H). Обычно отношение D/H не сильно отличается от 1.
- Данные литературы о влиянии расхода газа на скорость десульфуризации показывают, что наиболее интересен аспект: существует начальный расход газа, при котором скорость десульфуризации значительно повышается.
Процесс десульфуризации
Существует два основных варианта удаления серы из жидкой стали: (i) реакцией металл-шлак с интенсивным перемешиванием верхнего шлака с жидкой сталью; (ii) инъекцией металлического кальция (Ca) в жидкую сталь с выпадением сульфидов.
Ковшовый верхний шлак после первичного сталеварения обычно состоит из: (i) шлака, перенесенного из первичной печи; (ii) продуктов деоксидации; (iii) остаточного ковшового шлака предыдущей плавки; (iv) износа ковшовой облицовки; (v) шлакообразователей, загруженных в ковш.
Для эффективной десульфуризации сталь должна быть деоксидирована, а перенос шлака из первичной печи минимизирован. Ковши с огнеупорной и корундовой облицовкой не подходят для достижения низкого уровня серы. Необходимо использовать доломитовую или другие основные огнеупоры.
После разливки жидкой стали из первичной печи количество перенесенного шлака неизвестно. Еще один неизвестный параметр — потери алюминия (Al) при разливке, приводящие к разному содержанию Al₂O₃ в шлаке. При внековшной обработке необходимо знать состав и количество ковшового шлака сразу после разливки, чтобы модифицировать его для деоксидации и десульфуризации. Обычно используют известь (CaO), аллюминий (Al₂O₃) и шлако-деоксидант. Для десульфуризации важно снизить массовую долю FeO и MnO до низкого уровня. Процесс включает следующие этапы:
- Корректировка шлака по (i) деоксидации шлака и (ii) насыщенности известью
- Гомогенизация и расплавление шлака
- Восстановление FeO и MnO
- Интенсивное перемешивание для десульфуризации
В зависимости от металлургических агрегатов (вакуумная дегазация, ковшовая печь и др.) эти этапы требуют разного времени. Доступное время внековшной обработки определяется временем разливки (25–60 мин). При быстрой разливке времени недостаточно для всех этапов. Поэтому десульфуризация требует не только металлургических знаний, но и логистических решений — серьезную задачу для сталевара.
Синтетическая шлаковая практика обычно применяется для десульфуризации жидкой Stahl. Цели: (i) покрытие поверхности жидкой стали для уменьшения тепловых потерь; (ii) предотвращение повторной оксидации атмосферным кислородом; (iii) удаление включений из жидкой стали.
Синтетический шлак может десульфуризировать сталь на 50–60 % от исходного уровня серы. Желательные свойства: (i) высокая сульфидная емкость; (ii) основная природа; (iii) текучесть для более быстрых скоростей реакции; (iv) отсутствие чрезмерного износа огнеупоров.
Аргоновая продувка используется для интенсивного перемешивания. При синтетическом шлаке требуемой основности и сульфидной емкости деоксидированную сталь можно десульфуризировать до 0,005 %.
Проектирование синтетического шлака
В ковшах с доломитовой или магнезитовой облицовкой основные компоненты исходного шлака: CaO, Al₂O₃, SiO₂, FeO, MnO, MgO. При ковшовой обработке FeO и MnO должны быть хорошо восстановлены. Содержание CaO, Al₂O₃, SiO₂, MgO должно держаться в подходящем диапазоне для получения жидкого гомогенного шлака. Избыток CaO и MgO приводит к гетерогенным шлакам, негативно влияющим на процесс.
Синтетический шлак обычно содержит CaO, CaF₂, Al₂O₃ и небольшое количество SiO₂. Основной компонент — известь (CaO). Фторид кальция (CaF₂) увеличивает сульфидную емкость и помогает сжижить шлак. Часто добавляют Al для деоксидации жидкой стали, так как переход серы из стали в шлак сопровождается переходом кислорода из шлака в сталь. Эффективная деоксидация стали обязательна для эффективной десульфуризации.
Типичный состав: 45–55 % CaO, 10–20 % CaF₂, 5–16 % Al₂O₃, до 5 % SiO₂. Шлак предварительно расплавлен в твердом состоянии.
Проблемы синтетической шлаковой практики
Практика кажется простой и не требует больших капиталовложений. Однако существуют проблемы:
- Десульфуризация может варьироваться от плавки к плавке, если не контролируется перенос шлака из первичной печи. Уровень кислорода в жидкой стали должен быть одинаковым для стабильных результатов.
- CaO — основной компонент. Он гигроскопичен и приводит к захвату водорода (H₂) в сталью.
- Аргоновая продувка вызывает падение температуры на 10–25 °C для плавок 150–250 т. Потери тепла из-за радиации с поверхности и теплопередачи при продувке. Шлак атакует ковшовую облицовку. Избыток CaF₂ увеличивает износ. Высокая температура разливки также влияет на износ.
Предрасплавленный шлак на основе CaO и Al₂O₃ с небольшим количеством CaF₂ может снизить проблемы с износом огнеупоров и захватом водорода. Состав CaO и Al₂O₃ подбирают так, чтобы плавление происходило при 1400–1450 °C. Небольшое количество CaF₂ добавляют. Такой переплавленный шлак при десульфуризации показывает меньше проблем, чем предрасплавленный.
Важный параметр для характеристики синтетического шлака — его сульфидная емкость. Степень десульфуризации зависит от степени деоксидации. Алюминиевитая сталь десульфуризируется эффективнее, чем сталь, деоксидированная ферро-марганцем или ферро-кремнеземом.
Производственный процесс
- Стальная шерсть: история, производство и безопасность
- Стальные трубы: типы, история и современное производство
- Искусство ножниц: от древних пружинных лезвий к современным точным инструментам
- Эволюция ванн: от древних бань к современному производству
- От древних фибул к современному производству: история булавки-английки
- Цинк: свойства, применение и производственный процесс
- Шаровые подшипники: эволюция, производство и контроль качества
- Нержавеющая сталь: свойства, производство и будущие применения
- Что такое сталь A2? Универсальная, стоимоэффективная марка инструментальной стали для промышленности и столя…
- Выбор правильных марок инструментальной стали для оптимальной производительности