



Вакуумная дегазация жидкой стали: повышение прочности и качества
Вакуумные процессы дегазации жидкой стали
При первичном сталеварении в жидкую сталь растворяются газы: кислород (O₂), водород (H₂) и азот (N₂). Они вредно влияют на механические и физические свойства стали. Растворенный O₂ нельзя удалить как молекулярный O₂ — этот процесс называется деоксидацией. Термин «дегазация» используется для удаления H₂ и N₂. Поскольку процесс проводится в вакууме, он называется вакуумной дегазацией жидкой стали. Процессы осуществляют в сталелитейных ковшах.
Удаление H₂ и N₂ необходимо, так как оба газа вредят свойствам стали. Растворимость H₂ в стали низка при комнатной температуре. Избыток H₂ выходит при кристаллизации, образуя пинхолы и пористость. Несколько ppm H₂ вызывают бляши и потерю пластичности при растяжении. Максимальная растворимость N₂ в жидком железе — 450 ppm, при комнатной температуре — менее 10 ppm. При кристаллизации избыток N₂ вызывает Bildung шламов или нитридов. Избыток N₂ также вызывает хрупкость зоны термического влияния при сварке и ухудшает холодную штампуемость.
Проблема производства стали с минимальным газовым содержимым была решена в начале 1950-х годов разработкой метода вакуумной обработки жидкой стали в ковше перед разливкой. Метод предложили ученые А.М. Самарин и Л.М. Новик (СССР) в 1940 г. Первая промышленная апробация — 1952 г., Енакиевский металлургический завод (СССР). В 1954 г. в ФРГ (Бохумер Феррайн) испытали метод дегазации потока металла. Промышленное внедрение ковшового метода — 1955 г. в СССР. Это начало новую эпоху в сталеварении — вакуумную обработку стали.
Общие особенности вакуумной дегазации
- Десорбция газов — реакция на границе газ/металл. Атомарный H₂ или N₂ из жидкой стали должен диффундировать к границе, где превращается в молекулярный и десорбируется. Эффективность растет с увеличением площади жидкой стали, подвергнутой вакууму. Увеличение площади (тонкий поток или газоиндуцированное перемешивание) ускоряет дегазацию.
- Температура жидкой стали снижается при дегазации. Чем больше площадь потока, подвергнутого вакууму, тем выше падение температуры.
- Время дегазации должно быть минимальным.
- Степень дегазации растет с глубиной вакуума. Применяют вакуум порядка 1 мм рт. ст. или ниже (1 мм рт. ст. = 1 торр). Вакуумная качающая система должна иметь достаточную производительность.
Современные процессы вакуумной дегазации делятся на три типа: (i) потоковая дегазация, (ii) циркуляционная дегазация, (iii) ковшовая (танковая) дегазация.
Потоковая дегазация
Жидкая сталь разливают в другой сосуд, находящийся под вакуумом. Внезапное воздействие вакуума на жидкий поток вызывает быструю дегазацию за счет увеличения площади поверхности при распаде потока на капли. Процесс помогает удалить растворенный H₂ вакуумным насосом. Основная дегазация происходит при падении потока. Высота разливного потока — важный параметр. Варианты:
- Ковш — чугунная форма: Разогретая форма с горячей шляпкой помещается в вакуумную камеру. Над камерой — совок. Ковш с жидкой сталью (перегрев ~30 °C) устанавливается над совком. Желательна донная разливка в совок. Схема на рис. 1.
- Ковш — ковш: Ковш с затворным стержнем помещается в вакуумную камеру. Ковш со сталью из первичной печи устанавливается сверху, зазор герметизируется. Легирование под вакуумом. Поток падает в нижний ковш. Легирование под вакуумом.
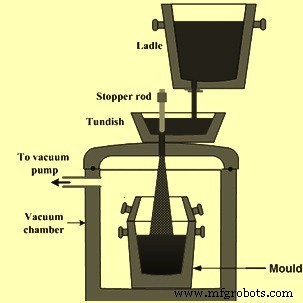
В некоторых заводах дегазация проводится при разливке: сталь из первичной печи разливают в совок или малый ковш, оттуда поток падает в эвакуированный ковш. Ковш закрыт сверху специальной крышкой с выпускным отверстием. Перегрев 25–30 °C.
Циркуляционная дегазация
Жидкая сталь непрерывно циркулирует в вакуумной камере по специальной схеме. Камера позиционируется над ковшем с трубами-сноркелями, опущенными в ванну. Два типа (рис. 2): (i) Руршталь-Герауэус (RH), (ii) Дортмунд-Хёрдер (DH). У RH два сноркеля, у DH — один, работающий по принципу повторного всасывания и выпуска металла. RH описан отдельно: RH вакуумная дегазация.
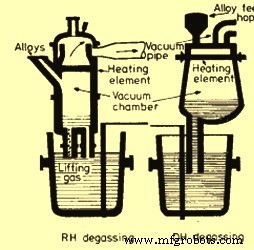
Процесс RH
Цилиндрический огнеупорный корпус с двумя ногами (сноркелями) спроектирован так, что сталь поднимается в одной ноге, дегазируется в камере и возвращается через вторую. Верхняя часть корпуса имеет выпуск, легирование, окно наблюдения и управления. Корпус выкладан огнеупорными кирпичами (верх — шихтовой, низ — корундовые). Ноги — корундовыми огнеупорами. Аргон (подъемный газ) подается во входной сноркель для увеличения скорости входа стали.
Эксплуатация RH-дегазера:
- Нагрев камеры до 900–1500 °C.
- Опускание камеры в сталь до требуемого уровня.
- Эвакуация камеры — сталь начинает подниматься.
- Подача подъемного газа — расширение создает плавучесть, увеличивающую скорость подъема.
- Дегазация в камере, возврат через второй сноркель. Дегазированная сталь чуть холоднее. Разность плотностей создает плавучесть, перемешивающую ванну.
- Скорость циркуляции управляет дегазацией. Зависит от количества подъемного газа и глубины вакуума. 110 т стали дегазируют за 20 мин при циркуляции 12 т/мин. Удельный расход Ar ~0,075 м³/т.
- Легирование в конце дегазации в зависимости от перегрева.
Преимущества RH: (i) малые тепловые потери; (ii) более точное легирование; (iii) малая вакуумная качающая система (меньший объем для эвакуации).
Процесс DH
За раз дегазируется 10–15 % массы стали. Процесс повторяется до требуемого уровня. Устройство похоже, но: (i) один сноркель; (ii) камера имеет нагрев. DH-камера оснащена нагревом, легированием, выхлопной системой. Сноркель погружается в сталь. Длина сноркеля обеспечивает эффект атмосферного давления на подъем стали. Этапы:
- Предварительный нагрев камеры и опускание так, чтобы кончик сноркеля очутился под поверхностью стали.
- Эвакуированная камера движется вверх-вниз — сталь входит в камеру.
- 50–60 циклов за 20 с каждый.
- Достаточная дегазация за 20–30 циклов.
- Слой шлака в ковше минимизирует тепловые потери.
- DH работает при меньшем перегреве, чем RH, благодаря нагреву.
Ковшовая (танковая) дегазация
Ковш помещается в вакуумный танк и перемешивается инертным газом при эвакуации танка. Альтернативно — ковш с уплотнением по периметру для крышки, образующей вакуумную камеру.
Лидную сталь можно обрабатывать в танковом дегазаторе без дугового перегрева двумя способами перемешивания: (i) индукционное перемешивание ванны; (ii) продувка Ar через пористую плавку в дне ковша.
Танковая дегазация используется для: (i) снижения концентраций растворенных газов; (ii) гомогенизации состава и температуры; (iii) удаления оксидных включений; (iv) создания условий для десульфуризации. Удаление серы происходит через реакции шлак-металл, усиливаемые интенсивной продувкой Ar в вакуумной оболочке. Процесс требует: (i) быстрой эвакуации танка; (ii) поддержания вакуума при откачке большого расхода инертного газа; (iii) немедленной доступности; (iv) пылестойкости; (v) безопасной эксплуатации в суровых условиях.
Ковш оснащен пористой плавкой для продувки Ar. Ковш в вакуумной камере. Камера имеет бункер для легирования. Перемешивающий газ подается сверху через погруженную огнеупорную трубу или через плавку в дне. Для эффективной дегазации полностью деоксидированной стали лучше продувка Ar через дно. Перемешивание ускоряет удаление газов. Интенсивное удаление вызывает брызги — ковш заполняют не полностью, оставляя ~25 % высоты под фриборд. Давление 1–10 мм рт. ст. При дегазации делают деоксидацию и легирование. Иногда ковш нагревают для компенсации потерь тепла. Для эффективности перенос шлака из первичной печи должен быть минимален (переносной шлак содержит FeO, повышающее O₂ в стали).
Основные требования к ковшовой дегазации: (i) достаточный фриборд для содержания вакуумного кипения шлака и стали; (ii) инертный газ через ванну для перемешивания, разделения включений, усиления дегазации; (iii) достаточный перегрев для избежания образования черепков; (iv) средства доставки добавок в ковше внутри вакуумного танка.
Соединение Ar с ковшом устанавливается при установке ковша в танк. Танк эвакуируется до рабочего давления вакуумной системой. Выбросы собирают перед насосами или сбрасывают под воду в горячей колодце с переборкой. Процессные газы, включая те, что в воде межконденсатора, удаляются вентилятором в вентствол с факельным горелкой. Вода из горячей колодцы качается в охлаждающую башню контактной водной системы.
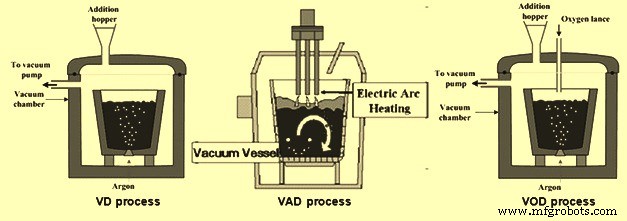
Процесс VD (Vacuum Degassing)
Простой ковшовый дегазатор с легированием. Вакуум создает насосная система. Давление до 0,5 мм рт. ст. Способен: (i) гомогенизировать ванну по температуре и составу; (ii) точно скорректировать химизм; (iii) улучшить деоксидацию и снизить H₂, N₂, O₂. Десульфуризация — проблема для плавок, идущих на VD прямо из первичной печи. Решается снижением шлака в ковше перед VD и усилением перемешивания шлак-металл.
Процесс VAD (Vacuum Arc Degassing)
Танковая дегазация с электродами для перегрева. Одноблочный процесс: ковш в вакуумном танке, перемешивание инертным газом через плавку в дне, нагрев электродами, легирование. После добавки извести в ковш дуговая обработка при 250–300 мм рт. ст. для повышения температуры и плавления извести, затем кратковременная дегазация, корректировка химизма и глубокая дегазация до 1 мм рт. ст. Перемешивание Ar продолжается на всех этапах с регулировкой расхода. Скорость нагрева 3–4 °C/мин, при нагреве расход Ar снижен. При вакууме реакции C-O₂ и C-Al₂O₃ под высокотемпературной дугой помогают достичь низкого O₂ без твердых продуктов реакции. Уровни H₂ до 1,5 ppm за счет интенсивного массопереноса Ar и низкого парциального давления H₂ из-за разбавления выделяемым CO. Главное преимущество — высокая десульфуризация (до 80 %) для производства сталей с серой 0,005 %. VAD широко используется для чистых сталей.
Процесс ASEA-SKF
Интегрированная группа блоков: дешлакивание, дуговой нагрев, вакуумная обработка. Шлак удаляют перековшиванием для предотвращения повторного фосфорирования, затем легирование. Дуговый нагрев компенсирует охлаждение от легирования. Дегазация в вакууме для снижения O₂ и дегидрирования до H₂ 1,5 ppm. Электромагнитное перемешивание всплывает включения — чистые стали. Сейчас ASEA-SKF включают инертное газовое перемешивание для десульфуризации.
Процесс VOD (Vacuum Oxygen Decarburization)
Танковый дегазатор с кислородной ланцой. Дополнительный O₂ для: (i) производства ультранизкоуглеродистых нержавеющих сталей (принудительная декарбуризация); (ii) химического нагрева с Al/Si (процесс VD-OB). Вакуумный насос с большей производительностью для увеличенного объема выходящих газов.
VOD — важный вакуумный процесс для нержавеющих сталей. Подходит для специальных марок с очень низкими C, N₂, H₂. Ковш в вакуумной камере, O₂-ланцирование через вакуумную пробку, легирование. Преимущественное окисление углерода над Cr — минимальные потери Cr.
Из-за ограниченного фриборда начальный C в стали ≤ 1 %. O₂-инъекция при 100–250 мм рт. ст. Окисляется Si, затем C. Декарбуризация начинается при CO-кипении (зависит от начальной температуры и Si). Постоянная скорость декарбуризации в зависимости от расхода O₂. Соотношение CO/CO₂ мониторят: при C 0,08 % оно резко растет. Далее скорость падает независимо от O₂ с одновременным окислением Cr. O₂-ланцирование прекращают, давление снижают, продолжение Ar-перемешивания для реакции растворенного O₂ с остаточным C. При активном перемешивании C снижают до 0,005 %, сумма C+N₂ < 0,015 %.
Рафинирующая последовательность управляется комбинацией: расхода O₂, расстояния кончика ланцы до поверхности ванны, вакуумного давления и расхода Ar. Добавка извести и Al обеспечивает отличную десульфуризацию.
Вакуумные насосные системы
Двигатель вакуумных процессов дегазации. Три основных типа: (i) паровые эжекторы с конденсационными ступенями; (ii) паровые эжекторы в комбинации с водокольцевыми насосами; (iii) сухие механические насосные системы. Паровые струйные работают на постоянном массовом расходе, водокольцевые — на постоянном объемном. Совместное использование позволяет достичь экономической точки безубыточности, используя лучшие черты каждого.
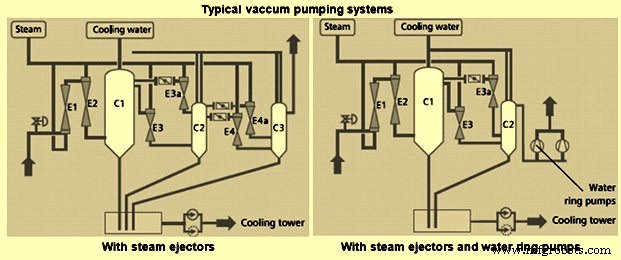
Факторы выбора вакуумной насосной системы:
- Количество удаляемых растворенных газов. Абсолютное давление, химизм стали, расход Ar влияют на скорости удаления газов.
- Нагрузка на систему при расчетном давлении в «сухом воздухе эквивалент».
- Нагрузка при разных давлениях (если требуется выгазивание).
- Объем системы.
- Требование по времени перехода от атмосферы к глубокому вакууму.
- Конечное абсолютное давление — определяет число ступеней.
- Количество Ar — определяет энергию перемешивания и скорость удаления газов.
- Скорость всасывания воздуха в систему.
- Давление и температура пара для паровых эжекторов.
- Температура охлаждающей воды для паровых эжекторов.
- Стоимость пара и электричества.
Каждая дегазационная система проектируется под конкретные требования процесса.
Производственный процесс
- Проектирование процессных воркфлоу: гармонизация человеческого таланта и роботизированной автоматизации
- Процесс FINEX: передовой способ получения чугуна из мелкой руды и некоксующегося угля
- Выбор идеального участка для зеленопольного сталелитейного завода: полное руководство
- Технология вакуумной дегазации RH: повышение качества и эффективности стали
- Металлургия тундиша: оптимизация перемещения стали для непрерывной литья
- Передовое производство нержавеющей стали: от ЭЛТ к современным кислородным технологиям
- Прокатка стали: процесс точного производства
- Предотвращение пробоев при непрерывной литейной заливке стали: причины, последствия и решения
- Оптимизация работы штампов и матриц премиальными марками инструментальной стали
- Оптимальные материалы для высокоточных токарных деталей на ЧПУ