



Предотвращение пробоев при непрерывной литейной заливке стали: причины, последствия и решения
Пробои при непрерывной литейной заливке жидкой стали
Одной из самых катастрофических аварий, которые могут произойти в процессе непрерывной литейной заливки (НЛЗ) жидкой стали, является пробой жидкой стали. Пробой происходит, когда твердеющая оболочка заготовки разрывается под блюмом. Существует несколько причин, из-за которых твердая оболочка заготовки лопается, позволяя все еще жидкой стали, находящейся внутри, выливаться наружу и повреждать оборудование НЛЗ-станка.
Пробой — это самый опасный инцидент, связанный с процессом непрерывной литейной заливки. Этот инцидент не только очень затратен, но также представляет серьезную угрозу безопасности для операторов НЛЗ-станка. Пробой приводит к остановке струи и потере производственного времени, а также к значительному снижению выхода продукции. Следовательно, каждый пробой вызывает значительные прямые экономические потери. Для восстановления струи НЛЗ-станка обычно требуется длительный период простоя, включающий удаление вылитой стали изнутри струйного оборудования и/или замену поврежденных частей оборудования.
Методы предотвращения пробоев
Пробои можно избежать, снижая скорость литья, тем самым обеспечивая большее время пребывания в блюме для затвердевания стали. Для предотвращения пробоя критически важно заранее обнаружить ненадлежащее затвердевание стальной оболочки с достаточным запасом времени, чтобы соответствующим образом снизить скорость НЛЗ-станка. Для прогнозирования пробоев в процессе непрерывной литья было разработано несколько подходов.
Пробой обычно происходит из-за того, что стенка стальной оболочки слишком тонка, чтобы выдерживать колонну жидкой стали над ней. Это обусловлено состоянием, имеющим несколько первопричин, часто связанных с управлением теплообменом. Неправильный расход охлаждающей воды в блюм НЛЗ или нарушение в системе распыления воды по струе могут привести к недостаточному отводу тепла от затвердевающей жидкой стали, что заставляет твердую оболочку утолщаться слишком медленно. Если скорость вытягивания стали в струе слишком высока, оболочка может не успеть затвердеть до требуемой толщины даже при усилитом охлаждении. Аналогично, поступающая жидкая сталь может быть слишком горячей, и окончательное затвердевание может произойти дальше по струе в более поздней точке блюма, чем ожидалось. В случае, если эта точка находится ниже роликов выпрямления, оболочка может лопнуть из-за напряжений, возникающих при выпрямлении.
Пробой также может произойти в результате физических нерегулярностей или повреждений стальной оболочки, возникающих в блюме НЛЗ в начальный период затвердевания. Чрезмерная турбулентность в блюме НЛЗ может вызвать неправильную структуру оболочки, которая растет аномально. Она также может задерживать капли шлака или пены внутри стальной оболочки, что снижает прочность стенки.
Пробои типа «прилипание» (sticker breakouts)
Частым явлением является прилипание стальной оболочки к поверхности блюма НЛЗ и ее разрыв. Стальная оболочка, ограниченная блюмом НЛЗ, разрывается в области мензиска, и жидкая сталь сразу вытекает из разорванной части непосредственно под блюмом НЛЗ. Этот тип пробоя называется пробоем от прилипания (sticker breakout). Современные блюма НЛЗ, имеющие несколько приборов и системы компьютерного управления, обычно обнаруживают прилипание в блюме и временно снижают скорость литья, чтобы дать оболочке возможность снова замерзнуть и залечиться, пока она все еще поддерживается в блюме НЛЗ. Однако, если разрыв происходит у выхода из блюма НЛЗ или имеет неожиданную тяжесть, стальная оболочка все равно может разрушиться в виде пробоя после выхода из стенки блюма. Пробои типа «прилипание» являются основным типом пробоев при операциях непрерывной литья. Одной из причин пробоев от прилипания является плохая смазка в блюме. На рис. 1 показано распространение прилипания в блюме, приводящее к пробою.
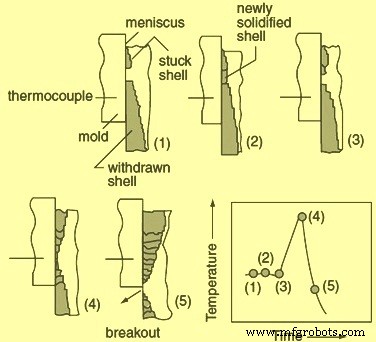
Рис. 1 Распространение прилипания в блюме, приводящее к пробою
Другие причины пробоев
Трещины также являются причиной пробоев. В случае пробоев из-за трещин, тонкие участки стальной оболочки, вызванные задержкой затвердевания в углах литой стали или оселяточными следами, разрываются непосредственно под блюмом НЛЗ.
Еще одна причина пробоя — захват пены. В этом случае тонкий участок стальной оболочки, вызванный задержкой затвердевания из-за захвата пены, разрывается непосредственно под блюмом НЛЗ.
По мере развития и зреления процесса непрерывной литья распределение типов пробоев кардинально изменилось от феноменов, связанных с теплообменом, к современному преобладанию прилипания в блюме. Процент пробоев типа прилипания от общего числа пробоев обычно составляет 75–80%. Процент пробоев из-за трещин обычно варьируется от 15% до 20%, а процент пробоев из-за захвата шлака и пены — около 5%.
Хотя непрерывный мониторинг отвода тепла блюмом может обеспечить эффективное средство обнаружения развития условий пробоя, время отклика обычно недостаточно для индикации быстро происходящего явления разрыва и оскала стальной оболочки.
Если поступающая жидкая сталь сильно перегрета (очень высокий перегрев), то лучше остановить НЛЗ-станок, чем рисковать пробоем. Также жидкая сталь с загрязнением свинцом (Pb) может образовывать тонкую пленку между стенкой блюма НЛЗ и сталью, препятствуя отводу тепла и росту стальной оболочки, тем самым увеличивая риск пробоев.
Температура горячей фазы блюма НЛЗ критична, поскольку установлено, что когда температура горячей фазы превышает 350 °C, происходит прилипание струи к меди. Кроме того, в современных высокопроизводительных НЛЗ-станках регулярная смена расплавителей и погружных сопел «на лету» является нормальной практикой во время обычных операций. Эти переходные операции неизбежно приводят к нестабильным периодам скоростей литья и управления уровнем в блюме. В эти периоды процесс смазки блюма подвергается серьезному напряжению и повышает вероятность прилипания.
В случае определенных марок стали (например, высокоуглеродистых сталей), которые обычно лиются при более низких температурах из-за их более низких температур ликвидуса, прилипание часто связано с плохой работой литейных порошков. Это также справедливо для тех марок стали, которые должны литься на более низких скоростях по металлургическим причинам.
Методы обнаружения и предотвращения пробоев
Задача обнаружения и предотвращения пробоев во время операции непрерывной литья так же стара, как и сама технология непрерывной литья. Для этой цели было разработано и используется несколько методов измерений. Они состоят из измерений температуры, силы трения, силы вытягивания, вибрации и уровня структурно-переносного шума. Из этих методов измерение температуры с помощью термопар на медных пластинах блюма является наиболее надежным и предпочтительным методом.
Системы управления для эффективного снижения частоты пробоев были разработаны путем установки приборосовки в блюмах НЛЗ. Изначально эти приборосовки основывались на разнице температур воды блюма. Этот метод был позже усовершенствован путем расчета соотношения теплообмена в блюме с использованием данных воды блюма. Однако с этим методом обнаружение было ограничено пробоями, вызванными прогрессивным снижением отвода тепла.
Позже, когда пробои от прилипания увеличились и стали преобладать, были разработаны системы, основанные на более прямых методах. В этих методах трение блюма/струи измеряется с помощью акселерометров, датчиков силы и тензодатчиков. Эти системы успешно обнаруживали некоторые инциденты прилипания, но также давали ложные срабатывания.
Системы были дальше модифицированы для локализованного теплового мониторинга с датчиками теплового потока (вмонтированными термопарами). Эти системы оказались более эффективным методом обнаружения и предотвращения пробоев от прилипания. Установлено, что детектирование прилипания на основе термопар в сочетании с вихретоковым обнаружением уровня в блюме обеспечивает высокую безопасность от пробоев даже при высоких скоростях литья.
В настоящее время фокус сместился, и он больше не исключительно на раннем обнаружении пробоев, но также на мониторинге рассеяния тепла и контакта между стальной оболочкой и блюмом НЛЗ. Поэтому не редкость, когда отдельные блюма НЛЗ оснащены большим количеством термодатчиков. Это большое количество датчиков требует значительного объема кабелей и соединителей, а значит — существенных инвестиций. Это также приводит к значительным затратам на обслуживание.
Производственный процесс
- Обнаружение и контроль включений в непрерывно литой стали для обеспечения высшего качества
- Продвинутая автоматизация и моделирование в непрерывной отливке стали
- Оптимизация непрерывного литья воздушно-распыльным охлаждением: эффективность и качество
- Премиальные порошки для форм непрерывной литья: для высококачественного производства стали
- Тундш: ключ к качеству в непрерывной разливке стали
- Основы непрерывной литья стали: процесс и преимущества
- Повышение качества стали бесконтактным электромагнитным перемешиванием при непрерывной литейке
- Кристаллизаторы: ключевой компонент непрерывной литья стали
- Металлургия тундиша: оптимизация перемещения стали для непрерывной литья
- Точное литье нержавеющей стали в оболочке: передовое производство сложных деталей