



Повышение однородности стали путем аргоновой промывки
Аргоновая промывка сталей
Процесс газовой промывки — это метод, при котором промывка жидкой стали в разливной ковше осуществляется путем инъекции инертного газа в стальную ванну. Аргон (Ar) предпочтителен для промывки, поскольку он не только инертен по своей природе, но и его растворимость в стали также очень низка. Промывка происходит благодаря расширению газа при нагревании и снижении давления по мере его подъема.
Аргоновая промывка жидкой стали проводится для получения однородной температуры, состава и содействия шлако-металлургическим реакциям очистки. Аргоновая промывка жидкой стали считается отличным процессом для flotaции и разделения неметаллических включений.
Процесс аргоновой промывки
Жидкая сталь после разлива стратифицируется в разливном ковше из-за внесения ферросплавов и карбуризатора в разливный ковш в момент разлива стали. Эта стратифицированная сталь перемешивается путем пульсации аргона на станции аргоновой промывки. Продувка аргоном через стальную ванну помогает создать достаточное движение ванны для быстрой термической гомогенизации. Перемешивание аргоном также повышает скорость смешивания для химических добавок. Различные переменные для аргоновой промывки включают скорость пульсации газа, количество жидкой стали (масса зарядки), количество перегрева в жидкой стали, количество перенесенного шлака, количество синтетического шлака или покрывающего материала для ковша, количество смешивания, необходимое для химических добавок.
Опытные операторы и металлурги признают важность точной и последовательной аргоновой промывки в разливном ковше. Чистая сталь и хорошая литейная способность на машине непрерывной литья (МНЛЗ) зависят от последовательной и мягкой промывки. Хорошая система управления аргоновой промывкой на станции аргоновой промывки обеспечивает воспроизводимые и точные скорости и продолжительность аргоновой промывки.
Аргон можно ввести в разливный ковш либо через глубоко вставляемый огнеупорный ланец сверху в расплавленную стальную ванну, либо через нижний продувочный плаг. Верхний огнеупорный ланец может быть типа «T», «Y» или прямого калибра. Введение аргона через нижний продувочный плаг является более эффективным методом газовой промывки, чем капание аргона сверху на ванну через верхний ланец. Обычно операция промывки выполняется путем просачивания аргона через пористый продувочный плаг в дне разливного ковша, а механизм верхнего ланца служит резервным средством для промывки ванны жидкой стали в случае, если цепь плага в ковше временно неисправна. Газоснабжение к разливному ковшу может быть выполнено либо вручную с системой быстрого соединения, либо автоматически, когда переносная тележка с установленным на ней разливным ковшом прибывает на станцию промывки. В настоящее время большинство ковшей оснащены нижними плагами для аргонового пузырения. Данные показывают, что верхнее перемешивание аргоном приводит к незначительному снижению свободной производительности ковша.
Схематичное изображение пористой плагиной сборки в дне ковша и различных типов пористых продувочных плагов показано на рис. 1.
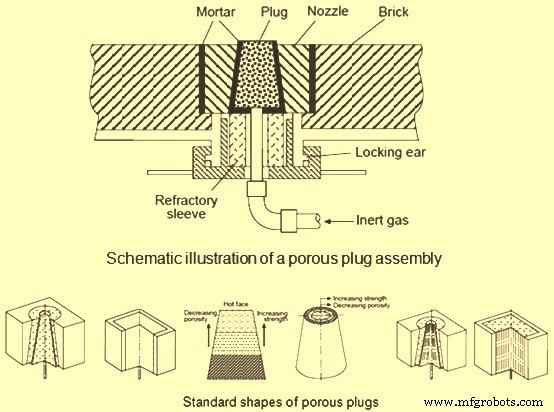
Рис. 1 Пористая плагинная сборка и различные типы пористых плагов
Как видно на рисунке, пористые плаги имеют либо коническую, либо прямоугольную форму. Конически оформленный плаг легче заменить в случае износа плага до износа облицовки. Прямоугольные плаги геометрически совместимы с окружающими кирпичами и могут использоваться с преимуществом в случаях, когда срок службы плага сопоставим с сроком службы облицовки. Производительность и срок службы изотропных плагов можно улучшить, изготавливая элемент в двух или трех компонентах, сложенных вместе с металлическими вставками. Основным преимуществом так называемой направленной пористости или капиллярного плага является то, что плаг может быть сделан из того же плотного огнеупора, что и облицовочный кирпич, или даже более плотного. Это приводит к увеличению горячей предельной прочности на сжатие, большей устойчивости к эрозии и более длительному сроку службы. Недостатки капиллярных плагов заключаются в том, что они более склонны к инфильтрации жидкой стали при потере давления аргона.
Мягкая аргоновая промывка выводит неметаллические включения, поскольку пузырьки аргона под высоким давлением становятся переносящими агентами, которые забирают неметаллические включения к поверхности шлака и помогают в очистке жидкой стали.
Проблемы при аргоновой промывке через нижний плаг
При аргоновой промывке с использованием нижнего продувочного плага следующие условия могут препятствовать достижению и поддержанию правильной энергии перемешивания в разливном ковше:
- Канализация аргона, приводящая к ниже ожидаемой скорости промывки
- Утечки в системе подачи аргона
- Наличие переменного противодавления из-за меняющегося состояния плага
- Возможная ошибка при оценке скорости перемешивания из-за переменной толщины и консистенции шлака
- Отсутствие записи истории промывки в реальном времени для каждого разливного ковша
Эти условия могут быть затратными со следующими негативными эффектами:
- Чрезмерное потребление аргона
- Плохая литейная способность стали (закупорка сопла) на МНЛЗ
- Недостаточное удаление шлаковых включений
- Отсутствие результатов добавок алюминия (Al)
- Приводит к износу огнеупора шлаковой линии ковша
- Цели аргоновой промывки могут не быть достигнуты
- Более высокое общее кислородное содержание в промывке стали
Для достижения однородной температуры и состава ванны сталь в ковше чаще всего перемешивают путем пузырения аргона при умеренных скоростях пузырения газа, например, менее 0,6 нм³/мин.
Основы аргоновой промывки
Основы аргоновой промывки, как и других процессов сталелитья, основаны на контроле массопереноса. Для контроля массопереноса в системе необходима конвективная течень. Конвективная течень генерируется из-за плавучести инертного газа, вводимого в систему, которая является высокотемпературной системой (около 1600 °C).
Для большинства шлако-металлургических реакций скорости контролируются в основном массопереносом реагентов и продуктов через границу раздела шлак-металл. В промываемых системах, таких как стальная ванна в ковше, промываемая аргоном, площадь границы раздела шлак-металл зависит от степени возмущения в стальной ванне, которая, в свою очередь, определяется мощностью промывки.
Гомогенизация температуры и состава ванны пузырением газа в основном вызывается рассеянием энергии плавучести вводимого газа. Термодинамическое соотношение, описывающее эффективную мешательную мощность газа, было выведено Плюшкеллем. Ниже приведено уравнение для мешательной мощности, выведенное из соотношения Плюшкелла:
e = 14,23 (V·T/M) lg [(1+H)/1,48·P?]
Где:
- e — мощность промывки в Вт/т
- V — расход газа в нм³/мин
- T — температура ванны в Кельвинах
- M — масса ванны в тоннах
- H — глубина инъекции газа в метрах
- P? — давление газа на поверхности ванны в атм
Время перемешивания для достижения 95% гомогенизации определяется как время перемешивания t.
Существует множество экспериментальных и теоретических исследований, касающихся феноменов перемешивания в газоперемешиваемых системах. Следующее соотношение, выражающее время перемешивания t (с) через мешательную мощность e (Вт/т), диаметр ковша D (м) и глубину инъекции H (м), было получено из работы Мазумдара и Гатри:
t (с) = 116 · e^(-1/3) · (D^(2/3) · H^(-1))
Расположение промывочного плага
Расположение нижнего промывочного плага влияет на время перемешивания. Время перемешивания уменьшается при размещении нижнего плага вне центра, например, на среднем радиусе. Промывочный плаг, размещенный в центре дна ковша, генерирует тороидальный контур потока металла в верхней части ванны, в то время как в нижней части создается мертвая зона, что приводит к увеличению времени перемешивания. Экцентрично расположенные нижние плаги вызывают обширное циркуляционное движение металла по всей ванне, избегая мертвых зон и приводя к более коротким временам перемешивания.
Интересно отметить, что массоперенос между металлом и шлаком препятствуется, когда промывочный плаг в дне ковша расположен вне центра. Промывочный плаг, расположенный в центре, приводит к увеличению эмульгирования шлака с металлом при увеличении расхода газа. Экцентрично расположенный промывочный плаг создает безшлаковую зону, известную как «глаз», близко к стенке разливного ковша. Это влияет на отрыв частиц шлака от основной шлаковой фазы и приводит к снижению эмульгирования. Конечный выбор расположения промывочного плага в дне ковша, следовательно, определяется тем, какой аспект перемешивания важнее для данной операции. Обычно применяется компромиссное решение.
Производственный процесс
- Экспертное руководство по материалам для металлической 3D-печати: стали, суперсплавы, титан, медь, алюминий
- Инконель против нержавеющей стали: выбор правильного сплава для высокотемпературных, коррозионно-стойких пр…
- Понимание марок инструментальной стали: типы, свойства и применение
- Оптимизация качества стали: управление включениями и производство чистых сталей
- Роль азота в свойствах стали
- Стратегический выбор материалов: обеспечение дизайна, стоимости и долговечности
- Ударопрочная инструментальная сталь: ключевые свойства и области применения
- Инструментальная сталь: ключевые свойства и применение в строительстве и производстве
- Ключевые факторы выбора правильной марки инструментальной стали
- Инструментальная сталь: типы, свойства и ключевые промышленные применения