



Металлургия тундиша: оптимизация перемещения стали для непрерывной литья
Металлургия тундиша
Для перемещения жидкой стали из литейного ковша в кристаллизатор машины непрерывной литья используется промежуточный сосуд, называемый тундиш. Тундиш — это прямоугольный огнеупорно облицованный сосуд, расширяющийся вверх, который может иметь огнеупорно облицованную крышку сверху. Дно тундиша имеет одно или несколько сопловых отверстий с затворными заслонками или штоковыми затворами для контроля потока жидкой стали. Тундиш часто разделен на две секции: (i) входную секцию, которая обычно имеет заливную коробку и куда жидкая сталь поступает из литейного ковша, и (ii) выходную секцию, из которой жидкая сталь поступает в кристаллизатор(ы) машины непрерывной литья. Различные устройства управления потоком, такие как перегородки, переливы, баффлы с отверстиями и т.д., могут быть размещены вдоль длины тундиша. Более длинный путь предпочтителен для увеличения времени пребывания жидкой стали для продвижения флотации макро-включений. Важные элементы металлургии тундиша показаны на рис. 1.
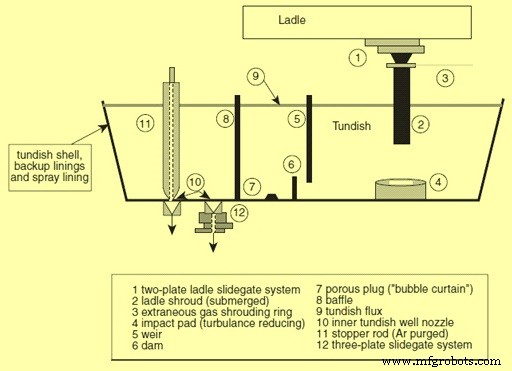
Рис. 1 Важные элементы металлургии тундиша
Тундиш непрерывной литья служит буфером и связывает дискретный процесс внепечной обработки в ковше с непрерывным процессом литья в кристаллизаторе. Он выступает в роли резервуара во время смены ковшей и продолжает снабжать жидкой сталью кристаллизатор, когда поступление входящей жидкой стали прекращается, делая возможным последовательное литье из нескольких ковшей. Основные причины образования включений и загрязнения жидкой стали включают реоксидацию жидкой стали воздухом и уносимым окисляющим ковшовым шлаком, унос тундишного и ковшового шлака, а также эмульгацию этих шлаков в жидкую сталь. Эти включения должны быть выфлотированы из жидкой стали во время ее прохождения через тундиш перед литьем в кристаллизатор.
В прошлом, когда ковшовая металлургия (например, ковшовая печь, LF) не была полностью развита, от тундиша ожидали функции рафинатора деоксидизированной жидкой стали, переданной из ковша, где включения не были полностью удалены. Без обработки в LF деоксидизированная жидкая сталь содержала макро-включения и большое количество микро-включений индигенного происхождения, которые могли аггломерировать в макро-включения при перемещении жидкой стали. Тундиш способен уменьшить некоторую долю макро-включений из жидкой стали, скорректировать химический состав и контролировать температуру жидкой стали до подходящего уровня для подачи в кристаллизатор. С использованием LF и/или дегазера чистота жидкой стали за годы значительно улучшилась для удовлетворения все более строгих требований заказчиков, и тундиш теперь рассматривается скорее как загрязнитель, чем как рафинатор. Значительное загрязнение обычно происходит в переходных периодах (неустановившемся режиме) последовательного литья, то есть при раскрытии ковша, при переходе двух плавок (или смене ковша) и при опустошении ковша.
В переходных периоды входящий поток жидкой стали и любые брызги жидкого металла сильно реоксидируются окружающим воздухом и окисляющим ковшовым шлаком, уносимым в тундиш с жидкой сталью. Поток жидкой стали ударяет и агрессивно эмульгирует ковшовой шлак и тундишной шлак, плавающий на поверхности жидкой стали, которые в конечном итоге уносятся в жидкую сталь. И реоксидация, и унос шлака генерируют вредные макро-оксидные включения. Алюминиево-деоксидизированная жидкая сталь, даже после удаления крупных частиц продуктов деоксидирования в LF, содержит большое количество взвешенных мелкодисперсных частиц оксида алюминия. Эти частицы аггломерируют за счет турбулентного потока жидкой стали при перемещении из ковша через тундиш в кристаллизатор, образуя крупные аллюминиевые кластеры.
Макро-включения и крупные аллюминиевые кластеры известны как основная причина проблем последующей обработки и дефектов в жгутах и их конечных изделиях. Заказчики сталелитейных заводов обычно требуют более чистую сталь с меньшим размером макро-включений и кластеров для лучшей производительности стальных изделий. Соответственно, проектирование и эксплуатация тундиша должны быть направлены на минимизацию образования макро-включений и аллюминиевых кластеров и их удаление после образования. Иначе все усилия по очистке расплава в LF и на других этапах процесса будут бесценны.
На начальных стадиях развития тундиш считался не более чем резервуаром для хранения достаточного количества жидкой стали для обеспечения постоянного напора над кристаллизатором и возможности смены ковша без прерывания последовательного литья. С постоянным акцентом на превосходное качество стали становится все более ясно, что тундиш непрерывной литья имеет гораздо более важную функцию непрерывного реактора, чем предполагалось изначально. Тундиш, который является решающим звеном в процессе непрерывной литья высококачественной стали, теперь по-настоящему признан критическим металлургическим реактором. Как таковой, это сосуд, в котором происходит серия операций, требующих химического, термического и физического контроля.
Различные технологии, такие как длинное сопло или труба с обдувом инертным газом, были внедрены для снижения реоксидации воздухом и эмульгации шлака. Аналогично, устройства управления потоком расплава использовались для усиления флотации включений, образующихся в процессе. Внедрение активного контроля температуры жидкой стали в тундише также способствовало литью чистой стали. Эти меры оказались довольно успешными, по крайней мере, в установившемся режиме работы тундиша, но могут быть недостаточны для неустановившегося режима. Неустановившийся режим является неотъемлемой частью длительного последовательного литья для лучшего выхода металла. Хотя желательно лить сталь высокого качества, компромисс между качеством и стоимостью всегда заключался в любой операции тундиша.
Качество жидкой стали, поступающей из тундиша в кристаллизатор, во многом зависит от степени и контроля взаимодействия шлакового, газового и огнеупорного фаз с жидкой сталью. Современный тундиш проектируется для обеспечения максимальной возможности проведения различных металлургических операций, таких как разделение включений, флотация, легирование, модификация включений кальциевой обработкой, контроль перегрева, термическая и составная гомогенизация, что ведет к развитию отдельной области внепечной обработки стали, называемой металлургией тундиша.
Тундиш непрерывной литья имеет несколько ролей, включая (i) критически важное звено в цепочке качества сталеплавиления, (ii) непрерывный рафинатор и (iii) передатчик металлургических сигналов. Суть процесса в том, что неконтролируемый тундиш становится загрязнителем, а не рафинатором. Неоспоримо, что тундиш так же важен для практик производства чистой стали, как ковш до него и кристаллизатор после него. Если качество, заложенное в сталь в первичных и вторичных операциях сталеплавиления, теряется в тундише, способность произвести качественный продукт, соответствующий предполагаемому применению, полностью зависит от восстановления в кристаллизаторе. Это гораздо более сложная задача, учитывая ограниченное время пребывания стали в пределах кристаллизатора, который обеспечивает конечную способность очистки стали на последней стадии перед полным затвердеванием.
Многие операторы сталелитейных заводов изучали свои тундиши для максимизации выгод от времени пребывания, доступного для флотации и ассимиляции продуктов реакции из жидкой стали в шлаковую фазу. Это могут быть продукты деоксидирования, реоксидирования, выделения, эмульгации и/или уноса огнеупорных компонентов в жидкую сталь, и таким образом охватывают как индигенные, так и экзогенные включения. Основываясь на правильном выборе конструкции тундиша, эксплуатация тундиша должна быть ориентирована на следующее:
- Содействовать флотации включений за счет максимизации времени пребывания
- Обеспечить ассимиляцию включений пленным и некоррозионным шлаком
- Снизить термические и химические потери из жидкой стали
- Минимизировать короткое замыкание и мертвые зоны
- Предложить оператору оптимальную конструкцию для качества и выхода.
Устранение загрязнения воздухом и/или огнеупорными фазами и технологии поддержки практик чистой стали являются неотъемлемыми частями грамотной эксплуатации тундиша. Критерии проектирования, моделирование, управление потоком тундиша, шлаки, контроль температуры и улучшение чистоты, а также неустановившиеся режимы — важные аспекты металлургии тундиша. После того как конструкция тундиша зафиксирована для конкретного применения, операторы могут максимизировать улучшения качества, когда тундиш рассматривается и эксплуатируется как непрерывный рафинатор. Оператор должен осознавать, что отклонения от установленных практик чистой стали могут иметь катастрофические результаты.
С акцентом на более высокие темпы производительности, управляемые увеличением скоростей литья, большей доступностью оборудования и улучшением выхода продукта, более крупные и глубокие тундиши стали нормой в отрасли. Это оказало благотворное влияние на чистоту стали, так как разделение включений обычно облегчается в более высоком и объемном сосуде тундиша, особенно если приняты меры для того, чтобы включения не были физически унесены на излишне глубокие уровни.
Стремление к большим эксплуатационным глубинам тундиша не только увеличило время пребывания металла, но и дало дополнительное преимущество — снижение потенциала вихревания тундишных шлаков, особенно в переходных условиях, таких как смена ковшей. Это верно независимо от типа дозирующих устройств тундиш-кристаллизатор, которые могут быть простыми дозирующими отверстиями, управлением штоковым затвором, многотактными заслонками или недавно внедренными клапанами точного контроля. Для использования тундиша как рафинирующего сосуда должны быть выполнены следующие критерии:
- Устранение источников загрязнения расплава, например, эрозия огнеупоров, реоксидация, унос ковшового шлака и эмульгация тундишного шлака.
- Содействие флотации и отделению включений от жидкой стали с помощью устройств модификации потока (FMD), фильтров и спроектированного шлака.
- Внедрение технологий термического контроля, бесшлакового перемещения и оптимизированных систем подачи металла в кристаллизатор.
Роль и функции тундиша в процессе непрерывной литья и его значение для производства чистых литых заготовок можно резюмировать следующим образом:
- Тундиш связывает ковш с кристаллизатором машины непрерывной литья. Он принимает жидкую сталь из ковша и доставляет ее в кристаллизаторы непрерывной литья с минимальным загрязнением, равномерно и с желаемой скоростью потока и температурой.
- Тундиш — это огнеупорно облицованный сосуд, состоящий из входной и выходной секций и устройств управления потоком, таких как перегородки и переливы или баффл с отверстиями, вдоль его длины. Тундиш может иметь огнеупорно облицованную крышку и имеет донные отверстия, оснащенные заслонками или штоковыми затворами, через которые расплав лится в кристаллизатор.
- Реоксидация входящего потока жидкой стали воздухом предотвращается за счет использования длинного сопла, погруженного в жидкую сталь в тундише, или обдуваемой трубы с потоком аргона.
- Длинное сопло и обдуваемая труба также служат для снижения эмульгации шлака в жидкую сталь.
- Устройства управления потоком в тундише увеличивают время пребывания жидкой стали и помогают снизить макро-включения, возникающие от реоксидации воздухом и эмульгации шлака. Одновременно кластеры аггломерированных аллюминиевых включений снижаются за счет их флотации.
Производственный процесс
- Стальная шерсть: история, производство и безопасность
- Стальные трубы: типы, история и современное производство
- Искусство ножниц: от древних пружинных лезвий к современным точным инструментам
- Эволюция ванн: от древних бань к современному производству
- От древних фибул к современному производству: история булавки-английки
- Цинк: свойства, применение и производственный процесс
- Шаровые подшипники: эволюция, производство и контроль качества
- Нержавеющая сталь: свойства, производство и будущие применения
- Что такое сталь A2? Универсальная, стоимоэффективная марка инструментальной стали для промышленности и столя…
- Выбор правильных марок инструментальной стали для оптимальной производительности