



Технология литья баллонообразных заготовок: эффективное производство стальных балок
Технология литья баллонообразных заготовок
Разработка прямого литья баллонообразных заготовок — одна из самых выдающихся историй успеха в эволюции непрерывной литья стали. Непрерывное литье близких к чистовому сечения, называемых «баллонообразными заготовками» или «собачьими косточками», стало эффективным коммерческим процессом производства длинных стальных продуктов, таких как двутавры I и H, с момента запуска первого агрегата для литья баллонообразных заготовок на Algoma Steel (ныне Essar Steel Algoma Inc., Со-Сен-Мари, Канада) в 1968 году. Его экономическая эффективность по сравнению с конвенциональным литьем блумов обусловлена более высокой производительностью, снижением затрат на прокатку и повышением энергоэффективности.
Как и во многих других инновациях, относительно консервативная стальная промышленность потребовала времени для принятия этого революционного концепта. Его успешное применение зависело от междисциплинарного сотрудничества и оптимизации процессов литья и прокатки. Этот пионерский опыт сразу привлек широкий интерес не только в стальной промышленности, но и в академии, например, при изучении картины затвердевания этого сложного сечения жгута. Тем не менее, прошло еще пять лет, прежде чем следующий агрегат для литья баллонообразных заготовок заработал на заводах Mizushima корпорации Kawasaki Steel Corporation.
Развитие технологии
Непрерывное литье и прокатка баллонообразных заготовок стали обычной практикой в производстве стальных балок. Развитие последних лет концентрируется на литье близких к чистовому сечения баллонообразных заготовок. Разница между конвенциональными и близкими к чистовому баллонообразными заготовками показана на рис. 1. Конвенциональная баллонообразная заготовка имеет относительно толстый ползун, обычно более 100 мм, тогда как близкая к чистовому баллонообразная заготовка имеет толщину ползуна менее 100 мм, обычно с нижним пределом 50 мм на практике. Десятки, даже сотни балок могут быть произведены прокаткой только одной баллонообразной заготовки.
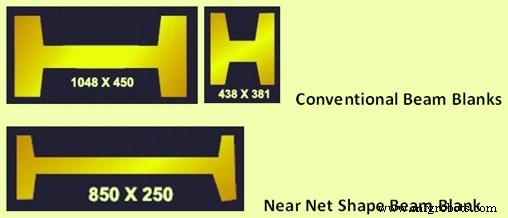
Рис. 1 Конвенциональные и близкие к чистовому баллонообразные заготовки
Литье баллонообразных заготовок для производства крупных и средних сечений за счет близкого к чистовому литья предоставляет аналогичные преимущества, как литье тонких плит для производства плоских продуктов. Для производства двутавров I и H в верхнем весовом диапазоне применение литых баллонообразных заготовок вместо конвенциональных блумов — отличная альтернатива.
Прямое литье мелких баллонообразных заготовок значительно снижает количество прокатных проходов. Обычно, начиная со стандартного блума/бillette, для формирования сечения IPE 100 (100*50*5 мм) требуются 6 развернуточных проходов плюс 10 финишных проходов. Если размер литой баллонообразной заготовки уменьшен до 110*70*12 мм (25 кг/м), то для формирования сечения IPE 100 требуется всего 6 проходов.
Производство балок близких к чистовому сечению также является недавним интересом производителей балок по всему миру для снижения затрат на нагрев и прокатку баллонообразных заготовок. Это достигается за счет сочетания литья близких к чистовому баллонообразных заготовок (толщина стенки 50 мм) и прямой прокатки. Марка близкой к чистовому баллонообразной заготовки определяется необходимым минимальным количеством прокатных проходов для получения желаемой металлургической микроструктуры.
Завод по концепции близкой к чистовому баллонообразной заготовки очень компактен. Он в основном состоит из агрегатов непрерывной литья для баллонообразных заготовок, печи для достижения требуемого распределения температуры для прокатки, конвенционального развернуточного стана и группы универсальных станов U1-E1-U2, включающей универсальный развернуточный стан, двухвальный обкатный стан и универсальный финишный стан.
Экономические преимущества литья баллонообразных заготовок в основном обусловлены прокатным процессом. Благодаря близкому к чистовому формату баллонообразных заготовок требуется меньше прокатной работы на развернуточном стане для достижения необходимого сечения для дальнейших операций прокатки. Например, на ARBED-SWT (Stahlwerk Thüringen) ранее балка IPE 300 производилась из прямоугольного блума сечением 80x300 мм с применением 11 прокатных проходов на развернуточном стане. Сейчас за счет использования сечения баллонообразной заготовки для достижения того же результата достаточно всего 5 проходов.
Следующие преимущества доступны благодаря литью и прокатке конвенциональных баллонообразных заготовок:
- Меньше прокатных проходов на развернуточном стане
- Повышение производительности существующего прокатного стана примерно на 15%
- Снижение энергопотребления на развернуточных станах примерно на 55%
- Снижение затрат на ролики за счет уменьшения количества прокатных стендов
- Снижение затрат на обслуживание развернуточного стана (экономия около 55%)
Выход прокатного стана увеличивается примерно на 1% благодаря улучшению формирования формы вследствие близкого к чистовому баллонообразной заготовки, особенно в начале прокатываемой балки. Существует дополнительный потенциал экономии затрат на энергию для нагрева примерно на 8% из-за лучшего соотношения поверхность/объем для баллонообразных заготовок при холодной зарядке.
Экономические преимущества благодаря близкому к чистовому формату литья баллонообразных заготовок для производства балок и профилей в основном связаны со снижением (или устранением) затрат на прокатку на развернуточном стане горячей прокатки. Они сводятся к следующему:
- Снижение инвестиционных затрат примерно на 30%
- Повышение производительности примерно на 15%
- Исключение прокатных проходов на развернуточном стане
- Повышение выход металла примерно на 1,5%
- Снижение эксплуатационных затрат
- Снижение энергопотребления и выбросов CO2 и NOx
- Снижение затрат на обслуживание примерно на 55%
- Снижение человеко-часов на тонну стали
- Промежуточное хранение блумов не требуется
Перечисленные преимущества значительно способствовали быстрому росту литья баллонообразных заготовок в последние годы.
Работа тундиша
Для мелких размеров баллонообразных заготовок применяется открытая заливка и смазка маслом. Как и в литье бллитов коммерческих марок стали, на каждый кристаллизатор используются два дозирующих сопла для равномерного питания стали. Литье с дозирующими соплами требует тщательного баланса кислородной активности стали для попадания в «операционное окно» между закупоркой сопла и образованием пинхолей. Обычно предпочитается обычное деоксидирование марганцем/кремнием, а контроль пинхолей обеспечивается подачей алюминиевой проволоки в кристаллизатор.
Для крупных размеров предпочтительно применение литейного порошка для минимизации неравномерного затвердевания, впадин на поверхности жгута, трещин и протечек. В таких случаях открытая заливка сочетается с погруженными огнеупорными воронками для предотвращения уноса порошка. В случае алюминиевых мелкозернистых сталей для высоких требований к прочности применяется активное управление потоком заслонкой и обдув потока погруженным входным соплом (SEN), обычно используя схему с одним SEN. Это выгодно с точки зрения контроля уровня в кристаллизаторе и эксплуатационных затрат.
Конструкция кристаллизатора
Конструкция и работа кристаллизатора — ключевой фактор в литье баллонообразных заготовок. Конструкция кристаллизатора отличается тремя поколениями проектных вариантов:
- Первое поколение — блочный кристаллизатор со сверленными каналами для воды, состоящий из двух половин. Открытие, закрытие и блокировка выполняются пневмоэлектродвигателем для облегчения извлечения заготовки в случае инцидента. Позже этот кристаллизатор был модифицирован добавлением двух ступеней опорных роликов.
- Второе поколение — гибридная блочно-плитная конструкция, при которой боковые стенки выполнены из холоднокатаных медных плит с желобками для более высокой скорости воды.
- Третье поколение — аналогично предыдущему, но с узкими гранями, зажатыми между широкими для большей регулируемости.
Последняя конструкция оказалась особенно полезной для производства широкого ассортимента сечений балок с широкими ползунами. Для мелких сечений используются трубчатые кристаллизаторы со стенкой толщиной 6–32 мм.
В настоящее время используются две основные конструкции кристаллизаторов для баллонообразных заготовок. Первая — трубчатый кристаллизатор, применяемый преимущественно для форматов баллонообразных заготовок с внешними поперечными размерами до 300 мм x 400 мм. В зависимости от размера баллонообразной заготовки стенка медной трубы имеет толщину до 32 мм, а первичная охлаждающая вода направляется между внешней поверхностью медной трубы и специальным бафельным трубопроводом. По производственным причинам невозможно спроектировать кристаллизатор с отрицательной коничностью в области плеча или с вариациями толщины медной стенки для гомогенизации температуры по окружности жгута баллонообразной заготовки.
Для крупных сечений баллонообразных заготовок более подходит плитный кристаллизатор. Здесь отдельные медные плиты закрепляются на опорных плитах и соединяются винтами для формирования сечения. Первичная охлаждающая вода проходит через охлаждающие желоба и отверстия. С этой конструкцией возможна отрицательная коничность в области плеча для компенсации усадки стенки и улучшенная расстановка охлаждающих отверстий для гомогенизации температуры медной поверхности.
Для обеспечения долгого ресурса кристаллизатора обычно используется CuCrZn как материал кристаллизатора для высокой износостойкости. Это дополнительно усиливается хромированием, в некоторых случаях используется многослойное покрытие (три слоя).
Относительно тяжелые кристаллизаторы требуют надежных колебаний. Конструкция с коротким рычагом с электродвигателем, эксцентриком и толкателем практически не требует обслуживания. Она также обеспечивает высокую точность направления с отклонением линии прохода менее 0,02 мм. Для мелких следов колебаний режим короткий ход/высокая частота наиболее подходит для низкоуглеродистого диапазона конструкционных сталей.
Проектирование коничности
Особая сложность в проектировании кристаллизатора — выбор адекватных коничностей для сложных форм баллонообразных заготовок. В то время как положительная коничность применяется для внешних сторон ползунов, для скругления стенки требуется нулевая или отрицательная коничность. Внутренний угол ползунов, а также радиусы между ползуном и стенкой также имеют значение. В последние годы проектирование коничности поддерживается методом конечных элементов (МКЭ) анализа теплообмена кристаллизатора, роста оболочки и ее усадки.
Геометрические и тепловые условия кристаллизатора для начального затвердевания жгута крайне важны для получения жгута с выдающимся поверхностным и внутренним качеством. Правильно спроектированная система первичного охлаждения и коничность кристаллизатора являются необходимыми предусловиями для выполнения этих требований. Двумерная (2D), полностью связанная термомеханическая модель конечных элементов используется для расчета температурных полей и полей смещений жгута в ходе начального затвердевания в кристаллизаторе.
Такой тип моделирования обеспечивает лучшее понимание сложного поведения усадки конкретного сечения баллонообразной заготовки, позволяя точно определить форму и коничность внутреннего контура кристаллизатора.
Эта 2D модель конечных элементов оказалась успешной в отношении роста оболочки, внутреннего и поверхностного качества баллонообразных заготовок и износа кристаллизатора.
Переходный анализ, пренебрегающий тепловым потоком в продольном направлении, обеспечивает температурные поля и поля смещений. Влияние различных коничностей кристаллизатора на рост оболочки, температурные поля и контактные давления из-за усадки оболочки можно легко изучить. Внутреннее ферростатическое давление увеличивается по мере движения оболочки жгута через кристаллизатор.
Длина опоры жгута
Для проектирования длины опоры жгута обычно выполняется переходный анализ теплопередачи сечения балки. Такой анализ предоставляет необходимую информацию о росте оболочки в пределах опоры жгута и точной металлургической длине. Слишком короткая опора стенки может вызвать выбухание или даже раскрытие центра стенки. Это может привести к сегрегации стали и вариациям толщины стенки. Слишком короткая опора ползуна может вызвать выбухание и межповерхностные трещины. Из-за уникальной формы сечения баллонообразной заготовки четыре различные зоны на поверхности сечения должны поддерживаться индивидуально:
- Стенка — для предотвращения выбухания стенки и, следовательно, более выраженной центральной сегрегации, стенка сечения баллонообразной заготовки должна поддерживаться до достижения достаточного затвердевания по ее ширине. 2D термический анализ предоставляет информацию для необходимой длины опоры.
- Ползун — ползун должен поддерживаться для предотвращения выбухания и внутренних трещин. 2D термический анализ дает температурное поле и соответствующую толщину оболочки. Последующий напряженно-деформированный анализ показывает поля напряжений/деформаций и смещений, возникающих от внутреннего ферростатического давления жидкого ядра стали. Критерием длины опоры в этой зоне является порождаемая межповерхностная деформация из-за ферростатического давления на границе жидкое/твердое внутренней поверхности ползуна.
- Край ползуна — аналогичные критерии применяются к краю ползуна, как и ко всему ползуну, и в общем длина опоры зависит от размера литья и скорости литья. Во многих случаях, особенно при низких скоростях литья и малых сечениях баллонообразных заготовок, дополнительная опора, кроме нижних роликов кристаллизатора, не требуется.
- Плечо — из-за своей физической формы область плеча работает как арка, поэтому поддержка обычно не требуется. 2D анализ конечных элементов показывает поля напряжений и смещений.
Производственный процесс
- Титановое литье в оболочках: точность, эффективность и выбор материалов
- Валёк для теста: от этрусских истоков к современному мастерству
- Железобетонный балочный мост: проектирование, строительство и будущие тренды
- Робот-будильник на колесах: умная мобильная система пробуждения на Raspberry Pi и Google Calendar
- Революция в литье в песке с технологией Stratasys FDM
- Быстрое прототипирование революционизирует литейное производство по выплавляемым моделям для авиации, авто…
- Полное руководство по точному литью: технологии и применение
- Центробежная литья: принцип, виды, преимущества и применение
- Литье под давлением (Die Casting): технология, преимущества, недостатки, применение
- Инвестиционное литье (Lost Wax): определение, применение, преимущества, факторы выбора