



Проектирование металлических отливок: создание долговечных и экономичных компонентов
Инженерное проектирование металлических отливок для качества и ценности
Хорошее проектирование металлических отливок означает создание самой простой формы, которая произведёт желаемую форму. Этот процесс требует экспертных знаний металлов и методов литья для нахождения лучшей ценности в качественной отливке.
Конечные пользователи часто должны знать, как литой металлический объект будет вести себя при ударе, в разных тепловых условиях — и наиболее важно, под нагрузкой. Деформируется ли он, треснет или деформируется со временем? Эти механические требования определяют, какой металл лучше для продукта. Металлические дизайны также могут требовать определённый уровень финиша для эстетических или механических причин. Инженер или дизайнер выбирает металлы и методы литья для удовлетворения этих потребностей и создаёт дизайн, используя свой опыт того, как материал и метод влияют друг на друга в литейном цехе. Знание поведения металла в жидком, остывающем и твёрдом состояниях важно при создании дизайна, минимизирующего проблемы на производственном полу.
Переменные в проектировании металлических отливок
Литеспособность металла
Есть четыре основные характеристики металла, влияющие на результат проектирования отливки:
- Текучесть (Fluidity) — легкость, с которой различные металлы текут в расплавленном состоянии. Чем более текуч металл в жидком состоянии, тем лучше он может улавливать мелкие детали в форме.
- Усадка (Shrinkage) — скорость сокращения расплавленного металла при охлаждении из жидкого состояния. Жидкая усадка описывает скорость сокращения, когда металл начинает остывать, усадка затвердевания — момент времени, когда металл начинает застывать из жидкого в твёрдое, и твёрдая усадка — когда металл уже застыл. Эти скорости могут предсказывать напряжения и дефекты, которые могут возникнуть при охлаждении. Если части дизайна застывают намного быстрее других, это может поставить под угрозу целостность отливки.
- Образование шлака или дросса (Slag or Dross formation) — описывает наличие неметаллических включений в отливке и где они допустимы (поверхность) или вредны (подповерхность).
- Температура заливки (Pouring temperature) — температура, при которой данный сплав может быть влит; чем горячее металл, тем больше производственных проблем возникает.
Теплопередача
Две разные скорости теплопередачи влияют на то, как быстро металл застывает в форме. Одна — рассеяние тепла металла через самого себя, другая — скорость теплопередачи от места, где отливка касается формы. Эти скорости помогают определить общую температурную разницу через отливку, а также дифференциальное охлаждение, которое может происходить, когда участки отливки меняют состояние первыми.
Закристаллизовывающиеся узоры (Solidification patterns)
Обычно отливка остывает быстрее там, где она касается формы, кристаллизуясь от края к центру. Зная кристаллизацию, теплопередачу и скорости усадки данного металла, инженер или металлург может предсказать узор кристаллизации через отливку. Когда стремятся минимизировать проблемы с усадкой, формы проектируют с учётом этих узоров затвердевания. Части формы могут охлаждаться с помощью чиллов (chills) для создания более быстрой усадки в участке. Другие части отливки могут быть соединены с резервуарами, называемыми risalерами, которые медленно подают жидкий металл в остывающую отливку для предотвращения полостей, образующихся при усадке затвердевающего металла.
Изменения формы и размера сечения
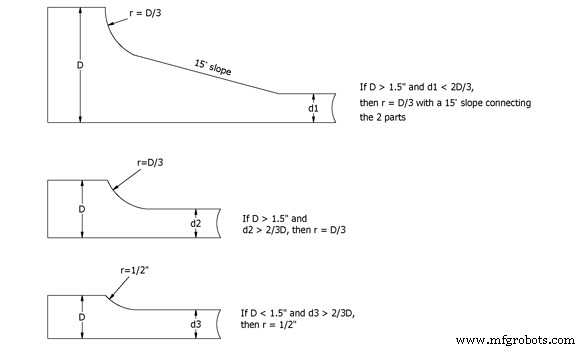
Горячие точки в остывающих отливках могут образовываться там, где есть увеличенная толщина материала. Там, где возможно, полезно проектировать отливки равномерной толщины, но когда это невозможно, дизайны могут минимизировать напряжения за счёт плавного изменения уклона стен и обеспечения минимальной толщины металла во всех местах.
Стыки между сечениями
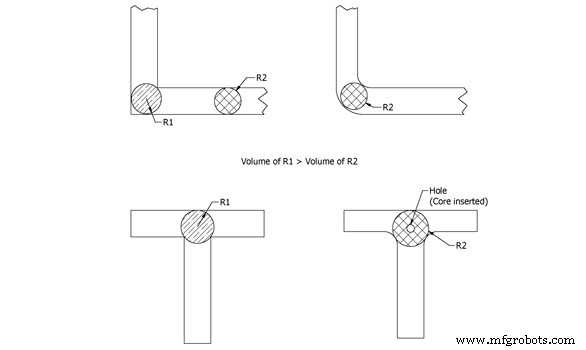
Острые углы в стыках между сечениями — область, которой инженеры уделяют внимание при рассмотрении толщины отливки. Если дизайнер не осторожен, два или более сечений отливки, сходящихся вместе, могут создать больший объём металла в точке встречи сечений. Если дизайнер сглаживает эти углы, скругляя их в стороне от острых углов, этот объём можно сделать более согласованным с металлическими объёмами по обе стороны.
Стабильность формы
Литьёная форма должна выдерживать поведение металла пока он остывает. Расширение, сокращение и выделение газов (газы, эволюционирующие из формы во время заливки, попадающие в затвердевающую отливку) — все возможности, в зависимости от используемого металла. Материалы, используемые в форме, должны выдерживать металл во всех состояниях, без разлома или коллапса.
Возможности финиша поверхности
Разные формовочные методы дают разные финиши. Если продукту нужен тонкий финиш, формовочные процессы склонны быть дороже. В некоторых случаях точные финиши нужны только для части продукта, и часть отливки может быть механически обработана после раскачки: в этих случаях металл должен быть легко обрабатываемым. Очень гладкие финиши склонны приходить от более интенсивных и поэтому более дорогих формовочных процессов, но для крупных объектов это дешевле, чем механическая обработка всей поверхности.
Другие соображения дизайна формы
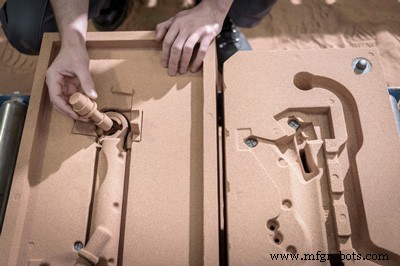
Для производства отличной отливки по хорошей цене дизайнер должен минимизировать или устранить дорогие сердечники, глубокие отформовки и нерегулярные линии разделки.
Отформовки (Drafts)
Отформовки относятся к коничности вертикальных стен отливки. Они необходимы, чтобы модель, которая является «позитивным» образом проектируемого объекта, могла быть удалена без нарушения стен формы.
Сердечники (Cores)
Сердечники используются для создания намеренных отверстий или полостей внутри отливки. Они спроектированы, чтобы сгорать при формовке или встряхиваться после. Они часто дороги в производстве, и в некоторых дизайнах их можно избежать, изменив «линию разделки» формы или ориентацию отливки.
Линии разделки (Parting Lines)
Линии разделки создаются там, где две половины формы сходятся. Ризеры и заливы часто размещаются вдоль линии разделки, и из-за этого может потребоваться дополнительная металлообработка после извлечения отливки, чтобы снять лишний материал. Также могут быть утечки металла в линию разделки, обычно тонкие и плоские: это называется заусенцами (flash), и удаление заусенцов — распространённый шаг после литья.
Превосходство в дизайне литья
При проектировании металлической отливки понимание соотношения между материалами и методами — ключ к созданию продукта качества и ценности. Зависимости между металлом и формой сложны. Знание необходимых механических свойств конечного продукта повлияет на то, какой металл нужен; поведение металла в жидком, остывающем и твёрдом состояниях определит некоторые потребности формы. Например, металлы с меньшей текучестью могут лучше работать в формах с меньшей мелкой детализацией: металлы, которые очень хрупки при охлаждении, могут быть менее пригодны для дизайнов с острыми краями, склонными к сколышению. Требуемая температура плавления также определит проблемы процесса на литейном полу — например, высокая точка плавления стали требует более высокого уровня мониторинга и точности во всём процессе литья. Опыт и коммуникация между дизайнерами, инженерами и металлургами могут помочь создать превосходный продукт по наименьшей цене.
Производственный процесс
- Степлеры: дизайн, производство и контроль качества — подробный обзор
- Экспертное руководство по проектированию литейных систем для литья металлов
- 8 ключевых металлов для промышленной литья: от основ к современным применениям
- Литье: определение, виды и процессы производства
- Литье металлов: определение, виды, процесс и применение
- Полное руководство по литью металлов: Определения, типы и процессы
- Освоение литья металлов: от расплавленного металла к готовым деталям
- Быстрое литье металлов: ключевые преимущества и промышленные применения
- Потерянная восковая литья: технологии и история
- Четыре основных процесса литья металлов: песок, кокиль, давление, выплавляемая модель