



Эволюция литейных цехов: передовой технологии и стандарты безопасности
Литейные цехи продолжают эволюционировать, внедряя инновационные технологии и безопасность на рабочем месте
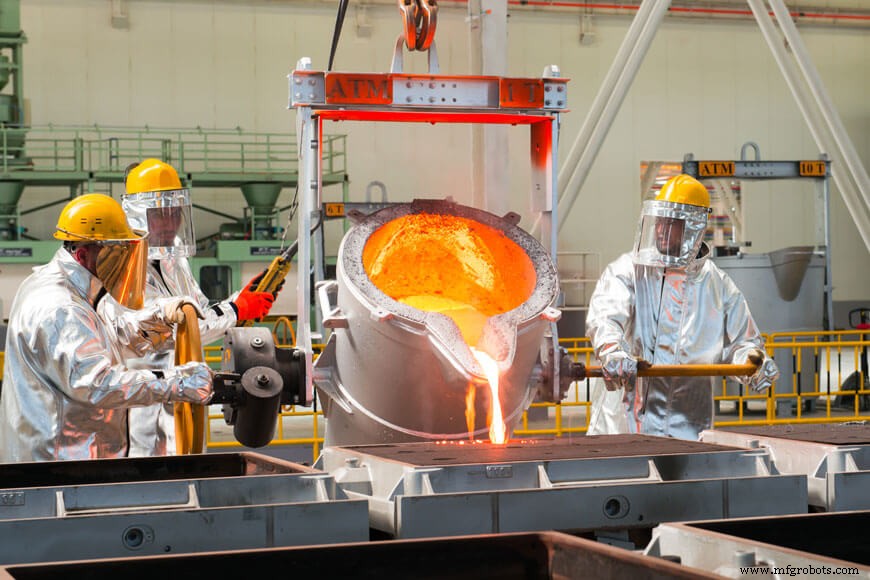
Литейный цех — это промышленное предприятие, где металл плавят и отливают в конкретные формы, вливая его в форму. Сам процесс веков. Сегодня примерно 90% всех المصن товаров зависят от металлических отливок для компонентов, при этом автомобили и грузовики — крупнейший рынок. Алюминий, железо и сталь — самые распространённые сплавы, обрабатываемые в литейных цехах.
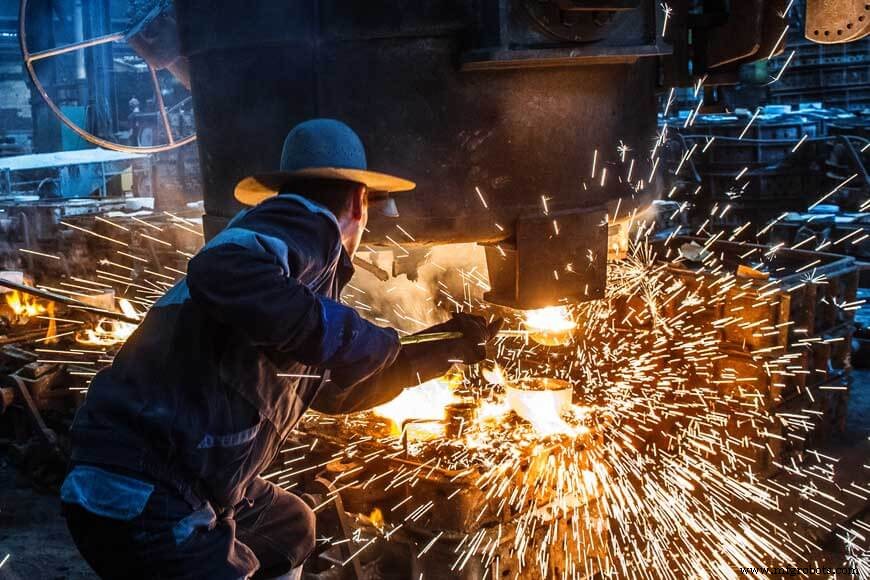
История литейных цехов
Поколениями человечество находило инновационные способы использования сырья, найденного в природе — работа с металлами была частью цивилизации с древних времен. Археологи обнаружили широкий спектр артефактов, от объектов поклонения до инструментов и оружия войны. Фактически, эпохи человеческой истории названы в честь достижений в металлургии: Медный век, Бронзовый век и Железный vek. Старейшая известная отливка, найденная историками — медный топор, обнаруженный, захоронённый с мумией примерно 3300 г. до н.э.
Литейный цех и печь произошли из Месопотамии и регионов Ирака и Сирии. Глиняные отливки и горячие огневые ямы работали для плавления меди, золота и серебра. Эти примитивные литейные цехи плавили медь и были способны создавать более сложные формы, но только после введения олова металлургия сделала значительный скачок. Добавление олова снизило температуру, при которой два металла плавились и формировали бронзу — первый сплав.
Через последовательные столетия и поколения различные металлургические и литейные техники разрабатывались и терялись, по мере того как разные цивилизации появлялись для доминирования в культурном и технологическом ландшафте. В Средние века процессы литья металлов в литейных цехах были впервые задокументированы. Ванноккио Биринуччо (1480-1539) известен как «отец литейной промышленности», так как он стал автором первой инструкции по литейным цехам, из которой технология была дальше развита.
Первый официальный литейный цех был известен как «Пушечная мастерская» (Canon Shop), построенная в Москве в 1479 году. Металлургическая промышленность 14-го и 15-го веков в Европе стала известна производством бронзовых и чугунных колоколов, пушек и ядер.
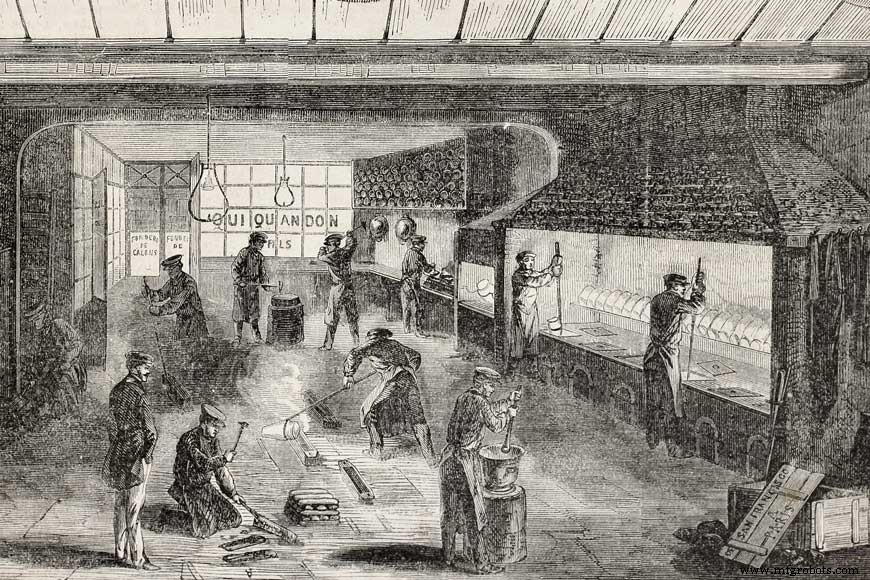
В Северной Америке металлическая литейная промышленность росла в поддержку прогресса поселенцев через Новый мир. Более продвинутые и прочные инструменты, подковы и рельсы были нужны для снабжения спроса развивающихся городов и поселений.
Saugus Iron Works был первым литейным цехом в США, основанным в 1642 году европейскими сталеплавильщиками. Основанный в Линн, Массачусетс, он стал известен как рождение американской железно-сталелитейной промышленности.
Развитие технологий литейных цехов
Процессы литейных цехов непрерывно развиваются для улучшения качества продуктов и производственной эффективности, и использования новых технологий. Прорывы в развитии обеспечили значительные прогрессы в металлическом литье в ключевые моменты истории отрасли.
Развитие печей
Переход от угля к коксу как топлива для литейных цехов был вдохновлён Абрамом Дарби. Его инновация в 1709 году привела к значительному улучшению эффективности и стоимости, и позволила строить гораздо более крупные печи, чем было возможно ранее.
Куполная печь
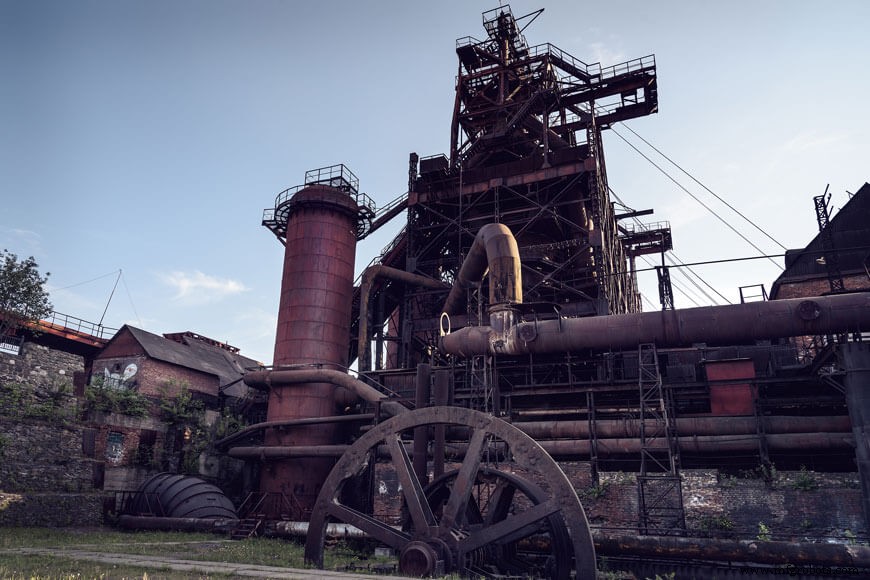
Куполная печь была разработана в 1720 году французом Рене-Антуан Фершо де Реомюром. Куполообразная структура имеет отверстие для загрузки заряда и шарнирные двери у основания для опорожнения печи после остановки. Коксовая подушка поддерживает расплавляемый металл, кокс и известковый флюс над туерами (отверстиями, где подаётся воздух). Хотя куполная печь когда-то доминировала в литейном ландшафте, она теперь в основном заменена более эффективными электрическими индукционными и дуговыми печами.
Тигельный процесс
В 18 веке в Англии Бенджамин Хантсман был предпринимателем за развитием тигельного процесса. Это был первый процесс, в котором сталь могла быть полностью расплавлена для получения однородного продукта после литья.
Электродуговая печь
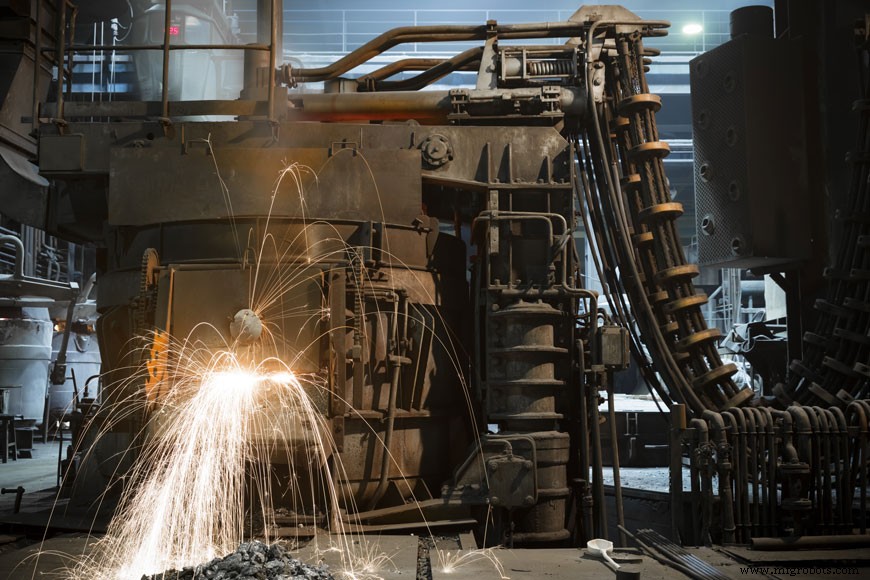
Введение коммерческого электроснабжения способствовало изобретению электродуговых печей. Графитовые электроды создают электрическую дугу и поставляют ток как источник энергии для плавления железа. Первая электродуговая печь была создана в 1900 году Поль Эро из Франции. В 1907 году коммерческое предприятие было основано в США. Эти печи более экономичны при низких темпах производства и могут работать прерывисто, давая больше гибкости металлическим литейным цехам.
Электроиндукционная печь
Электроиндукционные печи используют высокочастотный переменный ток, текущий через катушку, чтобы индуцировать вихревые токи в металле, тем самым генерируя тепло, и сегодня наиболее распространены в производственных литейных цехах.
Развитие литья
В древние времена металлическое литьё делали в глиняных формах. Один из великих ассирийских царей, Сенахерриб, утверждал, что довел до совершенства технику литья бронзы и меди в глиняных формах. По мере прогресса времени технологические разработки трансформировали процесс литья — от песочных отливок к электромагнитной технологии.
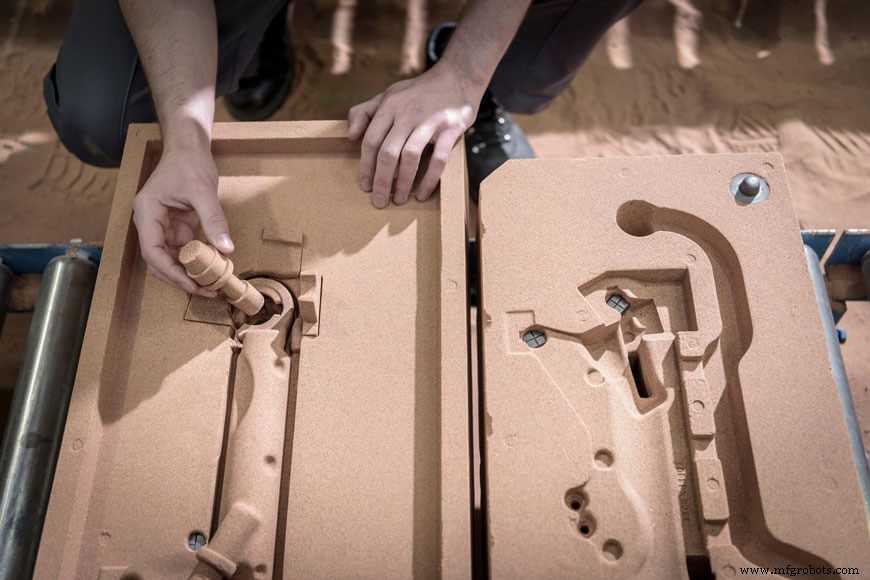
Песочные отливки
Ванноккио Биринуччо, литейщик конца 15-го и начала 16-го века, написал книгу обо всех формах литья и смежных работах. Книга описывает использование песочных отливок, следующую главную фазу технологии литья. Изначально песок смешивали с глиной как связующим, чтобы форма держала форму во время литья, но со временем разработали новые типы песка и связующие.
Зелёный песок — один из более распространённых материалов сегодня. Исторически зелёный песок состоял из кварцевого песка, бентонитовой глины, воды и каменного угля. Однако каменный уголь больше не широко используется сегодня и заменён другими материалами. Хотя литьё в зелёный песок остаётся в обычном использовании, процессы «no-bake», химического затвердевания или холодного затвердевания становятся преобладающими в сегодняшних литейных цехах.
Кокильное литьё (Die casting)
Кокильное литьё и инвестиционное формование — современные техники, использующие новые доступные материалы для улучшения качества финиша отливки и стоимости производства. Кокильное литьё характеризуется вливанием расплавленного металла под высоким давлением в формовочную полость. Горячая или холодная камерная машина используется в зависимости от типа отливаемого металла. Кокильные отливки известны предоставлением хорошего финиша поверхности и размерной последовательности.
Непрерывное литьё (Continuous casting)
Пожалуй, наиболее значительным прогрессом в процессе литья стало внедрение машины непрерывного литья. Расплавленный металл вливают в форму и медленно вытягивают для создания непрерывных длин затвердевшего металла. Главное преимущество этого метода литья углеродистой стали — устранение некоторых последующих этапов обработки. Эти полуфабрикаты могут быть легче превращены в готовые продукты через прокатку.
Постоянные формы (Permanent molds)
В 21 веке процессы литья сделали ещё один скачок вперёд через внедрение электромагнитной технологии. Индукционная катушка навивается на водохлаждаемую форму с переменным током, генерирующим электромагнитные поля.
Эти электромагнитные поля проходят через остывающий металл, вызывая образование вихревых токов в расплавленном металле, что приводит к двум положительным результатам:
- Контакт между остывающим металлом и поверхностью формы становится «мягким», давая лучшее качество финиша. В стандартном водохлаждаемом литье толстая кожа грубой микроструктуры образуется из-за «жёсткого» контакта с формой. Эта кожа фрезеруют перед прокаткой, что приводит к значительным потерям продукта и увеличению затрат.
- Однородность металла значительно улучшается с сокращением сегрегации на границах зёрен.
Развитие качества
Сэр Генри Бессемер был инноватором за новыми техниками удаления углерода и излишнего кислорода из расплавленной стали, что culminировало в изобретении конвертера. Бессемер обнаружил, что продувка кислородом через расплавленный металл вызывает реакцию с углеродом и кремнием в материале — удаляя примеси, но также нагревая материал для более легкой заливки.
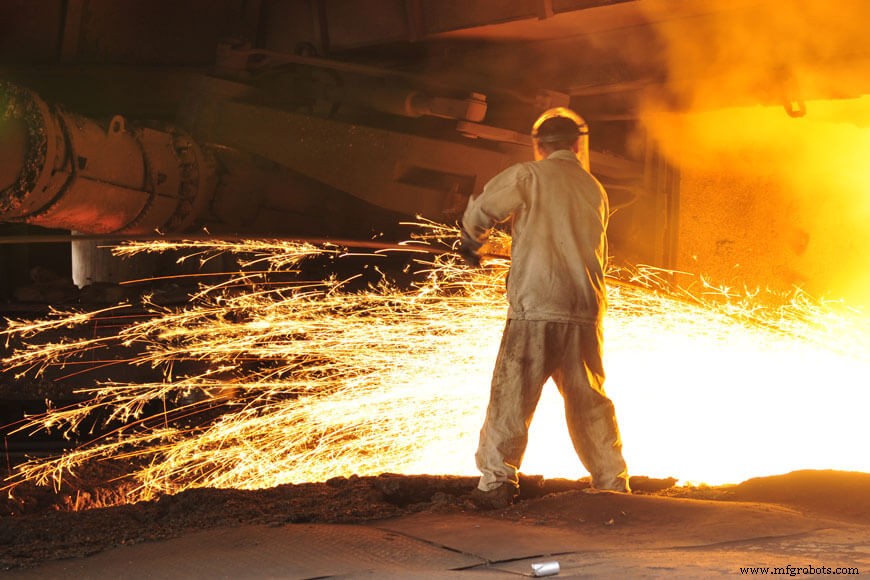
Конвертеры теперь используют для тонкого качественного контроля, устанавливая точные соотношения углеродного содержимого и добавляя сплавы и другие добавки для требуемых свойств продукта. В электродуговой печи кислород можно впрыскивать в ванну, чтобы «сжечь» углерод и многие другие элементы и примеси. Это делает начальную ванну максимально чистой, и позволяет литейному цеху легировать расплав до идеального содержимого. В индукционном плавлении литейный цех может начать только с ванны, созданной из загружаемого лома — химический состав лома должен соответствовать химии ванны, которую литейный цех использует изначально.
Развитие измерения и контроля
В сочетании с прогрессом производственных методов, был прогресс в лабораторных методах тестирования расплавленного металла пока производство ещё в процессе. Образцы можно забирать из конвертеров и анализировать с помощью спектрометров или рентгенофлюоресцентного анализа. Эта обратная связь в реальном времени химического состава создаёт возможность для производителей делать корректировки перед заливкой, экономя ценное время и ресурсы на переработку.
Хотя опытный оператор может улавливать поверхностные дефекты и потенциальные недостатки в литой продукции невооружённым глазом, улучшение неразрушающих методов тестирования дало клиентам больше безопасности в целостности продукта:
- Проникающий краситель и флуоресцентный порошок могут быть взвешены в проникающем масле и нанесены на поверхность готовой отливки. Поверхностные трещины и дефекты сразу видны при нанесении девелопера или под ультрафиолетовым светом.
- Рентгеновская инспекция — самый эффективный метод для выявления внутренних полостей, трещин или включений. Отливка подвергается излучению от рентгеновской трубки, и образ, созданный на рентгеновской плёнке, указывает на изменения плотности отливки. Преимущество метода в том, что рентген служит постоянной записью, которая может сопровождать продукт через его жизненный цикл для контроля качества и безопасности.
- Инспекция жидким проникающим красителем (LPI) может находить крошечные трещины, поры или другие поверхностные несовершенства в ферристых и неферристых отливках, трудно видимые невооружённым глазом. LPI использует окрашенное масляное растворение на поверхности отливки, которое проникает в поверхностные дефекты. После нанесения специального девелопера дефекты становятся чётко видимыми.
- Магнитнчастичная инспекция (MPI) помогает определить расположение поверхностных разрывов в ферристых металлах. Она также может указывать на подповерхностные дефекты, если намагничивающая сила достаточно сильна для создания поля утечки на поверхности. В этом тесте магнитный поток индуцируется в ферромагнитном материале. Любое резкое прерывание в его пути приводит к локальному полю утечки потока. Если мелкоразделённые частицы ферромагнитного материала вводятся в окрестность, они предлагают низкореляктивный путь к полю утечки и занимают позицию, грубо обрисовывающую его эффективные границы. Инспектируемая отливка намагничивают, и её поверхность посыпают магнитным порошком. Низкоскоростной воздушный поток сдувает излишки порошка, оставляя дефект, обрисованный оставшимися частицами порошка. Порошок может наноситься пока течёт намагничивающий ток (непрерывный метод) или после отключения тока (остаточный метод). Он может наноситься сухим или взвешенным в лёгком нефтяном дистилляте, похожем на керосин.
Магнитнчастичная инспекция
Магнитнчастичная инспекция (MPI) — тип неразрушающего тестирования, использующий магнитный поток для определения любых поверхностных дефектов. Наблюдайте, как рабочий выполняет неразрушающее тестирование сварного соединения нефтегазовой трубопроводной арматуры.
- Ультразвуковое тестирование (UT) идентифицирует внутренние дефекты через звук, используя высокочастотную акустическую энергию, передаваемую в отливку. UT позволяет исследование поперечного сечения отливки, и поэтому считается объёмным методом инспекции. Высокочастотная акустическая энергия движется через отливку, пока не ударит в противоположную поверхность, интерфейс или дефект. Интерфейс или дефект отражают части энергии, которые собираются в приёмном блоке и отображаются для аналитика. Образ отражения энергии может указывать на расположение и размер внутреннего дефекта, а также толщину стенки и количество нодулов в вязком чугуне. UT требует знаний и опыта для точной интерпретации результатов — добавляя к стоимости инспекции.
Развитие безопасности
Работа в литейном цехе — опасное занятие. Существует множество химических, механических и температурных опасностей, которые должны быть контролируемы для устранения потенциального вреда рабочим.
Одной из ключевых областей, улучшившей безопасность рабочих, является механизация отрасли.
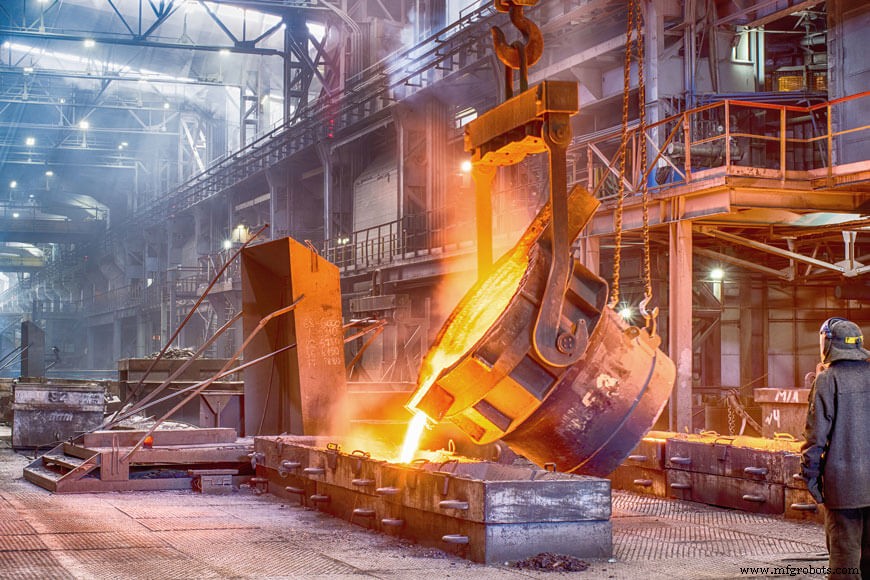
Ранее шёпоты были вручную поднимаемы, переносились и перемещались по площадке литейного цеха. Затем ввели зубчатые шёпоты, которые позволяли оператору управлять и контролировать шёпот на расстоянии, а не стоя рядом со сосудом расплавленного металла. Краны вводили для подъёма шёпотов в позицию для заливки, но шум производственной среды и ограничения линии видимости всё ещё означали, что крановщики были уязвимы к вызванным инцидентам. Процессные краны — последнее развитие, где шёпоты движутся по предустановленным путям с подъёмниками, устраняя шанс оператора быть в пути движущегося шёпота под нормальными операционными условиями.
Будущее литейных цехов
Будущие технологические тренды
Эффективность — доминирующая мотивация, движущая технологическими прогрессами в литейных цехах. Сильный фокус на снижении энергопотребления из-за акцента на устойчивом производстве, а также связанного снижения затрат. Меньшая рабочая сила в литейных цехах также снизит потенциал травм и оптимизирует производство.
Улучшения в автоматизации и движение к компьютерным симуляциям — таким как программное обеспечение для симуляции затвердевания — снизят зависимость литейной отрасли от труда и улучшат точность и эффективность. Компьютерно-помощенная симуляция процесса предлагает процессные модели, которые теперь достаточно зрелые. Это позволяет инженерам литейных цехов использовать виртуальный мир в подготовке к реальному, поэтому минимизируя количество пробных итераций.
Координатно-измерительная машина (CMM) привносит новый уровень точных измерений на производственное поле в машиностроении. Инспекция отверстий, пазов, сварных деталей и деформаций может выполняться быстро — значительно сокращая цикл времени. Отсканированные данные затем комбинируются с тактильными результатами в графических отчётах для лёгкой интерпретации. CMM — движущая сила в повышении продуктивности и предоставлении практических инсайтов.
Будущие рыночные тренды
Рынок литейных цехов доминировал за последнее десятилетие консолидацией в крупные конгломераты. Экономия масштаба — ключевой драйвер этого тренда и, вероятно, продолжится в предвидящем будущем. Меньшие и менее эффективные операции продолжат закрываться из-за конкурентоспособности рынка.
Будущие экологические и безопасностные тренды
Переработка металлов — одна из историй успеха устойчивого развития, но остаётся необходимость развивать устойчивое использование других продуктов, вовлечённых в процесс металлических отливок. Новые способы использования шлака и отработанных формовочных песков продолжат выявляться и исследоваться для соблюдения постоянных регуляторных прогрессов против утилизации отходов.
Быстрые прогрессы в робототехнике открыли двери возможностей для снижения воздействия людей на опасные ситуации. Инноваторы в робототехнике для промышленных сред разрабатывают роботизированные рабочие ячейки, полностью автоматизированные и не требующие человеческого вмешательства на рабочем месте.
Литейные цехи и их продолженная эволюция
Металлическое литьё было частью человеческого общества с древних времен и только растёт в использовании и прогрессе с каждым днём.
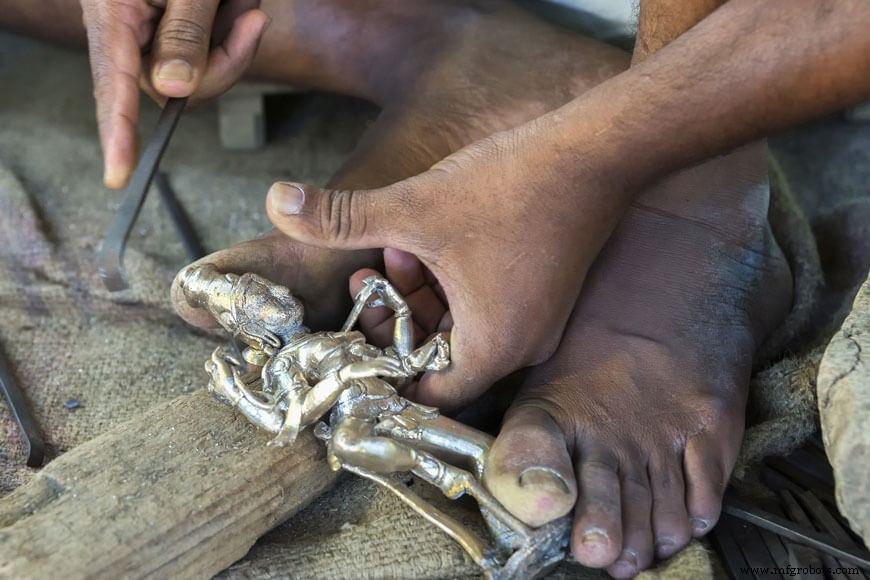
Сегодня литые металлические продукты влияют на нашу жизнь множеством способов. Детали автомобилей, кухонная утварь, инструменты и многие другие предметы повседневного использования — все результат производственных процессов литейных цехов.
На протяжении веков технологии сделали драматические шаги для улучшения последовательности и контроля качества литых металлических продуктов — одновременно улучшая профессиональную безопасность рабочих и снижая затраты через большую эффективность. Изучение истории литейных цехов раскрывает выдающихся предпринимателей, инженеров, инноваторов и решателей проблем, каждый из которых сыграл свою роль в развитии этой отрасли.
Экономические давления глобального рынка продолжают создавать среду, поощряющую инновации, последовательность и эффективность. Следующие несколько десятилетий обязательно дадут захватывающие новые технологии, такие как использование больших данных и робототехники, и новые бизнес-модели через слияния и обновления. Глобальные тренды к устойчивому производству будут продолжать двигать экологические и безопасностные улучшения в отрасли, что принесёт пользу рабочим и сообществам.
Ссылки
- Industrial Metal Castings. «История металлического литья»
- The Free Dictionary. «Литейная промышленность»
- Waupaca Foundry. «История металлического литья»
- US National Park Service. «Saugus Iron Works National Historic Site»
- Encyclopedia Britannica. «Куполная печь»
- The American Foundation for Syriac Studies. «Контекст изобретения в древнем мире»
- Японский институт железа и стали. «Технология сталеплавления за последние 100 лет»
- American Foundry Society. «Отливки в нашем мире»
- Metal Technologies. «История металлических отливок»
- AMAG. «Технология EMC повышает качество и стоимостную эффективность»
- T.P. Castings. «Литейная промышленность: краткая история и определение»
Производственный процесс
- Гильотина: история, конструкция и наследие
- Кремний: свойства, производство и рыночный обзор
- Выбор петель для корпусов из листового металла
- 5 проверенных стратегий повышения качества деталей из листового металла
- Топ-5 стратегий повышения коррозионной стойкости металлических компонентов
- Мастерство металлической гильотины: точное резание в современном производстве
- 5 основных вопросов к поставщику металла для качества и ценности
- Проверенные техники предотвращения коррозии в металлическом оборудовании
- Профи-гайд: сверление металла на станке — экспертные советы
- Понимание литейных производств: где металл становится строительными блоками современной промышленности